
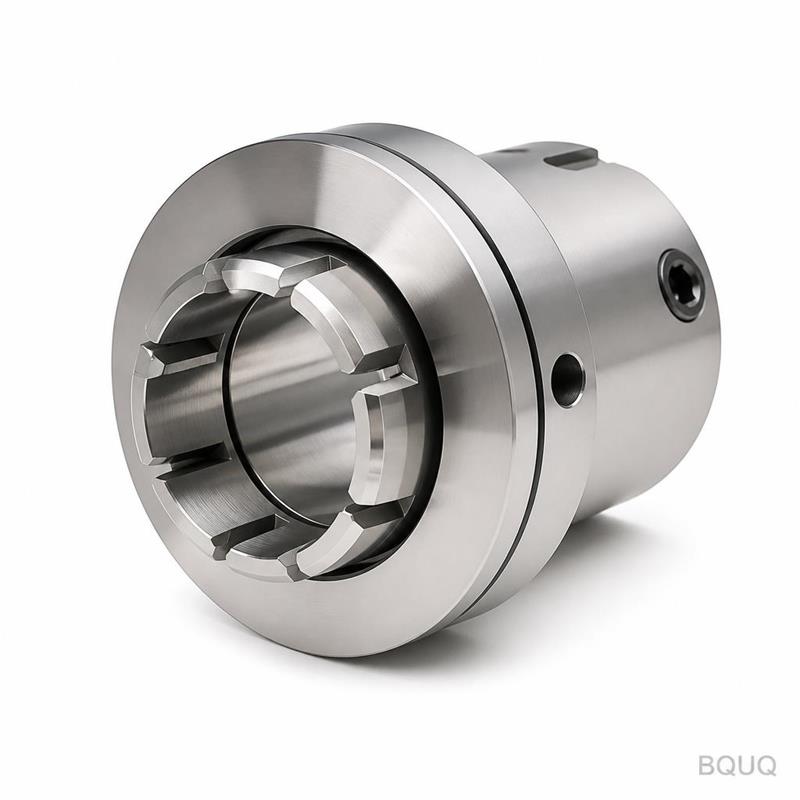
CNC旋盤におけるライブツーリング:旋盤でのフライス加工
簡単な答え:ライブツーリングはCNC旋盤を、2回目の段取りなしでフライス加工、穴あけ、タップ加工、溝加工ができるターニングセンターに変えます。6つのフライス平面、クロス穴、タップ付き端面を持つ部品は、1サイクルで完成でき、旋削径で±0.005 mm、フライス加工部で約±0.02 mmを保持します。ライブツーリングは、部品が丸物主体でフライスが二次的な場合に有利です。通常、旋盤とミルに仕事を分割するコストを15~40%削減できますが、それは形状が実際に適している場合に限ります。
ほとんどの部品は純粋に丸物でもなく、純粋に平面でもありません。モーターシャフトには旋削ジャーナル、フライスキー溝、タップ端があります。油圧継手にはねじ、六角、クロス穴ポートがあります。丸い形状を旋盤で旋削し、フライス形状のために再固定すると、段取りに2倍のコストがかかり、再クランプごとに積み重ね誤差が追加されます。ライブツーリングは、その2回目の段取りを削除するために存在します。
CNC旋盤におけるライブツーリングとは?
ライブツーリング(ドリブンツーリングとも呼ばれる)は、旋盤のタレット上のツールホルダーで、独自のモーターを搭載し、エンドミル、ドリル、タップを回転させます。一方、主軸は停止、インデックス、またはゆっくり回転します。標準的な旋盤ツールは静止しており、ワークピースが回転することで切削します。ライブツールは独自のカッターを回転させるため、旋盤はマシニングセンターのようにフライス操作を実行できます。これを可能にするのはC軸です。主軸がプログラム可能な回転軸となり、角度位置を保持できるため、ライブツールでフライス加工された平面が部品のデータムに対して既知の角度で配置されます。C軸がなければ、ライブツーリングは正しい面にインデックスする方法がありません。
C軸 vs Y軸ライブツーリング
これは旋盤フライス加工における最大の違いであり、製作できる部品を変えます。
C軸のみの機械は、部品に半径方向からアプローチします。直径上での穴あけとタップ加工、平面フライス加工はできますが、カッターを機械の中心線から外すことができないため、ポケットや偏心形状が制限されます。Y軸タレットは中心から上下に移動するため、カッターを部品の面全体の任意の位置に配置できます。これにより、中心線を通らないポケット、スロット、平面が可能になり、XとCを一緒に補間して偏心形状を偽装する厄介な回避策が不要になります。B軸ミルターンヘッドは旋回し、角度付き形状とほぼ5軸の輪郭加工を1回の段取りで追加します。
| 構成 | フライス自由度 | 一般的な形状公差 | 最適な部品 |
|---|---|---|---|
| 2軸旋盤 + ミルでの2次工程 | ミルでは無制限 | 再固定後±0.02~0.05 mm | 低量、複雑なフライス加工 |
| C軸ライブツーリング | 半径方向の穴あけ/タップ、平面 | ±0.02~0.03 mm | クロス穴、六角、単純な平面 |
| Y軸ライブツーリング | 偏心ポケット、スロット、平面 | ±0.01~0.02 mm | フライス加工を伴うほとんどの丸物主体部品 |
| B軸ミルターン | 角度付きおよび輪郭形状 | ±0.005~0.01 mm | 高価値のシングルセットアップ部品 |
ライブツーリングで実際にできること
操作リストはほとんどのバイヤーが予想するより広範です。適切にセットアップされたライブツール旋盤が処理できるものと、現実的に保持できるものを示します。
| 操作 | 一般的な公差 | 備考 |
|---|---|---|
| 直径上のクロス穴あけ | 位置±0.05 mm | Y軸があると容易。最初に平面またはスポットが必要 |
| 端面の軸方向穴あけ | 位置±0.02 mm | ドリル歩行を防ぐためにスポットドリル |
| 平面または六角のフライス加工 | 二面幅±0.02 mm | C軸インデックスが角度を設定 |
| スロット加工 | 幅±0.02 mm | カッター径と剛性が支配的 |
| パワータップ | 通常6H級 | リジッドタップはタップドリフトを回避 |
| 面彫刻またはマーキング | 外観 | 空き能力、2回目の段取り不要 |
何よりも重要なルールが1つあります。フライス加工の取り代を軽く保つことです。ライブツールホルダーはミルスピンドルより剛性が低いため、重いフライス加工は多くの浅いパスを必要とし、カッターを早く摩耗させます。形状が本格的な金属除去を必要とする場合、実際のミルが依然として正直な答えです。2番目のルールは、ツール交換を計画することです。各ドリブンホルダーはタレットステーションを占有し、部品が4つの異なるライブツールを必要とする場合、形状がなくなる前にステーションがなくなる可能性があります。優れたプログラマーは、図面の順序ではなくツールごとに操作をグループ化し、C軸のインデックス回数をできるだけ少なくします。
ライブツーリングが別のミルに勝る場合
ライブツーリングは、フライス形状が基本的に旋削される部品に対して二次的な場合に有利です。価値は段取りの排除とデータムの整合性にあり、生のフライス能力ではありません。部品が丸物でいくつかの小さなフライス詳細がある場合、1回のライブツールサイクルは2台の機械での2操作よりもコストと精度の両方で優れています。部品が平らなブロックで1つの穴あけボアがある場合、ミルの方が安価で簡単です。クロスオーバーは通常、旋盤でのフライス時間が総サイクルの約4分の1を超える場合です。
品質の議論もあります。部品がチャックを離れて再クランプされるたびに、新しい位置合わせ誤差が注入されます。旋削径とフライスボア間の同心度は、両方が同じクランプで切削される場合にはるかに制御しやすいです。丸物と平面形状間の真位置を追求するバイヤーは、2台の機械計画を受け入れる前に、サプライヤーに部品を単一のライブツール操作として見積もるよう依頼すべきです。
実例で経済性がより明確になります。40 mmのステンレスシャフトが6 mmのクロス穴、2つのフライス平面、タップ付きM5端を必要とするとします。2操作として、旋盤段取り、ミル治具、2回のハンドリング、2つの検査ポイントがあります。1回のライブツールサイクルとして、バーイン、完成品アウトで、クロス穴と平面が旋削径と同じデータムを共有します。数百個では、段取り労働の差だけで通常、より高い機械レートを賄い、再クランプによるスクラップ率も低下します。
精度と表面仕上げの注意点
良好な旋盤での旋削径は、問題なく±0.005 mmとRa 0.8 µmに達します。ライブツールでフライス加工された形状はより緩く、±0.02 mmとRa 1.6 µmを考えてください。ツールホルダーの剛性が低く、実効ツールオーバーハングが長いためです。クロス穴や平面による断続切削はびびりを起こしやすくするため、送りは保守的に設定されます。図面がフライスポケットに±0.005 mmを要求する場合、ライブツーリングでは本当に難しく、ミルが防御可能なルートです。図面を見ずにドリブンツールでミルグレードの公差を約束するショップには疑いを持ってください。
ライブツール面の表面仕上げはカッターパスにも依存します。1パスで走るフェイスミルは、同じ幅をステップで横切るエンドミルよりもきれいな平面を残します。外観平面の場合、鋭いカッターと軽い切込みでの仕上げパスを依頼してください。機能的な位置決め平面の場合、外観仕上げよりも平坦度と位置を優先してください。取り付け面にわずかに見えるツールパスは部品の性能に影響せず、隠れた面の外観を完璧にするために支払うのは無駄なお金です。
コストとサイクルタイム:実際のトレードオフ
ライブツーリングは無料ではありません。ツールホルダーはより高価で、プログラミングはより複雑で、機械レートはより高いです。その見返りは、2回ではなく1回の段取り、ハンドリングの削減、治具の削減、データム制御の厳密化です。500~5,000個の部品では、その差は通常、単価で15~40%の範囲になります。試作数量では段取り節約が比例して大きくなりますが、プログラミングのオーバーヘッドがそれを帳消しにする可能性があります。
決定する最もクリーンな方法は、2つの質問をすることです。第一に、部品のサイクルのうちフライス加工はどのくらいの割合ですか?第二に、旋削形状とフライス形状の関係はどの程度厳密ですか?フライス含有量が多く関係が緩い場合は、ミルまたはミルターンが有利です。フライス含有量が少なく関係が厳密な場合は、ライブツーリングが有利です。図面を送ってください。スケジュールを埋めるために静かに一方を選ぶのではなく、両方のルートを見積もります。
ライブツール部品の設計ルール
これらを念頭に置けば、ターンアラウンドショップは自信を持って見積もることができます。フライス加工が必要な部品面の数を最小限に抑えてください。各面はC軸インデックスを消費し、しばしばツール交換を伴います。長い小径カッターを必要とする非常に深いポケットは避けてください。びびりや折損が発生します。明確なデータムを設定してください。旋削ショルダーはフライス形状の優れた基準になります。すべての形状を±0.005 mmにデフォルト設定するのではなく、ライブツールフライス公差を正直に指定してください。過剰公差は純粋なオーバーヘッドです。そして、部品が本当に重いフライス加工を必要とする場合、フライス部品として設計し、旋盤に無理に押し込むのをやめてください。
よくある質問
Q: ライブツーリングはミルターン機械と同じですか?
A: いいえ、重複する部分はありますが。ライブツーリングは、通常C軸を備えた旋盤のタレット上の電動ツールを意味します。真のミルターン機械はB軸または第2主軸を備え、より多くの角度からアプローチでき、はるかに多くのフライス能力があります。部品が主に旋削で軽いフライス加工の場合、ライブツーリングが安価なツールです。本当に5軸作業の場合、ミルターンが必要です。
Q: ライブツーリングはフライス形状でどの公差を保持できますか?
A: 通常の仕事では、フライス平面とポケットで±0.02 mm、クロス穴位置で±0.05 mmを見積もってください。厳密で十分にサポートされた形状は±0.01 mmに達することがありますが、ライブツーリングはミルより剛性が低いため、±0.01 mm未満のフライス加工はデフォルトではなく特別リクエストとして扱ってください。旋削径は依然として±0.005 mmを保持します。
Q: ライブツーリングは2回の段取りと比べてどのくらい節約できますか?
A: 通常、500~5,000個で15~40%で、段取りの排除とハンドリングの削減によるものです。節約は、2台目の機械、2つ目の治具、2回目のクランプを削除することから来ており、旋盤が速く切削することからではありません。非常に低量では、プログラミングのオーバーヘッドが段取り節約を上回る可能性があるため、量が重要です。
Q: ライブツーリングでキー溝をフライス加工できますか?
A: はい。シャフトのスロットまたはキー溝は最も一般的なライブツール仕事の1つで、幅は約±0.02 mmで保持されます。長いキー溝や厳しい側壁公差の場合、適切なスタブカッターを備えたミルの方が信頼性が高い場合があり、旋盤に無理に押し込むのではなく、見積もりでそう言います。
Q: ライブツール部品を見積もるために必要な図面の詳細は何ですか?
A: STEPファイルまたは寸法付き2D図面、材料、数量、仕上げ、および丸物とフライス形状間の真位置コールアウト。これらの関係コールアウトが、部品がライブツール旋盤に属するかミルに属するかを決定します。sc@bquq.comに送信してください。12営業時間以内に見積もりを返します。
関連リソース
- CNC旋削 vs フライス加工:適切なプロセスの選択 — 部品が旋盤、ミル、または両方に属するかを決定する方法。
- CNC machining services — 東莞のソースファクトリーからの旋削、フライス加工、シングルセットアップ旋盤作業。
- BQUQについて — CNC、プレス、ばね、ヒートシンクラインを1つの屋根の下で運営するISO9001ソースファクトリー。
- お問い合わせ — 図面を送信して12営業時間以内に見積もりを取得。
BQUQエンジニアリングチームによって執筆。BQUQは中国東莞にあるISO9001認証のソースファクトリーで、CNC machining、金属プレス、カスタムばね、ヒートシンク、コレットラインを1つの屋根の下で運営しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787に送信して、12営業時間以内に見積もりを取得してください。www.bquq.com


