
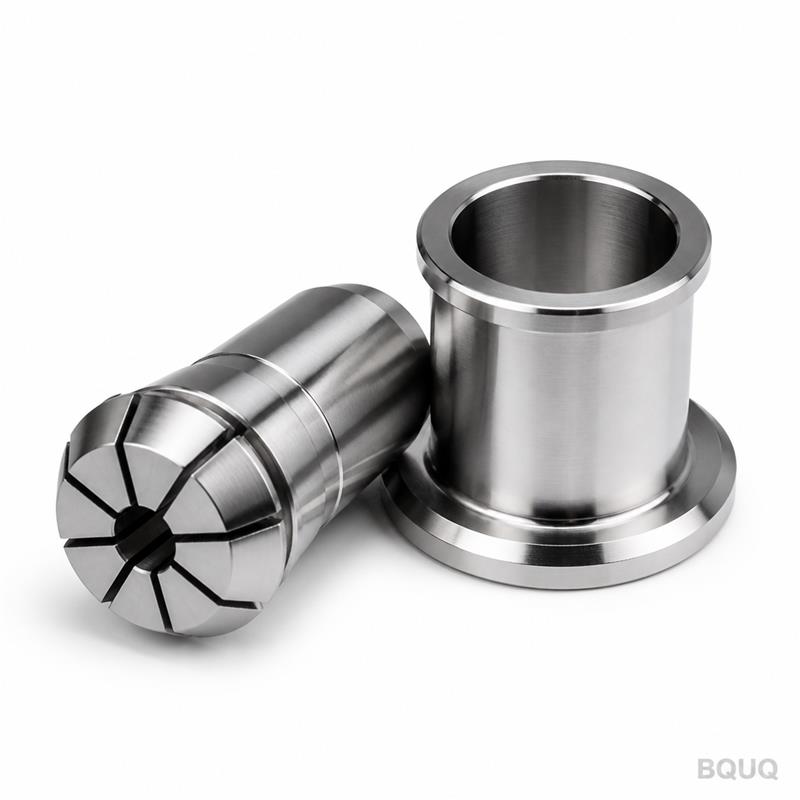
EV部品向けCNC加工:ブッシング、ハウジング、バスバー
簡単に言うと:CNC加工は、厳しい公差、小ロット、または設計の柔軟性が必要なEV部品に適しています — バッテリーハウジング、モーターおよびインバータのブッシング、センサーマウント、冷却プレート、試作バスバーなどです。ブッシングとハウジングは通常、アルミニウムまたはステンレスから加工され、嵌合部は±0.005 mmで仕上げられます。バスバーは、年間生産量がおよそ5,000~10,000個を超えるとプレス加工に移行します。BQUQは東莞でISO9001の下、EV部品を加工し、12営業時間以内にお見積りを返します。
電気自動車のハードウェアは急速に変化し、そのペースがプロセス決定を形作ります。何年も安定する設計は金型に入れるべきであり、四半期ごとに改訂される設計は機械で加工すべきです。ほとんどのEVプログラムは加工から始まり、設計を検証し、その後、安定した大量生産部品をプレス加工や鋳造に移行します。どの部品がその線のどちら側にあるかを知ることが、すべての鍵です。
どのEV部品がCNC加工に適しているか?
最も長く加工に留まる部品は、公差、シーリング、または小ロットが支配的なものです。これらには以下が含まれます:
- シールと平坦度を保持する必要があるバッテリーモジュールハウジングとエンドプレート。
- ベアリング嵌合と同心度要件を持つモーターおよびインバータのブッシング。
- センサーマウント、コネクタバックシェル、小型精密ブラケット。
- 熱管理用のコールドプレートと冷却マニホールド。
- 試作および小ロットのバスバーと相互接続ハードウェア。
これらの部品に共通する特徴は、その機能が成形プロセスでは容易に再現できない形状に依存していることです。ロータを位置決めするブッシングは、ミクロン単位で同心でなければなりません。ガスケットに対してシールするハウジングは、サイズだけでなく平坦度を保持する必要があります。加工は、ビレットから一度に一つずつ、ツーリングなしでその形状を実現します。
ブッシングとハウジング:材料と公差
材料の選択は機能に従います。アルミニウムはハウジングやプレートに軽量性と良好な熱伝導性を与えます。ステンレスと鋼はブッシングや応力のかかるインサートに強度と耐摩耗性を与えます。エンジニアリングプラスチックは電気絶縁と熱遮断の役割を担います。
| 部品 | 一般的な材料 | 重要な公差 | なぜ重要か |
|---|---|---|---|
| モーターブッシング | 鋼 / ステンレス | ±0.005 mm ボア | ベアリング嵌合、同心度 |
| インバータハウジング | アルミニウム 6061 | ±0.02 mm | シーリング、平坦度 |
| バッテリーエンドプレート | アルミニウム 6061 | ±0.05 mm | 平坦度、重量 |
| センサーマウント | アルミニウム / プラスチック | ±0.05 mm | 位置再現性 |
| 冷却プレート | アルミニウム | ±0.05 mm | シール経路、平坦度 |
二つの値に注意が必要です。ベアリングボアは±0.005 mm以下で加工され、ノギスではなくCMMで検証されます。密封継手のハウジング平坦度は通常、シール面全体で0.05~0.1 mm程度の平坦度公差として指定されます。なぜなら、面はサイズ公差内であっても漏れる可能性があるからです。当社の生産能力は重要部位で±0.005 mmです。ミリングプロセスが保証できない指示がある場合はお知らせします。
バスバー:加工かプレスか?
これは最も一般的なEVプロセスの質問です。加工された銅バスバーは試作や小ロットに適しており、プレスされたバスバーは量産に適しています。クロスオーバーは厚さ、形状、年間数量によって決まります。
| 要因 | 加工バスバー | プレスバスバー |
|---|---|---|
| 経済的範囲 | 1~1,000個 | 5,000~1,000,000個以上 |
| ツーリングコスト | なし | 中程度から高 |
| 設計変更 | 安価 | 高価(ツーリング再切削) |
| 厚さ範囲 | 任意 | 薄肉から中肉に最適 |
| 典型的な用途 | 試作、小ロット、特注 | 量産 |
銅は軟らかく導電性があるため、両方のプロセスが実行可能であり、量産決定は主に財務的なものです。年間およそ5,000~10,000個を超えると、ツーリングが償却され、プレスが単価で勝ります。それ以下では、加工はツーリング投資を完全に回避します。設計変更は加工では安価でプレスでは高価であるため、電流経路と形状が固まるまでバスバーは加工のままにしておきます。トレードオフの詳細はバスバープレスガイドで説明しています。
熱的および電気的考慮事項
EV部品はしばしば二つの役割を同時に担います。冷却プレートは熱を伝導しシールする必要があり、ブッシングはシャフトを位置決めし、時には絶縁する必要があります。この二重の役割が材料と仕上げの両方を形作ります:
- 電気絶縁:陽極酸化アルミニウムは薄い絶縁酸化層を形成し、一部のハウジングの沿面距離と空間距離に有用ですが、陽極酸化は適切な絶縁バリアの代替にはなりません。誘電要件は別途検証してください。
- 熱接触:熱界面材料に接する加工された平坦なプレートは、平坦度と制御されたRa(通常0.8~1.6 µm)が必要で、界面が実際に接触するようにします。
- 腐食:エンジンルームや車両下部の環境は保護されていない鋼を痛めます。流体や塩分にさらされる可能性がある場所では、亜鉛メッキ、黒色酸化、またはステンレスを指定してください。
- 接合部の導電性:銅バスバーの場合、接合面は接触抵抗を低く保つために定義された仕上げと平坦度が必要なことがよくあります。部品全体ではなく、接合部のRaと平坦度を指定してください。
BQUQはどのようにEVプログラムを支援しますか?
当社は安定したCNC設備で旋削およびフライス加工されたEV部品を加工し、重要部位をCMMで検証し、生産能力として±0.005 mmを保持します。ツーリングがないため試作は迅速に出荷され、小ロット生産は日常的です。部品が明らかに量産でプレス加工に属する場合、当社はそう伝え、両方を生産できます — 検証用の加工、生産用のプレス — 一つの工場内で。これはバスバー、ヒートシンクハードウェア、およびEVアセンブリ内にある小さなプレス接点にとって重要です。
材料、数量、仕上げ、および必要な文書要件を添えてモデルまたは図面をお送りください。部品にばね、プレス接点、またはヒートシンクも含まれる場合は、アセンブリ全体をお送りいただければ、一つのパッケージとして見積もります。12営業時間以内にお見積りを返します。
後で問題を防ぐEV設計の詳細
EVプログラムは迅速に進み、試作では見えない詳細が生産では高価になります。これらは早期に解決する価値のあるものです:
- データム構造とスタックアップ。バッテリーモジュールとモーターアセンブリは多くの部品から組み立てられるため、重要な公差はアセンブリのスタックアップであり、単一の部品ではありません。各図面にデータム構造を定義し、設計を固める前にスタックを確認してください。なぜなら、一つの部品を厳しくしても、トップレベルで緩いアセンブリを修正することはほとんどないからです。
- シール面。ガスケットに対してシールするハウジングは、サイズ公差だけでなく、平坦度と制御された表面仕上げが必要です。シール面全体の平坦度と、ガスケット材料に適したRa値を指定してください。
- 接合部の材料の組み合わせ。銅とアルミニウムが接触すると湿気の存在下で腐食するため、異種金属間のバスバー接合部には、メッキバリアまたは金属を分離する設計が必要です。
- 熱経路の連続性。冷却部品は熱が到達して初めて機能します。つまり、熱界面での平坦度と仕上げ、正しい界面材料、およびプレートを反らせない取り付け圧力が必要です。
- 絶縁の沿面距離と空間距離。電気絶縁要件は形状であり、仕上げではありません。陽極酸化は薄い酸化層を提供しますが、主要な絶縁バリアとして扱うべきではありません。完成品に対して誘電性能を検証してください。
- 試作段階での文書化。一回限りのEV部品でも、寸法報告書と材料証明書があると有益です。これらの記録は最終的な生産リリースに役立つからです。
設計がまだ画面上にあるうちにこれらを正しく行えば、生産ツーリングへの移行は再設計ではなく日常的なものになります。
よくある質問
Q: EVバスバーにはCNC加工とプレス加工のどちらが良いですか?
A: 試作や小ロットでは、ツーリングコストがなく設計変更が安価なため、加工が優れています。年間およそ5,000~10,000個を超えると、通常はプレスが単価で勝ります。形状と電流経路が固まるまでバスバーは加工のままにしておきます。
Q: EVブッシングとハウジングでどのような公差を保持できますか?
A: ベアリングボアなどの重要部位で±0.005 mm、CMMで検証されます。密封継手のハウジング平坦度は通常、面全体で0.05~0.1 mm程度として指定されます。加工プロセスが保証できない指示があればお知らせします。
Q: 銅やアルミニウムのEV部品を加工できますか?
A: はい。バスバーや相互接続作業には銅を、ハウジング、プレート、ブラケットにはアルミニウムを、ブッシングや応力部品には鋼またはステンレスを加工します。銅は軟らかく粘るため、鋼と同じセットアップではなく、専用の送りとツーリングで加工します。
Q: EV部品の検査報告書は提供されますか?
A: はい。各バッチはデフォルトで寸法検査報告書とともに出荷され、プログラムで必要な場合は材料証明書とFAI報告書を提供します。RFQ段階で文書パッケージをお知らせください。
Q: EV加工部品の見積もりはどのくらい早く取得できますか?
A: 材料、数量、仕上げを添えて図面または3Dモデルをsc@bquq.comまたはWhatsApp +86 13713157787までお送りください。12営業時間以内にお見積りを返します。
関連リソース
- バスバープレスガイド — プレスバスバーが加工バスバーに勝る場合とその程度。
- CNC加工サービス — 東莞のソースファクトリーからの旋削とフライス加工。
- BQUQについて — CNC、プレス、ばね、ヒートシンクラインを一つの屋根の下で運営するISO9001:2015工場。
- お問い合わせ — 図面をお送りいただければ12営業時間以内にお見積りします。
BQUQエンジニアリングチームによって執筆。BQUQは中国東莞にあるISO9001認証のソースファクトリーで、CNC加工、金属プレス、カスタムばね、ヒートシンク、コレットラインを一つの屋根の下で運営しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787までお送りいただければ、12営業時間以内にお見積りします。www.bquq.com


