
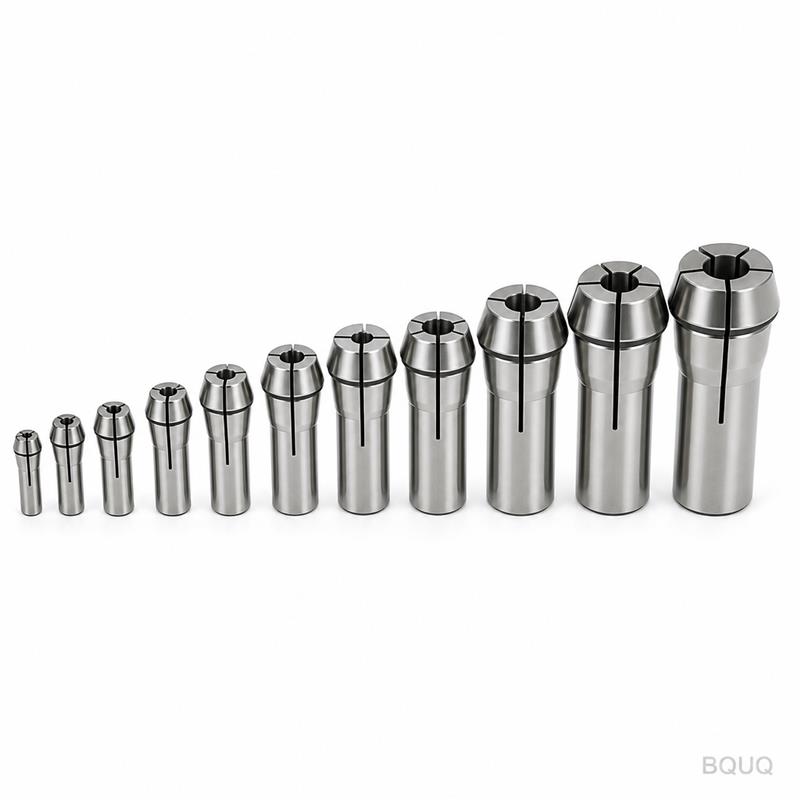
CNC加工による光学マウント:平面度、ねじ、陽極酸化
短い答え:信頼性の高いCNC加工光学マウントは、1つではなく3つの数値で指定されます。平面度指示(通常、取付面全体で0.01~0.02 mm)、ねじクラス(メートルねじアジャスタでは通常6H)、および陽極酸化厚さの許容差(タイプIIは5~15 µm、タイプIIIは20~40 µm、加工ままの寸法に加算)です。BQUQは東莞のISO9001工場内の4つの生産ラインで光学マウントを加工し、重要部品で±0.005 mmを保持し、12営業時間で見積もり、試作から量産まで柔軟なMOQで対応します。
光学マウントは単純に見えます。アルミニウムのブロックに穴、いくつかのタップ穴、スロット、場合によってはキネマティックな一対のアジャスタ。しかし、顧客がレンズを取り付け、ビームを集光し、アジャスタに触れるとスポットが動く——あるいはマウントがテーブル上で揺れる、またはねじが途中で固着する。ほとんどすべての光学マウントの故障は、3つの仕様ギャップのいずれかに起因します:指示されなかった平面度、仮定されたねじ公差、装飾として扱われた陽極酸化(寸法プロセスとして扱われなかった)。
この記事では、これら3つをどのように指定するか、正しく指定した場合と誤った場合に現場で実際に何が起こるか、そしてそれらが互いにどのように影響するかを説明します。機械加工された光学マウント、ブレッドボード、レンズホルダー、キネマティックミラーマウント、およびオプトメカニカルサブアセンブリを調達するエンジニアと購買担当者向けに書かれています。
光学マウントが通常の機械加工ブラケットと異なる点は何ですか?
通常のブラケットは、適合して保持するかどうかで評価されます。光学マウントは、負荷、温度変化、繰り返し調整の下で位置を保持できるか、そしてその位置がミクロン単位で再現可能かどうかで評価されます。
3つの結果が導かれます:
- 寸法よりもデータムが重要です。 すべての寸法が公差内にあるマウントでも、取付面と光軸が同じデータムを基準にしていなければ使用できないことがあります。マウント面、穴、アジャスタ軸のGD&T指示は、一般公差ブロックを厳しくするよりも価値があります。
- 表面仕上げは外観だけでなく機能に影響します。 レンズやコレットを保持する穴には管理されたRaが必要です。隠れた面の化粧的なRa指示はコストを増やすだけです。表面粗さの指定と測定方法の解説をご覧ください。
- 調整インターフェースは摩耗します。 ねじ式アジャスタ、セットスクリュー、クランプスクリューは何百回も繰り返し使用されます。ねじ品質と材料硬度が、1年後もマウントが保持できるかを決定します。
購買担当者にとっての実用的な結論は、光学マウントは通常、3Dモデルだけではなく、機能指示を含む図面から見積もられるということです。図面に公称寸法と一般公差しかない場合、見積もりには仮定が含まれることを想定し、その仮定が何かを確認してください。
平面度:光学安定性を決定する仕様
平面度は、光学マウント図面で最も一般的な省略事項であり、組立時に発見するのが最も高くつくものです。
ここで平行度より平面度が勝る理由
ブレッドボードや光学テーブルにボルトで固定されたマウントは、インターフェースに存在する誤差を光軸に伝えます。マウントのベースが0.03 mm凸していると、ねじを締めたときにマウントが揺れ、ビームが歩きます。ベースが凹んでいる場合、ねじがベースを引き下げ、その上の穴を歪めます——これはより悪いです。なぜなら、ねじを調整すると歪みが変化するからです。
平面度は自己参照的な管理です:表面が一定距離離れた2つの平行平面の間にあることを示し、他のフィーチャーを参照しません。そのため、座面に適した管理です。ベースと光軸の間の平行度は、別の補完的な指示です。
機械加工光学マウントの典型的な平面度値
| 用途 | 平面度指示 | 典型的な達成可能プロセス | 備考 |
|---|---|---|---|
| 一般的なラボマウント、ブレッドボード座面 | 0.05 mm | 標準CNCフライス加工 | ほとんどのベンチトップ作業に十分 |
| 精密キネマティックマウントベース | 0.02 mm | CNCフライス加工+管理された治具 | 干渉計ベンチの一般的な目標 |
| 高安定性マウント、長焦点パス | 0.01 mm | CNCフライス加工+精密正面削り/ラッピング | 定盤とインジケータで検証 |
| 光学テーブルインターフェースプレート | 300 mmあたり0.02 mm | CNCフライス加工、応力除去材 | 大きなプレートは応力除去が必要 |
上記の値は典型的かつ指標的なものです。正しい数値はビームパス、波長、機械的負荷によって異なります。ほとんどのベンチトップマウントでは、座面全体で0.02~0.05 mmが妥当な出発点です。
平面度は実際にどのように生成されるか
機械加工マウントの平面度は、機械設定ではなく、プロセスチェーンです:
1. 素材選定。 鋳造または押出アルミニウムプレートは、長い押出材から切断したバーストックよりも平坦に保たれます。材料を除去すると残留応力が不均一に解放されるためです。
2. 応力除去。 大型または薄いプレートでは、粗加工と仕上げの間の応力除去サイクルが、最終カット後の反りを防ぎます。
3. 別々のセットアップで粗加工と仕上げ。 粗加工で0.5~1.0 mmを取り、部品を落ち着かせてから、軽い仕上げパスを取ります。これは薄肉形状で特に重要です。薄肉加工ガイドでたわみの力学を説明しています。
4. クランプ戦略。 薄いウェブ上で強くクランプされた部品は、解放時にスプリングバックします。真空治具または仕上げ面の軽いトークランプが平面度を保持します。
5. 検証。 平面度は、ダイヤルインジケータ付きの花岗岩定盤、またはより厳しい指示にはCMMでチェックされます。数値だけでなく検査方法を尋ねてください。
平面度が重要なら、図面に明記し、検査方法を記載してください。面が定盤でチェックされることを知っているサプライヤは、ノギスチェックを想定しているサプライヤとは異なる方法で加工します。
ねじ:光学マウントが静かに再現性を失う場所
光学マウントのねじは3つのファミリーに分かれ、それぞれ異なる故障モードがあります。
アジャスタねじ(細目、高サイクル)
フォーカスおよびチルトアジャスタは通常、細目メートルねじ——M6×0.5、M8×0.5、M12×0.5——または1/4-80のようなインチ相当を使用します。細目は1回転あたりの分解能が高く、振動による戻り駆動に対する耐性が優れています。
重要な仕様はねじクラスです。メートル内ねじでは、6Hが標準中程度嵌合です。6Gはやや緩く、陽極酸化がねじに付着する場合に役立ちます。外ねじアジャスタでは、6gが標準です。よりタイトな感触が必要な場合は、5H/6hを指定しますが、タイトなクラス+陽極酸化+めっきされた相手部品は、固着する締まり嵌めを生む可能性があることに注意してください。
詳細なねじ仕様リファレンスでは、クラス、ピッチ径、および図面への指示方法を説明しています。
取付ねじ(並目、構造用)
ベース取付穴は通常、M3、M4、M6、または1/4-20です。ここでのリスクは分解能ではなく、引き抜きとねじ山の破損です。2つのルール:
- アルミニウムの構造接合では、ねじ深さは少なくとも呼び径の1.5倍、繰り返し使用される接合では2倍にします。
- 陽極酸化された面にタップを切る場合は計画を立ててください。 陽極酸化は穴に成長し、内径を減少させます。ねじをマスキングするか、陽極酸化後にタップを切るか、オーバーサイズのタップドリルを指定します。
セットスクリューとクランプねじ
これらは乱暴に扱われるねじです。陽極酸化アルミニウムねじにステンレスセットスクリューを使用すると、かじりが発生します。一般的な緩和策:真鍮またはナイロンチップのセットスクリューを使用する、ねじインサートを指定する、またはねじを裸(マスキング)のままにして周囲の本体のみを陽極酸化します。
ねじ仕様チェックリスト
| フィーチャー | 典型的な指示 | 注意点 |
|---|---|---|
| 微調整アジャスタ、内ねじ | M8×0.5 – 6H | 陽極酸化の付着;6Gを指定するかマスキング |
| 微調整アジャスタ、外ねじ | M8×0.5 – 6g | 相手部品のめっき厚 |
| ベース取付穴 | M4×0.7 – 6H、深さ≥8 mm | アルミニウムでは最低呼び径の1.5倍深さ |
| セットスクリュー穴 | M3×0.5 – 6H | かじり;インサートまたは裸ねじを検討 |
| 光学穴(ねじなし) | H7リーマ仕上げ | 真円度とRaの両方が重要 |
陽極酸化:化粧ではなく寸法プロセス
陽極酸化は、光学マウントプロジェクトが最も頻繁に失敗する場所です。通常、「黒色陽極酸化」として厚さやマスキング指示なしで指定されるためです。
タイプII vs タイプIII
| 特性 | タイプII(硫酸) | タイプIII(硬質陽極酸化) |
|---|---|---|
| 典型的な厚さ | 5~15 µm | 20~40 µm |
| 表面あたりの成長 | 厚さの約50% | 厚さの約50% |
| 硬度 | 中程度 | 高硬度、耐摩耗性 |
| 色 | フルレンジ、マットブラック含む | 限定的;暗く、均一性が低い |
| 寸法への影響 | 小さいが現実的 | タイトなフィーチャーで顕著 |
| 最適な用途 | 一般的な光学マウント、化粧均一性 | 摩耗面、摺動インターフェース |
成長の数値は購買担当者が見落とすものです。陽極酸化はアルミニウム表面を変換するもので、その上に堆積するものではないため、コーティング厚さの約半分が外側に成長し、半分が内側に成長します。20 µmのタイプIIIコーティングは、各コーティング面に約10 µmを追加します——つまり、6Hタップ穴は実質的に5Hまたはよりタイトな穴になり、精密穴は直径で20 µm閉じることがあります。
光学マウントの実用的な陽極酸化ルール
1. タイプだけでなく厚さを明記してください。 「タイプII、10 ± 3 µm」は仕様です。「黒色陽極酸化」は願望です。
2. 重要なフィーチャーをマスキングまたは後加工してください。 自由に動く必要があるねじ、レンズやベアリングを保持する穴、電気接点は、マスキングするかコーティング後に機械加工します。
3. コーティングを考慮して寸法を計画してください。 穴がØ25.000 mm H7で仕上げる必要がある場合、予想される成長分だけ小さく加工し、陽極酸化後にリーマ仕上げするかマスキングします。
4. 鋭いエッジに注意してください。 陽極酸化は鋭い角に不均一に付着し、チッピングすることがあります。0.2~0.3 mmの面取りまたは丸みは、コーティング品質と取り扱い安全性の両方を改善します。
5. マットブラックは常に均一ではありません。 染料の吸収は合金と表面仕上げによって異なります。バッチ全体で化粧均一性が重要な場合、合金と陽極酸化前の仕上げを指定してください。
合金選択が仕上げに影響する
6061-T6は光学マウントのデフォルトです:良好な被削性、安定性、予測可能な陽極酸化。7075はより高い強度と剛性を提供しますが、陽極酸化は暗く、化粧一貫性が低く、コーティングが損傷すると応力腐食割れが発生しやすくなります。2024は良好に機械加工できますが、耐食性が劣ります。ほとんどのオプトメカニカル作業では、グラムあたりの剛性が駆動要件でない限り、6061-T6が適切なデフォルトです。
平面度、ねじ、陽極酸化はどのように相互作用しますか?
それらは組立時にのみ現れる方法で相互作用します:
- 陽極酸化はねじと穴を閉じます。 コーティング前に完全にゲージに合うマウントが、後でアジャスタを受け入れないことがあります。順序を計画してください:機械加工、陽極酸化、次にねじゲージとピンゲージで検証。
- 陽極酸化は薄いセクションを歪めることがあります。 コーティングプロセスには熱サイクルと化学反応が含まれます。機械加工後に平坦だった非常に薄いウェブがわずかに動くことがあります。重要な平面度には、コーティング後に平面度を検証することを指定してください。
- タイトなねじ+硬質コーティング=かじり。 タイプIIIコーティングねじがステンレススクリューと噛み合うと、かじりのリスクがあります。裸またはマスキングされたねじ、潤滑されたインターフェース、またはねじインサートを使用してください。
- 平面度とクランプは相互作用します。 平坦なベースでも過剰トルクのねじは歪みます。トルク値を指定し、必要に応じてワッシャーまたは座ぐりを設けて、ねじ頭が面取りではなく平坦面に着座するようにします。
図面に記載すべき事項
明確で曖昧さのない見積もりと機能部品を得る図面には通常、以下が含まれます:
1. 材料と調質(例:6061-T6)。
2. データム方式:マウント面を一次データム、光軸を二次データム。
3. 座面の平面度、検査方法を記載。
4. 穴径、公差クラス、真円度、Ra。
5. ねじ指示、クラスと最小深さ。
6. 陽極酸化タイプ、厚さ、色、マスキング注記。
7. エッジ破断要件。
8. コーティング後の寸法検証要件。
中国のサプライヤから調達する場合、これらの指示を英語で記載した図面と機能に関する短い注記を送付することで、ほとんどの曖昧さが解消されます。BQUQは見積段階で図面をレビューし、困難、矛盾、または不要な指示にフラグを立てます——これがしばしばプロジェクトのコスト削減につながります。CNC machining serviceはマウント、ブラケット、オプトメカニカルハウジングを扱い、CNC milling partsは平面度が重要なプレートとブロック作業をカバーします。
旋削フィーチャー——穴、ねじ式アジャスタ本体、円筒レンズセル——が必要な機械加工マウントでは、CNC turningプロセスが同じ工場でフライス加工と組み合わされることが多く、サプライヤ間の再データム設定を避けられます。
よくある質問
Q: CNC加工光学マウントにはどのような平面度を指定すべきですか?
A: ほとんどのベンチトップマウントでは、座面全体で0.02~0.05 mmが実用的な出発点です。精密キネマティックマウントはしばしば0.01~0.02 mmを目標にします。正しい値はビームパス長、波長、負荷によって異なります。常に検査方法——インジケータ付き定盤、またはCMM——を明記してください。数値だけではサプライヤにフィーチャーの検証方法が伝わりません。
Q: 陽極酸化は機械加工光学マウントの寸法を変えますか?
A: はい。陽極酸化は厚さの約半分が外側に、半分が内側に成長するため、20 µmのタイプIIIコーティングはコーティング面あたり約10 µmを追加します。6Hタップ穴は実質的に5Hにタイト化し、精密穴は直径で20 µm閉じることがあります。重要なねじと穴をマスキングするか、コーティング後に機械加工するか、補正するサイズにします。
Q: 光学マウントアジャスタに最適なねじクラスは?
A: メートル細目ねじのクラス6H(内ねじ)と6g(外ねじ)が標準中程度嵌合で、ほとんどのアジャスタに適しています。ねじが陽極酸化される場合、6Gがやや大きなクリアランスを与えます。5Hのようなタイトなクラスは感触を改善しますが、硬質コーティングとステンレス相手ねじと組み合わせると固着のリスクが高まります。図面にクラスと最小深さを明示的に指定してください。
Q: 光学マウントは6061と7075アルミニウムのどちらで作るべきですか?
A: 6061-T6がデフォルトです:安定、被削性良好、陽極酸化で予測可能であり、バッチ全体の化粧均一性に重要です。7075はより高い強度と剛性を提供しますが、陽極酸化は暗く一貫性が低く、応力腐食割れに敏感です。剛性対重量が駆動要件で化粧一貫性が二次的な場合にのみ7075を選択してください。
Q: 機械加工光学マウントの正確な見積もりを得るには?
A: GD&T指示、材料と調質、陽極酸化タイプと厚さ、マスキング注記、目標数量を含む2D図面を送付してください。どのフィーチャーが機能的でどれが化粧的かを記載してください。BQUQは見積段階で図面をレビューし、12営業時間で価格を返答し、東莞のISO9001工場から試作数量以上の柔軟なMOQで対応します。
関連リソース
- BQUQと東莞工場について:/about/
- CNC machining services:/cnc-machining/
- CNC milling parts:/cnc-milling-parts/
- CNC turning parts:/cnc-turning-parts/
- 精密製造の業界動向:/industry-dynamics/
- 技術記事とエンジニアリングガイド:/bquq-blog/
- よくある質問:/faq/
- ケーススタディ:/case/
- エンジニアリングチームへのお問い合わせ:/contact/
BQUQエンジニアリングチーム執筆。BQUQ(東莞)は、CNC加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産を1つのISO9001工場で運営しています。中国東莞から直接調達——12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


