
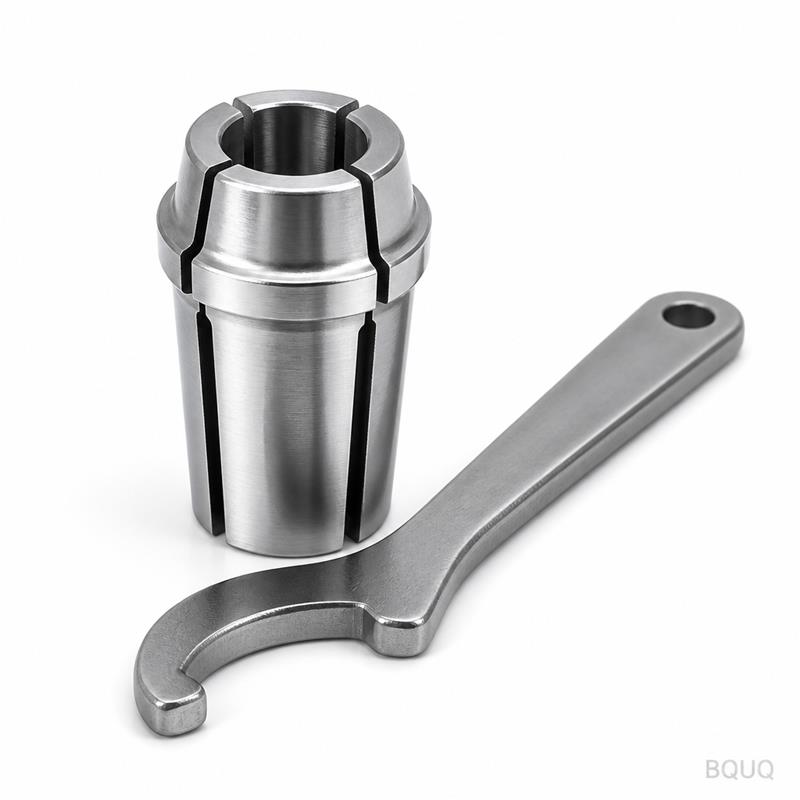
CNC加工によるロボット関節と波動歯車装置部品
短い答え:ロボット関節と波動歯車装置部品は、アルミニウム6061/7075、42CrMoまたはステンレス鋼から3軸、4軸、5軸CNCフライス盤と精密CNC旋盤で加工され、重要なボアと面で±0.005 mmを保持します。フレクスプライン、サーキュラスプライン、ウェーブジェネレータハウジングは、バックラッシュとロストモーションを低く抑えるために、全体で約0.010~0.020 mm以内で同心でなければなりません。BQUQはこれらの部品を東莞のISO9001工場で4つの生産ラインにわたって加工し、12営業時間で見積もり、試作数量から柔軟なMOQを受け入れます。
ロボット関節がオートメーションで最も難しいCNC加工の一つである理由
ロボット関節は、ギアボックス、ベアリングハウジング、モーターマウント、構造的荷重経路をコーヒーカップサイズの部品に圧縮したものです。すべての機能が同じ肉厚を奪い合います。出力フランジは、1 mのリーチで20 kgのペイロードが目に見えるたわみを生じないほど剛性が高く、それでいて手首モーターが加速できるほど軽量でなければなりません。ベアリング座は数ミクロンの真円度が必要です。なぜなら、波動歯車装置には隠れるためのバックラッシュがなく、偏心はツールセンターポイントでの位置決め誤差として直接現れるからです。
そのため、ロボット関節の加工が単一工程で完了することはほとんどありません。典型的な関節アセンブリには以下が含まれます:
- クロスローラーベアリングまたは薄肉ベアリングを支える関節ハウジングまたはシェル。
- 通常、ハウジングにボルト止めまたは焼き嵌めされるサーキュラスプライン(剛性内歯車リング)。
- 弾性的にたわむため、薄肉で熱処理され、歪みなく加工されなければならないフレクスプラインカップ。
- 楕円形ベアリングとサーボシャフトにキー止めまたはクランプされた入力ハブを備えたウェーブジェネレータ。
- 軸全体のスタックアップを決定するエンドキャップ、出力フランジ、モーターアダプター、ケーブル配線カバー。
これらの部品はそれぞれ異なる故障モードを持っています。ハウジングは剛性とベアリング嵌合で故障します。フレクスプラインは肉厚の均一性と疲労で故障します。ウェーブジェネレータは入力ボアと楕円レース間の同心度で故障します。表面粗さだけを追う機械加工工場は、ベンチでは問題なく感じられるが200時間のサイクル後にドリフトする関節を生産します。
波動歯車装置部品で実際に重要な公差
ロボット関節の図面のすべての寸法が±0.005 mmに値するわけではありません。過剰な公差設定は性能を向上させずにコストを押し上げ、これは入ってくるロボット部品図面で見られる最も一般的なDFM問題です。以下の表は、オートメーションおよびコボットビルダーに推奨する実用的な区分です。
| 特徴 | 典型的な要件 | 重要な理由 | 厳しくした場合のコスト影響 |
|---|---|---|---|
| クロスローラーベアリングボア(ハウジング) | Ø公差 0.008~0.015 mm、真円度 0.005 mm | 出力ベアリングの半径方向振れと予圧を決定 | 高 — 精密中ぐりまたは内径研削が必要 |
| サーキュラスプライン取付レジスタ | ベアリングボアに対する同心度 0.010~0.020 mm | 歯車かみ合いの位置合わせ、バックラッシュの一貫性 | 中 |
| フレクスプライン肉厚 | 0.02~0.05 mm以内で均一 | 疲労寿命とトルクリップル | 高 — 薄肉歪み制御 |
| ウェーブジェネレータ入力ボア | Ø公差 0.005~0.010 mm、楕円レースに対する同軸度 0.010 mm | ロストモーション、ヒステリシス | 高 |
| 出力フランジボルトパターン | 位置 0.05~0.10 mm | 組立、性能ではない | 低 |
| ハウジング外形 | 一般 ±0.10 mm | 外観とクリアランス | 低 |
| ケーブル貫通とカバー | 一般 ±0.20 mm | 嵌合のみ | 非常に低い |
教訓:公差予算は、振れを制御する2つか3つのデータムリンク機能に費やし、他は緩くしておくべきです。私たちは、非重要寸法を再分類しデータムを統合するだけで、ロボット関節図面を20~35%低コストで再見積もりすることがよくあります — 同じ演習はDFM再設計例で説明されています。
データム戦略は公差値に勝る
3つの異なるデータムから寸法が付けられたボアに±0.005 mmの指示は検査不能であり、多くの場合加工も不可能です。波動歯車装置ハウジングでは、顧客に単一の主要データム — 通常はクロスローラーベアリングボア軸 — を推奨し、サーキュラスプライン取付レジスタとモーター取付面をそれに参照させます。これにより、ベアリング座を中ぐりし、スプラインレジスタを1つの治具で、または1回の段取り変更で1つの旋削工程で加工でき、2つの別々の治具で同じ数値を出すよりもはるかに信頼性が高いです。
材料:各ロボット関節部品に指定すべきもの
ロボット関節の材料選択は、剛性対重量比、歯車かみ合い部の耐摩耗性、熱処理歪みによって決まります。以下は、加工された関節部品に対する一般的なオプションの比較です。
| 材料 | 関節での典型的な用途 | 引張強度(目安) | 被削性 | 備考 |
|---|---|---|---|---|
| AL 6061-T6 | 関節ハウジング、カバー、モーターアダプター | ~310 MPa | 優れている | コスト/重量バランスが最良;耐摩耗面にはアルマイト処理 |
| AL 7075-T6 | 軽量アームセグメント、出力フランジ | ~570 MPa | 良い | より高い剛性、耐食性は劣る、高コスト |
| AL 6082-T6 | ハウジング、ブラケット | ~310 MPa | 優れている | 6061に相当する一般的なEU規格 |
| 42CrMo / SCM440 | サーキュラスプライン素材、ウェーブジェネレータハブ | ~1080 MPa(調質) | 中程度 | 加工後に焼入れと研削 |
| 20CrMnTi | フレクスプライン素材 | 浸炭焼入れ | 中程度 | 疲労のために浸炭深さを制御 |
| 17-4PHステンレス | 腐食性またはクリーンルーム関節 | ~1100 MPa(H900) | 普通 | 食品/医薬品コボットに適する |
| 304 / 316Lステンレス | シャフト、スペーサー、ファスナー | ~520~580 MPa | 普通 | 粘りがあり、鋭利な工具とクーラント管理が必要 |
| Ti-6Al-4V | プレミアム軽量関節 | ~950 MPa | 悪い | 質量が重要な場合にのみ正当化 |
典型的な6軸コボット関節では、アルミニウム6061-T6がハウジング、出力フランジ、カバーをカバーし、歯車要素は焼入れ鋼です。この組み合わせは、オートメーションインテグレーターが吸収できるコストで、剛性対質量の良好な妥協を提供します。特定の関節に合金を適合させるのに助けが必要な場合、CNC加工サービスページに、当社が在庫し定期的に加工する材料が記載されています。
薄肉フレクスプラインの加工
フレクスプラインは最も頻繁に問題が発生する部品です。直径60~100 mmの部品で0.5~1.0 mmのカップ壁は、チャック圧力で動き、クランプ解除後にスプリングバックし、熱処理中に再び歪みます。私たちのアプローチは、余裕を持った荒加工、応力除去、半仕上げ、熱処理、次に低クランプ力でマンドレルまたは軟質ジョーで仕上げ旋削し、4象限で肉厚をチェックすることです。形状が許す場合、ボアと外壁を同じ段取りで仕上げ、肉厚の均一性を0.03 mm以内に保ちます。
BQUQがロボット関節を加工する方法:プロセスと設備
BQUQは東莞の1つの工場で4つの生産ラインを運営しており、関節アセンブリは建物を出たり外部ベンダーを待ったりすることなく、旋削からフライス加工、仕上げへと移動できます。ロボット関節作業では、シーケンスは通常次のようになります:
1. 原材料と応力除去。 バーまたはプレート材、重要な鋼素材には要求に応じて超音波検査。
2. CNC旋削。 ベアリングボア、スプラインレジスタ、シール溝、ねじ山特徴を精密旋盤で加工、多くの場合クロスドリル穴用のライブツーリング付き。CNC旋削部品の能力で包絡線限界を参照してください。
3. CNCフライス加工。 ボルトパターン、ケーブルチャネル、取付パッド、軽量化ポケット、複雑なハウジング形状を3軸、4軸、5軸マシンで加工。詳細はCNCフライス部品ページにあります。
4. 熱処理。 焼入れ歯車要素のために当社のプロセス管理下で外注;余裕を持って加工し、処理後に仕上げます。
5. 仕上げ。 ボア公差が要求する場合の精密中ぐり、リーマ加工、ホーニングまたは内径研削、およびアルマイト、黒染め、ニッケルめっきまたは不動態化。
6. 検査。 データムリンク機能のCMMレポート、真円度と同心度チェック、要求に応じた完全な寸法レポート。
±0.005 mmを生産で保持、サンプルだけでなく
±0.005 mmの初品は加工演習です。500個にわたって保持することはプロセス演習です。違いを生む管理は熱的 — 最終中ぐりの前に部品を安定させ、20 °C基準で測定し、クーラント温度を安定させる — ことに加え、治具の再現性と仕上げパスの工具摩耗補正です。私たちは仕上げ作業の工具寿命を記録し、寸法がドリフトするのを待つのではなく、カウントベースでインサートを交換します。あなたの関節がすべての部品が公称値に収まる場合にのみ機能する公差スタックを持っている場合、図面をリリースする前に公差スタックアップに関するノートを読んでください。
製造設計:ロボット関節コストを削減する5つの変更
私たちが受け取るほとんどのロボット関節図面は、キネマティクスに触れることなく改善できます。繰り返しの勝利:
1. 深い内部ショルダーをオープンボアに置き換える
深いショルダーと小さな逃げ溝を備えたベアリング座は、中ぐりが難しく測定が困難です。逃げを広げるか、別のショルダーリングでスルーボアに変換すると、多くの場合EDMまたは研削工程が削除されます。
2. データムを統合する
上記のように — 1つの主要データムを一貫して参照します。これだけで段取り数と検査時間が減少します。
3. 表面粗さを機能的に指定する
シール面のRa 0.4 µmは正当化されます。外観外壁のRa 0.4 µmは正当化されません;Ra 1.6 µmで十分で、約2倍速く加工できます。
4. 標準ねじとファスナーサイズを許可する
カスタムねじピッチは特殊工具を強制し、タップ加工を遅くします。メートル並目または細目標準ねじは追加コストがかかりません。
5. 肉厚遷移を徐々にする
薄肉の鋭い内部コーナーは応力を集中させ、加工中に歪みます。余裕のあるフィレットまたはテーパー遷移は、疲労寿命と被削性の両方を改善します。
試作から生産へ:通常のランプアップの仕組み
ロボット開発者は初日に5,000個の関節を注文することはほとんどありません。通常の道は、ベンチテスト用の少数の加工試作品、次に顧客トライアル用の小規模パイロットバッチ、次に量産です。BQUQは試作と生産を同じ設備で行うため、ベンチテストに合格した形状がスケールする形状です — サンプルと出荷の間に再工具の驚きはありません。単純な関節ハウジング試作のリードタイムは通常、図面リリース後数営業日で、見積もりは12営業時間以内です。試作リードタイムの記事で、日数が実際にどこに行くかを分解しています。
パイロットおよび量産バッチでは、製品が市場に出る前にコンテナ1杯のコミットメントを強いられないよう、柔軟なMOQを見積もります。試作用に開発された工具、治具、検査プログラムは引き継がれ、ここにコスト節約の大部分があります。
品質文書とサプライヤーに求めるべきもの
ロボット関節では、寸法レポート以上のものを要求してください。有用な受入パッケージには以下が含まれます:
- データムスキームが記載された初品検査報告書。
- ベアリングボア径、真円度、スプラインレジスタに対する同心度のCMM結果。
- ヒート番号トレーサビリティ付き材料証明書。
- 該当する場合の硬さと浸炭深さを含む熱処理証明書。
- シール面とベアリング面の表面粗さ測定。
- アルマイトまたはめっき厚さの検証。
BQUQはISO9001の下で運営され、ロボット関節プログラムでこれらの文書を標準として発行します。私たちはIATFまたはISO 13485を保持しておらず、それらを主張しません — あなたのプログラムがそれらを必要とする場合、早めに知らせてください。適合性について正直に話すことができます。
よくある質問
Q: ロボット関節ハウジングボアで保持できる公差は?
A: 適切に治具されたアルミニウムまたは鋼ハウジングで、重要なボアと面で±0.005 mmを保持し、真円度は約0.005 mm、ベアリングボアとサーキュラスプライン取付レジスタ間の同心度は通常0.010~0.020 mmです。それより厳しい公差は特定の機能で可能ですが、仕上げプロセスと検査方法が変わるため、見積もり時に相談する必要があります。
Q: フレクスプラインカップを歪みなく加工できますか?
A: はい、単一のトリックではなくプロセス制御によって。余裕を持って荒加工し、応力除去し、半仕上げし、必要な場合は熱処理し、次に低クランプの軟質ジョーまたはマンドレルで仕上げ、4象限で肉厚をチェックします。典型的な60~100 mmカップで0.03 mm以内の肉厚均一性が達成可能です。0.5 mm未満の非常に薄い壁は、早期のDFM協議が必要です。
Q: 波動歯車装置部品に推奨する材料は?
A: ハウジング、出力フランジ、カバーにはアルミニウム6061-T6または7075-T6;サーキュラスプラインとウェーブジェネレータハブには42CrMoまたはSCM440;浸炭焼入れが許容されるフレクスプラインには20CrMnTi;クリーンルームまたは腐食環境には17-4PHステンレス。選択は、剛性対重量、歯車かみ合い部の摩耗、形状が許容できる熱処理歪みの量によって決まります。
Q: ロボット関節部品の最小注文数量は?
A: MOQは柔軟に保っています。1~10個の試作数量はロボット関節開発で普通であり、同じ設備でパイロットバッチと量産にスケールします。治具と検査プログラムは試作から生産に引き継がれるため、部品あたりのコストは各段階でリセットされるのではなく、数量が増えるにつれて予測可能に下がります。
Q: 見積もりと最初のバッチはどのくらい早く得られますか?
A: 完全な図面パッケージ — 公差付き2D図面、3Dモデル、材料、仕上げ、数量 — から12営業時間で見積もります。単純な関節ハウジングの試作加工は通常、図面リリースと材料入手から数営業日以内に出荷されます。熱処理と研削を伴う複雑なアセンブリは時間が追加され、見積もりで事前に明記します。
関連リソース
- BQUQについて — 東莞のISO9001工場、1つの屋根の下に4つの生産ライン
- CNC加工サービス — 精密部品のフライス加工、旋削、仕上げ、組立
- CNC旋削部品 — ベアリングボア、スプラインレジスタ、精密シャフト作業
- CNCフライス部品 — 関節ハウジングとフランジ用の3軸、4軸、5軸加工
- 技術記事 — ロボットとオートメーション部品の公差、DFM、材料ガイダンス
- 業界動向 — オートメーションビルダーに影響を与える調達と製造の変化
- お問い合わせ — 12営業時間の見積もりのために図面を送信
BQUQエンジニアリングチームによって執筆。BQUQ(東莞)は、1つのISO9001工場でCNC加工(±0.005 mm)、金属プレス加工、カスタムばね、ヒートシンク生産を運営しています。中国東莞から直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


