
CNC用ツールホルダの選定:トルク、振れ、アクセス
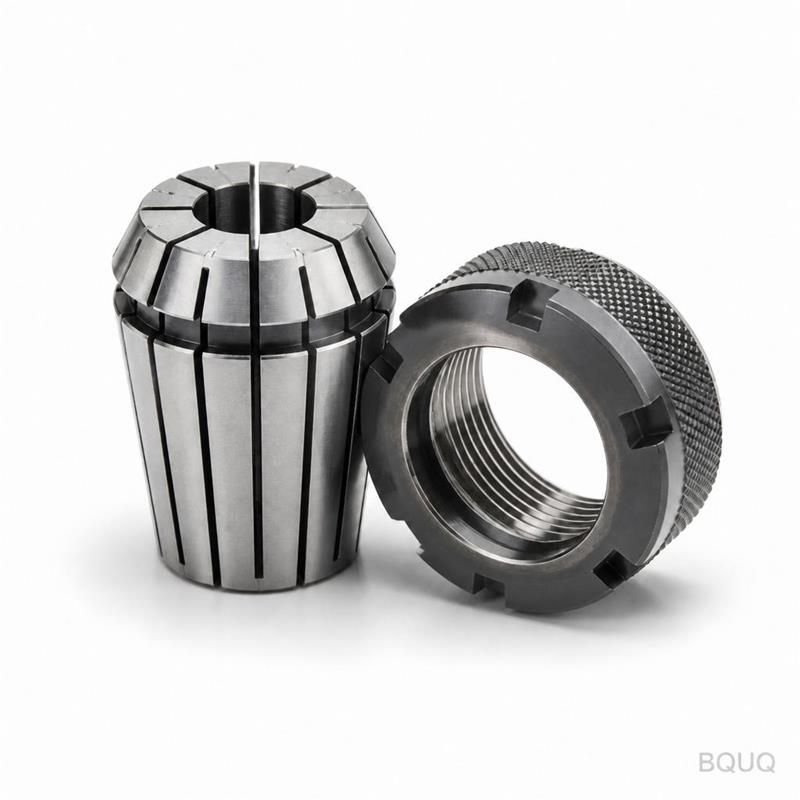
短い答え:部品を実際に破壊する3つの制約 — トルク、振れ、アクセス — にホルダを合わせること。アルミニウムで1.5×Dの12 mm超硬エンドミルには、ER32コレットチャックが0.008~0.015 mmのTIRを保持し、およそ40~60 N·mを伝達する。これは問題ない。鋼で4×Dの20 mmカッタに移ると、0.003 mmのTIRと150 N·m以上を実現する油圧または焼き嵌めホルダが必要になる。コレットチャックではびびりが発生し、引き抜かれる。リーチが残りを決める。カッタが深さに達する前にホルダ本体が壁に当たるなら、どんな精度も役に立たない。BQUQはすべてのCNC machining RFQに対して、ホルダと治具の推奨を12営業時間以内に提示する。
なぜツールホルダが機械より先に公差を決めるのか
CNC機械の位置決め精度は紙の上の仕様である。実際にワークに届くのは、主軸、ホルダ、コレット、カッタの合計である。ホルダはそのチェーンの中で最も弱いリンクである。なぜなら、繰り返しクランプとアンクランプされる唯一の要素であり、セットアップの瞬間に剛性を選ぶ唯一の要素だからである。
ホルダ関連のスクラップのほとんどは3つの故障モードで説明できる:
振れ — カッタ先端での半径方向の偏心。0.01 mmの振れごとに、1つの刃の切りくず負荷がほぼ倍増する。4枚刃カッタでは、1つのエッジが作業の40%を担い、最初に摩耗し、ボアを偏心させる。H7に保持されたリーマ穴では、0.01 mmを超える振れは通常、公差を失うのに十分である。
トルク損失 — カッタの引き抜きとねじり滑りに抵抗するホルダの能力。これは重切削と、強い軸方向の引きを生成するハイヘリカルカッタで最も重要である。切削中に滑るホルダは部品を台無しにするだけでなく、カッタをスクラップにし、主軸テーパを損傷する可能性がある。
アクセス干渉 — ホルダ本体、ナット、レンチフラットが壁、ボス、治具と衝突すること。これは精度ではなく形状の問題であり、ショップが1つではなく5つのホルダファミリを所有する理由である。
東莞のBQUQフロアでは、CNC machining、metal stamping、custom springs、heat sinksの4つの生産ラインすべてが同じツールクリアのロジックを共有している。ヒートシンクフィンプロファイルに適したホルダは、硬化ばねマンドレルには不適切であり、以下の選定ルールが私たちの決定方法である。
各ホルダタイプで実際に期待できる振れは?
以下の振れ数値は、清潔で新しいコレットと良質なカッタシャンクを使用し、ゲージラインから3×Dで測定した典型的な値である。これらは目安として扱い、保証されたものではない — 実際には主軸の状態とコレットの摩耗が支配的である。
| ホルダタイプ | 3×Dでの典型的なTIR | 最大現実的速度 | 最適な用途 |
|---|---|---|---|
| ERコレットチャック(ER16/ER20/ER32) | 0.008~0.015 mm | 20,000~25,000 rpm | 一般的なフライス加工、穴あけ、タップ |
| ドリルチャック(キーレス) | 0.03~0.08 mm | 6,000 rpm | 重要でない穴あけのみ |
| 油圧拡張 | 0.003~0.005 mm | 30,000~40,000 rpm | 仕上げ、リーマ加工、小径工具 |
| 焼き嵌め(誘導) | 0.002~0.004 mm | 40,000 rpm以上 | 高速仕上げ、深いポケット |
| サイドロック / Weldon | 0.02~0.05 mm | 15,000 rpm | 重切削、高トルク |
| メカニカルミーリングチャック | 0.005~0.010 mm | 25,000 rpm | 高精度を伴う重切削 |
実用的な注意点が2つある。第一に、TIRは清潔なテーパで測定される — 主軸テーパ上の1つの切りくずやグリースの薄い膜が瞬時に0.02 mmを追加する可能性がある。第二に、コレットの品質はERレベルではホルダブランドよりも重要である。摩耗したER32コレットは新品の振れを倍増させる可能性があり、コレットは故障時ではなくスケジュールで交換すべきである。
振れが直接公差を決める作業 — リーマ穴、軸受座、光学マウント — では、ホルダは節約する場所ではない。リーマ穴公差に関する記事では、実際のH7呼び出しで振れ、リーマ形状、送りがどのように相互作用するかを説明している。
あなたの切削は実際にどのくらいのトルクを要求するか?
トルク需要は材料、カッタ径、半径方向の噛み込み、軸方向の深さに比例する。ホルダはカッタが生成する以上のトルクを伝達する必要があり、実際の素材に必ず現れる断続切削や硬点に対する余裕が必要である。
| 操作 | カッタ | 典型的なトルク需要 | 最小ホルダクラス |
|---|---|---|---|
| アルミニウム粗加工、軸方向1.5×D | 12 mm 3枚刃 | 15~25 N·m | ER32 |
| アルミニウム粗加工、軸方向3×D | 16 mm 3枚刃 | 40~60 N·m | ER32 / メカニカルチャック |
| 鋼粗加工、軸方向1×D | 16 mm 4枚刃 | 60~90 N·m | メカニカルチャック / サイドロック |
| 鋼粗加工、軸方向2×D | 20 mm 4枚刃 | 120~180 N·m | サイドロック / 重メカニカルチャック |
| ステンレス仕上げ | 8 mm 4枚刃 | 8~15 N·m | 油圧 / 焼き嵌め |
| 鋼でのM10タップ | — | 25~40 N·m | テンション-コンプレッションタップホルダ |
パターン:トルクはアルミニウムでは制限要因になることはほとんどなく、鋼とステンレスの粗加工ではほぼ常に制限要因である。だからこそ、混合作業を行うショップはコレットセットとサイドロックまたはメカニカルチャックセットの両方を保持する。
表が見落とす第二のトルク問題 — 引き抜き。深い軸方向切削でのハイヘリカルカッタは、コレットからカッタシャンクを引き出す可能性のあるスクリューのような軸方向力を生成する。症状は深さの突然の変化、悲鳴、スクラップになったポケット底である。これが見られた場合、修正はナットのクランプ力を増やすことではなく、正の機械的ロック(サイドロック、または適切なh6研削面を持つシャンクを備えた油圧ホルダ)を備えたホルダである。
リーチとアクセスが精度より優先されるのはいつか?
常にである。完璧な0.002 mmの振れを持つホルダも、ナットが深さ30 mmでワーク壁に当たるなら役に立たない。アクセス問題は3つの形で現れる:
- 深いキャビティ — ホルダ本体径はキャビティ開口より小さくなければならず、ネックは底に届くのに十分長くなければならない。スリムネック焼き嵌めホルダはまさにこのために存在する。
- 壁に近い形状 — カッタシャンクより10 mm大きいナットは、ショルダにどれだけ近づいて加工できるかを制限する。スリムナットERホルダまたは焼き嵌め本体がこれを解決する。
- アンダーカットと背面形状 — まっすぐなホルダでは届かない。ここでは、直角ヘッド、または全く別のプロセス(ライブツーリングでの旋削)が正しい答えになる。
5軸加工では制約が再び変わる:ホルダは1つの方向だけでなく、チルト範囲全体を通して部品をクリアしなければならない。これは同時に治具とホルダの問題であり、5軸治具でより深く扱っている。
私たち自身のセットアップシートからの有用なルール:1つの方向で形状を加工できるホルダを選び、その後その切削に耐えられるか確認する。精度は交渉可能だが、アクセスはそうではない。
どの材料と形状にどのホルダか?
以下のマトリックスは見積もり時に使用するものである。清潔なテーパと妥当な主軸状態を持つ現代のVMCまたはターニングセンタを前提としている。
| 材料 / 形状 | 第一選択 | 代替 | 避けるべき |
|---|---|---|---|
| アルミニウム、高MRR粗加工 | ER32またはメカニカルチャック | サイドロック | ドリルチャック |
| アルミニウム、薄肉仕上げ | 焼き嵌めまたは油圧 | 新品コレット付きER | サイドロック |
| 鋼、一般フライス加工 | メカニカルチャック | ER32 | 油圧(トルク制限) |
| ステンレス、仕上げ | 油圧 | 焼き嵌め | サイドロック(振れ) |
| チタン、低速粗加工 | サイドロック | メカニカルチャック | 油圧 |
| 真鍮、小形状 | ER16 / ER20 | 油圧 | サイドロック |
| 深いポケット、小径カッタ | スリムネック焼き嵌め | スリムナットER | 標準ER |
| H7へのリーマ加工 | 油圧 | 焼き嵌め | ERコレット |
| タップ | テンション-コンプレッションホルダ | リジッドタップホルダ(同期) | ドリルチャック |
2つの項目はコメントに値する。油圧ホルダは粗加工ツールではない — 精度を与える内部圧力チャンバは伝達できるトルクも制限し、過負荷はメンブレンを永久に損傷する。サイドロックホルダはグリップと引き換えに振れを犠牲にするため、より良いホルダでの仕上げパスのために0.3~0.5 mmを残す粗加工パスに属する。
その2ホルダ戦略 — サイドロックで粗加工、油圧または焼き嵌めで仕上げ — は精密作業の標準的な慣行であり、利用可能な最も安価な品質改善の1つである。形状ごとに1回の追加ツール交換のコストがかかる。
コレットチャック:ワークホース、そして失敗する場所
ERコレットチャックがデフォルトである理由:安価、柔軟、すべてのテーパで利用可能、そして大部分のフライス加工と穴あけに十分な性能。それは3つの予測可能な状況で失敗する。
1. トルク飽和。 およそ60 N·mを超えると、コレットはシャンク上で滑り始める。ナットは締まっているように感じるが、グリップは摩擦のみである。
2. 振れドリフト。 ERコレットはそれを圧縮するナットと同じくらいしか真円ではない。摩耗したナット、またはコレットを偏心リングに正しく座らせずに締めたナットは、即座に振れを追加する。
3. リーチ。 標準ERナットはかさばる。形状が壁から15 mm以内にある場合、スリムナットバリアントまたは別のホルダが必要である。
締付トルクはほとんどのオペレータが考える以上に重要である。指定の100~136 N·m(メーカーによる)ではなく80 N·mで締められたER32ナットは、グリップの意味のある部分を失う。ベンチ上のトルクレンチは、問題のクラス全体を除去する安価な方法である。
旋削作業では、同等の決定はコレットチャック、3爪、ソフトジョーの間である。現場でボーリングされたソフトジョーは特定の直径に対して最高の同心性を与え、ソフトジョーとワークホールディングで扱っている。
これがあなたのRFQにとって何を意味するか
部品をBQUQに送ると、ホルダの決定は後付けではなくプロセスプランの一部である。図面またはモデル内の3つのことが答えを変える:
- 公差呼び出し — ±0.005 mmのボアまたは厳しい真位置呼び出しは、油圧または焼き嵌めホルダに押しやり、サイクルタイムと価格に影響する。
- 形状の深さ対直径比 — 4×Dを超えるものは、ロングリーチホルダ、低減送り、または別のプロセスが必要である。
- 材料 — 鋼とステンレスの粗加工はホルダのトルク予算を消費する。アルミニウムはほとんど消費しない。
私たちは東莞の1つの工場で4つの生産ラインにわたって旋削とフライス加工を含むCNC machiningを±0.005 mmで実行し、プロトタイプ数量から柔軟なMOQを提供している。見積もりは12営業時間以内に送信され、見積もりには使用したツーリングとワークホールディングの前提が含まれる — これによりコストがどこにあるかがわかる。設計変更により安価なホルダと短いサイクルが可能になる場合、私たちはそう言う。
図面をsc@bquq.comまたはWhatsApp +86 13713157787に送信して、ホルダを考慮した見積もりを取得してください。
よくある質問
Q: CNCツールホルダにはどのくらいの振れを指定すべきですか?
A: ホルダのゲージラインではなくカッタ先端での振れを指定し、距離を明記してください。一般的なフライス加工では、3×Dで0.010 mmのTIRが妥当な目標です。リーマ加工、ボーリング、軸受座では、油圧または焼き嵌めホルダで0.005 mm以下が現実的です。コレットの摩耗と主軸テーパの状態だけで0.01 mm以上追加される可能性があることを忘れないでください。
Q: 油圧ツールホルダは焼き嵌めホルダより優れていますか?
A: それらは重複する問題を異なる方法で解決します。油圧ホルダは0.003~0.005 mmの振れを与え、振動をよく減衰し、セットスクリューで解放しますが、トルクが制限され、重切削には適していません。焼き嵌めホルダは0.002~0.004 mmの振れと可動部品のない優れた剛性を与えますが、誘導ユニットが必要で交換が遅いです。多くのショップが両方を運用し、操作ごとに選択します。
Q: 粗加工中にエンドミルがコレットから引き抜かれるのはなぜですか?
A: ハイヘリカルカッタは強い軸方向の引きを生成し、コレットは摩擦のみでグリップします。通常の原因は、トルク不足のナット、摩耗または汚染されたコレット、油性のカッタシャンク、またはホルダのトルク容量を超える切削です。過度に締めるのではなくセットアップを修正してください:シャンクを清掃し、コレットを交換し、仕様にトルクをかけ、または粗加工パスをサイドロックまたはメカニカルチャックに移してください。
Q: アルミニウムと鋼に1つのツールホルダファミリを使用できますか?
A: 最適ではありません。アルミニウムは高速と良好な振れを報いるため、ERコレットチャックと焼き嵌めホルダがよく機能します。鋼の粗加工はトルクを要求し、サイドロックまたはメカニカルチャックを指します。実用的な妥協は、アルミニウムと仕上げ用のER32セットと、鋼の粗加工用のメカニカルチャック1つです。これで大規模なホルダ在庫なしでほとんどの混合作業ショップをカバーできます。
Q: ホルダの選択はCNC加工部品の価格にどのように影響しますか?
A: 間接的ですが明確に。2回目の仕上げ操作、遅い送り、または長いリーチを強制するホルダはサイクルタイムを追加します。逆に、本当に油圧ホルダを必要とする公差を指定すると、セットアップごとのツーリングコストが追加されます。小ロットではホルダと治具のセットアップが価格を支配する可能性があり、だからこそ私たちはすべての見積もりにワークホールディングの前提を記載しています。
関連リソース
- BQUQと東莞の4つの生産ラインについて:/about/
- CNC machiningサービス、公差、材料:/cnc-machining/
- ホルダを考慮したプロセス計画によるCNCフライス部品:/cnc-milling-parts/
- CNC旋削部品とコレット/ソフトジョーワークホールディング:/cnc-turning-parts/
- 精密製造の業界動向:/industry-dynamics/
- 技術記事とエンジニアリングガイド:/bquq-blog/
- 中国からの調達に関するよくある質問:/faq/
- ケーススタディとDFM再設計例:/case/
- エンジニアリングチームへの連絡:/contact/
BQUQエンジニアリングチームによって執筆。BQUQ(東莞)は、1つのISO9001工場でCNC machining(±0.005 mm)、metal stamping、custom springs、heat sink生産を運営しています。中国東莞から直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


