
コレットサイズの選び方:ボアと素材の適合、素材径公差が把持に与える影響、振れ、サイズ指定コレットとレンジコレット、段取り替え戦略。
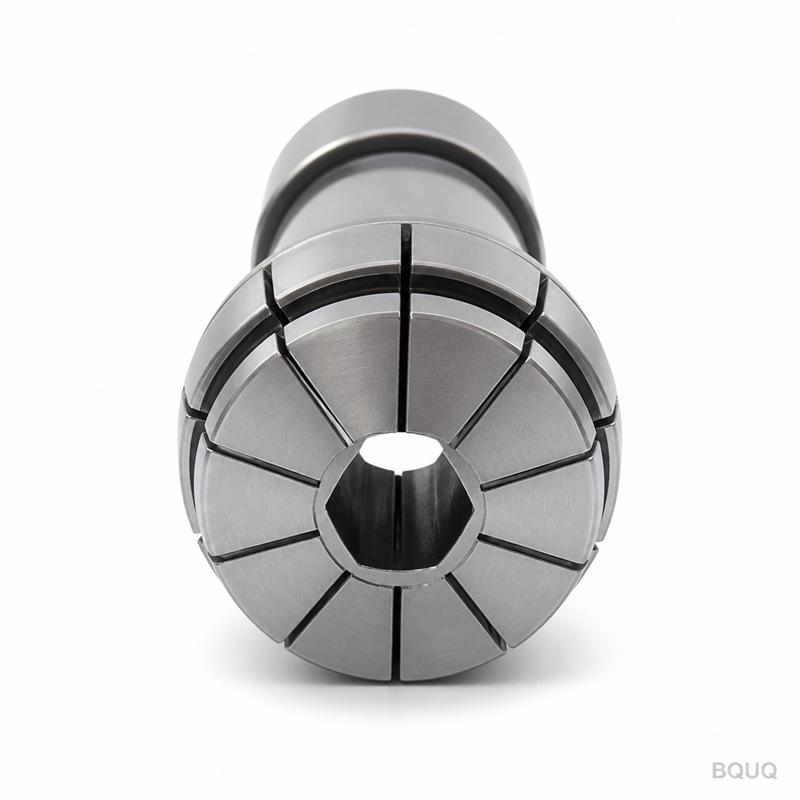
コレットサイズの選定:ボア、素材公差、段取り替え
結論から言うと、コレットのボアは丸棒の実測径に対して約0.05~0.13 mm以内で一致させる必要があり、素材自体の径公差はコレットの公差と同じくらい重要です。素材が12 mm ±0.1 mmの場合、ちょうど12.05 mmにサイズ設定されたコレットは、細い棒はしっかり把持しますが、太い棒では滑ります。精密加工では、コレットを実測した素材径に合わせてサイズ設定するか、0.5 mm刻みのサイズコレットを使用し、素材公差に応じて選択します。1台の機械で複数の径を加工する場合は、段取り替えのコストを見込んでください。クイックチェンジコレットシステムは、週に数回のサイズ変更で元が取れます。
コレットのサイズ選定は、棒を測定してコレットを選ぶだけのように見えますが、実際には素材がばらつき、コレットが閉まらず、部品に振れが生じます。このガイドでは、ボアの選定、素材公差との相互作用、サイズ指定コレットとレンジコレット、そしてサイズごとに1つのコレットが必要か、クイックチェンジシステムが必要かを決める段取り替えの計算について説明します。
ボアと実際の素材径
コレットのカタログには公称ボアが記載されていますが、重要なのは実際の素材に対するボアです。丸棒の場合、経験則としてコレットボアと素材径の間に0.05~0.13 mm(0.002~0.005 in)のクリアランスが必要です。このクリアランスでは、コレットが完全に閉じ、全周にわたって把持します。これより小さいと、コレットが作業位置まで閉じず、把持不良やコレットの固着が発生します。これより大きいと、把持力が弱まり、切削力で素材が押し戻され、振れが大きくなります。公称12.00 mmの棒は、一般的に12.00~12.07 mmのコレットボアが必要ですが、実際に納入された棒を測定すると、「12 mm」の棒はサプライヤーや引抜き、切削、研削の別によって11.95~12.10 mmになることがあります。
素材公差:誰も管理しない変動要因
棒材は独自の径公差を持って納入され、その公差がコレットの選定に影響します。研削棒(h6/h7公差、多くの場合±0.01~0.02 mm)は精密なパートナーです。1つのコレットサイズでロット全体を安定した把持力で加工できます。引抜き棒や押出し棒は±0.05~0.1 mm以上に達することがあり、固定ボアのコレットではロットの細い側を強く把持し、太い側を弱く把持します。選択肢としては、測定径でロットを分割し2つのコレットサイズを使用する、太い側に合わせてコレットを発注し把持力の変動を受け入れる、またはより広い範囲(通常±0.1~0.25 mm)で撓むレンジコレットを購入する(振れと把持剛性がある程度犠牲になる)などがあります。旋削径に厳しい公差が要求される用途では、研削棒とサイズ指定コレットの組み合わせが再現性のある数値を実現します。
サイズ指定コレットとレンジコレット
| コレットタイプ | ボアの柔軟性 | 振れ | 把持力 | コスト |
|---|---|---|---|---|
| サイズ指定(正確な素材に合わせる) | 非常にタイト(±0.01~0.02 mm) | 最高(通常2~5 µm) | 最強 | サイズごとに高価 |
| ステップサイズ(0.5 mm刻み) | 中程度 | 良好 | 良好 | 標準 |
| レンジ(フレキシブル) | ±0.1~0.25 mm | 許容範囲(より大きい) | 低下 | レンジごとに1つ |
サイズ指定コレットは精密加工のデフォルトです。正確な素材測定値に合わせてボア加工またはマッチングされ、最高の同心度を実現します。これは、素材がガイドブッシュを通り、振れが直接部品に伝わるスイス型加工では特に重要です。レンジコレットは、多くの径を加工し、サイズごとにコレットを用意できない機械でその価値を発揮します。正直なトレードオフとして、図面が旋削部に±0.01 mmを要求する場合、±0.05 mmの振れがあるレンジコレットで賭けをせず、サイズ指定してください。
段取り替えの計算
径が変わるたびにコレットを交換し、各交換には段取り時間がかかります。古いコレットを外し、新しいものを取り付け、振れを確認します。週に3つの径を加工する忙しい機械では、固定コレットは3回の段取り替えと繰り返しの振れ確認を意味します。クイックチェンジコレットシステム(交換可能なパッド付きコレットチャックやツールレス設計)の損益分岐点は、通常、従来の段取り替え1回あたり10~20分を工場レートで計算すると、週に数回のサイズ変更です。高混合・低量生産では、クイックチェンジは贅沢品ではなく、機械を切削し続けるための手段です。1つのサイズを何ヶ月も加工する専用の高量生産ラインでは、従来の焼入れコレットの方が安価で、同じくらい正確です。
実用的なサイズ選定チェックリスト
| ステップ | アクション |
|---|---|
| 1 | 実際の素材ロットを測定する(マイクロメータ、複数の棒、両端) |
| 2 | 素材の形状と材質を確認する(丸/六角/四角、引抜き/研削) |
| 3 | 実測径+0.05~0.13 mmのクリアランスでボアを選定する |
| 4 | 振れ要件と段取り替え頻度に基づきサイズ指定かレンジかを決定する |
| 5 | コレットシリーズを機械に合わせる(36/46/52/630/643タイプなど) |
| 6 | 機械に対する作動方式(プッシュ/プル)を確認する |
| 7 | 使用頻度の高いサイズにはスペアを発注する |
よくある質問
Q: 12 mmの棒にはどのコレットサイズが必要ですか?
A: 実際の棒を測定してください。公称12 mmの素材はばらつきます。実測径に約0.05~0.13 mmのクリアランスを加えたコレットボアを選定します。例えば、実測12.00 mmの棒には12.05~12.10 mmです。研削棒はタイトにサイズ設定できますが、引抜き棒はより大きなクリアランスかレンジコレットが必要です。
Q: コレットが素材に対して大きすぎるとどうなりますか?
A: 把持力が弱まり、切削力で素材が押し戻され、部品の振れが大きくなります。コレットが大幅に大きすぎる場合は、まったく把持できないことがあります。ボアを実際の素材径に合わせ、丸棒ではクリアランスを0.05~0.13 mmの範囲内に保ってください。
Q: レンジコレットとサイズ指定コレットのどちらを使うべきですか?
A: 旋削部品の公差が重要な場合(通常の振れ2~5 µm)で、機械が専用の径を加工する場合はサイズ指定コレットを使用します。高混合作業で柔軟性が振れより優先される場合はレンジコレットを使用しますが、図面が旋削部に厳しい同心度を要求する場合は決して使用しないでください。
Q: コレットは棒に対してどのくらいのクリアランスを持つべきですか?
A: 従来のスプリングコレットで丸棒の場合、約0.05~0.13 mmです。小さすぎると完全に閉じず、大きすぎると把持力と同心度が犠牲になります。公称ラベルではなく、実測した素材に合わせてサイズ設定してください。
Q: コレットの段取り替え時間を短縮するにはどうすればよいですか?
A: 可能な限り径を標準化し、週に数回以上サイズを変更する場合は、クイックチェンジコレットチャックやパッドタイプシステムを検討してください。従来の段取り替え1回あたり10~20分の段取りと振れ確認がかかります。クイックチェンジシステムは高混合生産で迅速に元が取れます。
BQUQエンジニアリングチームによる執筆。BQUQは中国・東莞にあるISO9001認証のソースファクトリーで、CNC加工、金属プレス、カスタムばね、ヒートシンク、コレットラインを一貫体制で運営しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787までお送りいただければ、12営業時間以内にお見積りいたします。www.bquq.com


