
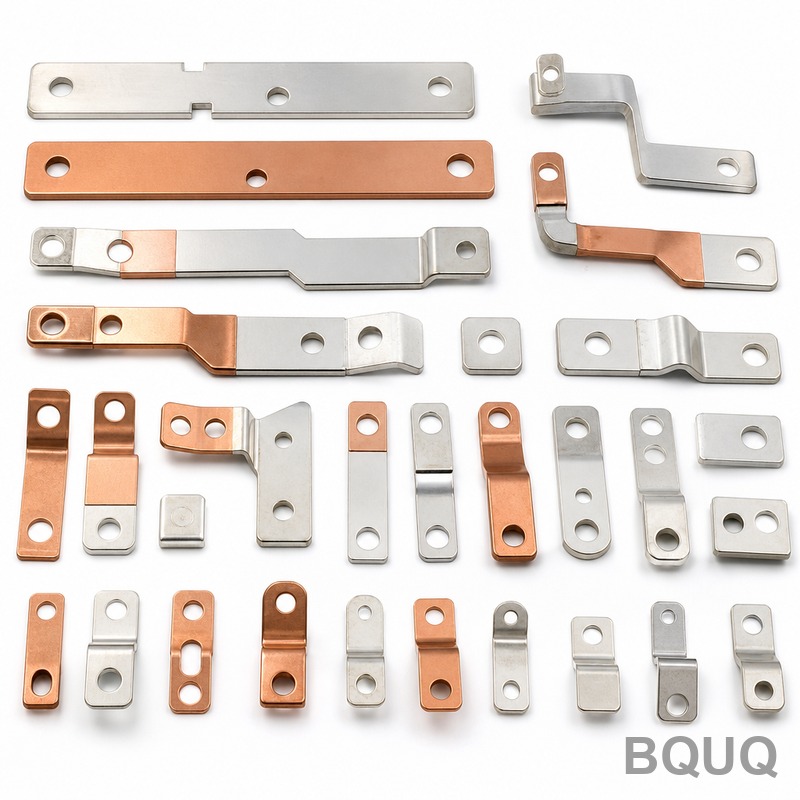
高精度プレス加工:薄板ストリップで厳しい公差を維持する
短い答え: 薄板ストリップで厳しい公差を維持するには、4つのポイントがあります。安定したストリップ送り、材料のスプリングバックに対応した金型、プレス機の熱と力の制御、そして実際に重要な形状を測定する検査です。厚さ0.05 mmから0.50 mmのストリップでは、温度安定性の高いプレス機で稼働する適切に作られた順送金型が、通常、プロファイル形状で±0.02 mm、ステーション間のピッチで±0.01 mmを維持し、平坦度は長さ10 mmあたり約0.02 mmに制御されます。BQUQは自社の金型インサートをCNCで±0.005 mmに加工しており、公差の予算はここから始まります。それ以下では、限界は材料の結晶粒方向、バリ高さ、そして測定の正確さによって決まります。
薄板ストリップが厚板よりも難しい理由
厚板は許容します。2 mmの軟鋼ブラケットは断面が十分にあるため、パンチ荷重が分散し、材料は排出時の曲げに抵抗し、ストリップ位置の0.05 mmの変動は完成品にほとんど現れません。薄板ストリップは逆で、すべてを増幅します。
厚さ0.10 mmでは、3つの効果が支配的です:
- ストリップ位置誤差が形状誤差になります。 パイロットがストリップを公称値の0.01 mm以内に位置決めしない場合、その誤差は直接部品プロファイルに影響します。
- スプリングバックが比例して大きくなります。 薄い材料は降伏する前に弾性的にさらに曲がるため、金型の切断および成形形状は図面からコピーするのではなく補正する必要があります。
- ハンドリングダメージは現実的です。 0.08 mmの銅合金ストリップは、調整が不十分なガイド、送りローラーのバリ、または速く巻き戻されたコイルによって変形する可能性があります。
これが、精密プレス加工されたコンタクト、リードフレーム、EMIシールド、マイクロ信号部品が一般の板金加工とは異なる見積もりになる理由です。プレス機がボトルネックになることはほとんどありません。ストリップの経路がボトルネックです。
順送金型で公差を実際に制御するもの
ストリップの送りとパイロット
フィーダーがピッチを設定します。パイロットが位置を設定します。フィーダーが不安定な場合、パイロットは動くターゲットを補正しなければならず、補正力が変形としてストリップに加わります。
有用なルール:フィーダーの繰り返し精度は、約束するピッチ公差の少なくとも3倍優れている必要があります。図面がピッチで±0.02 mmを要求する場合、フィーダーは約±0.007 mm以内で繰り返す必要があります。それ以下では、パイロットがストリップを所定の位置に引きずり込むことに依存し、パイロットチップが摩耗し、生産実行中に公差が徐々に広がります。
金型クリアランスとパンチ形状
切断クリアランスは通常、片側あたりの材料厚さのパーセンテージで表されます。薄板ストリップでは、パーセンテージは絶対値で小さいため、クリアランスは計算ではなく研削精度によって設定されます。
| 材料 | 厚さ範囲 | 片側あたりの典型的なクリアランス | 備考 |
|---|---|---|---|
| 銅合金(C2680、C5191) | 0.05–0.30 mm | 厚さの4–6% | 低バリ、エッジの丸みに注意 |
| リン青銅 | 0.08–0.40 mm | 5–7% | スプリングバックが大きい、金型補正が増える |
| ステンレス鋼 301/304 | 0.05–0.50 mm | 6–9% | 加工硬化する;パンチ摩耗を考慮 |
| 真鍮 | 0.10–0.60 mm | 4–6% | 成形性が良い、ピッチが安定 |
| ニッケルメッキ鋼 | 0.10–0.40 mm | 5–8% | 高せん断ひずみでメッキが剥がれる可能性 |
これらは計画用の目安範囲です。最終的な数値は実際のコイルでの試運転から得られます。調質、結晶粒方向、コーティングがすべて結果を変えるためです。
スプリングバック補正
成形形状 — コンタクトスプリングアーム、クリップ、曲げ半径 — については、金型は材料が保持しない形状にカットし、目標に緩和するようにする必要があります。0.15 mmのリン青銅の90°曲げでは、2–5°の過剰曲げが一般的です。成形スプリングアームでは、曲げ角度ではなく成形後の自由高さが指定されることが多く、それが顧客のアセンブリで実際に感じられるものです。
ここでプレスコンタクト力設計と公差作業が重なります。0.03 mm長すぎるコンタクトアームは、寸法検査に合格しても力テストに失敗する可能性があります。
プレス機と熱安定性
毎分300ストロークで稼働する機械プレスは、フレーム、ベアリング、金型自体に熱を発生させます。運転の最初の1時間で、シャットハイトが数ミクロンドリフトする可能性があります。薄板ストリップでは、そのドリフトが部品に現れます。
実用的な制御:
- ウォームアップ期間を設け、生産開始前に初回品を再チェックする。
- コイルが冷蔵庫から暖かい工場に送られる場合、ストリップ温度を監視する。
- 高速順送工具に金型冷却または温度制御されたクーラントを使用する。
- 各シフトの開始、中間、終了時に重要な寸法を再検証する。セットアップ時だけでなく。
公差能力:現実的な範囲
以下の表は、温度安定性の高い工場で薄板ストリップ用に適切に維持された順送金型の典型的な能力を反映しています。計画ガイドとして扱い、保証とは考えないでください — すべての部品には独自の制限要因があります。
| 形状 | 典型的な達成可能公差 | 制限要因 |
|---|---|---|
| 外観プロファイル | ±0.02 mm | パンチと金型の摩耗、ストリップ位置 |
| 穴径 | ±0.015 mm | パンチ径、クリアランス、バリ |
| ステーション間ピッチ | ±0.01 mm | フィーダー繰り返し精度、パイロット嵌合 |
| 曲げ角度 | ±1° | スプリングバック、材料調質 |
| 成形スプリングの自由高さ | ±0.05 mm | スプリングバック、ストリップ厚さ変動 |
| 平坦度 | 10 mmあたり0.02 mm | 残留応力、コイリングメモリ |
| バリ高さ | 厚さの≤5% | クリアランス、パンチの鋭さ |
「それは維持できない」という会話の最大の原因は、厳しいプロファイル公差を指定しながら平坦度とバリを未指定のままにする図面です。薄板ストリップでは、平坦度とバリがプロファイルよりもアセンブリ歩留まりを左右することがよくあります。
材料選択と公差への影響
ストリップの選択は公差の決定です。異なるサプライヤーからの同じ合金の2つのコイルは、調質や結晶粒方向が異なれば異なる挙動を示す可能性があります。
重要なポイント:
- 結晶粒方向が重要です。 圧延方向に対して直角に行われた曲げは、それに沿って行われた曲げとは異なる挙動を示します。部品に重要な成形がある場合は方向を指定してください。
- 厚さ変動は継承されます。 コイルの厚さが±0.005 mm変動する場合、成形スプリングの自由高さはそれ以上に変動します。曲げ形状は厚さに比例するためです。
- 調質がスプリングバックを制御します。 同じ合金の半硬質と全硬質の調質は異なる金型補正が必要です。
- メッキは厚さを追加します。 両面に3 µmのニッケルメッキを施すと、スタックに約0.006 mm追加されます — 圧入やコンタクトギャップで問題になるのに十分です。
ゲージと調質の相互作用についてより深く知るには、薄ゲージ材料のプレス加工をご覧ください。
金型設計とメンテナンス:公差が守られる場所
精密プレス金型は静的な資産ではありません。摩耗し、摩耗は金型が故障するずっと前に部品に現れます。
公差を保護する設計上の決定
- 交換可能なインサートを最も負荷の高い切断ステーションに配置し、摩耗したエッジを交換するだけで済むようにする(金型全体を再カットするのではなく)。
- ガイド付きパイロットを適切なクリアランスで使用し、ストリップが力ではなく形状によって位置決めされるようにする。
- ストリッパープレートで切断および排出中にストリップを平らに保持する。
- チップとスラグの制御 — 薄板ストリップ金型内に閉じ込められたスラグは、1ストロークでセクションを損傷します。
- 硬化およびコーティングされた切断エッジをステンレスのような研磨性材料に使用する。
それを維持するメンテナンス
薄板ストリップ順送金型の実用的なスケジュール:
1. 各セットアップでの初回品検査、重要な寸法を記録。
2. ストローク数に基づく定義された間隔での工程内チェック。
3. バリ高さが限界を超える前に、設定されたストローク数でエッジ検査と軽い研削。
4. より長いサイクルでの完全な金型分解と再認定。
間隔は材料と速度によって異なります。高速でのステンレスは真鍮よりもはるかに早く注意が必要です。工具の決定がコストとリードタイムに与える影響のより広い視点については、プレス工具コストの内訳をご覧ください。
検査:重要な形状を測定する
薄いプレス部品のCMMレポートは、部品が顧客のアセンブリに配置される方法で固定されていない場合、誤解を招く可能性があります。花崗岩プレート上で平らに測定されたコンタクトスプリングは、取り付け位置で測定された同じスプリングとは異なる読みを示します。
実用的なアプローチ:
- 光学/ビジョン測定をプロファイルとピッチに使用し、部品を真空または軽いクランプで平らに保持。
- CMMを重要な3D形状に使用し、アセンブリの制約を模倣した治具を使用。
- 力テストをスプリングアームとクリップに使用。寸法適合は機能適合を保証しないため。
- バリとエッジの検査を定義されたサンプリングレートで拡大して行う。
BQUQは東莞の1つの工場で4つの生産ラインをISO9001の下で運営しており、プレス加工、二次加工、検査がベンダー間で引き渡されるのではなく、同じ品質システム内に留まります。±0.005 mmのCNC加工は社内金型インサート作業をサポートするため、摩耗または変更されたインサートが外部工具室を待つことはありません。
厳しい公差を達成可能にする設計ルール
薄板ストリップ部品を設計し、公差を製造可能にしたい場合、これらの習慣が役立ちます:
- 公差が厳しい部分では部品プロファイルをシンプルに保ち、厳しい公差は実際に機能する形状に置く。
- 厳しい曲げ角度と厳しい自由高さの両方を指定することは避け、重要な方を選ぶ。
- 金型にパイロットとストリップエッジを配置する場所を与える。
- バリの方向と高さを指定し、「バリ取り」だけにしない。
- 部品に重要な成形がある場合は、材料の調質と結晶粒方向を明記する。
- 内側コーナーに小さな半径を許容し、鋭いコーナーを避ける。応力が集中し、金型摩耗が加速するため。
よくある質問
Q: 高精度プレス加工は薄板ストリップで実際にどのような公差を維持できますか?
A: 厚さ0.05 mmから0.50 mmのストリップでは、温度安定性の高いプレス機で適切に維持された順送金型が、通常、プロファイルで±0.02 mm、ステーションピッチで±0.01 mm、平坦度は10 mmあたり約0.02 mmを維持します。特定の形状ではより厳しい値が可能ですが、約束する前に材料、金型設計、検査方法に対してレビューする必要があります。
Q: プレス部品が検査に合格したのにアセンブリで失敗するのはなぜですか?
A: 通常、検査が自由状態で部品を測定したのに対し、アセンブリが荷重をかけるためです。平坦度、スプリングバック、残留応力により、寸法的に正しい部品が拘束されると異なる挙動を示すことがあります。力テストやアセンブリを模倣した治具を追加すると、寸法公差を厳しくするよりも早く失敗を説明できることがよくあります。
Q: ストリップ厚さの変動は完成部品にどのように影響しますか?
A: 厚さ変動は直接継承されます。コイルが±0.005 mm変動する場合、成形形状はそれに比例し、スプリングの自由高さは厚さ範囲が示唆する以上に変動する可能性があります。力やギャップが重要な部品では、金型で補正しようとするのではなく、コイルの厚さ公差をより厳しく指定してください。
Q: 薄板ストリップ順送金型はどのくらいの頻度でメンテナンスが必要ですか?
A: 材料とストローク数によります。ステンレス鋼のような研磨性材料は、真鍮や銅合金よりも早くエッジが摩耗します。実用的なアプローチは、定義されたストローク数で切断エッジを検査し、目に見える品質問題を待つのではなく、バリ高さが図面の限界を超える前に研削することです。すべてのセットアップは記録された初回品から始めるべきです。
Q: 完成図面なしで精密プレス部品を見積もることはできますか?
A: はい。重要な寸法、材料、調質、厚さ、年間数量を含むスケッチで開始するのに十分です。BQUQは12営業時間以内に見積もりを発行し、MOQは柔軟なので、最終図面が確認されている間、試作およびブリッジ数量は実行可能です。
関連リソース
- BQUQと東莞工場について:/about/
- カスタム金属プレス加工能力:/custom-metal-stamping/
- プレス端子とコンタクト:/stamping-terminals-contacts/
- プレスブラケットとマウント:/stamping-brackets-mounts/
- 業界動向:/industry-dynamics/
- 技術記事:/bquq-blog/
- FAQとケーススタディ:/faq/ | /case/
- エンジニアリングチームへのお問い合わせ:/contact/
BQUQエンジニアリングチームによって執筆されました。BQUQ(東莞)は、CNC加工(±0.005 mm)、金属プレス加工、カスタムスプリング、ヒートシンク生産を1つのISO9001工場で運営しています。中国東莞から直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


