
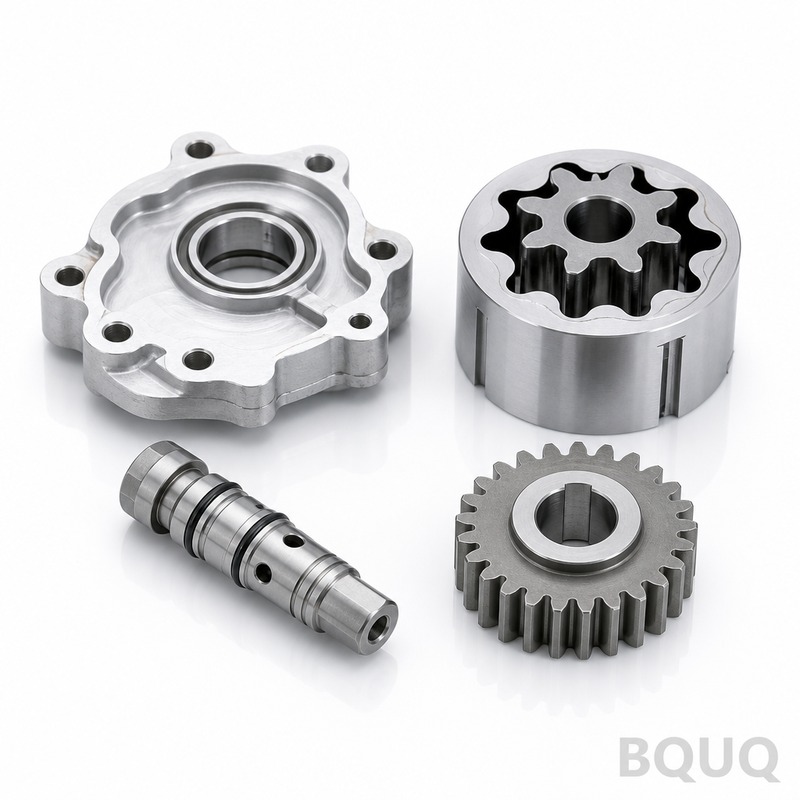
試作から量産へ:移行を管理する方法
短い答え:移行は発注ではなくプロセス変更として計画しましょう。 試作品は通常、金型が存在しないためCNC machiningで作られます。量産部品は多くの場合、専用設備でプレス加工、成形、巻線されます。この二つの世界のギャップに、コスト、公差、リードタイムの驚きが潜んでいます。コミットする前に、図面を凍結し、DFMレビューを実施し、どの寸法が機能上重要でどれが外観上重要かを確認し、実際の量産プロセスを使用するパイロットロットを発注しましょう。中国・東莞のBQUQでは、見積もりは12営業時間以内に返信され、CNCは±0.005 mmを保持し、MOQは柔軟です。そのため、金型投資の前にパイロットバッチを検証できます。
なぜ試作から量産への移行はうまくいかないのか?
ほとんどの移行は、加工技術とは無関係な理由で失敗します。試作品が製造文書ではなかったからです。
試作品は学習ツールです。「これは適合するか?」「熱経路は機能するか?」「顧客はこの形状を受け入れるか?」といった疑問に答えます。通常、ビレットからのCNC machiningで製造され、公差は緩く、手作業でのバリ取りが行われ、耐久性よりも外観を重視した仕上げが選択されます。3Dプリントのシェルに機械加工インサートを組み込んだものである場合もあります。エンジニアがトルクドライバーと善意で組み立てることもあります。
量産は別の分野です。固定されたプロセス、固定された治具、固定された検査計画、固定された単価を前提とします。試作図面を量産サプライヤーに渡すと、通常3つの問題が発生します:
1. 公差スタックアップ。 試作品は一つのセットアップでCNC machiningされたため、すべてに±0.1 mmが付いていました。量産プロセス、たとえば順送プレス加工では、曲げ、パイロット、トリムステーション間で公差が異なる配分になります。
2. 形状の幾何学的特徴。 3 mmエンドミルで簡単に加工できた0.5 mmの内側半径は、二次加工なしではプレス金型では不可能かもしれません。
3. 量産の経済性。 試作の単価は500個では無関係です。50,000個では、金型償却、材料歩留まり、サイクルタイムが支配的になります。
解決策は、より厳しい試作公差を要求することではありません。量産プロセスを早期に定義し、そこから逆算して設計することです。
スケールアップ前に何を凍結すべきか?
量産発注を出す前に4つを凍結します:図面、材料、仕上げ、検査方法。
| 項目 | 試作段階 | 量産段階 | 凍結しない場合のリスク |
|---|---|---|---|
| 図面改訂 | 多くの場合「Rev A、作業用」 | ロックされ、ECO管理 | 寸法の無言のドリフト |
| 材料仕様 | 「6061または同等品」 | 合金、調質、ミルサーティフィケート | 強度または腐食の失敗 |
| 表面仕上げ | 外観上許容できる | Ra値またはコーティング仕様 | 手直し、密着不良 |
| 検査 | 目視+ノギス | CMM/AQL付きゲージ計画 | 量産時の流出 |
「アルミニウム」とだけ書かれた図面は仕様ではありません。「ASTM B209に準拠した6061-T6、ミルサーティフィケート必須」と書かれた図面は仕様です。この違いは、2つのサプライヤーが同じ部品を30%差で見積もったときに現れます。一方は異なる材料で見積もっているのです。
凍結とは、図面が二度と変更できないという意味ではありません。変更は、改訂番号、日付、影響を受ける部品の注記を伴う文書化された経路を通るという意味です。改訂管理なしにメールで「最新図面」を受け取るサプライヤーは、最終的に間違ったバージョンを製造します。これは初回量産失敗の最も一般的な原因の一つであり、完全に防ぐことができます。
量産プロセスをどのように選ぶか?
年間数量と公差要件に合ったプロセスを選びましょう。試作サプライヤーがたまたま持っているプロセスではありません。
| プロセス | 典型的な経済的数量 | 典型的な公差 | 金型リードタイム |
|---|---|---|---|
| CNC machining | 1 – 5,000個 | ±0.005 mm達成可能 | なし~数日 |
| 金属プレス加工 | 5,000 – 1,000,000個以上 | 通常±0.05 mm | 2 – 5週間 |
| ばね巻き/線成形 | 1,000 – 数百万個 | 通常±0.1 mm | 数日~数週間 |
| 深絞り/ファインブランキング | 10,000個以上 | プロセス依存 | 数週間 |
これらの範囲は目安であり、規則ではありません。14の曲げがある複雑なブラケットは、3,000個ではプレス加工で経済的にならないかもしれません。単純な平ワッシャーは、金型が単純なら2,000個でもプレス加工する価値があるかもしれません。クロスオーバーポイントは、部品の複雑さ、材料コスト、プレス部品にまだ必要な二次加工の量によって異なります。
実用的なアプローチは、サプライヤーに同時に2つの見積もりを依頼することです:CNCルートと金型ルートの両方を、目標年間数量で。比較すると通常、決定は明らかになります。
コミットする前にパイロットバッチを実行すべきかどうかまだ決めているなら、中国パイロット生産:小さなバッチが大きな賭けに勝る理由の推論は、金型発注に署名する前に読む価値があります。
DFMフィードバックは実際にどこでコストを節約するか?
DFMフィードバックは、金型が切られる前に届いたときにコストを節約します。最初のサンプルが失敗した後ではありません。
有用なDFMレビューは具体的な質問に答えます:
- この曲げ半径は、この材料と調質で割れずに成形できますか?
- この穴径は標準パンチと互換性がありますか、それともカスタム工具が必要ですか?
- この公差は二次加工を必要としますか、機能に影響を与えずに緩和できますか?
- この形状は量産で測定可能ですか、それともラボのCMMでのみですか?
- 部品はストリップ上で効率的にネストされますか、それとも材料歩留まりが悪いですか?
BQUQでは、DFMノートは見積もりとともに返信され、12営業時間以内に発行されます。このタイミングは重要です。DFMの価値は急速に減衰するからです。金型設計後に届くノートは変更命令です。金型設計前に届くノートは無料です。
このループのより深いバージョン—複数の改訂にわたってエンジニアリングチームと工場の間でフィードバックがどのように流れるべきか—は、スケジュールを実際に短縮するDFMフィードバックループの構築で扱われています。
実例
ある顧客はプレス加工されたEMIシールドを必要としていました。試作品は0.5 mmの真鍮からCNC machiningされ、0.3 mmの内側コーナー半径がありました。量産図面も同じ半径を持っていました。
DFMレビューで2つの問題が浮上しました。第一に、プレス金型での0.3 mmの内側半径は、摩耗が早い非常に小さなパンチコーナーか、コストを追加するEDMカットインサートのいずれかを必要とします。第二に、半径は機能的ではなく、試作品のエンドミルがそこに残しただけでした。
内側半径を0.5 mmに緩和すると、カスタムインサートの必要性がなくなり、金型寿命が改善し、単価が下がりました。部品の機能は何も変わりませんでした。これが良いDFMレビューの姿です:価値を追加していなかったコストを削除します。
実際に量産をリスク軽減するパイロットロットをどのように実行するか?
量産プロセスで、量産金型または量産同等の金型を使用してパイロットを実行し、量産検査計画に照らして検査します。
「設計を確認するために」CNC machiningされたパイロットロットは、プレスプロセスを検証しません。それは設計を検証しますが、それはすでに行いました。パイロットはプロセスを検証するために存在します:金型、治具、サイクルタイム、作業者指示、ゲージ、包装。
パイロットロットは以下を生み出すべきです:
- 実際の量産金型での初品検査報告書
- 機能寸法の能力データ(Cpk)、単なる合否ではなく
- 確認されたサイクルタイムとレートでの単価
- 確認されたスクラップ率と材料歩留まり
- 入荷物流に耐える包装
典型的なパイロットサイズは、部品価値と必要な能力データの量に応じて、数百から数千個です。高価値のアセンブリはより大きなパイロットを正当化します。単純なプレスコンタクトは数百個と徹底的な初品検査で十分かもしれません。
パイロットは、サプライヤーの品質システムが本物かどうかを知る場所でもあります。部品だけでなく、検査記録を見せてもらいましょう。要求に応じて初品検査報告書を出せないサプライヤーは、顧客苦情が来ても出せません。
移行全体のコスト曲線はどのようになるか?
単価は直線的に下がりません。段階的に下がり、各段階にトリガーがあります。
| 段階 | コスト要因 | それを変えるもの |
|---|---|---|
| 試作(1–50個) | 機械時間、段取り、プログラミング | 設計凍結 |
| ブリッジ(50–2,000個) | 段取り償却、材料 | 数量コミットメント |
| 金型量産(5,000個以上) | 金型償却、サイクルタイム | 金型設計、材料歩留まり |
| 成熟量産 | 歩留まり、スクラップ、物流 | プロセス改善、数量 |
ここでよくある2つの間違い。第一は、試作単価と量産単価を比較してサプライヤーが過剰請求していると結論付けること—彼らは異なるプロセスを見積もっています。第二は、設計が安定する前に金型にコミットし、改訂ごとに金型修正費を支払うことです。
数量が試作と金型段階の間にあり、どちらの見積もりも魅力的でない場合、単価と品質リスクのトレードオフを明示的に検討する価値があります—サプライヤー選定における品質とコストのバランスを参照してください。
量産立ち上がり後に品質を安定させる方法は?
部品ではなくプロセスを管理します。検査は欠陥を捕まえますが、プロセス管理はそれらを防ぎます。
量産では、3つのことを整える必要があります:
1. 管理計画。 どの寸法を、どの頻度で、どのゲージでチェックし、測定値がドリフトしたときに何が起こるか。
2. ゲージR&R。 2人の作業者が同じ部品を測定して異なる数値を得るなら、検査データはノイズです。
3. 変更通知契約。 材料、金型、サブサプライヤー、またはプロセスの変更は、部品出荷前に書面による承認が必要です。
3番目の項目は、バイヤーが最も忘れがちなものです。告げずに安い材料源に切り替えたサプライヤーは、あなたの製品を変えたことになります。告げずに金型を再カットしたサプライヤーは、あなたの製品を変えたことになります。発注書に1ページの変更通知条項があれば、ほとんどのこれを防げます。
よくある質問
Q: 試作から量産への移行には通常どのくらいかかりますか?
A: ほぼ完全に金型次第です。CNCのみの移行は、金型が不要なため、試作から量産まで数日で移動できます。プレス部品は通常、金型設計と製作に2~5週間、さらにパイロット検証が必要です。ばねと線成形の金型は通常その中間です。初品承認と設計改訂の時間を追加します。スケジュールを最も節約するのは、金型開始前に図面を凍結することです。
Q: パイロットロットをスキップして直接大量生産できますか?
A: できますが、リスクを負うことになります。量産金型でのパイロットロットは、曲げが割れる、ゲージが読めない、サイクルタイムが見積もりより40%高いなどを発見する最も安価な方法です。スキップすると、これらの発見はフル量産時に行われ、ライン停止のコストは数百の検証部品のコストよりはるかに高くなります。
Q: 量産図面にはどの公差を入れればよいですか?
A: 機能が必要とする公差を入れ、プロセスが理論的に保持できる最も厳しい公差ではありません。厳しすぎる公差は二次加工を強制し、性能を改善せずにコストを膨らませます。寸法が外観上のものである場合は、そう述べてください。機能上のものである場合は、正確に指定し、重要特性としてマークして適切な頻度で検査されるようにします。
Q: BQUQは試作と量産の両方の数量を扱いますか?
A: はい。BQUQは、中国・東莞の1つの工場で4つの生産ラインにわたり、±0.005 mmのCNC machining、金属プレス加工、カスタムばね巻き、ヒートシンク生産を実行しています。つまり、部品はCNCで試作され、サプライヤーを変更せずにプレス加工や巻き線に移行できます。MOQは柔軟で、見積もりは12営業時間以内に発行されます。
Q: 試作ショップと量産工場からの見積もりをどのように比較すればよいですか?
A: 同じ数量と同じプロセスで比較します。100個を見積もる試作ショップと100,000個を見積もる工場は、異なる質問に答えています。両方に目標年間数量での見積もりを依頼し、金型費を別途分解して求めます。次に、金型、単価、運賃、予想スクラップを含む12か月間の総着地コストを比較します。
関連リソース
- BQUQと東莞工場について:/about/
- CNC machiningサービス:/cnc-machining/
- カスタム金属プレス加工サービス:/custom-metal-stamping/
- 圧縮ばね製造:/compression-springs/
- 業界動向と調達インテリジェンス:/industry-dynamics/
- 技術記事とエンジニアリングガイド:/bquq-blog/
- よくある質問:/faq/
- ケーススタディ:/case/
- エンジニアリングチームへのお問い合わせ:/contact/
BQUQエンジニアリングチームによって執筆。BQUQ(東莞)は、1つのISO9001工場でCNC machining(±0.005 mm)、金属プレス加工、カスタムばね、ヒートシンク生産を実行しています。中国・東莞から直接調達—12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


