
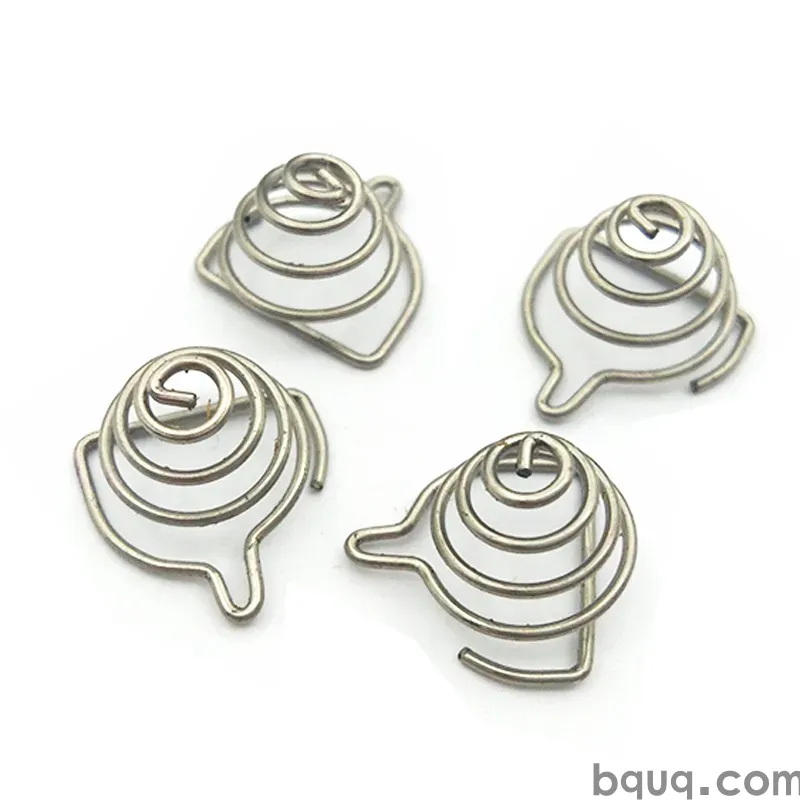
打ち抜き座金とリテーナー:設計ガイド
短い答え:打ち抜き座金は、ボルトの予圧を局所的な歯の食い込みと弾性変形に変換することで機能するため、設計は3つの数値にかかっています。歯の高さ(通常0.15~0.50 mm)、歯の数(通常円周上に12~40)、および相手面に対する材料硬度です。軟鋼の継手でM4~M8の締結具の場合、硬化ばね鋼(HV 400~500)に0.25~0.35 mmの歯高さを付けると、継手面を潰すことなく信頼性の高い緩み止めが得られます。座金はプログレッシブ金型で毎分100~400ストロークで生産され、重要な寸法は約±0.05 mmに保持され、精密に位置決めする必要があるリテーナーには、より厳しい±0.005 mmのCNC仕上げが利用可能です。
座金とリテーナーは、部品表の中で最も単純な部品に見えます。また、プログラム中に3回も再設計される可能性が最も高い部品でもあります。最初に継手を適切にモデル化しなかったためです。このガイドでは、打ち抜き座金が継手を10年間保持するか、最初の振動スイープで失敗するかを決定する形状、材料、公差、DFMルールについて説明します。
座金とリテーナーの違いは何ですか?
座金は緩みに抵抗します。リテーナーは何か(ベアリング、シャフト、コネクタの位置、ばね)を所定の位置に保持し、通常はそれ自体が大きな締付け荷重を負担しません。両者は中央に穴が開いた平らな打ち抜き部品であるため、しばしば混同されます。
| 機能 | 代表的な部品 | 荷重経路 | 主要な設計要因 |
|---|---|---|---|
| 緩み止め | セレーション、スプリットリング、ウェッジ、歯付き座金 | ボルト予圧を負担し、回転に抵抗 | 歯の形状、硬度 |
| 保持 | リテーナー座金、Eクリップ、プッシュオンリテーナー | 軸方向の位置決め荷重のみを負担 | 穴嵌合、導入面取り |
| ばね吸収 | 波形座金、皿ばね型打ち抜きディスク | 予圧下での弾性変形 | 自由高さ、ばね定数 |
| スペーサー/シム | 平座金、シム | 圧縮のみ | 厚さ公差、平坦度 |
継手が振動下で回転を防ぐために座金を必要とする場合、座金を設計しています。ピンが軸方向に抜け出すのを防ぐ必要がある場合、リテーナーを設計しています。2つの機能を1つの部品に混ぜることは可能ですが、通常は両方で妥協が生じます。
平座金が正解となる場合
ボルト頭の下の硬化平座金は緩み止め装置ではありません。荷重を分散し、継手面を保護します。座金のせいにされる「緩み」問題の多くは、実際には継手剛性の問題です。グリップ長が短い軟らかい継手は、被締結材のクリープにより予圧を失います。座金に歯を追加してもそれは解決しません。まず継手を確認してください。
セレーションおよび歯付き座金は実際にどのように機能しますか?
2つのメカニズムが働きます。第一に、歯が相手面にわずかに食い込み、回転に抵抗する機械的干渉を生み出します。第二に、歯が弾性的に変形し、継手が落ち着くにつれて締付け荷重を維持するエネルギーを蓄えます。
最良の結果は、硬化座金を軟らかい相手面に組み合わせた場合に得られます。両方の面が硬い場合、歯は食い込めず、座金は平らなシムのように振る舞います。座金が軟らかい場合、最初のトルクで歯が潰れ、1回の再使用後に緩み止め効果が失われます。
歯の形状の経験則
- 歯の高さ:小型電子機器の締結具には0.15 mm、M4~M8には0.25~0.35 mm、大型構造ボルトには最大0.50 mm。
- 歯の数:歯が多いほど分布は良くなりますが、個々の食い込みは浅くなります。12~20歯は小径に、20~40歯は大径に適しています。
- 歯の形状:三角形の歯は両方向で食い込み、回転に抵抗します。ラチェット形状の歯は一方向に強く抵抗し、他方向では解放されます。一方向アセンブリに有用です。
- 歯の角度:通常、山角60~90°が標準です。鋭い角度はより深く食い込みますが、金型の摩耗が早く、大量打ち抜きでの制御が難しくなります。
スプリットリングと波形の代替
スプリットリング座金は、荷重下で圧縮される螺旋状の隙間を通じてエネルギーを蓄えます。熱サイクルにわたって予圧を維持するのに優れていますが、歯付き座金よりも回転抵抗は劣ります。波形座金は正弦波プロファイルで同じ役割を果たし、一定の自由高さに打ち抜くのが容易です。多くの設計では、予圧用の波形座金と緩み止め用のセレーション座金を同じボルト頭の下に積層して組み合わせます。
どの材料と硬度を指定すべきですか?
材料の選択は、座金が食い込む必要があるか、単に支持する必要があるかによって決まります。
| 材料 | 代表的な硬度 | 緩み止め性能 | 備考 |
|---|---|---|---|
| 炭素ばね鋼(例:65Mn、C67S) | 焼入れ後 HV 400~500 | 優れている | 歯付き緩み止め座金の標準選択 |
| ステンレス鋼 301 / 304 | HV 250~400(加工硬化) | 良好~中程度 | 耐食性;硬化炭素より食い込みは浅い |
| リン青銅 | HV 180~250 | 中程度 | 電気的接合、低磁気特性 |
| 黄銅 | HV 120~180 | 緩み止めとしては不十分 | リテーナーや接点には良好、緩み止めには不向き |
| アルミニウム | HV 60~120 | 緩み止め材料ではない | ヒートシンク、スペーサー、リテーナーのみ |
焼入れは通常、打ち抜き後に行われ、連続炉またはバッチ処理で、脆性を避けるための焼戻しが続きます。座金がステンレスで緩み止めが必要な場合は、焼なまし304ではなく加工硬化301グレードを検討してください。食い込みの差は顕著です。
コーティングと腐食
炭素鋼緩み止め座金の通常の仕上げは、亜鉛めっき、亜鉛ニッケル、リン酸塩+油です。めっきは厚さを追加し(通常片面あたり5~12 µm)、座金が狭い積層に収まる場合に重要です。公差帯はめっき後ではなくめっき後に指定しないと、組立時に積み上げ問題に悩まされます。高硬度部品の電気めっき後には水素脆性除去が必要です。これは検査ステップではなくプロセスステップであるため、管理計画で確認してください。
打ち抜きは実際にどの程度の公差を保持できますか?
ここがほとんどの設計レビューで不快になる点です。打ち抜きは大量生産プロセスであり、その公差は機械加工公差とは異なります。
| 特徴 | 典型的なプログレッシブ金型打ち抜き | 備考 |
|---|---|---|
| 外径 | ±0.05~±0.10 mm | 金型品質とストリップ幅制御に依存 |
| 内径(穴) | ±0.03~±0.08 mm | リテーナーに重要;多くの場合最も厳しい指示 |
| 厚さ | ±0.02~±0.05 mm | 金型ではなくストリップ公差に支配される |
| 歯の高さ | ±0.03~±0.06 mm | 焼入れ部品は熱処理でわずかに変化する可能性 |
| 平坦度 | 通常0.05~0.15 mm | 焼入れ後は悪化;重要なら指定 |
| バリ高さ | ≤ 0.05 mm 達成可能 | バリ取りはコスト増;早期に設計 |
リテーナーの穴がシャフトを±0.01 mm以内に位置決めする必要がある場合、打ち抜きだけでは一貫して達成できません。2つの選択肢:大きめに打ち抜き、CNC旋盤またはフライスで穴を±0.005 mmに仕上げるか、打ち抜き部品が穴ではなくショルダーで位置決めするようにインターフェースを再設計するかです。2番目の選択肢はほとんど常に安価です。
打ち抜き座金とリテーナーのDFMルール
これらのルールは、単純なブランキング金型でも多ステーションプログレッシブ金型でも適用されます。
穴と縁の比率を常識的に保つ
穴と外縁の間のリガメントは、材料厚さの少なくとも1.0倍、理想的には1.5倍にしてください。薄いリガメントは破れ、変形し、円周上で変化するバリを生じます。非常に薄いリガメントが必要な設計の場合、遅いプレス速度と頻繁な金型メンテナンスのコストを覚悟してください。
バリ側を意図的に設計する
すべての打ち抜き部品にはバリ側と破断面側があります。緩み止め座金では、バリ側が役立つことも害になることもあります。座面のバリは継手面を傷つけ、誤ったトルク読みを生じます。図面にどちらの面がどちらかを指定し、重要な場合はバリ取りまたはタンブリングの注記を追加してください。
鋭い内角を避ける
歯元の鋭い角は応力を集中させ、焼入れ中に割れを生じます。歯元の最小内半径0.15~0.25 mmは、熱処理歩留まりを劇的に改善します。これは工具寿命にコストがかからず、スクラップを大幅に削減する変更です。
部品の供給方法を考える
座金とリテーナーは通常、ストリップまたは振動ボウルから供給されます。部品がほぼ対称の場合、フィーダーで詰まります。小さな非対称特徴(タブ、平坦部、偏心歯)は方向を確実にします。設計が対称でなければならない場合、ボウル工具を計画し、遅い供給速度を受け入れてください。
焼入れ歪みを計画する
座金が打ち抜き後に焼入れされる場合、平坦度と直径が動きます。焼入れ前のブランクを少し大きめに設計し、熱処理後の最終寸法を指定してください。平坦度が重要なリテーナーでは、焼入れ後のコイニングまたは平坦化操作を検討してください。ステーションが追加されますが問題は解決します。
リテーナー固有の設計ノート
リテーナーは締付け荷重ではなく位置決め荷重を負担するため、設計の優先順位が変わります。
- 穴嵌合:プッシュオンリテーナーは、材料と肉厚に応じて、シャフト径に約0.05~0.15 mmの締め代が必要です。少なすぎると外れ、多すぎると嵌まりません。
- 導入部:穴の面取りまたは成形導入部により、リテーナーはシャフトから材料を削ることなく押し込めます。
- フィンガー数:成形フィンガー付きリテーナー(通常3~6)は、単純な穴よりもシャフト径の変動に耐えます。
- 取り外し:部品が保守可能でなければならない場合、こじ開けに頼るのではなく、スロット、タブ、ギャップなどの取り外し機能を設計してください。こじ開けはリテーナーとシャフトを損傷します。
電流を運ぶか回路を接地するリテーナーでは、接触力は嵌合と同じくらい重要です。打ち抜き接点力設計を支配する同じ原則が適用されます:垂直力、接触面積、時間経過による材料の緩和。
コスト要因と削減方法
座金とリテーナーの価格は、材料、金型償却、プレス時間の3つに支配されます。部品自体は安価ですが、工具と段取りはそうではありません。
| コスト要因 | 典型的な影響 | 削減レバー |
|---|---|---|
| 材料グレードと厚さ | 個数単価の30~50% | 荷重を満たす最も薄いグレードを使用;過剰仕様を避ける |
| 金型の複雑さ | 数量で償却 | ステーションを減らし、歯形状を簡素化 |
| 二次加工 | 個数単価の10~30% | バリ取り、タンブリング、平坦化を設計で排除 |
| 数量 | 償却に支配的 | 可能な限り部品番号を統合 |
| 公差の厳しさ | スクラップと速度を左右 | 非重要指示を緩和 |
最大のレバーは公差規律です。チームは安全だと感じるため、すべての寸法に±0.02 mmを入れがちです。打ち抜き座金では、機能しない寸法にその指示があるとスクラップ率が倍増する可能性があります。重要な寸法(通常は穴、厚さ、歯の高さ)だけをマークし、残りは一般打ち抜き公差で実行させてください。打ち抜き個数単価モデルでは、これらの要因が異なる数量でどのように相互作用するかを説明しています。
緩み止め座金の品質管理
緩み止め座金が現場で故障する理由は、適切な検査計画で可視化できます。
- 硬度検証:ロットごとのサンプリングによるロックウェルまたはビッカース試験。硬度は緩み止め性能の最良の予測因子です。
- 歯の高さ:光学測定またはプロファイル投影、1箇所だけでなくストリップ幅全体でサンプリング。
- 穴径と真円度:生産にはゴー/ノーゴーゲージ、初品と定期監査にはCMM。
- 平坦度:定盤または平坦度ゲージで測定;リテーナーと積層アセンブリに重要。
- バリ高さ:写真限界を伴う視覚および触覚標準、生産前に顧客と合意。
- めっき厚さと密着性:ロットごとのクーポン試験、および硬化部品の脆性除去記録。
これらをそれぞれ管理方法と反応計画に結びつける書面による金属打ち抜き品質計画が、信頼できるサプライチェーンと幸運なサプライチェーンを分けます。
よくある質問
Q: 打ち抜き緩み止め座金は再使用できますか?
A: 一般的に、硬化歯付き座金の場合はできません。歯は最初のトルクで変形し、再使用時に緩み止め効果が急激に低下します。スプリットリングと波形座金は、食い込みではなく弾性的に機能するため、再使用に耐えます。保守性が重要な場合は、再使用可能なスタイルを指定するか、各保守間隔での交換を計画してください。
Q: 緩み止め座金の硬度はどのくらいにすべきですか?
A: 炭素ばね鋼の場合、焼入れ焼戻し後 HV 400~500 が通常の目標です。HV 350未満では最初のトルクで歯が潰れ、HV 550を超えると部品が脆くなり、取り付け時に歯元で割れるリスクがあります。ステンレス鋼緩み止め座金はより低く、加工硬化に応じて通常 HV 250~400 です。
Q: 打ち抜きリテーナーの穴公差はどの程度厳しくできますか?
A: プログレッシブ金型打ち抜きは通常、穴径で±0.03~±0.08 mmを保持します。アプリケーションがより厳しい場合、大きめに打ち抜き、CNCで穴を±0.005 mmに仕上げるか、リテーナーが穴ではなくショルダーで位置決めするように再設計してください。再設計は通常、二次加工より安価です。
Q: めっきは緩み止め座金の性能に影響しますか?
A: はい、2つの方法で影響します。めっきは片面あたり5~12 µmを追加し、積層高さを変え、歯先を丸めて食い込みを減らす可能性があります。また、硬化部品に水素脆性リスクをもたらし、めっき後のベイクが必要です。めっき後の最終寸法を指定し、プロセス文書でベイクステップを確認してください。
Q: カスタム打ち抜き座金の最小注文数量は?
A: 部品サイズではなく金型の複雑さに依存します。単純なブランキング工具は低数量を正当化しますが、多ステーションプログレッシブ金型は償却のために高い年間数量が必要です。BQUQは柔軟なMOQで対応し、ハード工具と低数量アプローチの両方を見積もり、個数単価だけでなく総コストを比較できます。
BQUQとの打ち抜き座金とリテーナーの取り組み
BQUQは東莞の1つの工場で4つの生産ラインを運営しています:±0.005 mmのCNC加工、金属打ち抜き、カスタムばね、ヒートシンク生産。この組み合わせは座金とリテーナーにとって重要です。部品を打ち抜き、焼入れし、サプライヤー間で輸送することなくCNCで重要特徴を仕上げることができるからです。ISO9001認証を取得し、12営業時間で見積もり、柔軟なMOQで対応します。
機能寸法(穴、厚さ、歯の高さ、硬度、バリを付けてはならない面)をマークした図面をお送りください。見積もりとともにDFMレビューを返信します。公差が機能を追加せずにコストを押し上げている場合、その旨をお伝えします。カスタム金属打ち抜き能力を探るか、隣接アプリケーション向けの打ち抜きブラケットとマウントの取り扱いをご覧ください。
関連リソース
- BQUQと東莞工場について:/about/
- カスタム金属打ち抜き能力:/custom-metal-stamping/
- 打ち抜き端子と接点:/stamping-terminals-contacts/
- 金属打ち抜きの業界動向:/industry-dynamics/
- 技術記事と設計ガイド:/bquq-blog/
- よくある質問:/faq/
- ケーススタディ:/case/
- エンジニアリングチームへのお問い合わせ:/contact/
BQUQエンジニアリングチームによる執筆。BQUQ(東莞)は、1つのISO9001工場でCNC加工(±0.005 mm)、金属打ち抜き、カスタムばね、ヒートシンク生産を運営しています。中国東莞から直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


