
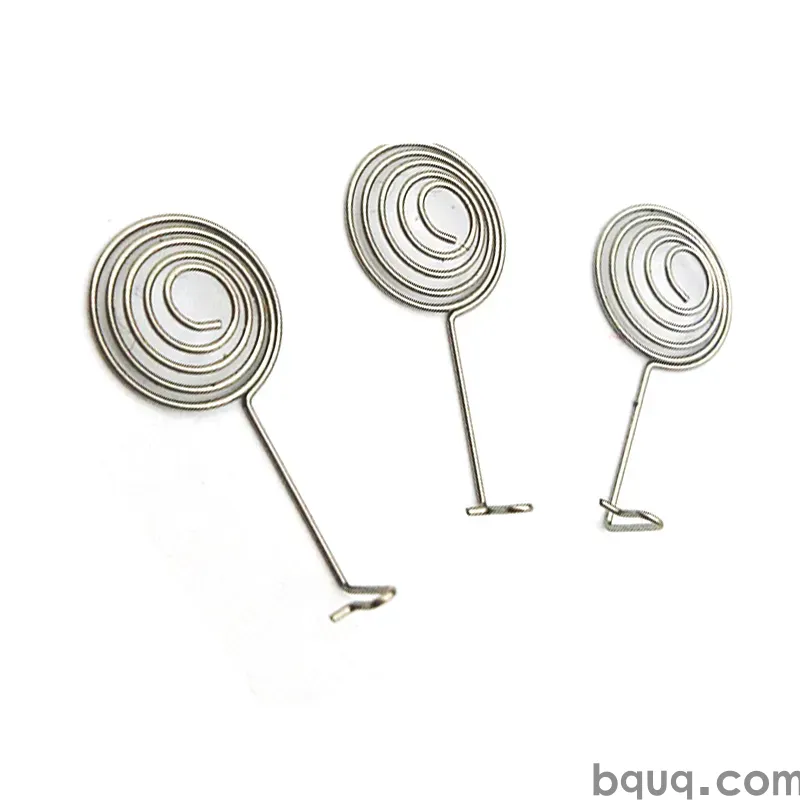
打ち抜きピンと端子:プレスフィット設計とはんだ付け設計
簡単な答え:打ち抜きピンと端子は、通常0.10~3.0 mmのストリップから順送金型で製造され、一般的に黄銅、リン青銅、ベリリウム銅が使用されます。プレスフィット設計は、めっきスルーホール内で約0.05~0.15 mmの干渉帯で保持し、弾性スプリングバックが必要です。はんだ付け設計は、濡れ性があり耐熱性のある表面と、コンプライアントなリードが必要です。まず接合方法を選択してください — 形状、材料、めっきはすべてそれに従います。BQUQは東莞で両タイプを打ち抜き、ストリップ形状で±0.05 mmを保持します。
打ち抜きピンと端子は電子機器の結合組織です。コネクタから基板へ、バッテリーからコンタクトへ、ヒューズからバスバーへ電流を運びます。大量生産では安価に作れるため、設計の詳細が重要になります。1個あたり1~2セントの追加ストリップコストも、200万個では大きな金額になります。このガイドでは、2つの主要な接合方法 — プレスフィットとはんだ付け — と、それぞれが設計、材料、指定すべき公差をどのように変えるかを説明します。部品ファミリーの全体像については、カスタム打ち抜き部品ガイドをご覧ください。
プレスフィット vs はんだ付け:形状より先に接合方法を選ぶ
購入者が犯す最大の間違いは、プレスフィットピンとはんだ付けピンを、仕上げが異なるだけの同じ部品と見なすことです。そうではありません。プレスフィットピンはばねです。最も広い帯よりもわずかに小さい穴に押し込まれると、金属が弾性的にたわみ、バレル壁に押し戻すように設計されています。その垂直抗力が部品を所定の位置に保持し、電気的インターフェースを形成します。挿入に耐え、永久変形せず、熱サイクルを通じて接触力を維持する必要があります。
はんだ端子は逆の役割を果たします。機械的に自己保持する必要はありません — はんだがそれを行います。合金が濡らすことができる表面を提供し、めっきの完全性を失わずにはんだリフロー温度に耐え、端子とパッド間の小さな不一致を吸収するコンプライアントなリードまたはフットを提供する必要があります。プレスフィット用に最適化されたピンは、はんだ接合が不十分になり、穴に押し込まれたはんだフットは保持されません。接合方法を選んでから設計してください。
有用な指針:プレスフィットは、リフローしたくない基板、大電流経路、現場交換可能なコネクタに適しています。はんだ付けは、端子がパネル上の多くの部品の1つであるSMTまたはスルーホールリフローラインに適しています。混在する母集団も存在しますが、通常は2つの異なる部品番号です。
ピンと端子の材料とめっき
| 基材 | 一般的な用途 | 銅に対する導電率 | 備考 |
|---|---|---|---|
| 黄銅 (H65/C2600) | 一般端子、低コストピン | ~28% IACS | 打ち抜きとめっきが容易、中程度のばね性 |
| リン青銅 (C51000) | プレスフィットピン、コンタクト | ~15% IACS | 良好なばね性、応力緩和に強い |
| ベリリウム銅 (C17200) | 高サイクルプレスフィット、リレー | ~22% IACS | 最高のばね性と疲労寿命、高コスト |
| 銅合金 (C194) | リードフレーム、大電流ピン | ~60% IACS | 優れた導電率、中程度の強度 |
| ステンレス 301/304 | シールド、非通電クリップ | 低い | 耐食性、導電性は劣る |
めっきは接合方法と環境によって選択されます。スズ(1~3 µm、マットまたは光沢)は、濡れ性が良く低コストなため、はんだ端子の主力です。選択的金(0.5~1.5 µmニッケル上に0.05~0.8 µm)は、プレスフィットピンや、多数の嵌合サイクルに耐える必要があるコンタクト、または酸化膜が問題となる低電圧信号を伝送するコンタクトに標準的です。銀は大電流コンタクトやヒューズクリップに使用されます。ニッケル下地は重要です:基材と表面仕上げ間の拡散を防ぎ、経時的に表面を安定させます。
| 接合方法 | 一般的なめっき | 厚さの目安 | 理由 |
|---|---|---|---|
| はんだ付け (SMT/THT) | マットスズ | 5~10 µm | 濡れ性、低コスト |
| はんだ付け (ファインピッチ) | スズまたは Ni/Pd/Au | スズ 1~3 µm | 熱安定性 |
| プレスフィット | ニッケル上金 | 0.4~0.8 µm Au | 安定した接触抵抗、耐摩耗性 |
| プレスフィット (コストダウン) | ニッケル上スズ | 2~5 µm | 少数回の挿入には許容可能 |
| 大電流 | ニッケル上銀 | 2~5 µm | 低抵抗、アーク耐性 |
当社はめっき選択を正直に行います:挿入回数が5回未満で電圧が通常であれば、金はしばしば無駄な出費です。ピンが低レベルアナログ信号を伝送したり、数百回の嵌合サイクルにさらされる場合、スズは問題を引き起こします。サイクル数と電流をお知らせいただければ、適切な仕上げをご提案します。仕上げオプションの詳細は打ち抜き部品の仕上げガイドをご覧ください。
プレスフィットピンの形状ルール
プレスフィットの成功は3つの数値にかかっています:干渉帯、導入面取り、コンプライアンス長さです。
| 特徴 | 一般的な範囲 | 不適切な場合の影響 |
|---|---|---|
| 穴径 | 0.6~1.0 mm | 挿入力を決定 |
| 干渉 | 0.05~0.15 mm | 少なすぎると緩み、多すぎるとバレル損傷 |
| 導入面取り | 0.2~0.5 mm、15~30° | 欠如すると基板損傷、位置ずれ |
| コンプライアンス長さ | 1.5~3.0 mm | 短いとばね性なし、長いと座屈 |
| めっき厚 | 0.4~0.8 µm Au | 薄いと摩耗貫通 |
アイ・オブ・ザ・ニードル形状とスプリットピン形状が一般的なコンプライアント設計の2つです。どちらもピンが永久変形せずにたわむ能力に依存しています。そのため、黄銅ではなくリン青銅やベリリウム銅が使用されます。黄銅は数回の挿入で永久変形し、接触力が低下します。図面に黄銅のプレスフィットピンを指定すると、数回の再作業後に保持力が低下することを予想してください。
帯幅の公差がコストドライバーです。±0.05 mmの帯はほとんどの設計を保持します。2 mm幅の帯で±0.02 mmまで追い込むと、より良いストリップと厳密な金型メンテナンスが必要になります。当社はストリップ形状で±0.05 mmを標準とし、図面が経済的に金型で保持できないものを要求する場合は指摘します。詳細な内訳は金属プレス加工公差ガイドをご覧ください。
はんだ端子の設計チェックリスト
はんだ端子は、機械的問題というよりも熱と濡れ性の問題です。図面をリリースする前に確認すべき点:
- フット形状:ガルウィングとJリードはリフロー中に自己中心化しますが、ストレートスルーホールプリングはそうではありません。
- はんだ付け可能領域:濡れるパッドを、オーバーモールドめっきや下面の金型せん断バリから遠ざけてください。
- 熱経路:細く長い端子は接合部から熱を逃がし、はんだ不足を引き起こします。リード部を短くし、断面積を適切に保ってください。
- サーマルリリーフ:グランドパッドでは、大きな銅プレーンへの直接接続が熱を奪い、コールドジョイントを引き起こします。リリーフスポークを使用してください。
- コプラナリティ:SMT端子では、コプラナリティを指定してください — 通常、小さなピンで最大0.1 mm、ファインピッチではより厳しく。
はんだ端子は、ワイヤ側にクリンプバレルと組み合わせられることが多く、そのため多くの部品がクリンプ・はんだタブと呼ばれます。このハイブリッドについては、クリンプおよびはんだタブの記事で説明しています。
金型、公差、試験
両方のピンファミリーは順送金型で製造されます。つまり、同じ金型が1回のパスでピン、キャリアストリップ、切断を生産します。0.3 mm未満の形状はファインエッジ金型と慎重なバリ管理が必要です。プレスフィット帯のバリは実効干渉を変えるためです。帯幅、面取り角度、めっき厚の初品検査、およびプレスフィット部品のめっきクーポンでの保持力引張試験が期待されます。はんだ端子の場合、顧客が要求する場合は、はんだ付け性試験(濡れ平衡法またはディップアンドルック)がPPAPパッケージに含まれます。プレス加工検査方法の記事で、ゲージと頻度について説明しています。
金型は一時費用です。単純な単列ピン金型は経済的です。1ストロークで8個の端子を生産する多列金型は、金型費用をより多くの部品に分散させ、量産がそれを正当化する場合に適切な選択です。試作数量では、ソフト金型からの部品供給や、単純形状の場合はレーザー切断と成形サンプルを提供し、ハード金型にコミットする前に嵌合を検証できます。材料選択はこれらすべてと相互作用します — より剛性の高い合金はスプリングバックが大きく、異なる成形ステーションが必要になる場合があります。そのため、金型レイアウトを確定する前にストリップグレードを確認します。合金をまだ選択中の場合は、打ち抜き端子材料の記事で一般的なグレードを比較しています。
よくある質問
Q: プレスフィットピンとはんだピンの違いは何ですか?
A: プレスフィットピンは、めっき穴内の弾性干渉によって機械的に自己保持し、良好なばね特性が必要です。はんだピンは接合部によって保持され、濡れ性があり耐熱性のある表面とコンプライアントなリードが必要です。両者は異なる材料と形状を要求し、通常は別の部品番号です。
Q: 打ち抜き端子に最適な材料は何ですか?
A: 低コスト・低電流端子には黄銅、ばね力を保持する必要があるプレスフィットピンやコンタクトにはリン青銅、高サイクルまたはリレーコンタクトにはベリリウム銅、大電流リードフレームには銅合金C194。選択は電流、挿入サイクル、コスト目標に従います。
Q: プレスフィットピンにはどのくらいの金めっきが必要ですか?
A: 通常、0.5~1.5 µmのニッケル上に0.4~0.8 µmの金です。この範囲は挿入サイクルに耐え、接触抵抗を安定に保ちます。薄い金は繰り返し嵌合で摩耗貫通し、厚い金は過酷な環境以外ではほとんど元が取れません。
Q: BQUQは選択めっきでピンを打ち抜けますか?
A: はい。打ち抜きストリップに選択的金、スズ、銀めっきを施し、コンタクト領域のみをめっきしてコストを抑えつつ、はんだ付け可能領域やプレスフィット領域を指定通りに保つことができます。図面とめっき指定を送付して見積もりをご依頼ください。
Q: 打ち抜きピン形状で保持できる公差は?
A: ストリップ形状で±0.05 mmが標準で、金型とストリップが対応可能な場合は重要な帯で±0.02 mmも可能です。コストが急増する指定は、見積もり前に指摘します。
関連リソース
- 打ち抜き端子設計ガイド — コネクタとコンタクトの端子形状、めっき、材料選択。
- 打ち抜き端子とコンタクト — 東莞で順送金型により生産される精密打ち抜き端子、ピン、コンタクト。
- BQUQについて — プレス加工、CNC、ばね、ヒートシンクを一貫体制で行うISO9001認定工場。
- お問い合わせ — 図面をsc@bquq.comまたはWhatsApp +86 13713157787までお送りください。12営業時間以内にお見積もりします。
BQUQエンジニアリングチーム執筆。BQUQは中国東莞のISO9001認定工場で、CNC加工、金属プレス加工、カスタムばね、ヒートシンク、コレットラインを一貫体制で運営しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787までお送りください。12営業時間以内にお見積もりします。www.bquq.com


