製品の詳細 目次
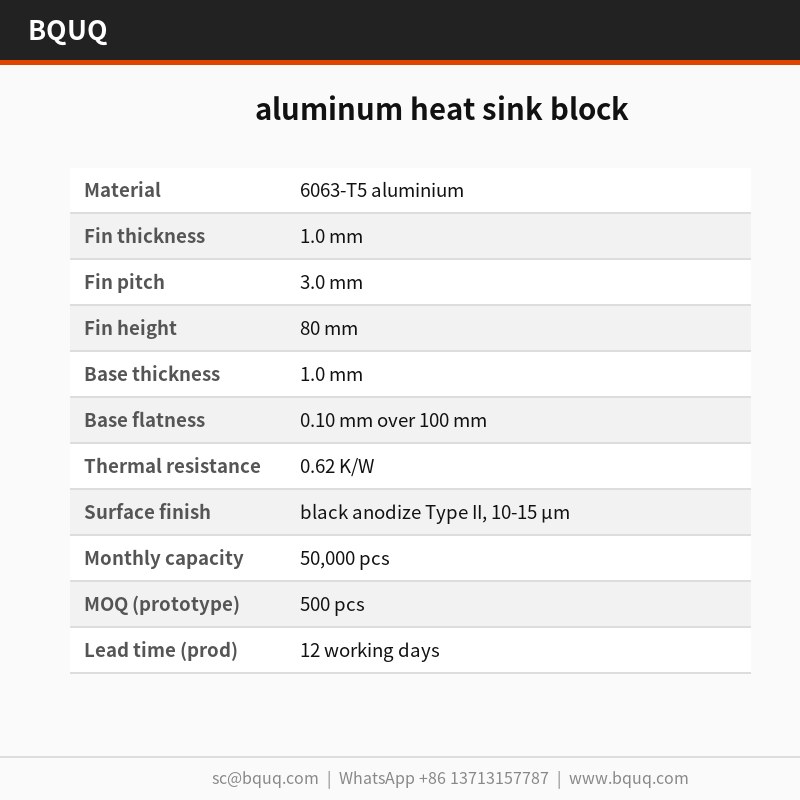
要点 アルミニウムヒートシンクブロックは、6063-T5アルミニウムを110 Tの金型でプレス成形した、ベース厚1.0 mm、フィン厚1.0 mmの部品です。100 mmあたり0.10 mmの平面度を維持し、ΔT = 75 K、強制空冷2.0 m/sの条件で0.62 K/Wを実現します。月産50,000個で、フィンピッチは±0.05 mm以内に保持されます。
ベース厚1.0 mm、フィン厚1.0 mmがこのアルミニウムヒートシンクブロックの特徴です。6063-T5アルミニウムを110 Tの金型でプレス成形し、100 mmあたり0.10 mmの平面度を維持、ΔT = 75 K、強制空冷2.0 m/sで0.62 K/Wを実現します。月産は50,000個です。
設計アプローチとプロセス プレス成形は、押出成形では維持できない再現性の高い1.0 mmのフィンプロファイルを実現します。金型が1ストロークで全フィンを成形するため、50,000個の生産を通じてピッチは±0.05 mm以内に収まります。
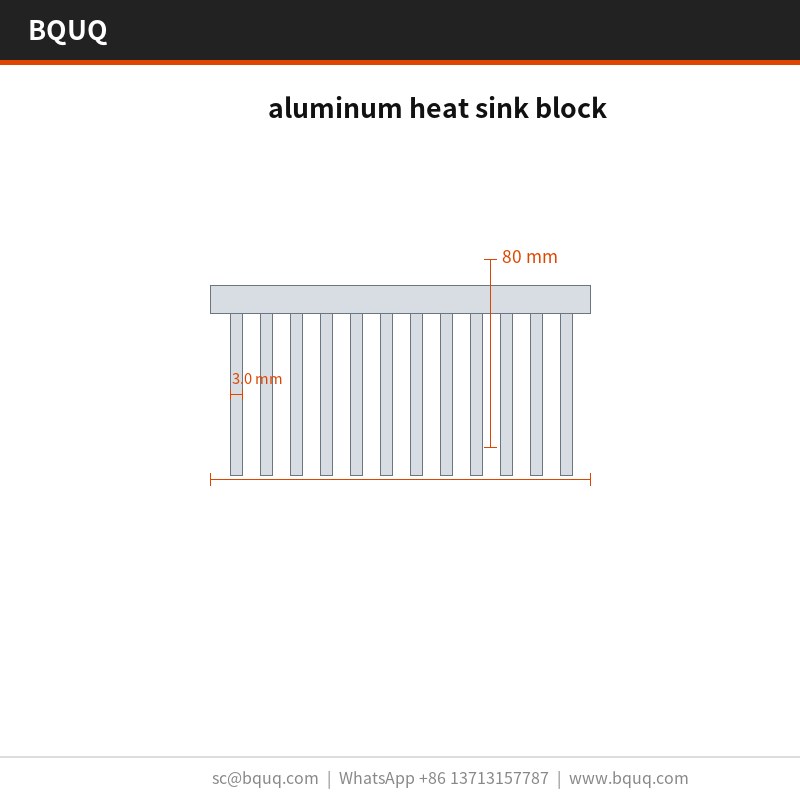
フィン肉厚が薄いことがプレス成形の強みです。3.0 mmピッチの1.0 mmフィンは、同じ外形寸法の機械加工品や押出プロファイルよりも、立方ミリメートルあたりの表面積を大きくできます。
関連記事:アプリケーションに適したCNCマシンの選び方 。
一体型形状は、二部品クーラーに見られる接着層を排除し、熱経路を短縮します。6063-T5アルミニウムと気流の間には、プレス成形表面以外に何も介在しません。
プレス成形構造は、押出成形よりもバッチ間のばらつきに強いです。金型摩耗はまずフィンピッチの測定可能なずれとして現れ、検査ではCMMと100%油圧プレス漏れ試験によって、現場に出る前に検出されます。
黒色アルマイトType II、10-15 µmの仕上げは成形後に施されるため、機械加工品のようにフィン根部で耐食保護が切断されることがありません。
関連記事:金属プレス成形の欠陥:バリ、スプリングバックとその防止方法 。
材料選定と表面仕上げ 標準材料は6063-T5アルミニウムで、黒色アルマイトType II、10-15 µm仕上げで供給されます。LED高天井照明への暴露が懸念される用途では、パッシベート処理ルートを推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を高めますが、単位質量はほぼ2倍になります。
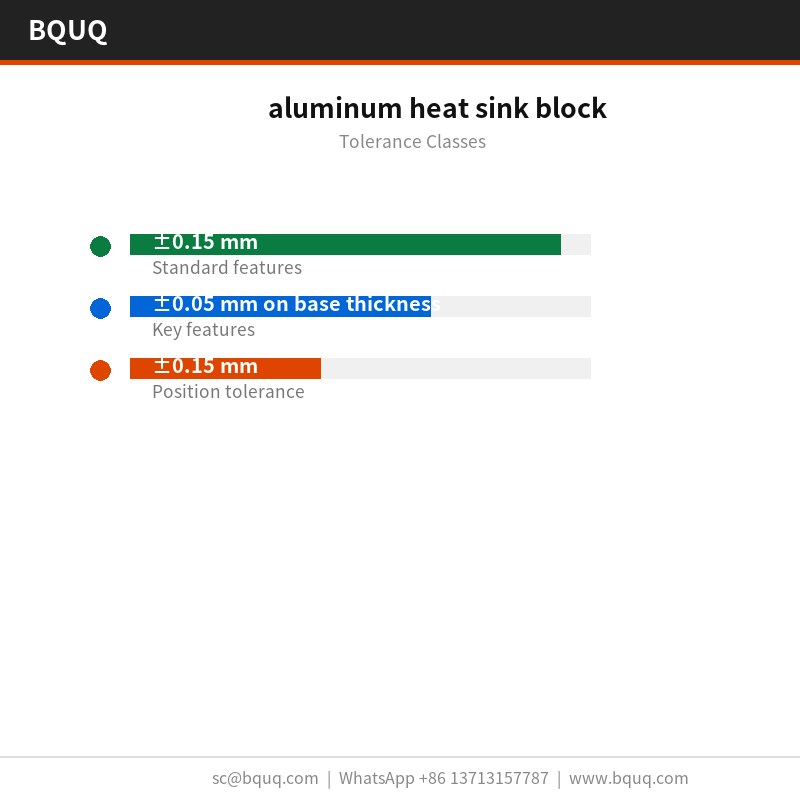
指定可能な公差クラス 一般寸法は±0.15 mmで、ベース厚みの±0.05 mmなどの重要部位は別途管理されます。成形形状は金型の再現性±0.05 mmを継承し、穴位置は±0.15 mmで保持されます。より厳しいクラスには追加のプレス工程が必要となるため、金型製作後ではなく前に決定する価値があります。
出荷前の検査 各バッチにはCMMレポートと100%油圧プレス漏れ試験が付属します。平面度、ピッチ、ベース厚み、穴位置を記録し、±0.15 mmを超えるものはラインから出る前にフラグを立てます。
サンプリングは重要寸法がAQL 0.65、一般寸法が1.5で、初品にはCMMと100%油圧プレス漏れ試験を実施します。±0.15 mmを超える偏差は全ロット選別を引き起こします。
平面度は鋳鉄定盤ではなく花崗岩定盤で測定します。20 x 20 x 10 mmで100 mmあたり0.10 mmは、ラッピングされていない定盤では異なる値となるためです。記録には両方の測定値を保持します。
詳細はこちら:製造業におけるデジタルトランスフォーメーション:精密加工のためのインダストリー4.0の先へ 。
最終梱包はPE袋+輸出用カートンで、1カートンあたり20 kgです。各カートンにはロット、数量、検査状況がラベル表示され、記録はISO9001ファイルに対して10年間保持されます。
この部品の用途 LED高天井照明プログラムが、この形状が存在する理由です。筐体を高くできない場合、フィン密度が唯一の手段であり、1.0 mm素材で3.0 mmピッチがアルミニウムの実用的な上限です。
LED高天井照明の製造では、100 mmあたり0.10 mmの実装面が熱定格と同じくらい重要です。熱インターフェース材が均一に広がるか、片端に溜まるかを決定するからです。
さらなる技術的詳細:カスタムCNCコレットチャックツールホルダー HSK50 ER20 精密製造 。
LED高天井照明のお客様は通常、腐食対策として6063-T5アルミニウムを指定し、図面を±0.15 mmで保持します。50,000個のラインはセカンドソースなしでこの量を吸収します。
LED高天井照明では、ベースが通常実装インターフェースを兼ねます。100 mmあたり0.10 mmの平面度を持つ1.0 mmは、LED高天井照明用サーマルパッドにとって安定した表面を提供します。
推奨記事:プレス成形と曲げ成形の違いとは?成形プロセスの比較 。
仕様 パラメータ 値 / 範囲 材料 6063-T5アルミニウム フィン厚 1.0 mm フィンピッチ 3.0 mm フィン高さ 80 mm ベース厚 1.0 mm ベース平面度 100 mmあたり0.10 mm 熱抵抗 0.62 K/W 熱試験条件 ΔT = 75 K、強制空冷2.0 m/s 表面仕上げ 黒色アルマイトType II、10-15 µm サイズ範囲 20 x 20 x 10 mm
FAQ:ご注文前のご質問 どの材料を推奨しますか? 6063-T5アルミニウムが標準的な選択です。腐食環境でのLED高天井照明には、黒色アルマイトType II、10-15 µm付きの6063-T5を指定します。最高の導電性が必要な場合は銅C110に移行しますが、コストと重量が増加する一方、同じ外形寸法で熱抵抗はほぼ半減します。
押出アルミニウムヒートシンクブロックと比較してどうですか? 押出成形は年間約500,000個以上では安価で、より滑らかなプロファイルが得られます。プレス成形はそれ以下で、またフィン肉厚が0.5 mmを下回る場合に優位です。押出成形は1.0 mmを安定して保持できないためです。LED高天井照明の試作では、通常金型費用が決め手となります。
アルミニウムヒートシンクブロックに粉体塗装やめっきは可能ですか? はい。標準は黒色アルマイトType II、10-15 µmです。RAL 9005への粉体塗装はベースに約0.1 mmを追加します。亜鉛ニッケルは接地に適しています。追加コーティングは6063-T5アルミニウムと気流の間に介在するため、フィン根部にはコーティングしません。
比較記事:形状記憶とニチノールばね:適合する用途 。
CADファイルや図面は提供されますか? CMMレポート付きの2D図面を提供し、3D STEPはご要望に応じて提供します。どちらも平面度の指示と金型分割線を示しており、お客様のアセンブリで100 mmあたり0.10 mmを確認する場合に重要です。
関連記事:精密CNC旋盤加工ブッシングとスリーブ 。
サンプリング前に熱シミュレーションを支援できますか? はい。筐体の気流、入口温度、放熱すべき熱負荷をお送りください。定常状態モデルを実行し、推奨される1.0 mmと3.0 mmの組み合わせを返します。通常、これにより金型の1回の反復を節約できます。
製造と出荷の方法 当社のLED高天井照明の経験は、2015年の最初の金型プログラムに遡ります。その歴史があるからこそ、標準の黒色アルマイトType II、10-15 µmと±0.15 mmは楽観的ではなく保守的です。
関連記事:CPUクーラー設計:タワー型、ロープロファイル、AIO 。
品質担当者は別室ではなく、プレスの隣に座っています。3.0 mmまたは100 mmあたり0.10 mmの偏差は、最終検査ではなく金型の段階で生産を停止させます。
当社はEXWで見積もり、サンプリング用に500個を保持します。サンプリングは図面付きの無料サンプル、5~7日で、初回評価に生産コミットメントは不要です。
見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
詳細はこちら:カスタムCNCコレットチャック 46型 鏡面研磨 中国製 。
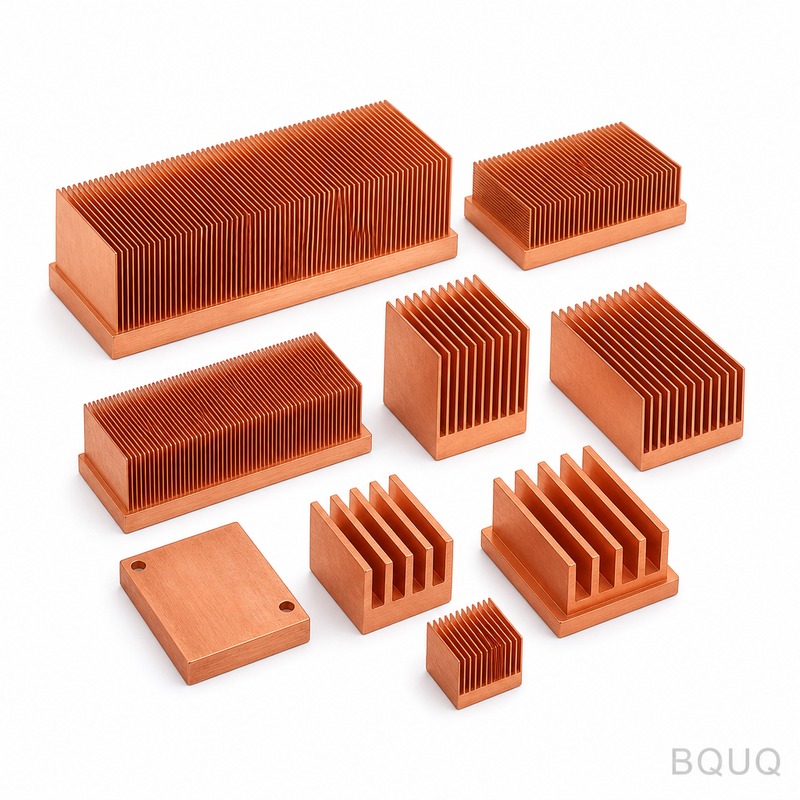
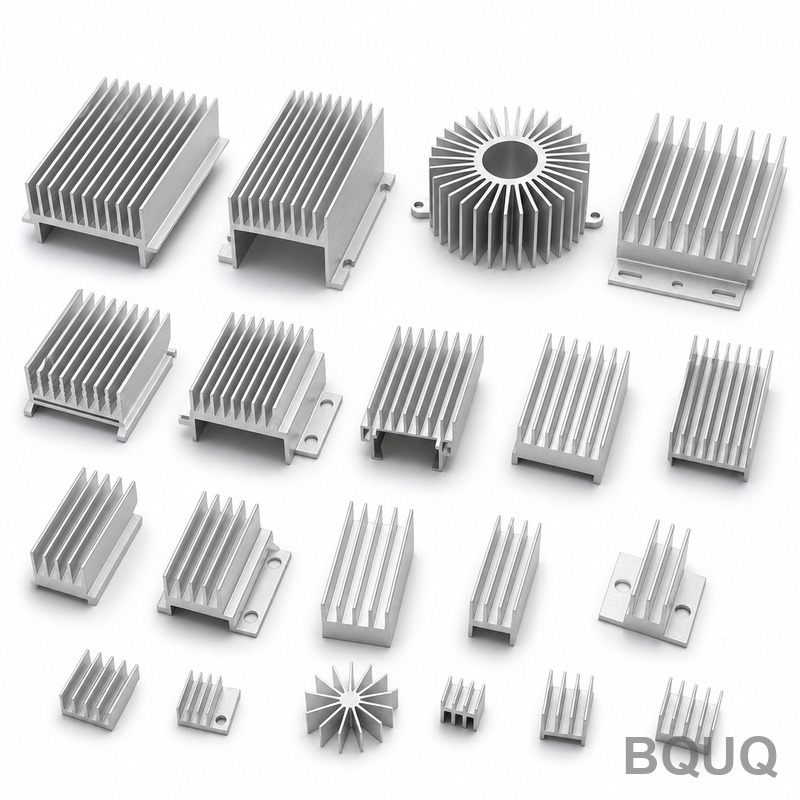
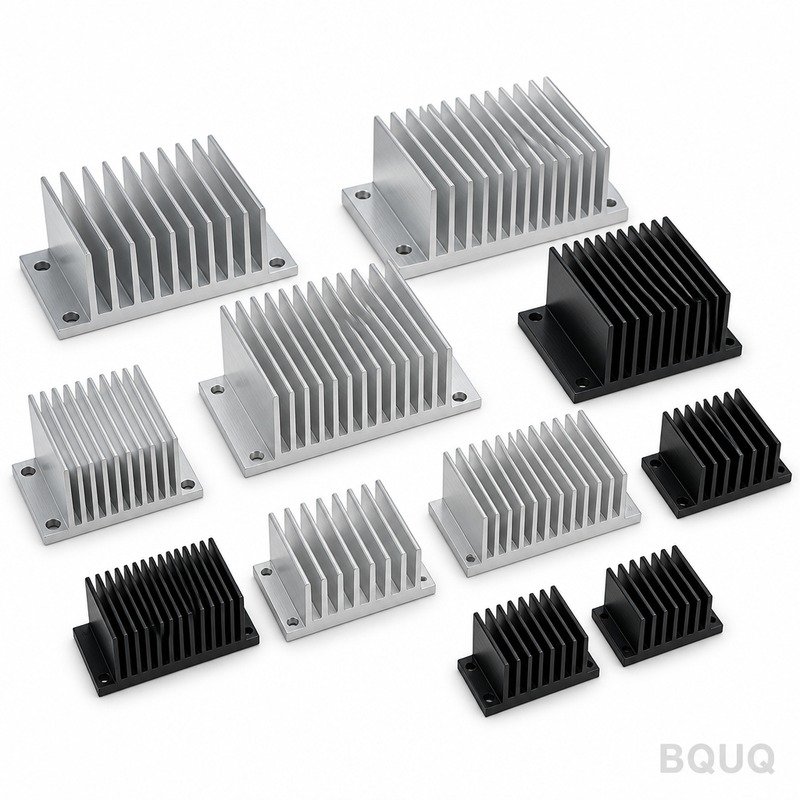
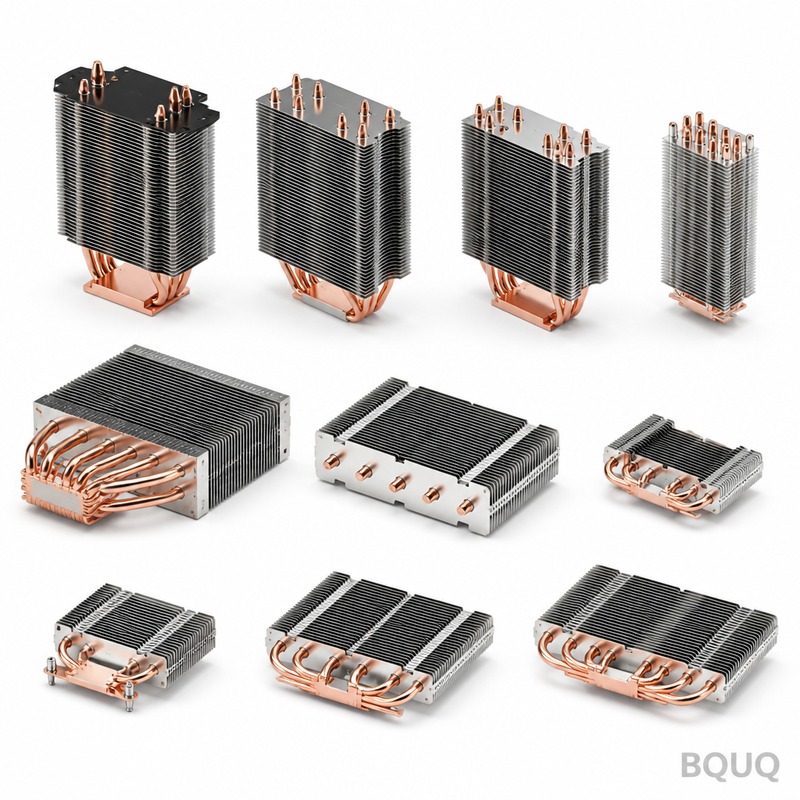
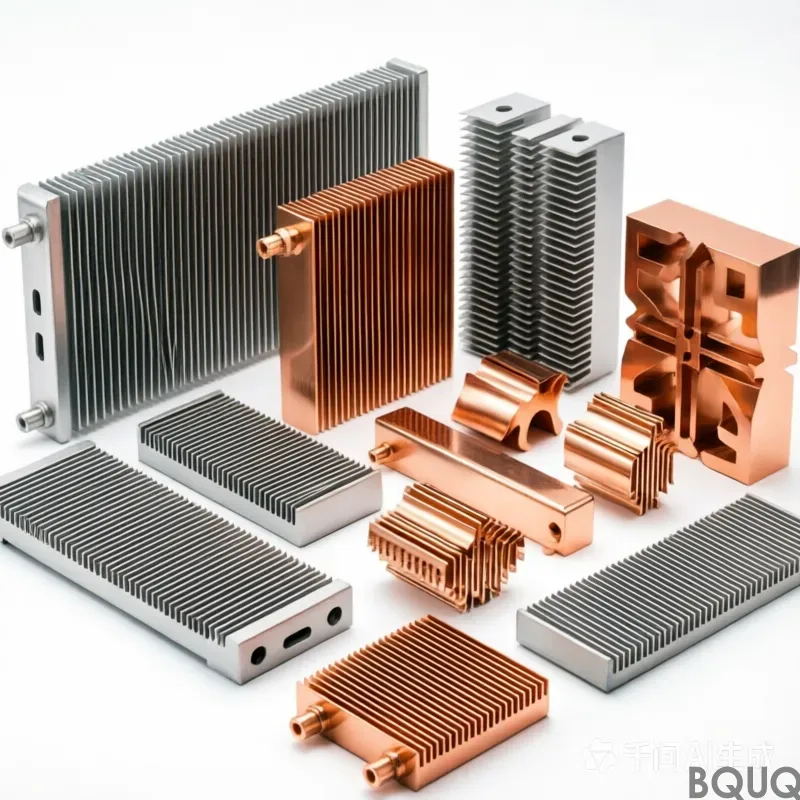
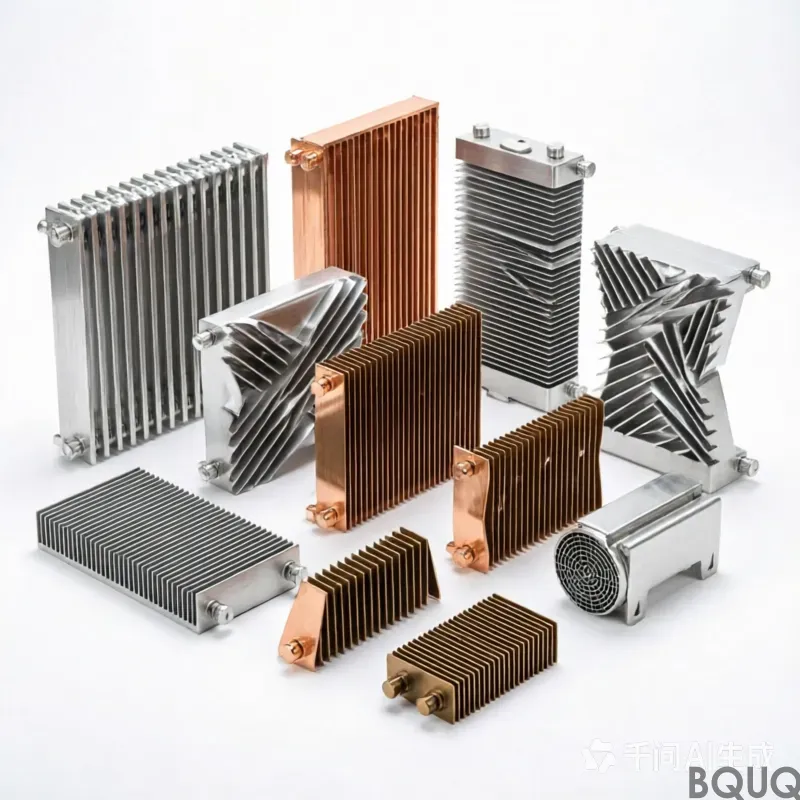
製品ギャラリー
さらなる技術的詳細:ヒートシンクにフィンがある理由:フィン冷却の物理を解説 。
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 6063-T5アルミニウム 公差 100 mmあたり0.10 mm、フィンピッチ±0.05 mm リードタイム プレス生産の標準、BQUQにお問い合わせください MOQ 月産50,000個能力の標準、BQUQにお問い合わせください 生産能力 月産50,000個
選定 / 比較 オプション 最適な用途 トレードオフ プレス成形1.0 mmフィンブロック 一体型クーラーで立方ミリメートルあたりの表面積が大きい 110 Tの金型が必要、フィンピッチは金型摩耗に依存 押出プロファイル 単純な一定断面形状 1.0 mmのフィンプロファイルを同じ再現性で保持できない、ピッチ変動が大きい 機械加工プロファイル 低量産または複雑な形状 立方ミリメートルあたりの表面積が小さい、部品あたりのコストが高い 接着剤付き二部品クーラー 接着が許容されるアセンブリ 接着層が熱経路に熱抵抗を追加 黒色アルマイトType II、10-15 µm 成形後の腐食保護 成形後に適用、機械加工品のようにフィン根部が切断されない
プロセス / 検査 工程 管理 記録 プレス成形 110 Tの金型が1ストロークで全フィンを成形、ピッチ±0.05 mm以内 50,000個の生産を通じたフィンピッチ測定 寸法検査 CMMが100 mmあたり0.10 mmとフィンピッチをチェック CMM検査レポート 漏れ試験 100%油圧プレス漏れ試験 部品ごとの漏れ試験結果 表面仕上げ 成形後に黒色アルマイトType II、10-15 µmを適用 仕上げ厚みと外観記録 最終出荷 出荷前の検査 出荷検査記録
よくあるご質問 このアルミニウムヒートシンクブロックの熱性能は? ΔT = 75 K、強制空冷2.0 m/sで0.62 K/Wを実現します。3.0 mmピッチの1.0 mmベースと1.0 mmフィンは立方ミリメートルあたりの表面積を大きくし、一体型プレス成形形状は二部品クーラーに見られる接着層を排除します。
推奨記事:8ステップのヒートシンク選定:ワット数から部品番号まで 。
使用されている材料と仕上げは? ブロックは6063-T5アルミニウムを110 Tの金型でプレス成形しています。黒色アルマイトType II、10-15 µmは成形後に施されるため、機械加工品のようにフィン根部で耐食保護が切断されることがありません。
このプレス成形ヒートシンクはどの公差を保持できますか? 100 mmあたり0.10 mmを保持します。金型が1ストロークで全フィンを成形するため、50,000個の生産を通じてフィンピッチは±0.05 mm以内に収まります。金型摩耗はまずフィンピッチの測定可能なずれとして現れ、検査でCMMによって検出されます。
このヒートシンクブロックで押出成形ではなくプレス成形を選ぶ理由は? プレス成形は、押出成形では保持できない再現性の高い1.0 mmのフィンプロファイルを実現します。金型が1ストロークで全フィンを成形するため、50,000個の生産を通じてピッチは±0.05 mm以内に収まります。1.0 mmの薄いフィン肉厚と3.0 mmピッチは、同じ外形寸法の機械加工品や押出プロファイルよりも立方ミリメートルあたりの表面積を大きくできます。
比較記事:クイックチェンジツールホルダーシステムの需要増加を牽引するものは何か? 。
出荷前の品質管理はどのように行われますか? 出荷前に検査を実施します。100 mmあたり0.10 mmとフィンピッチのCMMチェック、および100%油圧プレス漏れ試験を含みます。プレス成形構造は、金型摩耗が検査で検出される測定可能なフィンピッチのずれとして現れるため、押出成形よりもバッチ間のばらつきに強いです。
月産能力と生産量は? 月産50,000個です。110 Tの金型と1ストロークのフィン成形が、フィンピッチを±0.05 mm以内に保持しながらこの量を支えます。ご注文数量に応じた現在のリードタイムとMOQはBQUQにお問い合わせください。
このアルミニウムヒートシンクブロックはどこで使用されますか? ベース厚1.0 mm、フィン厚1.0 mmの一体型クーラーが必要な場所で使用されます。プレス成形された6063-T5アルミニウムブロックは、ΔT = 75 K、強制空冷2.0 m/sで0.62 K/Wを実現し、二部品クーラーに見られる接着層を排除します。
関連記事