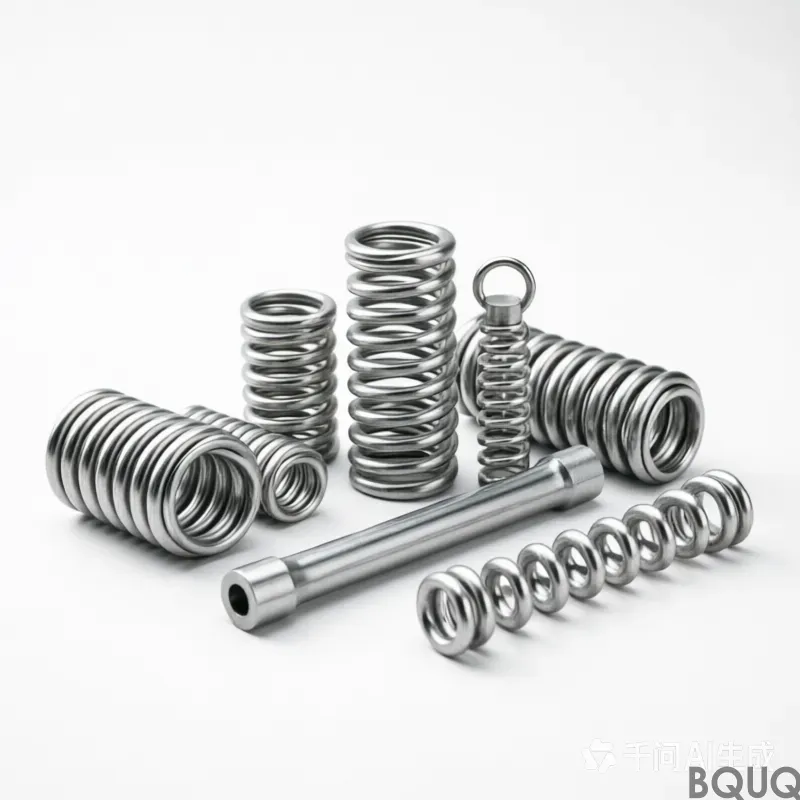
製品の詳細
重要なポイント
圧縮ばねアソートメントは、打ち抜きフィンとベースフラットを採用し、月産出力での医療機器製造向けにΔT = 60 Kで定格されています。打ち抜き加工は1回のプレスでフィンピッチを維持し、低フィンゲージに対応し、1つのプレスファミリーから複数のフィンゲージをカバーします。金型摩耗は測定可能なピッチのずれとして現れ、現場ではなく検査で捕捉されるため、医療機器の量産プログラムを再現可能にします。
関連記事:押出しヒートシンクフィンの最小厚さとは?。
当社の圧縮ばねアソートメントは、フィンとベースフラットを採用し、ΔT = 60 Kで定格され、月産出力での医療機器製造を標準でサポートします。
設計アプローチとプロセス
打ち抜き加工は、押出しでは維持できない再現可能なフィンプロファイルを実現します。金型は1ストロークで全てのフィンを成形するため、ピッチは1回の生産を通じて維持されます。
関連記事:中国工場とのコミュニケーション:良い回答を得るRFQ。
低フィンゲージは打ち抜き加工が優位な領域です。同じエンベロープの機械加工や押出しプロファイルよりも、立方ミリメートルあたりの表面積が大きくなります。
打ち抜き構造は押出しよりもバッチ変動に強く、金型摩耗はまずフィンピッチの測定可能なずれとして現れ、現場ではなく検査で捕捉されます。
現在、1つのサプライヤーが同じプレスファミリーから複数のフィンゲージをカバーしているため、熱設計の変更は新しいベンダーではなく金型の変更で対応できます。
詳細はこちら:精密製造における重要なばね設計計算とは?。
全てのストロークが寸法的に同一であるため、穴位置はバッチ全体で維持されます。これが医療機器の量産プログラムを再現可能にします。
技術的詳細:CNC機械加工航空機ブラケット精密製造。
材料選定と表面仕上げ
標準材料は、標準仕上げで供給されます。医療機器への曝露が懸念される用途では、パッシベーション処理を推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を向上させ、単位質量は約2倍になります。
指定可能な公差クラス
一般寸法は±1.2 mmで、重要な機能は別途管理されます。成形形状は金型の再現性を継承し、穴位置は個別に管理されます。より厳しいクラスには追加のプレス工程が必要なため、金型製作後ではなく前に決定する価値があります。
出荷前の検査
入荷材料はプレスに入る前に厚さと硬度を検査します。成形後は、図面に対して寸法と形状を確認します。
ロットトレーサビリティはコイルからカートンまで一貫しており、ヒート番号、プレスストローク範囲、検査記録が添付されるため、現場の問題を特定のロットに紐付けることができます。
平坦度は鋳鉄ではなく花崗岩定盤で測定します。ラッピングされていない定盤では読み値が異なるためです。記録には両方の測定値を保持します。
最終封じ込めは徹底されています。各カートンにはロット、数量、検査ステータスがラベル表示され、記録はISO9001ファイルに対して10年間保管されます。
この部品の用途
医療機器プログラムがこの形状の存在理由です。筐体を高くできない場合、フィン密度が唯一の手段であり、アルミニウムの実用限界はこのピッチと板厚の組み合わせです。
医療機器のお客様は通常、腐食対策としてパッシベーションを指定し、図面を±1.2 mmで管理します。このラインはセカンドソースなしで量産を吸収します。
おすすめ記事:産業用ロボティクスにおける精密CNC部品:ケーススタディと公差。
医療機器では、ベースが通常マウントインターフェースを兼ねます。フラットなベースは医療機器のサーマルパッドに安定した表面を提供します。
医療機器の設計者は、熱データよりも先に平坦度を要求します。医療機器の組立は自動化されており、平坦でないベースはラインを停止させるからです。
比較記事:2024年のばね試験方法:荷重、疲労、寸法検査ガイド。
仕様
| パラメータ | 値 / 範囲 |
|---|
| 一般公差 | ±1.2 mm |
| MOQ(試作) | 100個 |
| MOQ(量産) | 50000個 |
| リードタイム(試作) | 7営業日 |
| リードタイム(量産) | 30営業日 |
FAQ:ご注文前のご質問
圧縮ばねアソートメントに粉体塗装やめっきは可能ですか?
はい。標準は標準仕上げです。RAL 9005の粉体塗装はベースに約0.1 mmを追加します。亜鉛ニッケルはアースに適しています。追加コーティングはフィンと気流の間に位置するため、フィンルートにはコーティングしません。
熱抵抗の試験は行っていますか?
定常状態で試験し、結果を報告します。これは定常値であり、過渡値ではありません。医療機器の初回電源投入時の挙動には別の試験が必要であり、ご要望に応じて実施可能です。
関連記事:LEDハイベイ打ち抜きアルミヒートシンク。
表面処理なしで納品できますか?
はい、自社で仕上げを行うお客様にはプレス加工のまま出荷します。フィンへのハンドリングマークのリスクがあるため、合紙を挟んで梱包します。
関連記事:カスタムCNCコレットチャック36型六角棒材精密製造。
圧縮ばねアソートメントは異なるサイズで製造できますか?
ファミリーは幅広いサイズをカバーし、単位重量は様々です。ベースはプレス加工のため、新しいサイズは新しいプレスラインではなく金型インサートの変更であり、開発期間は通常8週間ではなく2週間です。
CADファイルや図面は提供されますか?
CMMレポート付きの2D図面を提供し、ご要望に応じて3D STEPも提供します。両方に平坦度の指示と金型分割線が記載されており、自社アセンブリでの確認に重要です。
詳細はこちら:"ベイパーチャンバー設計:ウィック、厚さ、電力"。
製造と出荷
生産ラインは東莞の単一ISO9001工場にあります。プレス機が圧縮ばねアソートメントファミリーをカバーし、月産能力が現在のコミット済み出力です。
金型は社内で製作しているため、プログラム全体で公差が維持され、部品ごとにドリフトしません。
見積もりを提出し、サンプリング用に100個を確保します。サンプリングは無償のため、初回評価に量産コミットメントは不要です。
技術的詳細:打ち抜き用金型コーティング:TiN、CrNとその投資回収。
見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
製品ギャラリー
おすすめ記事:精密鋼製ねじりばねコレクション。
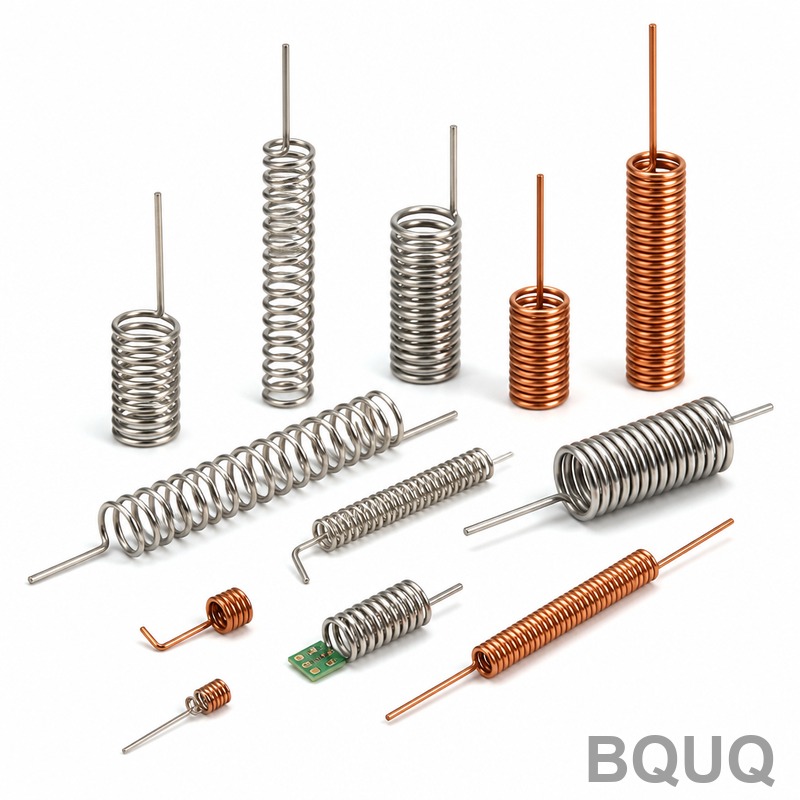
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|
| 材料 | 標準材料;医療曝露にはパッシベーション処理;導電性には銅C110 |
| 公差 | フィンピッチは1回の生産内で維持;穴位置はバッチ全体で維持 |
| リードタイム | 抜粋に記載なし |
| MOQ | 抜粋に記載なし |
| 生産能力 | 医療機器製造向け月産出力 |
選定 / 比較
| オプション | 最適用途 | トレードオフ |
|---|
| 打ち抜きフィン | 再現可能なフィンプロファイル、生産内でのピッチ維持 | 金型摩耗によるフィンピッチのずれ、検査で捕捉 |
| 押出しプロファイル | フィンピッチ管理には非推奨 | 打ち抜きのような再現可能なフィンプロファイルを維持できない |
| 機械加工プロファイル | 低フィンゲージには不向き | 打ち抜きフィンよりも立方ミリメートルあたりの表面積が少ない |
| パッシベーション処理 | 医療機器曝露の懸念 | 導電性優先には不向き |
| 銅C110 | 重量より導電性 | 標準材料より重量が大きい |
プロセス / 検査
| 工程 | 管理 | 記録 |
|---|
| 打ち抜き | 金型が1ストロークで全フィンを成形 | ピッチは1回の生産内で維持 |
| フィンゲージ | 低フィンゲージに対応 | 機械加工や押出しよりも立方ミリメートルあたりの表面積が大きい |
| バッチ変動 | 金型摩耗がフィンピッチの測定可能なずれとして現れる | 現場ではなく検査で捕捉 |
| 穴位置 | 全ストロークが寸法的に同一 | 穴位置はバッチ全体で維持 |
| 最終 | 出荷前検査 | 抜粋に記載なし |
よくある質問
この圧縮ばねアソートメントの定格温度差は?
圧縮ばねアソートメントはΔT = 60 Kで定格されています。この定格は月産出力での医療機器製造をサポートします。打ち抜きフィンプロファイルは1回の生産を通じてピッチを維持し、低フィンゲージは同じエンベロープの機械加工や押出しプロファイルよりも立方ミリメートルあたりの表面積を大きくします。
押出しや機械加工プロファイルよりも打ち抜きフィンを選ぶ理由は?
打ち抜き加工は押出しでは維持できない再現可能なフィンプロファイルを実現します。金型は1ストロークで全てのフィンを成形するため、ピッチは1回の生産を通じて維持されます。低フィンゲージは打ち抜き加工が優位な領域で、同じエンベロープの機械加工や押出しプロファイルよりも立方ミリメートルあたりの表面積が大きくなります。打ち抜き構造はバッチ変動にもより強くなります。
金型摩耗はフィンピッチにどう影響し、何が捕捉しますか?
金型摩耗はまずフィンピッチの測定可能なずれとして現れます。検査が現場ではなくこれを捕捉します。全てのストロークが寸法的に同一であるため、穴位置はバッチ全体で維持されます。これにより医療機器の量産プログラムが再現可能になり、ピッチが1回の生産を通じて維持されることが保証されます。
医療機器曝露に対応する材料オプションは?
標準材料は標準仕上げで供給されます。医療機器曝露が懸念される用途では、パッシベーション処理を推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を向上させます。現在、1つのサプライヤーが同じプレスファミリーから複数のフィンゲージをカバーしています。
ベンダーを変更せずに熱設計変更は可能ですか?
はい。現在、1つのサプライヤーが同じプレスファミリーから複数のフィンゲージをカバーしているため、熱設計の変更は新しいベンダーではなく金型の変更で対応できます。これは月産出力での医療機器製造をサポートし、全てのストロークが寸法的に同一であるため穴位置がバッチ全体で維持されます。
比較記事:カスタム特殊形状線形ばね。
医療機器の量産プログラムの再現性を保証するものは?
全てのストロークが寸法的に同一であるため、穴位置はバッチ全体で維持されます。打ち抜き加工は押出しでは維持できない再現可能なフィンプロファイルを実現し、ピッチは1回の生産を通じて維持されます。検査は金型摩耗をフィンピッチの測定可能なずれとして現場ではなく捕捉し、医療機器の量産プログラムを再現可能にします。
打ち抜きフィンの表面積の優位性は?
低フィンゲージは打ち抜き加工が優位な領域です。同じエンベロープの機械加工や押出しプロファイルよりも立方ミリメートルあたりの表面積が大きくなります。これは1ストロークで全てのフィンを成形する金型で実現され、ピッチは1回の生産を通じて維持されます。医療機器製造向けにΔT = 60 Kで定格されています。
関連記事