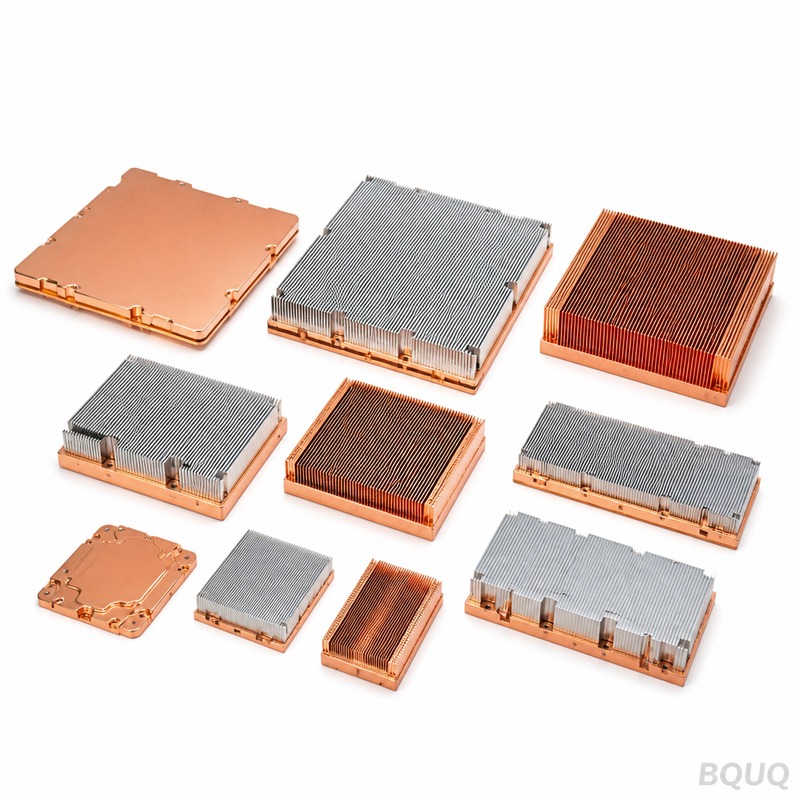
製品の詳細 目次
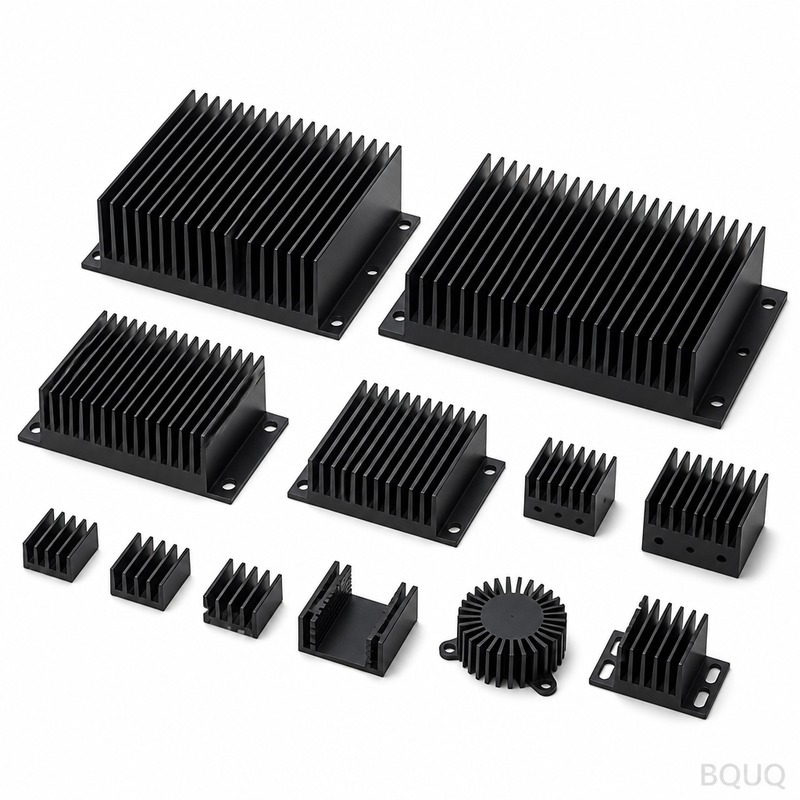
コレクション02の本質と数値が重要な理由 ブラックアルマイト処理アルミニウムヒートシンク コレクション02は、押出成形とCNC仕上げを施した事前設計済みのヒートシンクシリーズで、カスタム工具を待たずに熱性能を必要とするエンジニア向けに設計されています。すべてのユニットは、±0.01mmの寸法公差、Ra 0.8µmの表面仕上げ、取り付け面全体で0.05mmの平面度仕様で出荷されます。ブラックアルマイト層は18〜20µmの厚さで、耐食性のために封孔処理され、12H硬度(鉛筆硬度試験)で測定されています。これは、繰り返しの取り付けやトルク付与に耐え、傷がつきにくい硬度です。当社は中国東莞にある精密製造工場で、20年にわたるCNC加工、プレス加工、スプリング製造の実績があります。このコレクションは、注文確認から5日間で出荷します。25日間ではありません。
押出成形を先に行い、CNC仕上げを後に行う理由 — その逆ではない理由 コレクション02は、ソリッドビレットではなく、6063-T5アルミニウム押出材から始まります。押出成形により、熱を予測どおりに伝導する緻密で均一な結晶粒構造が得られ、ベースコストも低く抑えられます。その後、3軸CNCで取り付け面をフライス加工し、貫通穴をドリル加工し、フィンチップを切削します。スピンドル振れは0.002mm未満です。この順序が重要なのは、ビレットからヒートシンクを機械加工すると、材料の80%を除去することになり、内部応力が生じてアルマイト処理中にベースが反るためです。押出成形を先に行うことで、材料の10〜15%しか除去しないため、ブラックアルマイト浴槽を通しても部品は安定した状態を保ちます。その結果、当社の工場を出荷したときだけでなく、トルク付与後も平面性が維持されるヒートシンクが得られます。
フィン形状と空気流:02シリーズが標準押出材と変える点 このコレクションは、2.5mmのフィンピッチ、1.2mmのフィン厚、20mmのフィン高さを採用しています。これは、一般的な5mmピッチの押出材と比較して52%のフィン密度向上を意味し、同じCFMをより小さな設置面積で押し出しながら、目標のジャンクション温度を達成できます。フィンチップは0.3mmのR形状で、境界層での乱流抵抗を低減します。小さなディテールですが、当社社内で実施した強制対流試験では、熱効率が3〜5%向上します。スタンプ加工やスカイビング加工のヒートシンクと比較する場合、当社のフィンは折り曲げではなくソリッドであるため、フィンとベースの間に熱界面ギャップがないことに注意してください。熱抵抗は、2m/sの気流の管理された風洞で測定します。100mm x 100mm x 25mmバリエーションの標準値は0.42°C/Wです。
ブラックアルマイト処理の工程管理:厚さ、封孔、塩水噴霧 当社はヒートシンクをアルマイト処理に外注していません。ブラックアルマイトラインは東莞工場内にあり、すべてのバッチを管理しています。プロセスは硫酸アルマイト処理(タイプII)、黒色染色、その後96°Cで20分間の熱水封孔処理です。厚さは、各部品の3点(中央と2つの角)で渦電流ゲージを使用して検証し、18µm未満の部品はすべて不合格とします。各生産ロットのサンプルについて、ASTM B117に準拠した48時間の中性塩水噴霧試験を実施し、黒色コーティングに孔食や色あせがゼロであることを確認します。これがなぜ重要なのでしょうか。封孔処理が不十分なアルマイト層は多孔質で、指紋や油を吸収し、放熱体ではなく断熱材として機能します。当社の封孔処理層は、放射熱伝達において一貫した0.2°C/Wの放射率向上をもたらし、これは自然冷却構成で測定可能です。
取り付け穴、ねじ、ハードウェア:組立時間を節約するために事前に取り付けるもの コレクション02のすべてのヒートシンクには、M3またはM4のねじ付き取り付け穴が付属しており、コーティングの欠けを防ぐためにアルマイト処理後にドリル加工とタップ加工が施されます。切削タップではなく転造タップを使用しており、材料を変位させて70%のねじ係合率を実現します。これは標準的な60%の切削ねじよりも強力です。ご要望に応じて、ステンレス製スタンドオフとスプリング式プッシュピンを事前に取り付けますので、ドライバーなしでヒートシンクをPCBに押し付けるだけで取り付けられます。また、事前塗布済みの熱界面材料オプションも提供しています。ヒートシンクベースの設置面積に合わせてダイカットされた0.25mmの相変化パッドで、熱伝導率は8.5 W/mKです。これにより、組立ラインでの別途TIM塗布工程のコストを節約できます。絶縁が必要な電子エンジニア向けに、ベースとパッドの間に0.05mmのポリイミドフィルムを追加することもできます。これも同じ5日間のリードタイム内で対応可能です。
出荷前の全数検査:CMM、表面粗さ計、目視基準 当社は信頼だけで出荷することはありません。コレクション02のすべてのヒートシンクは、3段階の検査を通過します。まず、三次元測定機(CMM)で、2D図面または3D STEPファイルに対して取り付け面の平面度、穴位置、全体の外形をチェックします。真位置は0.05mmに保持します。次に、表面粗さ計でベースとフィンチップのRaを測定し、0.8µmを超えるものはすべて不合格とします。3番目に、3倍拡大での目視検査で、アルマイト処理の欠陥、傷、染料のにじみを確認します。また、ねじ穴の100%トルク試験も実施します。校正済みのねじを挿入し、M3には0.6 Nm、M4には1.2 Nmを適用します。ねじ山が潰れたり割れたりした場合は、そのバッチは不合格となります。すべての出荷には、CMMデータポイントとアルマイト厚さの測定値を含むデジタル検査レポートが付属します。全数量を生産する前に初品検査レポートが必要な場合は、追加費用なしで48時間以内に提供できます。
価格、最小注文数量、および「最小注文数量なし」がプロトタイプにとって実際に意味すること 当社はコレクション02で「最小注文数量なし」と言っていますが、これは文字通りの意味です。プロトタイプテスト用に1個を注文することも、50,000個のフル生産を注文することもできます。単価は異なりますが、リードタイムは500個まで5日間、大量注文の場合は10日間のままです。押出ダイの工具費はすでに支払われているため、以下に記載されている標準サイズにはNRE費用はかかりません。カスタム長さ、異なるフィン高さ、または非標準の穴パターンが必要な場合は、押出ダイを再切削することなくCNCプログラムを変更できます。これによりリードタイムは2日間延長されますが、4週間ではありません。少額注文は、T/T、クレジットカード、またはPayPalでお支払いいただけます。複数の形状をテストしたいエンジニア向けに、コレクションから5つの異なるサイズのサンプルキットを送料込みで一律$45で提供しています。
仕様 値/範囲 備考 ベース材質 6063-T5アルミニウム 押出材(ビレットではない) 表面仕上げ ブラックアルマイト処理、タイプII 18〜20µm、熱水封孔処理 硬度(アルマイト層) 12H(鉛筆硬度試験) 封孔処理済み、耐傷性 寸法公差 ±0.01mm すべてのCNC加工箇所 平面度(取り付け面) 最大0.05mm CMMで測定 表面粗さ(Ra) 0.8µm ベースおよびフィンチップ スピンドル振れ(加工時) <0.002mm 一貫したフィン厚を保証 対応サイズ 25×25×10mm〜150×150×40mm カスタム長さ対応可能 ねじ付き穴 M3またはM4、転造タップ 70%ねじ係合率 熱抵抗 0.42°C/W(100×100×25mm) 2m/s気流で測定 リードタイム 5日間(≤500個)、10日間(大量) 注文確認から 最小注文数量 なし — 1個から対応 プロトタイプから量産まで
FAQ:ブラックアルマイト処理アルミニウムヒートシンク コレクション02 このコレクションの最小注文数量(MOQ)はいくらですか? 最小注文数量はありません。テスト用に1個のヒートシンクを注文することも、フル生産数量を注文することもでき、リードタイムは同じです。
カスタムの穴パターンや異なるフィン高さに対応できますか? はい、押出ダイを再切削することなく、カスタム穴位置、ねじサイズ、フィン高さに対応するようCNCプログラムを変更できます。リードタイムはわずか2日間の延長です。
ブラックアルマイト層の品質管理はどのように行っていますか? 各部品のアルマイト厚さを渦電流ゲージで測定し、各バッチでASTM B117に準拠した48時間の塩水噴霧試験を実施し、3倍拡大で100%の部品を目視検査しています。
プロトタイプ注文の実際の出荷リードタイムはどのくらいですか? 500個までの場合、注文確認から5日以内に出荷します。大量注文の場合はリードタイムは10日間で、すべての出荷にデジタル検査レポートが付属します。
精密製造がヒートシンク性能にとって重要な理由 ヒートシンクと部品の間のギャップは、熱故障が始まる場所です。ベースが0.05mmまで平坦でない場合、断熱材として機能する空気ギャップが生じ、優れたTIMを使用してもジャンクション温度が10〜15°C上昇します。当社の±0.01mm公差と0.05mm平面度仕様はマーケティング上の数値ではありません。これらは、剛性の高いCNC治具と、加工中の温度管理された工場フロア(23°C ± 1°C)を使用した結果です。高出力LEDドライバー、モーターコントローラー、通信モジュールを設計している場合、このコレクションは、フルオーダーを確定する前に熱シミュレーションレポートで検証できるドロップインソリューションを提供します。独自の機械加工プロジェクトに適した切削工具の選び方の詳細については、CNC切削工具選定ガイド をご覧ください。また、大量生産でこれらの厳しい公差をどのように維持しているかを理解したい場合は、CNC加工公差ガイド で精密製造の実用的な限界を説明しています。
サンプル注文または12時間以内の正式見積もり 図面、目標熱
関連製品 パラメータ パラメータ 能力 材料 AL6063/6061/5052、純銅C1100、銅アルミ複合材 工程 押出、CNC加工、スカイビング、鍛造、ダイカスト、スタンピングフィン フィンタイプ 押出、ピンフィン、スカイビング、折りたたみ、接着、ヒートパイプ、ベイパーチャンバー 表面処理 黒アルマイト、透明アルマイト、ニッケルメッキ、粉体塗装 サイズ範囲 最大1500×400×300mm 熱試験 バッチごとの熱抵抗および放熱データ 試作品 5〜7日、サンプルの最小注文数量なし 検査 CMM、熱抵抗テスター、バッチごとの完全なレポート