製品の詳細 目次
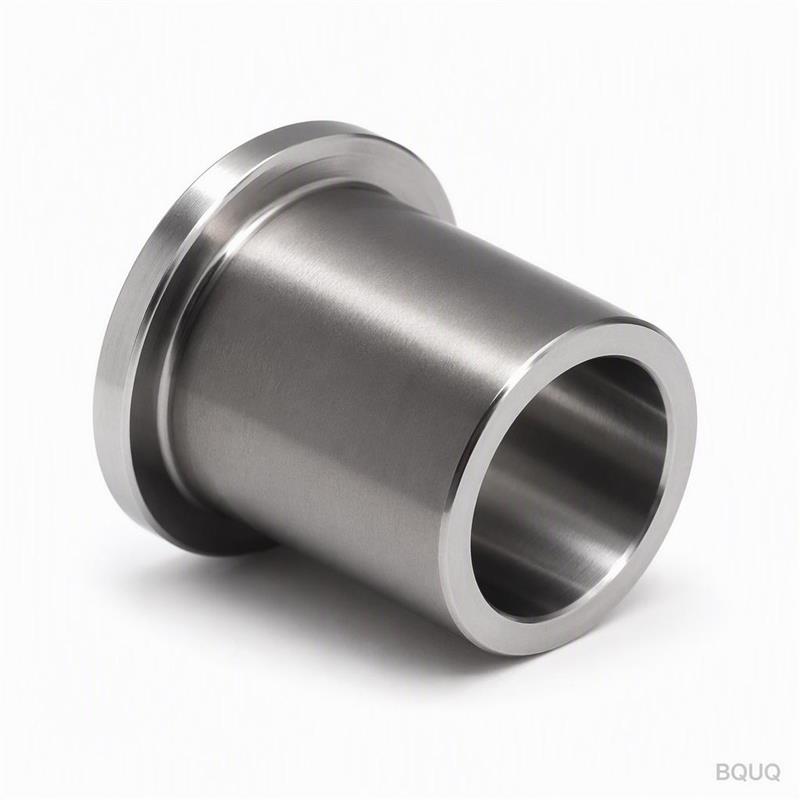
これは、固体超硬合金からCNC加工されたスイス旋盤用ガイドブッシュです。高速スライディングヘッドストック動作中に、棒材を総振れ0.002 mm以内で保持するよう設計されています。硬度92 HRA、表面仕上げRa 0.2 µmを実現し、図面承認から出荷までのリードタイムは7日です。200時間で摩耗する標準的なスチール製ブッシュを置き換え、工具寿命を4倍に延ばし、主軸のダウンタイムを削減します。
ガイドブッシュにおいて超硬合金がスチールより長持ちする理由 スチール製ガイドブッシュは、回転するスイス旋盤のバーの半径方向の荷重を受けて変形します。超硬合金は変形しません。92 HRAの硬度で、このブッシュは303ステンレス、17-4PH、チタン棒材による摩耗に耐えます。超硬合金は断続切削で割れるため、従来の旋削ではなく、EDMとダイヤモンド研削で炭化物ブランクを加工します。その結果、10,000 RPMの主軸速度でも、800時間以上の運転にわたって寸法安定性を維持するブッシュが得られます。
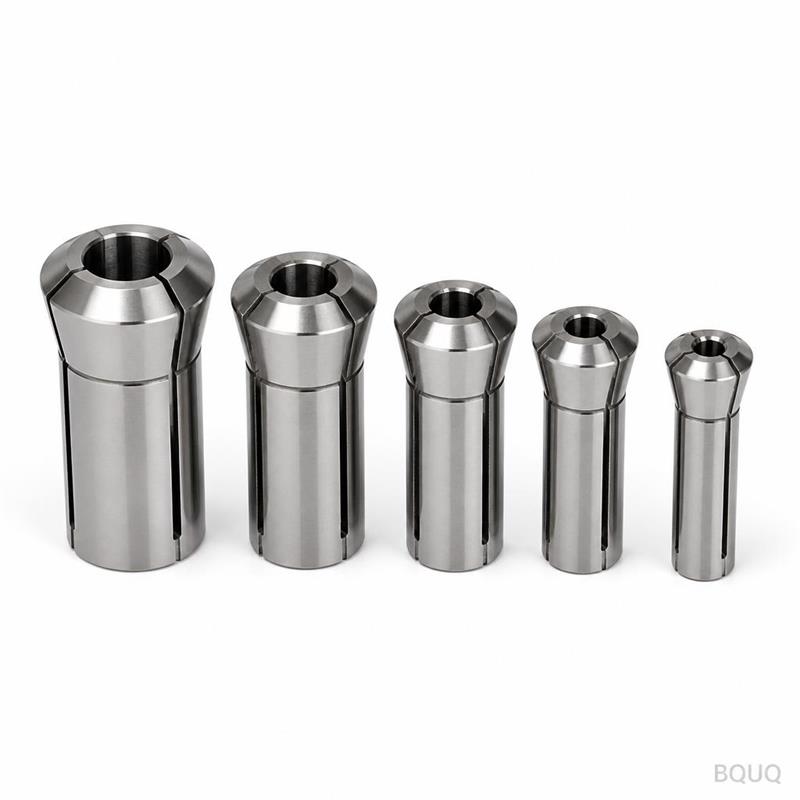
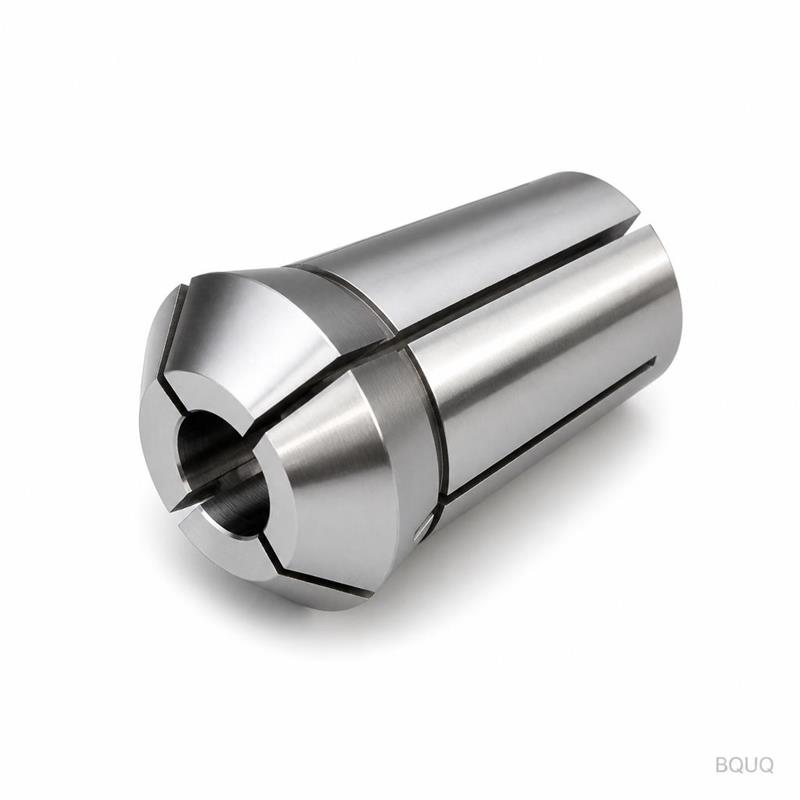
コレットチャックで0.002 mmの振れを達成する方法 ガイドブッシュの振れは、ボアの同心度、外径の座り、コレットスロットの形状の3つの要因から生じます。Studer S41円筒研削盤で、ボアと外径を一度のクランプ工程で研削します。コレットスロットは熱処理後にワイヤーカットします。熱処理前に行うと、応力除去によってスロット幅が歪むためです。最終検査には、0.0005 mmの分解能を持つMarpossゲージを使用します。すべてのブッシュには、理論値ではなく実際に測定されたTIRを示す振れ測定レポートを同梱します。
使用する材料と熱処理 ISO K10/K20グレードの超硬合金(90〜93 HRA、コバルト含有量6〜8%)を使用します。特に高い靭性が要求される用途には、コバルト10%のサブミクロングレードを提供しており、88 HRAを下回ることなく耐衝撃性を高めます。超硬合金は焼結によって製造され、焼入れは行いませんが、微細組織を安定化し残留応力を除去するために、-196°Cでのサブゼロ処理を施します。この工程は、長さ20 mmを超えるすべてのガイドブッシュに必須です。
出荷前の全数検査 各ブッシュは5項目の検査プロトコルを受けます。まず、レーザーマイクロメータで3つの軸方向位置の外径をチェックします。次に、エアゲージで内径のテーパーを測定し、全長にわたる最大許容値は0.001 mmです。3番目に、Talyrond真円度測定機でボアと外径の両方の真円度が0.0005 mm以内であることを確認します。4番目に、表面粗さ計でボアのRa 0.2 µmと外径のRa 0.4 µmを確認します。5番目に、ロックウェル硬度計で92 HRA以上の硬度を確認します。検査レポートは、ブッシュを梱包する前にメールでお送りします。
スイス旋盤の棒材に対応する標準サイズとカスタムサイズ 1.0 mmから32.0 mmまでの18種類の標準ボア径を在庫しており、すべて外径20 mm、長さ40 mmです。カスタムサイズの場合、図面から3日以内にブランクを加工します。一般的なカスタム仕様には、バー装填を高速化する15度のリードイン面取り、高圧潤滑用のスルーホールクーラントチャンネル、非標準の主軸頭ボアを備えた機械用の段付き外径などがあります。また、コレットチャックの閉鎖を必要としないバー送り用途向けに、シングルスロットの割りブッシュと、スロットなしのソリッドブッシュも製造しています。
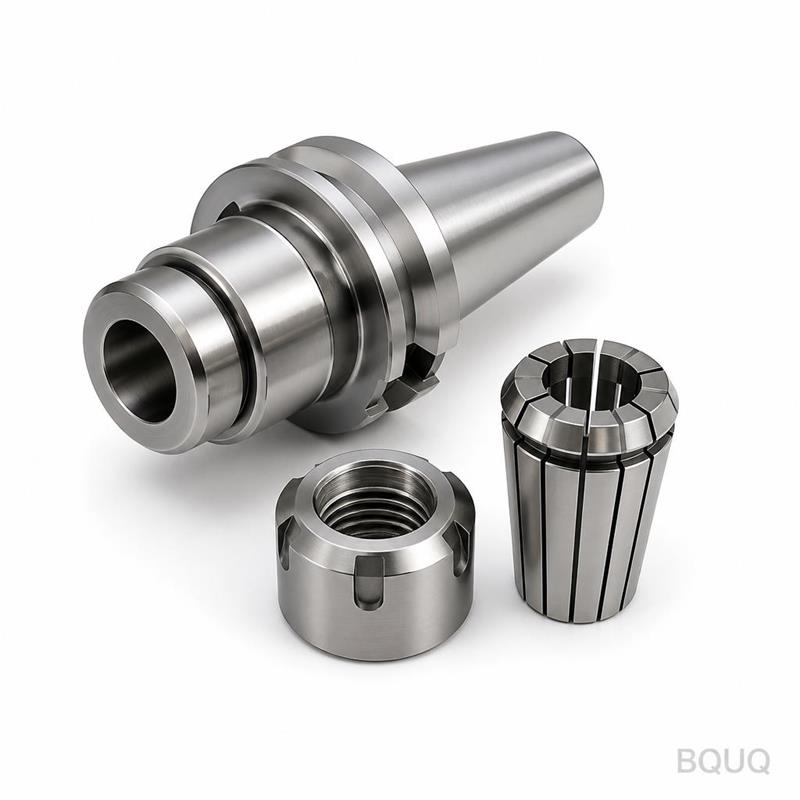
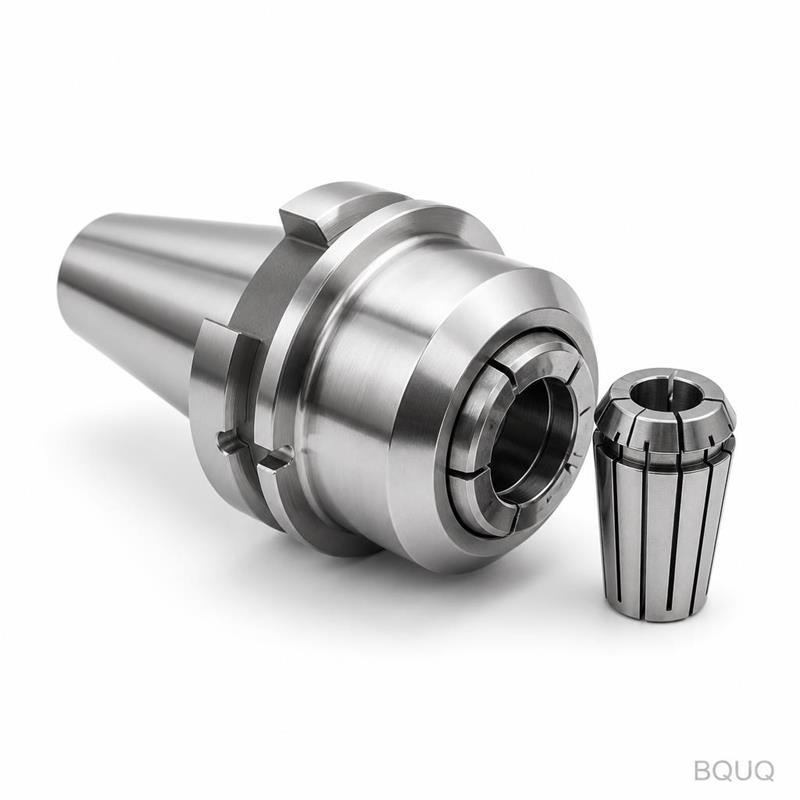
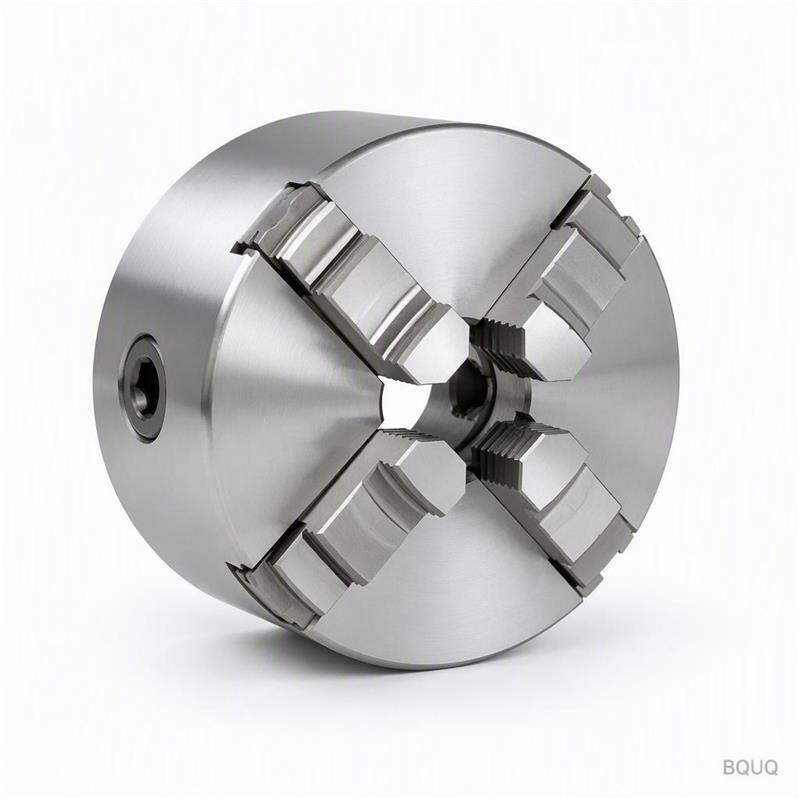
このブッシュとコレットチャックの連携方法 このガイドブッシュは単体の部品ではなく、スイス旋盤の主軸頭に取り付けるCNCコレットチャックの内部に組み込まれます。チャック本体は8620スチール製で、浸炭焼入れにより58〜62 HRCに硬化し、ブッシュボアとの同心度0.002 mmに研削されています。ブッシュはセットスクリューではなく、精密研削されたテーパーでチャックにロックされるため、熱膨張によってバーの中心線がずれることはありません。お客様の機械の主軸鼻端寸法をお送りいただければ、ブッシュ、チャック本体、ドローチューブアダプターを含む完全なアセンブリを供給します。
高精度部品の梱包と出荷 各ブッシュは、防錆VCIバッグに密封され、フォームライニング付きのプラスチックケースに入れられ、頑丈な段ボール箱に梱包されます。箱には、お客様の部品番号、ロット番号、検査日が記載されます。10個以上のご注文の場合は、航空貨物中の振動による損傷を防ぐため、フォームインサート付きの木箱を使用します。標準的な発送はDHLエクスプレスで、米国、EU、日本へ3〜5日で到着します。緊急の故障時には、在庫があり、中国時間の午後2時までに注文が確定した場合、当日発送に対応します。
仕様 値 材料 超硬合金 ISO K10/K20、サブミクロングレード(オプション) 硬度 92 HRA(最小)、サブゼロ処理済み ボア径範囲 1.0 mm〜32.0 mm(標準在庫) 外径 20 mm(標準)、最大50 mmまでカスタム対応 総振れ(ボアから外径) 0.002 mm TIR 真円度 0.0005 mm 表面仕上げ(ボア) Ra 0.2 µm 表面仕上げ(外径) Ra 0.4 µm テーパー精度 10 mm長さあたり0.001 mm リードタイム カスタム品7日、在庫品3日 最小注文数量 なし、1個から対応 梱包 VCI防錆袋+フォームライニングケース
カスタムガイドブッシュの最小注文数量は? 最小注文数量はありません。試作1個から加工いたします。1個でも500個でも、1個あたりの価格は同じです。
非標準のボア径や外径の図面を加工できますか? はい、外径1.0〜50 mm、ボア径1.0〜32 mmの範囲であれば、あらゆるカスタム寸法に対応します。超硬合金加工の観点から設計調整が必要な場合は、24時間以内にDFMフィードバックを提供します。
出荷前に振れをどのように検証しますか? 分解能0.0005 mmのMarpossゲージを使用して、すべてのブッシュのTIRを測定し、梱包前にデジタルレポートをお送りします。
緊急で交換品が必要な場合のリードタイムは? 在庫品はDHLエクスプレスで3日以内に出荷します。カスタム品は図面承認から7日ですが、15%の追加料金で5日への短縮が可能です。
超硬合金製CNC加工スイス旋盤ガイドブッシュの正式な見積をご希望の場合は、図面または機械モデルとバーサイズをお送りください。12時間以内に価格、DFMチェック、推奨リードタイムをご返答いたします。メール sc@bquq.com または WhatsApp +86 13713157787 までお問い合わせください。まだ工具オプションを評価中の場合は、CNC切削工具選定ガイド をご覧いただき、超硬グレードとコーティングを比較してください。ブッシュ座の公差スタックアップに関するご質問は、図面を確定する前にCNC加工公差ガイド をご確認ください。BQUQは中国東莞にある精密加工施設で、スイス旋盤用コレットチャックとガイドブッシュを含む20年のCNC加工経験を持っています。
関連製品 パラメータ パラメータ 能力 材料 AL6061/7075、SUS303/304/316、45#鋼、T2銅、H59真鍮、POM、PEEK、ナイロン 公差 ±0.005mm標準、±0.003mmは要望に応じて 機械 3/4/5軸CNC、旋削・フライス複合、スイス型自動旋盤 表面処理 陽極酸化、ニッケル、亜鉛、不動態化、サンドブラスト、研磨 サイズ範囲 最大400 x 300 x 200 mm 試作 72時間、サンプルに最小注文数量なし 検査 バッチごとに完全なレポート、CMMデータは要望に応じて