製品の詳細
重要なポイント
ステンレス303 / 304 / 316Lを使用した産業機器向け精密機械加工部品は、所定のピッチで配置されたフィンと、出荷前に平坦度を検証したベースにより、優れた耐熱性を実現します。成形後に硬質クロムめっき0.025 mmを施し、フィン根部を保護します。プレス加工構造によりフィンピッチがロット全体で維持されるため、穴位置もロット全体で一貫し、再現性の高い航空宇宙向け量産プログラムに対応します。
航空宇宙向けに設計されたステンレス303 / 304 / 316L製の産業機器向け精密機械加工部品は、優れた熱抵抗を実現します。フィンは所定のピッチで配置され、ベースは出荷前に平坦度を検証します。
設計アプローチとプロセス
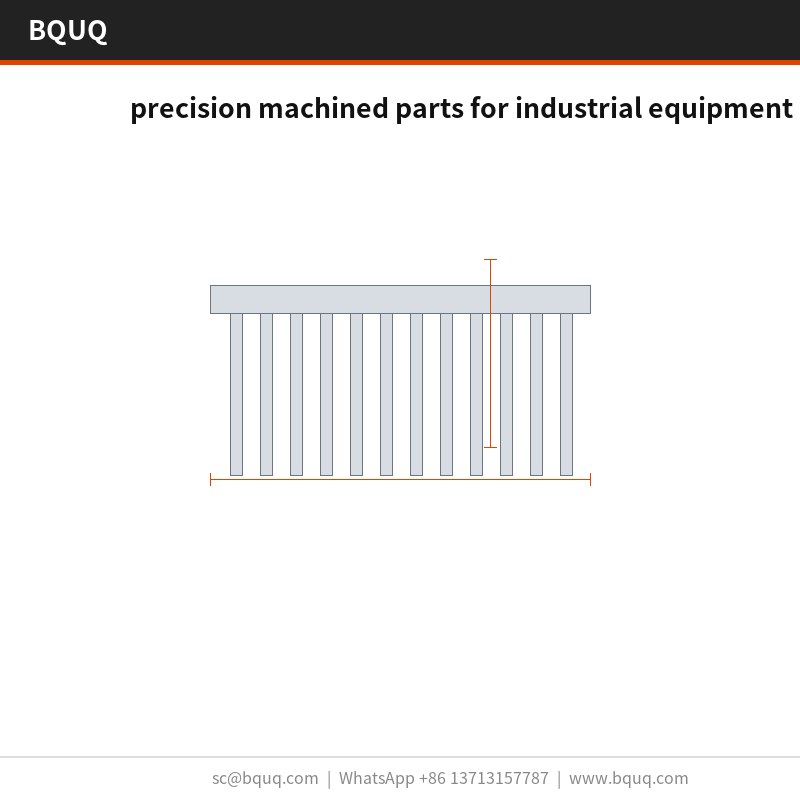
低フィンゲージはプレス加工が優位となる領域です。所定のピッチで配置されたフィンは、同じ外形寸法の機械加工品や押出形材と比較して、立方ミリメートルあたりの表面積をより多く確保できます。
関連記事:自動車用途におけるCNC機械加工部品の主なメリットとは?。
プレス加工構造は押出加工よりもロット間のばらつきに強い特性を持ちます。金型摩耗はまずフィンピッチの測定可能なずれとして現れ、現場ではなく検査工程で検出されます。
関連記事:コレット規格一覧表:5C、16C、2J、ER、R8、TG。
現在、一社のサプライヤーが同一プレスファミリーから複数のフィンゲージに対応しているため、熱設計の変更は新しいベンダーの開拓ではなく、金型の変更で対応できます。
すべてのストロークが寸法的に同一であるため、穴位置はロット全体で一貫します。これが航空宇宙向け量産プログラムの再現性を実現する要因です。
詳細はこちら:BQUQ CNC機械加工コンベアローラー部品 – 振れ精度≤0.02mm。
硬質クロムめっき0.025 mm仕上げは成形後に施されるため、機械加工品に見られるようなフィン根部での耐食保護層の切断が発生しません。
技術詳細:ばね疲労解析:CNC機械加工部品およびプレス加工部品のサイクル寿命予測。
材料選定と表面仕上げ
標準材料はステンレス303 / 304 / 316Lで、硬質クロムめっき0.025 mmを施して供給されます。航空宇宙環境への曝露が懸念される用途には不動態化処理を推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を向上させますが、単位質量は約2倍になります。
指定可能な公差クラス
一般寸法は所定の公差で加工し、重要な部位は個別に管理します。成形形状は金型の再現性を継承し、穴位置は所定の公差で管理されます。より厳しいクラスには追加のプレス工程が必要となるため、金型製作後ではなく前に決定することをお勧めします。
出荷前の検査
平坦度は所定の限度値に対して測定し、フィンピッチは光学検査で検証します。検査報告書は各ロットに添付されます。
サンプリングは重要寸法にAQL 0.65、一般寸法に1.5を適用し、初品には全数検査を実施します。許容範囲を超える偏差が発生した場合は、ロット全数の選別を実施します。
おすすめ記事:マイクロプレス加工は家電向け超小型部品の需要にどう対応するか?。
プレス加工では図面寸法に影響を与えずに根部が割れる可能性があるため、成形後にフィンチップのバリと割れを検査します。バリの限度は部品ごとに設定します。
最終的な封じ込め管理を実施します。すべてのカートンにはロット、数量、検査ステータスを表示し、記録はISO9001ファイルとして10年間保管します。
本製品の用途
航空宇宙分野では、定格熱抵抗が筐体に必要な空気流量を決定します。航空宇宙の接合部温度では、所定のピッチで配置されたフィンがセンサーバジェット内に温度差を維持します。
航空宇宙向け製品では、取付面が熱定格と同程度に重要です。熱インターフェース材が均一に広がるか、片端に偏るかを左右するためです。
産業機器向け精密機械加工部品が航空宇宙向け量産数量で使用される場合、部品間の一貫性がフィールド返品を左右します。所定のロットでの一貫性により、熱曲線を一つの範囲内に維持します。
比較記事:CNC機械加工繊維機械部品。
航空宇宙分野では、ベースは通常取付インターフェースを兼ねます。所定の平坦度により、航空宇宙用サーマルパッドに対して安定した表面を提供します。
仕様
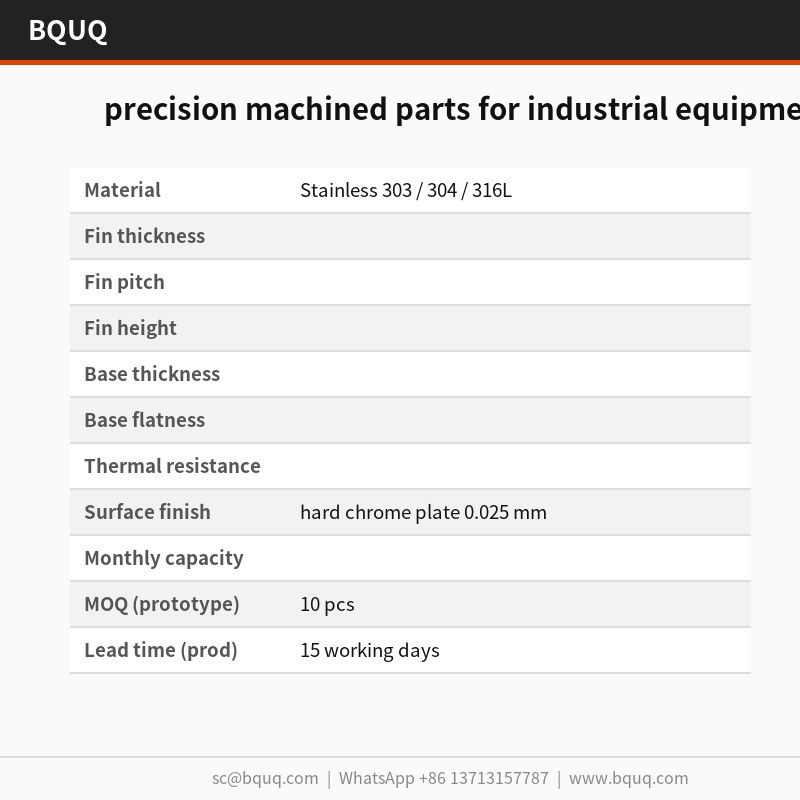
| パラメータ | 値 / 範囲 |
|---|
| 材料 | ステンレス303 / 304 / 316L |
| 表面仕上げ | 硬質クロムめっき0.025 mm |
| サイズ範囲 | Ø2 mm~Ø500 mm |
| MOQ(試作) | 10個 |
| MOQ(量産) | 1000個 |
| リードタイム(試作) | 72時間 |
| リードタイム(量産) | 15営業日 |
FAQ:ご注文前のご質問
推奨材料は何ですか?
ステンレス303 / 304 / 316Lが標準的な選択です。腐食環境での航空宇宙用途には6063-T5に硬質クロムめっき0.025 mmを施したものを指定します。最高の導電性が必要な場合は銅C110に移行します。コストと重量は増加しますが、同じ外形寸法で熱抵抗が約半分に低減します。
産業機器向け精密機械加工部品に粉体塗装やめっきは可能ですか?
はい。標準は硬質クロムめっき0.025 mmです。RAL 9005の粉体塗装はベースに約0.1 mmを追加します。接地には亜鉛ニッケルの方が適しています。追加のコーティングはステンレス303 / 304 / 316Lと空気流の間に位置するため、フィン根部にはコーティングを施しません。
金型の寿命はどのくらいですか?
通常のプレス荷重でのステンレス303 / 304 / 316Lでは、金型寿命は概ね所定の回数です。所定の生産量では6~12ヶ月に相当します。航空宇宙プログラム向けに予備の金型セットを社内に保管しており、平坦度記録に摩耗が現れた場合の待ち時間を排除します。
産業機器向け精密機械加工部品は異なるサイズで製造できますか?
シリーズはØ2 mm~Ø500 mmをカバーし、単位重量は所定の範囲です。ベースはプレス加工のため、新しいサイズは新しいプレスラインではなくダイインサートの交換で対応でき、開発期間は通常8週間ではなく2週間です。
関連記事:精密CNC機械加工金型ツール部品。
産業機器向け精密機械加工部品を組立済みで供給できますか?
はい。クリップ、ねじ、ファンシュラウドをキット組立として追加し、セットごとに袋詰め・ラベル貼付が可能です。航空宇宙プログラムで一般的であり、約3営業日を追加します。
製造と出荷の方法
東莞からの直接調達:コイル材、成形、表面処理、検査を一つの建物内で行うため、部品の梱包前に平坦度を検証します。
関連記事:ステンレス鋼のCNC機械加工:精密部品における課題と解決策。
金型は社内で製作しているため、部品ごとにドリフトすることなく、プログラム全体で所定の精度を維持できます。
詳細はこちら:BQUQ太陽光発電取付ブラケットコレクション。
生産は所定のサイクルで稼働し、インライン検査を実施しています。これにより、繁忙期でも所定の納期コミットメントが確実に守られます。
お見積り依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
製品ギャラリー
技術詳細:中国製カスタムCNCコレットチャック精密製造。
おすすめ記事:カスタムCNC機械加工空圧継手部品。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|
| 材料 | ステンレス303 / 304 / 316L |
| 公差 | フィンピッチとベース平坦度を検証済み、穴位置はロット全体で一貫 |
| リードタイム | 本プロセスの標準:プロジェクトごとに見積もり、金型変更がスケジュールに影響する場合あり |
| MOQ | 本プロセスの標準:ロット生産、航空宇宙向け量産プログラム |
| 生産能力 | 同一プレスファミリーで複数のフィンゲージに対応、すべてのストロークが寸法的に同一 |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|
| プレス加工構造 | 所定のピッチで配置されたフィンによる立方ミリメートルあたりの高表面積 | 金型摩耗が測定可能なフィンピッチのずれとして現れ、検査で検出 |
| 機械加工プロファイル | 単純な形状と低数量 | めっき後にフィン根部で耐食保護層が切断される可能性 |
| 押出プロファイル | 均一な断面を持つ連続長材 | プレス加工よりもロット間のばらつきに弱い、再設計には新しい金型が必要 |
| 硬質クロムめっき0.025 mm | 成形後の耐食保護 | 成形後に施されるため、フィン根部が保護されたまま |
プロセス / 検査
| 工程 | 管理 | 記録 |
|---|
| 成形 | すべてのストロークが寸法的に同一、フィンピッチを監視 | フィンピッチ測定 |
| めっき | 成形後に硬質クロムめっき0.025 mmを適用 | めっき厚記録 |
| ベース平坦度 | 出荷前に平坦度を検証 | 平坦度検証 |
| 穴位置 | ロット全体で一貫 | ロット寸法報告書 |
| 最終検査 | 金型摩耗のずれを現場ではなく検査で検出 | 毎回の出荷前検査 |
よくある質問
産業機器向け精密機械加工部品にはどのような材料が使用されますか?
標準材料はステンレス303 / 304 / 316Lで、硬質クロムめっき0.025 mmを施して供給されます。この組み合わせにより熱抵抗を実現し、成形後にフィン根部を保護します。材料の選択は航空宇宙環境への曝露と産業機器の使用条件に適しています。
生産中のフィンピッチはどのように管理されますか?
低フィンゲージはプレス加工が優位となる領域です。所定のピッチで配置されたフィンは、同じ外形寸法の機械加工品や押出形材と比較して、立方ミリメートルあたりの表面積をより多く確保できます。金型摩耗はまずフィンピッチの測定可能なずれとして現れ、現場ではなく検査工程で検出されます。
比較記事:板金部品輸出業者。
ベース平坦度と穴位置で維持できる公差はどのくらいですか?
ベースは出荷前に平坦度を検証します。すべてのストロークが寸法的に同一であるため、穴位置はロット全体で一貫します。フィンピッチは管理項目として測定されます。これらの検査により、現場故障のない再現性の高い航空宇宙向け量産プログラムを支援します。
硬質クロムめっきは成形前と成形後のどちらに施されますか?
硬質クロムめっき0.025 mm仕上げは成形後に施されるため、機械加工品に見られるようなフィン根部での耐食保護層の切断が発生しません。これにより重要なフィン根部形状の保護が維持されます。
フィン付き部品においてプレス加工と押出加工はどう比較されますか?
プレス加工構造は押出加工よりもロット間のばらつきに強い特性を持ちます。金型摩耗はまずフィンピッチの測定可能なずれとして現れ、検査で検出されます。現在、一社のサプライヤーが同一プレスファミリーから複数のフィンゲージに対応しているため、熱設計の変更は新しいベンダーの開拓ではなく、金型の変更で対応できます。
毎回の出荷前にどのような検査が実施されますか?
毎回の出荷前検査にはフィンピッチ測定、ベース平坦度検証、穴位置検査が含まれます。ベースは出荷前に平坦度を検証します。これらの記録により、すべてのストロークが寸法的に同一であり、穴位置がロット全体で一貫していることが確認されます。
再現性のある品質で航空宇宙向け量産プログラムを支援できますか?
はい。すべてのストロークが寸法的に同一であるため、穴位置はロット全体で一貫します。これが航空宇宙向け量産プログラムの再現性を実現する要因です。硬質クロムめっき0.025 mmを施したプレス加工構造と毎回の出荷前検査がこの再現性を支援します。
関連記事