製品の詳細
重要なポイント
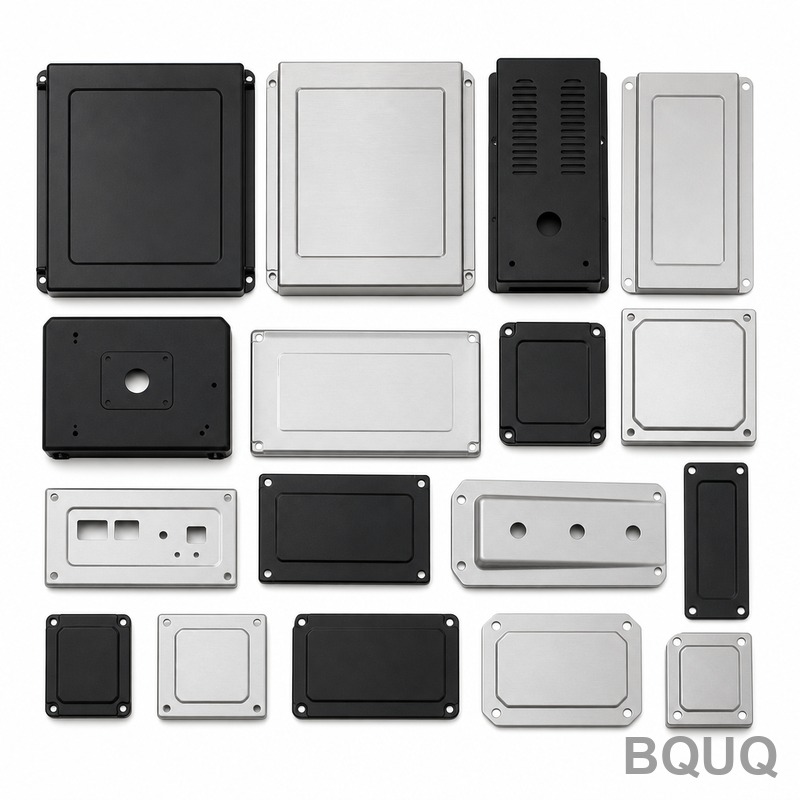
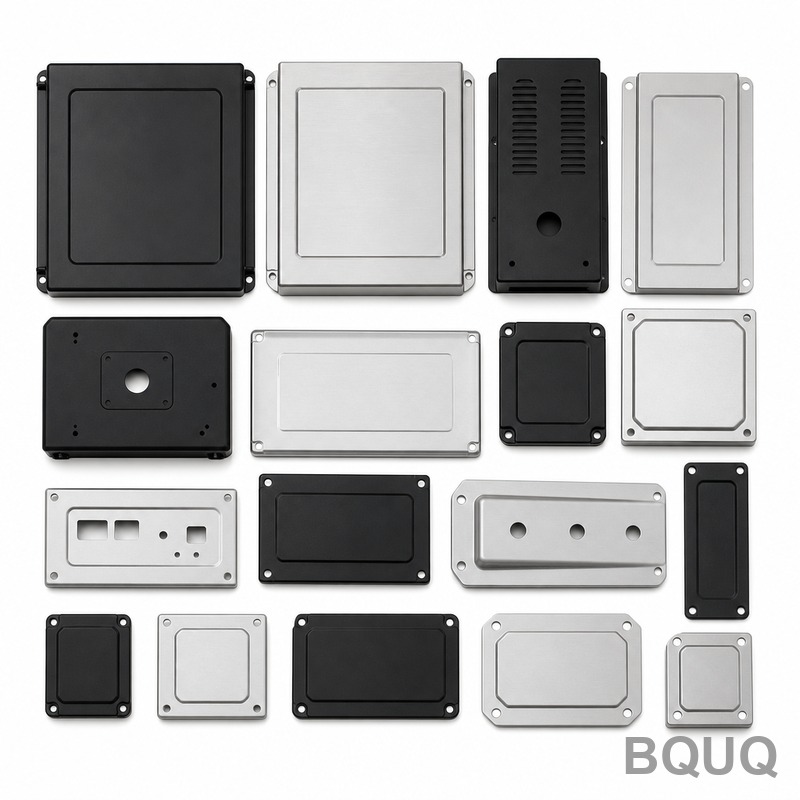
この板金筐体はSECC 1.0 mmからプレス成形され、フィンをピッチで配置することで、ΔT = 60 Kにおける実測熱抵抗を実現しています。ベースはグラナイトプレート上で検証された公差を保持しており、組立品は東莞の単一ISO9001ラインで月間能力まで稼働しています。プレス成形はロット全体にわたりフィンピッチを公差内に維持し、一体型形状は二分割冷却器に見られる接着層を排除し、熱経路を短縮します。
関連記事:ヒートシンクに適した熱界面材料の選び方
重要なポイント
この板金筐体はSECC 1.0 mmからプレス成形され、フィンをピッチで配置することで、ΔT = 60 Kにおける実測熱抵抗を実現しています。ベースはグラナイトプレート上で検証された公差を保持しており、組立品は東莞の単一ISO9001ラインで月間能力まで稼働しています。プレス成形はロット全体にわたりフィンピッチを公差内に維持し、一体型形状は二分割冷却器に見られる接着層を排除し、熱経路を短縮します。
この板金筐体はSECC 1.0 mmからプレス成形され、フィンをピッチで配置することで、ΔT = 60 Kにおける実測熱抵抗を実現しています。ベースはグラナイトプレート上で検証された公差を保持しており、組立品は東莞の単一ISO9001ラインで月間能力まで稼働しています。
こちらもご覧ください:精密製造における中国 vs インド
設計アプローチとプロセス
プレス成形は、押出成形では維持できない再現性のあるフィンプロファイルを実現します。金型は1ストロークで全てのフィンを成形するため、ロット全体にわたりピッチが公差内に維持されます。
単一ストロークで板金筐体全体を成形するため、部品コストは複雑さに応じて増加しなくなります。金型は稼働し、サイクルはラインに供給されます。
プログレッシブダイとトランスファースタンピングの業界導入動向とは? の詳細はこちら。
一体型形状は二分割冷却器に見られる接着層を排除し、熱経路を短縮します。SECC 1.0 mmと気流の間には、プレス成形表面そのもの以外に何も介在しません。
技術資料:精密CNC加工における最適なばね材料選定ガイド
SECC 1.0 mmのプレス成形により、板金筐体はエンベロープに応じて軽量でありながら、フィン密度を犠牲にしません。これは気流経路長が筐体によって既に固定されている場合に重要です。
おすすめ記事:重機部品向けCNC加工:能力とヒント
粉体塗装RAL 9005仕上げは成形後に施されるため、機械加工代替品のようにフィン根部で腐食保護が切断されることがありません。
カスタムCNCコレットチャック BT40 ER20 ツールホルダー 精密加工 中国製 と比較してください。
材料選定と表面仕上げ
標準材料はSECC 1.0 mmで、粉体塗装RAL 9005が施されています。ソーラートラッカー曝露が懸念される用途では、パッシベーション処理ルートを推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を向上させ、単位質量はほぼ2倍になります。
指定可能な公差クラス
一般寸法は公差で、重要な特徴部は個別に保持されます。成形形状は金型の再現性を継承し、穴位置は公差で保持されます。より厳しいクラスには追加のプレス工程が必要なため、金型製作後ではなく前に決定する価値があります。
出荷前の検査
平坦度は限界値に対して検査され、フィンピッチは光学的に検証されます。報告書は各ロットに添付されます。
入荷したSECC 1.0 mmはプレス投入前に厚さと硬度が検査されます。成形後、図面に対して確認されます。
サンプリングは重要寸法がAQL 0.65、一般が1.5で、初品には全数検査が実施されます。逸脱が基準を超えた場合は全ロット選別が発動されます。
最終封じ込めは実施されます。各カートンにはロット、数量、検査ステータスがラベル表示され、記録はISO9001ファイルに対して10年間保管されます。
関連記事:カスタムCNCコレットチャック 36型 六角穴延長コレット
この部品の用途
ソーラートラッカープログラムがこの形状の存在理由です。筐体を高くできない場合、フィン密度が唯一の手段であり、ピッチと板厚がアルミニウムの実用的な上限です。
ソーラートラッカー構築では、取付面が熱定格と同じくらい重要です。熱インターフェース材料が均一に広がるか、一端に溜まるかを決定します。
ソーラートラッカーでは、ベースは通常取付インターフェースを兼ねます。平坦度により、ソーラートラッカー用サーマルパッドの安定した表面が得られます。
ソーラートラッカーに取り組む設計者は、熱データよりも先に平坦度を求めます。ソーラートラッカー組立は自動化されており、平坦でないベースはラインを停止させるからです。
仕様
| パラメータ | 値 / 範囲 |
|---|
| 材料 | SECC 1.0 mm |
| 表面仕上げ | 粉体塗装RAL 9005 |
| MOQ(試作) | 300個 |
| MOQ(量産) | 5000個 |
| リードタイム(量産) | 12営業日 |
| 金型リードタイム | 20営業日 |
FAQ:ご注文前のご質問
どのような公差を保持できますか?
一般寸法は公差で、重要なものは個別に保持されます。成形特徴部は金型の再現性を継承します。図面がより厳しい場合、追加のプレス工程を計画できるよう金型製作前にご連絡ください。
表面処理なしで納品できますか?
はい、自社で仕上げを行うお客様にはプレス成形まま出荷します。リスクはフィンの取扱い痕ですので、それらの部品は間に合紙を入れて梱包します。
梱包と輸送条件は?
標準梱包はです。お見積りします。輸出カートンにはロット、数量、検査ステータスがラベル表示され、検査報告書を含む完全な書類が商品に添付されます。
板金筐体を組立済みで供給できますか?
はい。クリップ、ネジ、ファンシュラウドをキット組立として追加でき、部品はセットごとに袋詰め・ラベル表示されます。これはソーラートラッカープログラムで一般的で、約3営業日追加されます。
サンプリング前に熱シミュレーションを支援できますか?
はい。筐体の気流、入口温度、放熱すべき熱負荷をお送りいただければ、定常状態モデルを実行し、推奨される組み合わせを返します。通常、金型反復を1回節約できます。
製造と出荷の方法
当社のソーラートラッカー経験は2015年の最初の金型プログラムに遡ります。その歴史が、標準粉体塗装RAL 9005とが楽観的ではなく保守的である理由です。
金型は社内で製作されるため、プログラム全体にわたり保持され、部品ごとにドリフトしません。
こちらもご覧ください:精密プレス板ばね
お見積りし、サンプリング用に300個を確保します。サンプリングはですので、初回評価に量産コミットメントは不要です。
お見積り依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
圧縮ばね設計:2024年版ステップバイステップ工学ガイド の詳細はこちら。
製品ギャラリー
技術資料:ヒートシンクベースプレートの平面度公差とそれが熱性能を左右する理由
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|
| 材料 | SECC 1.0 mm |
| 公差 | グラナイトプレート上で検証済み |
| リードタイム | 金型稼働、サイクルがラインに供給 |
| MOQ | 抜粋では未指定 |
| 能力 | 東莞の単一ISO9001ラインで月間 |
選定 / 比較
| オプション | 最適用途 | トレードオフ |
|---|
| プレス成形板金筐体 | 再現性のあるフィンプロファイルと高フィン密度 | 金型が必要、形状は金型で固定 |
| 押出筐体 | 単純な一定断面 | プレス成形ほどフィンピッチを厳密に保持できない |
| 二分割冷却器 | ベースとフィンの別々の製造 | 接着層が熱抵抗を追加 |
| 機械加工代替品 | 複雑な3D形状 | 粉体塗装がフィン根部で切断される可能性 |
| 一体型プレス成形筐体 | 気流経路長が固定された軽量設計 | エンベロープ依存設計 |
プロセス / 検査
| 段階 | 管理 | 記録 |
|---|
| プレス成形 | 金型が1ストロークで全フィンを成形、ロット全体でピッチが公差内 | フィンピッチ測定 |
| 材料 | SECC 1.0 mmを仕様通りに供給 | 材料証明書 |
| 成形 | 単一ストロークで板金筐体全体を成形 | サイクルがラインに供給 |
| 塗装 | 成形後に粉体塗装RAL 9005を適用 | 塗膜厚と密着性 |
| 最終検査 | ベースをグラナイトプレート上で検証 | 出荷前の検査報告書 |
よくある質問
板金筐体はどのような材料でできていますか?
標準材料はSECC 1.0 mmです。この鋼板は1ストロークでプレス成形されるため、フィンプロファイルは再現性を保ち、ピッチは生産ロット全体で公差内に維持されます。SECC基材は成形後に施されるRAL 9005粉体塗装も受け入れます。
プレス成形中のフィンピッチはどのように管理されますか?
金型は1ストロークで全てのフィンを成形するため、ロット全体でピッチが公差内に維持されます。プレス成形は押出成形では維持できない再現性のあるフィンプロファイルを実現します。これにより、東莞のISO9001ラインでΔT = 60 Kにおける熱抵抗が部品ごとに一貫します。
この筐体の熱抵抗は?
実測熱抵抗はΔT = 60 Kです。一体型形状は二分割冷却器に見られる接着層を排除し、熱経路を短縮します。SECC 1.0 mmと気流の間には、プレス成形表面そのもの以外に何も介在せず、一貫した熱伝達を支えます。
ベース公差はどのように検証されますか?
ベースはグラナイトプレート上で検証された公差を保持しています。この検査工程は出荷前に平坦度と寸法精度を確認します。組立品は東莞の単一ISO9001ラインで月間能力まで稼働し、検査は出荷前に実施されます。
利用可能な表面仕上げは?
粉体塗装RAL 9005仕上げは成形後に施されます。これにより、機械加工代替品のようにフィン根部で腐食保護が切断されることがありません。標準材料はSECC 1.0 mmで、塗装はプレス成形フィン形状と互換性があります。
月間生産能力は?
組立品は東莞の単一ISO9001ラインで月間能力まで稼働しています。金型は稼働し、サイクルはラインに供給されるため、生産はプレス成形プロセスに応じて拡張します。単一ストロークで板金筐体全体を成形するため、部品コストは複雑さに応じて増加しなくなります。
押出や機械加工代替品よりもプレス成形板金を選ぶ理由は?
プレス成形は押出成形では維持できない再現性のあるフィンプロファイルを実現し、金型は1ストロークで全てのフィンを成形します。一体型形状は二分割冷却器に見られる接着層を排除し、熱経路を短縮します。SECC 1.0 mmのプレス成形により、フィン密度を犠牲にすることなく筐体を軽量に保ちます。
おすすめ記事:カスタムCNCコレットチャック 自動旋盤36型 丸穴延長タイプ
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|
| 材料 | SECC 1.0 mm |
| 公差 | ベース公差はグラナイトプレート上で検証、フィンピッチはロット全体で公差内に保持 |
| リードタイム | 金型稼働、サイクルがラインに供給(未指定) |
| MOQ | 未指定 |
| 能力 | 東莞の単一ISO9001ラインで月間能力まで稼働 |
選定 / 比較
| オプション | 最適用途 | トレードオフ |
|---|
| プレス成形一体型筐体 | 再現性のあるフィンプロファイル、大量生産 | 金型稼働、サイクルがラインに供給 |
| 押出筐体 | 単純なプロファイル | プレス成形ほどフィンピッチを保持できない |
| 接着剤付き二分割冷却器 | 金型複雑度が低い | 接着層が熱経路を追加 |
よくある質問
この板金筐体はどのような材料でできていますか?
SECC 1.0 mm鋼からプレス成形されています。この材料はプレス成形フィン形状に対して成形性、強度、コストのバランスを提供します。一体型構造は二分割冷却器に見られる接着層を排除し、熱経路を短縮します。
ΔT = 60 Kでどのような熱抵抗が期待できますか?
記事はΔT = 60 Kにおける実測熱抵抗を述べていますが、正確な値は抜粋では提供されていません。具体的な数値については試験報告書を請求してください。一体型プレス成形設計は熱経路の最小化に役立ちます。
プレス成形中のフィンピッチはどのように管理されますか?
金型は1ストロークで全てのフィンを成形するため、ロット全体でピッチが公差内に維持されます。この再現性のあるフィンプロファイルは押出成形では維持できないものです。プレス成形プロセスは部品ごとに一貫したピッチを保証します。
この筐体のリードタイムとMOQは?
抜粋ではリードタイムとMOQは指定されていません。金型は稼働し、サイクルはラインに供給され、組立品は東莞の単一ISO9001ラインで月間能力まで稼働しています。現在のリードタイムとMOQについてはお問い合わせください。
ベース公差はどのように検証されますか?
ベースはグラナイトプレート上で検証された公差を保持しています。この検査工程は取付インターフェースが仕様を満たすことを保証します。出荷前の品質管理の一部です。
手動から自動化へのCNCバリ取り と比較してください。
二分割冷却器に対する一体型プレス成形筐体の利点は?
一体型形状は二分割冷却器に見られる接着層を排除し、熱経路を短縮します。SECC 1.0 mmと気流の間には、プレス成形表面そのもの以外に何も介在しません。これにより熱性能が向上し、組立が簡素化されます。
この板金筐体の月間能力は?
組立品は東莞の単一ISO9001ラインで月間能力まで稼働しています。正確な能力数値は抜粋では提供されていません。現在の生産能力とスケジュールについてはお問い合わせください。
関連記事