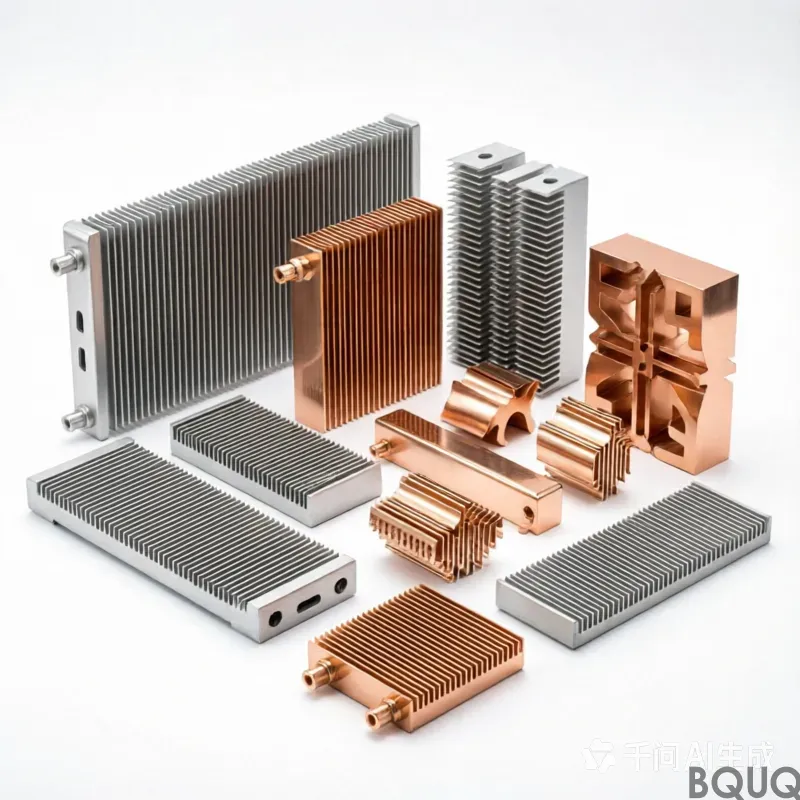
アルミニウムヒートシンクプレート: 6061-T6 aluminium, tolerance 0.10 mm, surface zinc-nickel plating, trivalent passivation, lead time 10 working days, MOQ 1000 pcs. Capacity 800,000 pcs for VFD and inverter. Drawing review and first-article report included.
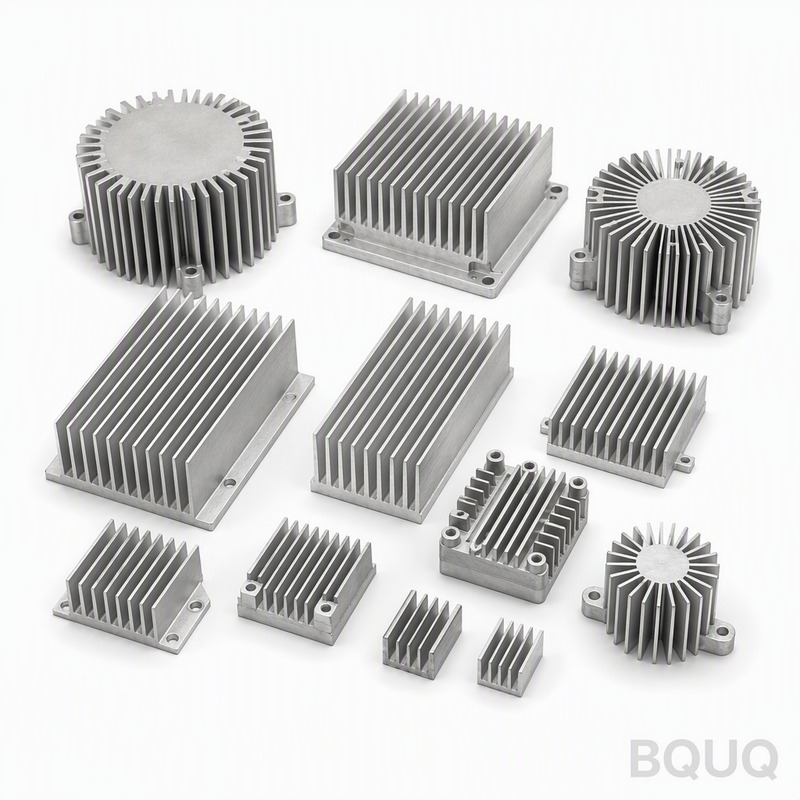
アルミニウムヒートシンクプレート
重要なポイント
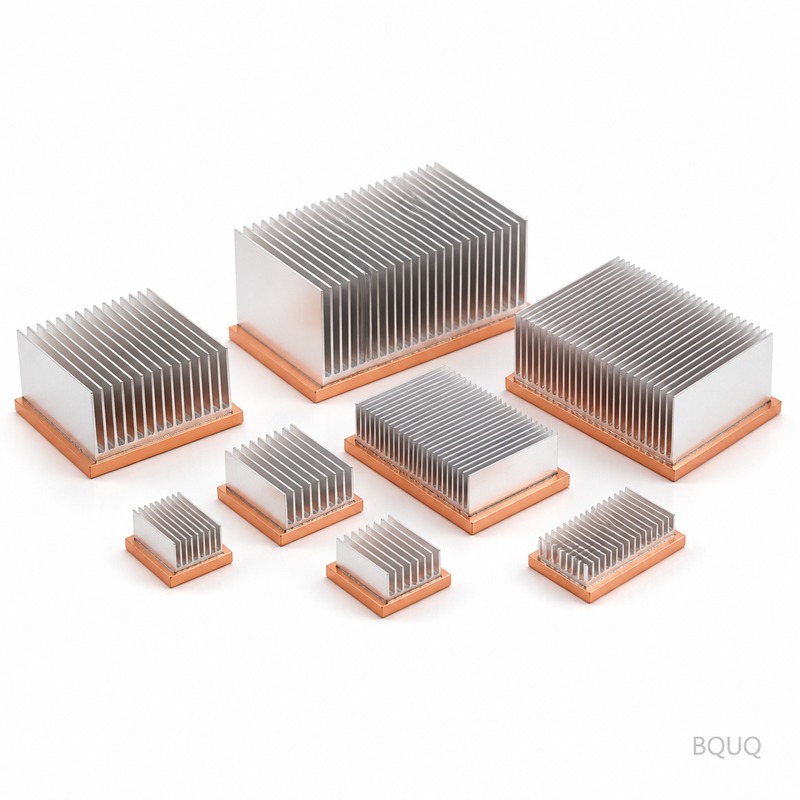
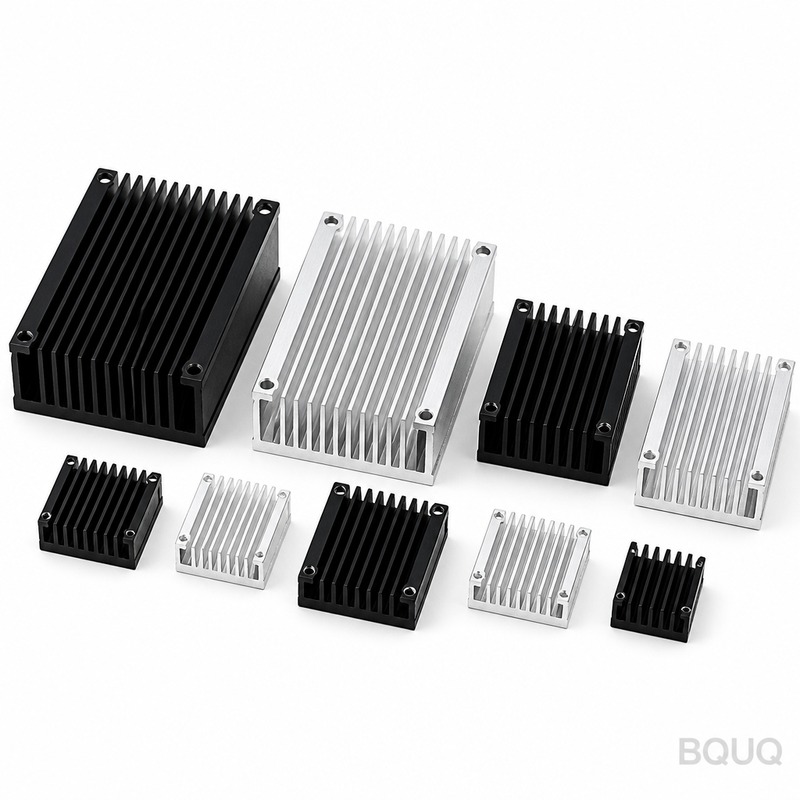
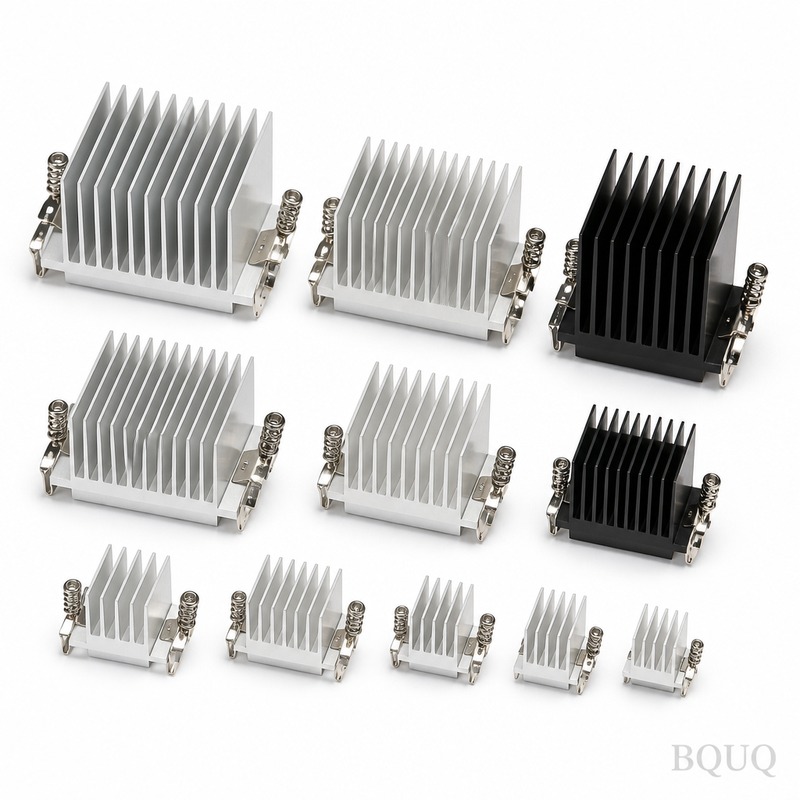
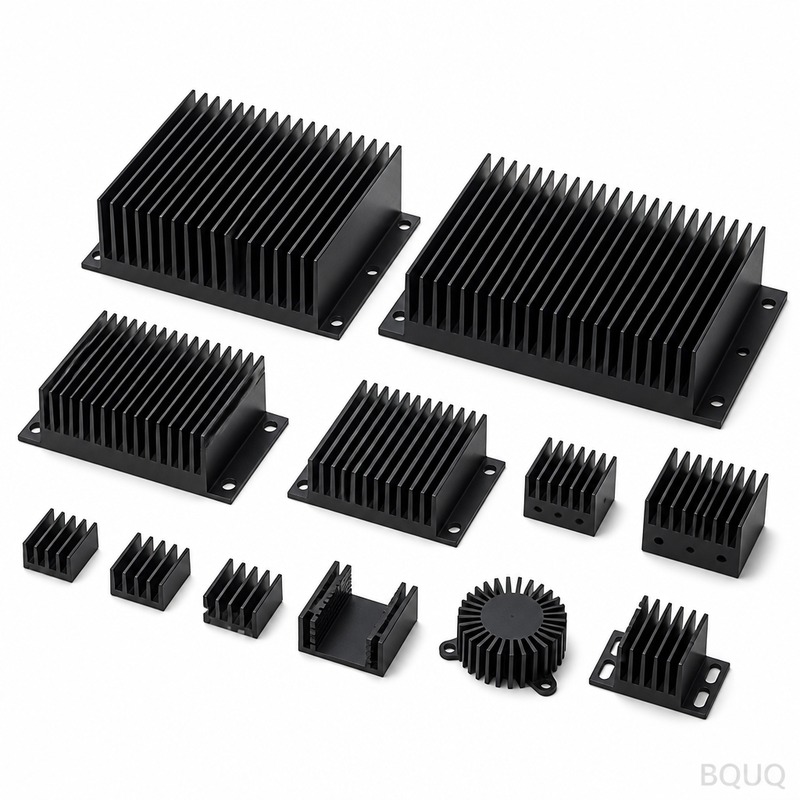
アルミニウムヒートシンクプレートは、1050Aアルミニウム、フィン厚さ0.3 mm、フィンピッチ1.5 mm、熱抵抗0.85 K/Wで仕様化されています。一般公差は±0.10 mmであり、材料状態と金型形状を固定した後、生産速度で維持されます。三価クロメート不動態化を施した亜鉛ニッケルめっきが標準です。コスト圧力は原材料ではなく、バリ取り、めっき、全数検査から生じるため、二次工程を1つ削減する方が材料置換よりも単位コストを大きく動かします。
重要なポイント
アルミニウムヒートシンクプレートは、1050Aアルミニウム、フィン厚さ0.3 mm、フィンピッチ1.5 mm、熱抵抗0.85 K/Wで仕様化されています。一般公差は±0.10 mmであり、材料状態と金型形状を固定した後、生産速度で維持されます。三価クロメート不動態化を施した亜鉛ニッケルめっきが標準です。コスト圧力は原材料ではなく、バリ取り、めっき、全数検査から生じるため、二次工程を1つ削減する方が材料置換よりも単位コストを大きく動かします。
アルミニウムヒートシンクプレートは、寸法安定性、単位コスト、納期という、めったに一致しない3つの制約の交差点に位置します。本ページでは、パンフレット上ではなく、実際の生産においてこれらをどのように解決しているかを解説します。
関連記事:BQUQ CNC加工 BT30 ERコレットチャック工具ホルダー CNCスピンドル用
主要仕様の概要
| パラメータ | 値 / 範囲 |
|---|---|
| 材料 | 1050Aアルミニウム |
| フィン厚さ | 0.3 mm |
| フィンピッチ | 1.5 mm |
| 熱抵抗 | 0.85 K/W |
| 表面仕上げ | 亜鉛ニッケルめっき、三価クロメート不動態化 |
| 一般公差 | ±0.10 mm |
市場と技術の背景
VFDおよびインバータにおけるコスト圧力は、原材料から生じることはほとんどありません。それはバリ取り、めっき、全数検査といった二次工程から生じます。これらの工程を1つ削減するだけで、通常はどのような材料置換よりも単位コストが大きく動きます。
関税と物流の不確実性により、VFDおよびインバータでは地域ごとの認定が優先事項となっています。購買担当者は第二の認定供給元を求めることが増えており、これがアルミニウムヒートシンクプレートの仕様化方法と公差の文書化方法を変えています。
こちらもご覧ください:精密プレス電子ブラケットコレクション
製造方法
アルミニウムヒートシンクプレートの製造ルートは、機械ではなくプロセスウィンドウから始まります。まず材料状態と金型形状を固定し、次に±0.10 mmが単一の低速部品ではなく生産速度で維持されることを確認します。
ヒートシンク設計ガイド:CNC加工部品の熱性能最適化 の詳細はこちら。
熱処理と表面処理は、後付けではなく管理された工程として計画されます。三価クロメート不動態化を施した亜鉛ニッケルめっきは、定義された厚さ範囲で適用され、検証されます。ここでのばらつきは、寸法のドリフトよりも多くの現場故障を引き起こすためです。
アルミニウムヒートシンクプレートの最終検査は、一般寸法についてはサンプリングベース、重要特性については全数検査です。この区分は金型製作前に合意されます。なぜなら、ある特性を一般から重要へ移すと、コストと20営業日が変わるからです。
技術資料:ばね端面研削の主要技術と仕様とは?
材料と表面仕上げ
材料状態はグレードと同じくらい重要です。誤った調質で供給された1050Aアルミニウムは、機械加工後にドリフトします。そのため、アルミニウムヒートシンクプレートは形状が非対称な場合、仕上げ前に応力除去されます。
アルミニウムヒートシンクプレートの表面仕様は、VFDおよびインバータの使用環境に合わせて選定された、三価クロメート不動態化を施した亜鉛ニッケルめっきです。厚さは、プロセス設定から推定するのではなく、同一バッチの参照クーポンで検証されます。
アルミニウムヒートシンクプレートのリサイクル含有率およびRoHS/REACH宣言は、ご要望に応じて提供可能です。VFDおよびインバータのお客様が材料の原産地を監査する場合は、納品時ではなく見積段階でミルサーティフィケートを要求してください。
公差と検査
アルミニウムヒートシンクプレートの一般寸法は±0.10 mmで維持され、重要特性は図面上で識別され、より厳しい範囲で別途管理されます。
プロセス能力は特性ごとに追跡されます。アルミニウムヒートシンクプレートでCpkが合意されたしきい値を下回る場合、最終的に部品を選別するのではなく、プロセスを調整するか、特性を再分類します。
おすすめ記事:中国調達における品質とコストのバランス
不適合材料は、システム上だけでなく物理的に隔離されます。アルミニウムヒートシンクプレートの場合、処分が文書化されるまでバッチは表示された区域に保管され、これが最も一般的な出荷エラーを防ぎます。
使用用途
使用環境は、負荷よりも多くの再設計を促します。屋外または洗浄環境で使用されるアルミニウムヒートシンクプレートは、設計段階で三価クロメート不動態化を施した亜鉛ニッケルめっきとシーリングを検討する必要があり、後から追加するものではありません。
振動とサイクルは、アルミニウムヒートシンクプレートの通常の寿命制限要因です。デューティサイクルが判明していれば、寸法を変えずに使用寿命を延ばす表面処理と硬度の組み合わせを推奨できます。
発注前に確認すべきこと
アルミニウムヒートシンクプレートの値引きを求める前に、初品検査報告書を要求してください。1000個で寸法データを提示できない供給元は、120,000個でも提示できません。
カスタムCNCコレットチャック 非標準六角穴 自動旋盤部品 と比較してください。
再発注の経路を確認してください。アルミニウムヒートシンクプレートが金型図面と初品検査報告書で文書化されていれば、数年後の再発注でも近似ではなく元の部品が再現されます。
FAQ: 発注前のご質問
アルミニウムヒートシンクプレートの最小注文数量はいくらですか?
試作数量は生産最小量をはるかに下回る数から始められます。アルミニウムヒートシンクプレートの生産ロットは1000個から始まり、そこでプロセスウィンドウが証明され、単位コストが安定します。
既存の図面から製作できますか?
アルミニウムヒートシンクプレートの標準納期は、図面承認と金型承認後20営業日です。試作品は通常より速く、金型を経由しないためであり、再発注は金型が既に存在するためさらに速くなります。
材料証明書と検査証明書は提供されますか?
はい。材料証明書、熱ロットのトレーサビリティ、初品検査報告書は注文とともに発送されます。VFDおよびインバータのお客様が追加の文書を必要とする場合は、見積段階で指定してください。
アルミニウムヒートシンクプレートで利用可能な表面仕上げは何ですか?
アルミニウムヒートシンクプレートの標準は、三価クロメート不動態化を施した亜鉛ニッケルめっきです。その他の仕上げは、定義された厚さ範囲で見積もられ、プロセス設定から推定するのではなく、同一バッチのクーポンで検証されます。
関連記事:取付ベース付きカスタムヒートシンク
プログラム途中での設計変更はどのように扱いますか?
変更は元の初品検査報告書に対して文書化されます。影響を受ける寸法を特定し、影響を受ける工程のみを再見積もりし、アルミニウムヒートシンクプレートの既存在庫が引き続き使用可能かどうかをお知らせします。
図面と年間数量をお送りください。製造可能性レビュー、プロセスルート、および±0.10 mm、20営業日、1000個を暗黙ではなく明示的に記載した見積を提供します。
こちらもご覧ください:金属スタンピングにおけるスプリングバックとは何か、そしてそれをどう補正するか?
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材料 | 1050Aアルミニウム |
| 公差 | ±0.10 mm |
| 納期 | 発注時に確認。標準生産はプロセスウィンドウと金型形状の固定後 |
| MOQ | 発注時に確認。金型と二次工程の段取りにより決定 |
| 能力 | ±0.10 mmの生産速度はリリース前に検証済み |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|---|---|
| 三価クロメート不動態化を施した亜鉛ニッケルめっき | 耐食性と安定した熱界面 | 裸のアルミニウムと比較してめっきコストと納期が増加 |
| 裸の1050Aアルミニウム | 腐食が管理されたコスト重視のVFDおよびインバータプレート | めっき保護なし。表面仕上げと耐食性が低い |
| 1.5 mmピッチで0.3 mmフィン厚さ | 熱抵抗0.85 K/Wのコンパクトなヒートシンクプレート | 薄いフィンは変形を避けるため管理された金型と取り扱いが必要 |
| ±0.10 mmの一般公差 | VFDおよびインバータ組立における嵌合と再現性のある取り付け | 一般的な商用公差より厳しい。生産速度での検証が必要 |
| 全数検査 | すべてのプレートを文書化する必要がある高信頼性注文 | サンプリングと比較して単位コストと納期が増加 |
工程 / 検査
| 段階 | 管理 | 記録 |
|---|---|---|
| 材料状態 | 機械加工前に1050Aアルミニウムの状態を固定 | 材料証明書と受入検査記録 |
| 金型形状 | 生産前にフィン厚さ0.3 mmとフィンピッチ1.5 mmを固定 | 金型段取りシートと初品承認 |
| 生産速度 | ±0.10 mmが単一の低速パスだけでなく生産速度で維持されることを確認 | 工程内寸法チェックとSPC記録 |
| バリ取り | フィン形状を変えずにフィンとエッジのバリを除去 | バリ取り工程の承認と外観検査記録 |
| めっき | 三価クロメート不動態化を施した亜鉛ニッケルめっき | めっき厚さと不動態化の記録 |
| 最終検査 | 一般公差±0.10 mmと必要に応じて熱抵抗0.85 K/Wを検証 | 検査報告書とトレーサビリティ記録 |
よくあるご質問
このアルミニウムヒートシンクプレートの熱抵抗はいくらですか?
標準のアルミニウムヒートシンクプレートは、フィン厚さ0.3 mm、フィンピッチ1.5 mmで熱抵抗0.85 K/Wです。この値は1050Aアルミニウム材料と固定された金型形状に結びついています。熱抵抗は用途によって変わるため、発注前に風量と取り付け条件を確認してください。
アルミニウムヒートシンクプレートで維持できる公差はいくらですか?
一般公差は±0.10 mmです。まず材料状態と金型形状を固定し、次に±0.10 mmが単一の低速パスではなく生産速度で維持されることを確認します。組立にさらに厳しい公差が必要な場合は、検査と二次工程が変わる可能性があるため、発注前に確認してください。
マイクロスプリング:0.5 mm 以下の線材における実際の製造限界 の詳細はこちら。
アルミニウムヒートシンクプレートのコストが原材料から想像されるより高いのはなぜですか?
VFDおよびインバータにおけるコスト圧力は、原材料から生じることはほとんどありません。それはバリ取り、めっき、全数検査といった二次工程から生じます。これらの工程を1つ削減するだけで、通常はどのような材料置換よりも単位コストが大きく動きます。たとえば、全数検査からサンプリングに切り替えるとコストを削減できますが、変更前にリスクを確認してください。
アルミニウムヒートシンクプレートに推奨される表面仕上げは何ですか?
三価クロメート不動態化を施した亜鉛ニッケルめっきが、このアルミニウムヒートシンクプレートの標準表面仕上げです。VFDおよびインバータ用途で耐食性と安定した熱界面を支えます。裸の1050Aアルミニウムが必要な場合は、腐食保護と表面仕上げが低くなるため確認してください。
アルミニウムヒートシンクプレートの第二認定供給元を提供できますか?
関税と物流の不確実性により、VFDおよびインバータでは地域ごとの認定が優先事項となっています。購買担当者は第二の認定供給元を求めることが増えており、これがアルミニウムヒートシンクプレートの仕様化方法と公差の文書化方法を変えています。両方の供給元について材料状態、金型形状、検査記録を固定することで対応できます。
アルミニウムヒートシンクプレートを発注する前に何を確認すべきですか?
材料1050Aアルミニウム、フィン厚さ0.3 mm、フィンピッチ1.5 mm、熱抵抗0.85 K/W、三価クロメート不動態化を施した亜鉛ニッケルめっきの表面仕上げ、一般公差±0.10 mmを確認してください。また、納期、MOQ、検査レベル、第二認定供給元が必要かどうかも確認してください。これらの詳細が単位コストと納期に影響します。
おすすめ記事:金属スタンピングの公差は工程によってどのように異なるのか?
VFDおよびインバータ用途でアルミニウムヒートシンクプレートをどのように検査しますか?
リリース前に材料状態、金型形状、生産速度を検査します。一般公差±0.10 mm、フィン厚さ0.3 mm、フィンピッチ1.5 mm、必要に応じて熱抵抗0.85 K/Wを検証します。バリ取りと三価クロメート不動態化を施した亜鉛ニッケルめっきは記録されます。最終検査報告書はVFDおよびインバータ注文のトレーサビリティを支えます。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材料 | 1050Aアルミニウム |
| 公差 | ±0.10 mm |
| 納期 | 金型と材料状態の固定後の標準生産納期 |
| MOQ | カスタムヒートシンクプレートの標準生産MOQ |
| 能力 | 材料状態と金型形状を固定した生産速度 |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|---|---|
| 亜鉛ニッケルめっきを施した1050Aアルミニウム | VFDおよびインバータの熱管理 | めっきと全数検査がコストを増加 |
| 三価クロメート不動態化を施した1050Aアルミニウム | 標準仕上げでの耐食性 | 二次めっき工程が残る |
| 0.3 mmフィン厚さ、1.5 mmフィンピッチ | 熱抵抗0.85 K/Wの目標 | バリ取りと検査が単位コストを動かす |
| 一般公差±0.10 mm | 金型形状固定後の生産速度 | 安定した材料状態が必要 |
| 二次工程を1つ削除 | 材料置換よりも低い単位コスト | バリ取り、めっき、検査範囲に影響する可能性 |
よくあるご質問
このアルミニウムヒートシンクプレートの熱抵抗はいくらですか?
規定の熱抵抗は、1050Aアルミニウム、フィン厚さ0.3 mm、フィンピッチ1.5 mmで0.85 K/Wです。この組み合わせは、寸法安定性、単位コスト、納期が一致する必要があるVFDおよびインバータ冷却用に設定されています。発注前に風量と取り付け条件を確認してください。
生産速度で維持できる公差はいくらですか?
一般公差は±0.10 mmであり、材料状態と金型形状を固定した後、生産速度で維持されます。0.3 mmフィン厚さと1.5 mmフィンピッチはこの公差内で管理されます。より厳しい公差は検査や二次工程を追加する可能性があるため、レビューが必要です。
ヒートシンクのフィン間隔:自然対流と強制対流における最適ピッチ と比較してください。
アルミニウムヒートシンクプレートの標準表面仕上げは何ですか?
三価クロメート不動態化を施した亜鉛ニッケルめっきが標準です。この仕上げはVFDおよびインバータ用途の耐食性を支えます。めっきはコストを動かす二次工程の1つであるため、仕上げの変更は熱および腐食要件に対して評価する必要があります。
コスト圧力がバリ取り、めっき、検査から生じるのはなぜですか?
原材料は主なコスト要因ではありません。バリ取り、めっき、全数検査が単位コストを動かす二次工程です。これらの工程を1つ削減するだけで、通常はどのような材料置換よりも単位コストが大きく動きます。そのため、合金を変更する前に検査と仕上げの範囲をレビューしてください。
アルミニウムヒートシンクプレートを発注する前に何を確認すべきですか?
材料状態、金型形状、フィン厚さ0.3 mm、フィンピッチ1.5 mm、熱抵抗0.85 K/W、公差±0.10 mm、三価クロメート不動態化を施した亜鉛ニッケルめっきの表面仕上げを確認してください。また、バリ取り、めっき、全数検査が必要かどうかも確認してください。これらが単位コストと納期を動かすためです。
単位コストを削減するために二次工程を1つ削除できますか?
コスト圧力は原材料ではなく、バリ取り、めっき、全数検査から生じます。二次工程を1つ削除するだけで、通常は材料置換よりも単位コストが大きく動きます。ただし、バリ取り、めっき、検査を削除すると、嵌合、耐食性、トレーサビリティに影響する可能性があるため、変更は用途に対してレビューする必要があります。
カスタムアルミニウムヒートシンクプレートの納期とMOQはいくらですか?
納期とMOQは材料状態と金型形状によって異なります。これらが固定されると、一般公差±0.10 mmで生産が高速で進みます。二次工程がスケジュールと最小注文数量の両方に影響するため、見積前に必要なフィン厚さ0.3 mm、フィンピッチ1.5 mm、表面仕上げを確認してください。