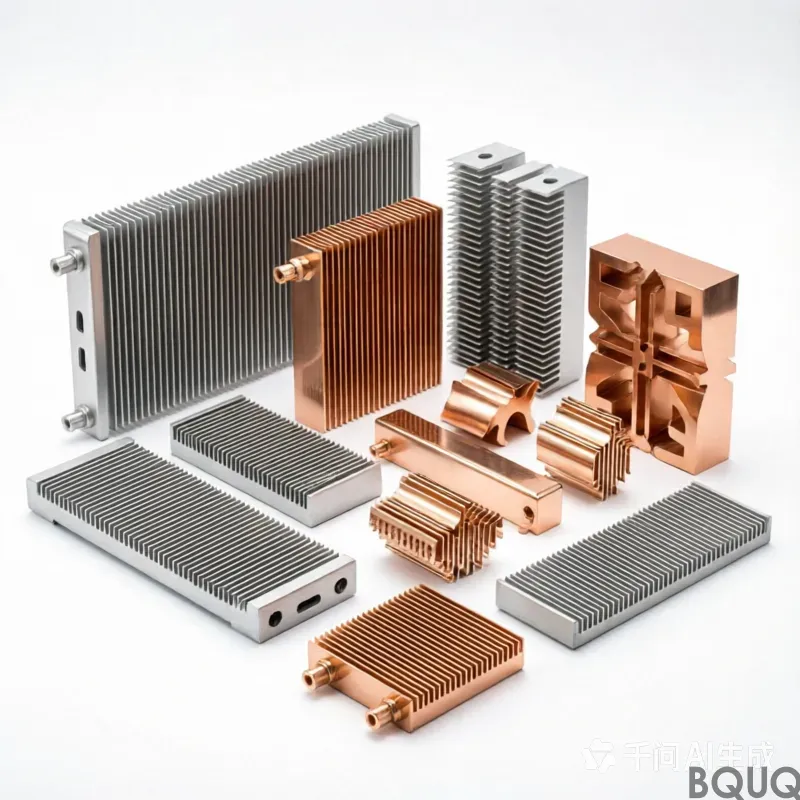
アルミニウムヒートシンク:純銅C110、公差0.15 mm、表面亜鉛ニッケルめっき、三価クロメート化成処理、リードタイム20営業日、MOQ 1000個。スイッチング電源向け生産能力300,000個。図面レビューおよび初品報告書を含む。
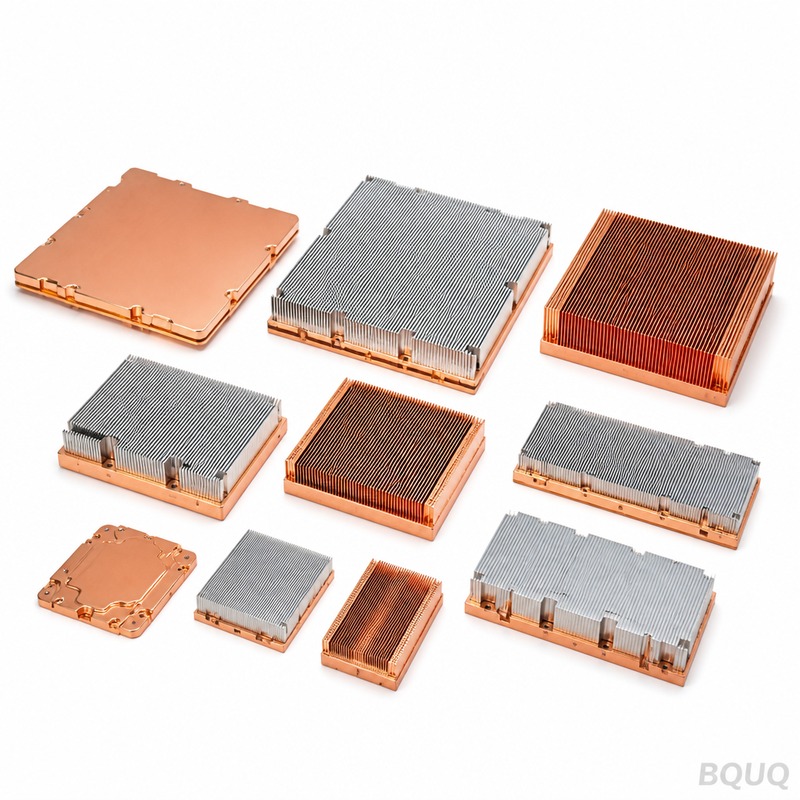
アルミニウムヒートシンク
要点
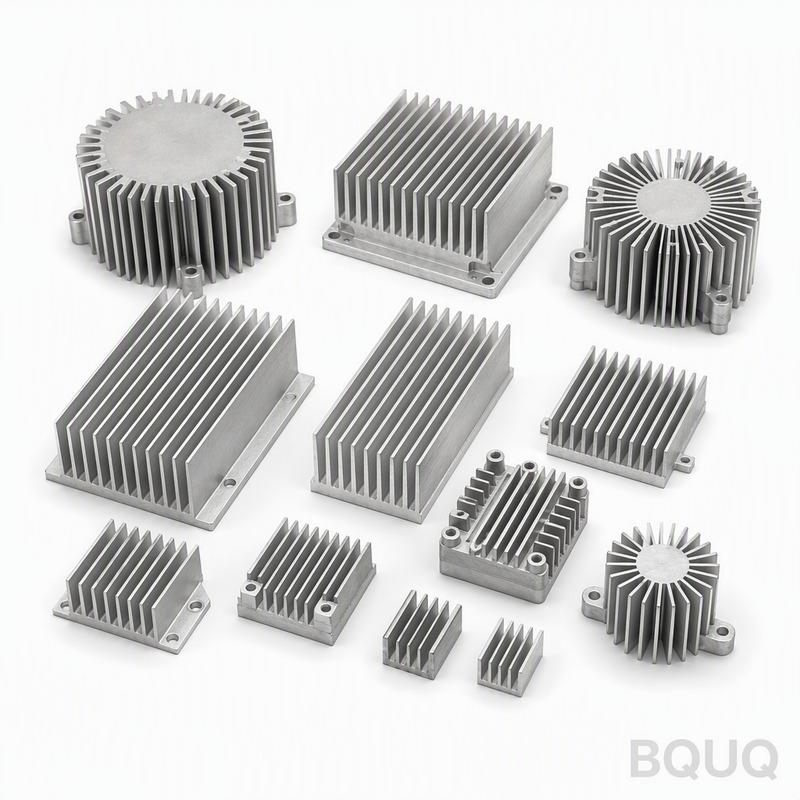
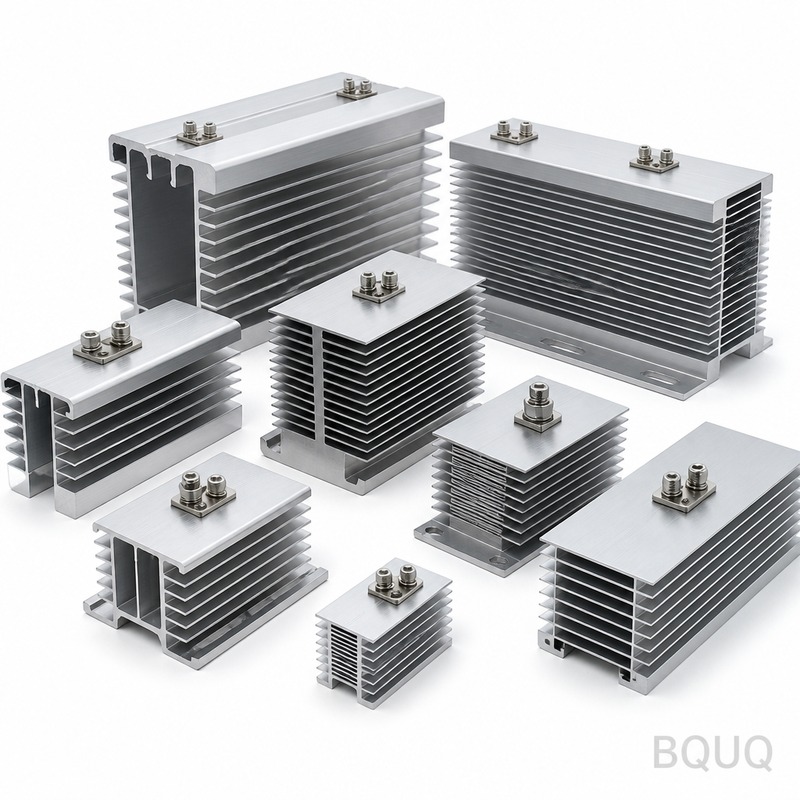
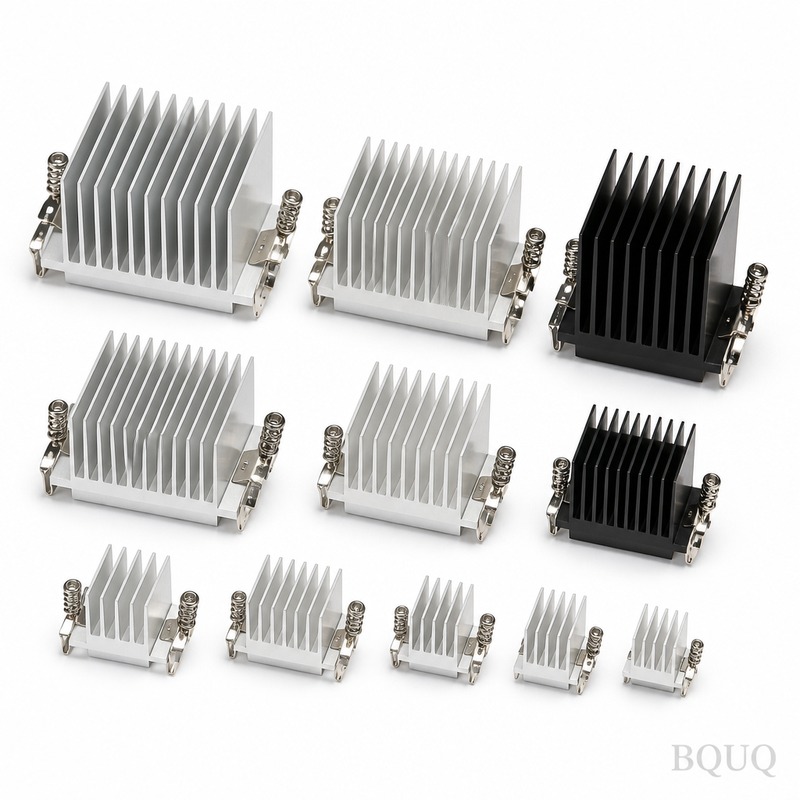
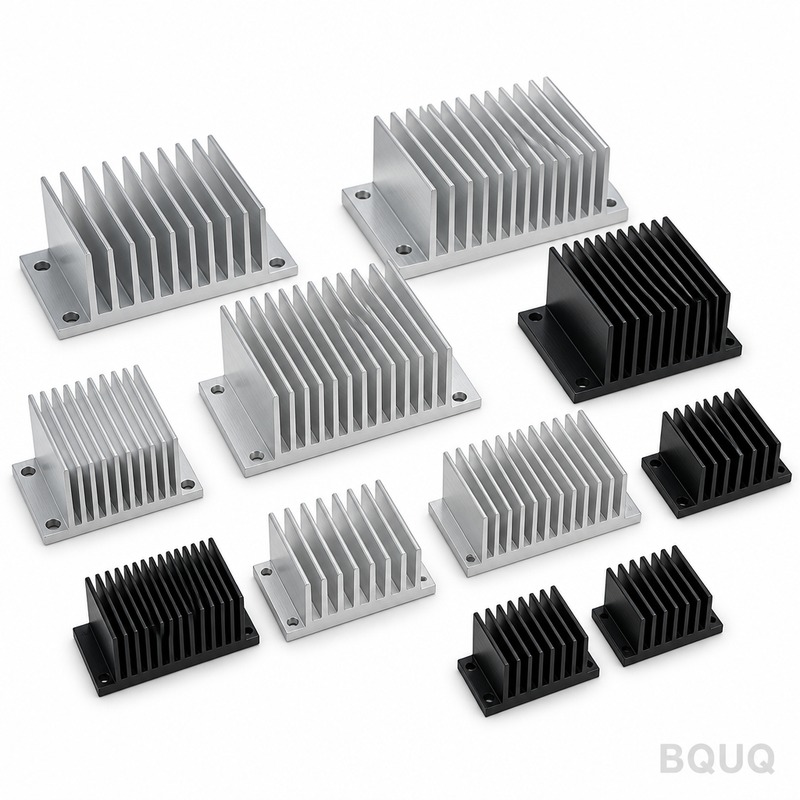
BQUQのアルミニウムヒートシンクは、1050Aアルミニウムを採用し、フィン厚1.0 mm、フィンピッチ5.0 mm、熱抵抗0.62 K/Wを実現しています。一般公差は±0.20 mmで、サンドブラスト加工にエポキシ粉体塗装RAL 9005を施しています。コスト圧力は、バリ取り、めっき、全数検査といった二次加工工程から生じます。一方、重要特性のより厳しい管理は、最終検査ではなく金型設計へと判断を移行させます。
関連記事:薄型デバイス向けヒートパイプ製造の最新トレンドとは?
要点
BQUQのアルミニウムヒートシンクは、1050Aアルミニウムを採用し、フィン厚1.0 mm、フィンピッチ5.0 mm、熱抵抗0.62 K/Wを実現しています。一般公差は±0.20 mmで、サンドブラスト加工にエポキシ粉体塗装RAL 9005を施しています。コスト圧力は、バリ取り、めっき、全数検査といった二次加工工程から生じます。一方、重要特性のより厳しい管理は、最終検査ではなく金型設計へと判断を移行させます。
アルミニウムヒートシンクを初めて調達される場合、判断の焦点は部品そのものにあることはほとんどありません。数千個のロットにわたって±0.20 mmを維持できるか、そして図面が変更されたときにも10営業日が守られるかどうかにかかっています。
主要仕様の概要
| パラメータ | 値 / 範囲 |
|---|---|
| 材質 | 1050Aアルミニウム |
| フィン厚 | 1.0 mm |
| フィンピッチ | 5.0 mm |
| 熱抵抗 | 0.62 K/W |
| 表面仕上げ | サンドブラスト + エポキシ粉体塗装 RAL 9005 |
| 一般公差 | ±0.20 mm |
市場と技術の背景
通信および基地局におけるコスト圧力は、原材料から生じることはほとんどありません。バリ取り、めっき、全数検査といった二次加工工程から生じます。これらの工程を一つ削減するだけで、材料置換よりも単位コストに大きく影響します。
技術的なハードルは上昇し続けています。かつて±0.20 mmを受け入れていたアセンブリが、今では重要特性に対してより厳しい管理を指定するようになり、判断は最終検査ではなく金型設計へと移行しています。
こちらもご覧ください:電子機器の液浸冷却:ハードウェアへの影響
製造方法
アルミニウムヒートシンクの製造工程は、機械ではなくプロセスウィンドウから始まります。まず材料の状態と金型形状を確定し、その後、単一の低速部品ではなく生産速度で±0.20 mmが維持されることを確認します。
金型はプロセスの実測能力に基づいて設計されるため、±0.20 mmは検査フィルターではなく金型形状の結果として実現されます。だからこそ、10営業日は楽観的な目標ではなく現実的な数字なのです。
アルミニウムヒートシンクの最終検査は、一般寸法についてはサンプリングベース、重要特性については全数検査で行われます。この区分は金型製作前に合意されます。なぜなら、ある特性を一般から重要へ移行すると、コストと10営業日が変わるからです。
材料と表面仕上げ
材料の状態は、グレードと同じくらい重要です。誤った調質で供給された1050Aアルミニウムは、機械加工後に歪みが生じます。そのため、形状が非対称な場合、アルミニウムヒートシンクは仕上げ前に応力除去が行われます。
精密銅製バックルシャフトねじりばね の詳細はこちら。
アルミニウムヒートシンクの表面仕様は、通信および基地局の使用環境に合わせて選定されたサンドブラスト + エポキシ粉体塗装 RAL 9005です。膜厚はプロセス設定から推定するのではなく、同一バッチの参照クーポンで検証されます。
技術資料:中国工場とのエスカレーションと問題解決
アルミニウムヒートシンクが接触荷重を受ける箇所では、寸法公差と併せて材料硬度が指定されます。試験方法が定義されていない硬度は、受入検査における紛争の最も一般的な原因です。
公差と検査
アルミニウムヒートシンクの初品検査は、図面上のすべての寸法を報告し、一部のサンプルではありません。その報告書は、残りのバッチおよび将来の再発注の基準となります。
測定方法は仕様の一部です。CMMで測定された特性と、ゲージで測定された同じ特性は一致しないことがあるため、アルミニウムヒートシンクの図面には各重要寸法の検証方法が記載されています。
おすすめ記事:電子機器筐体用ヒートシンクサイズの計算方法
不適合材は、システム上だけでなく物理的に隔離されます。アルミニウムヒートシンクの場合、処分が文書化されるまでバッチは表示されたエリアに保管され、最も一般的な出荷ミスを防ぎます。
用途
通信および基地局は、アルミニウムヒートシンクの最大の用途分野であり、部品は実験室条件ではなく、通常、連続負荷と広い温度範囲にさらされます。
振動とサイクルは、アルミニウムヒートシンクの通常の寿命制限要因です。デューティサイクルが判明していれば、寸法を変えずに使用寿命を延ばす表面処理と硬度の組み合わせを提案できます。
発注前に確認すべきこと
認定数量は生産数量とは別に計画してください。アルミニウムヒートシンクの場合、500個がプロセスが実証されるポイントであり、それ以前はすべてプロセス開発です。
梱包は仕様の一部です。エッジ損傷やロット混在で到着した部品は、梱包の差額以上のコストがかかります。特に仕上げ面のあるアルミニウムヒートシンクでは顕著です。
カスタムCNCコレットチャックセット 15 20 25 32 と比較してください。
FAQ:発注前のご質問
アルミニウムヒートシンクで維持できる公差は?
一般寸法は±0.20 mmで維持されます。重要特性は図面上で特定され、より厳しい範囲で維持され、測定方法が明記されるため、受入検査が当社と一致します。
アルミニウムヒートシンクの最小注文数量は?
試作品の数量は生産最小数量をはるかに下回る数量から開始できます。アルミニウムヒートシンクの生産ロットは500個から始まり、そこでプロセスウィンドウが実証され、単位コストが安定します。
アルミニウムヒートシンクの生産期間は?
アルミニウムヒートシンクの標準リードタイムは、図面承認と金型承認後10営業日です。試作品は通常、金型を経由しないためより速く、再発注は金型が存在するためさらに速くなります。
材料証明書と検査証明書は提供されますか?
サンドブラスト + エポキシ粉体塗装 RAL 9005は、アルミニウムヒートシンクの標準仕様です。その他の仕上げは、定義された膜厚範囲で見積もられ、プロセス設定から推定するのではなく、同一バッチのクーポンで検証されます。
プログラム途中での設計変更はどのように対応しますか?
変更は元の初品検査報告書に対して文書化されます。影響を受ける寸法を特定し、影響を受ける工程のみを再見積もりし、アルミニウムヒートシンクの既存在庫が引き続き使用可能かどうかをお知らせします。
図面と年間数量をお送りください。製造可能性レビュー、プロセスルート、そして±0.20 mm、10営業日、500個を暗黙ではなく明示的に記載した見積もりをお届けします。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材質 | 1050Aアルミニウム |
| 公差 | ±0.20 mm |
| リードタイム | 10営業日 |
| 最小注文数量 | 記事に記載なし |
| 生産能力 | 数千個のバッチ |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|---|---|
| 標準±0.20 mm管理 | 一般的な通信および基地局用ヒートシンク | より厳しい重要特性要件を満たさない可能性がある |
| 重要特性のより厳しい管理 | 技術的ハードルが上昇しているアセンブリ | コストと判断が金型設計に移行する |
| バリ取りの削除 | 単位コストの低減 | バリやエッジ品質の問題リスク |
| めっきの削除 | 単位コストの低減 | 耐食性や外観に影響する可能性 |
| 全数検査の削除 | 単位コストの低減 | 不適合品流出リスクの増大 |
工程 / 検査
| 段階 | 管理 | 記録 |
|---|---|---|
| 材料状態 | 機械加工前に材料状態を確定 | 材料証明書または受入検査記録 |
| 金型形状 | まず金型形状を確定 | 金型設計および承認記録 |
| 生産速度 | 生産速度で±0.20 mmを確認 | 初品および工程内検査データ |
| バリ取り | 二次加工工程の管理 | バリ取り検査記録 |
| めっき / コーティング | 表面仕上げの管理 | 膜厚および密着性記録 |
| 最終検査 | 必要に応じて全数検査 | 検査報告書 |
関連記事:金属スタンピングにおける順送型設計の基本原則とは?
よくあるご質問
アルミニウムヒートシンクの一般公差は?
一般公差は±0.20 mmです。重要特性については、より厳しい管理が指定される場合があり、判断は最終検査ではなく金型設計に移行します。発注前に図面上の公差要件を確認してください。
こちらもご覧ください:カスタム電池接点スプリング
使用される材料と表面仕上げは?
材料は1050Aアルミニウムです。表面仕上げはサンドブラスト + エポキシ粉体塗装 RAL 9005です。これらの仕様は、熱性能、耐食性、外観に影響します。お客様の用途要件に適合することを確認してください。
標準的なリードタイムは?
記事には10営業日と記載されています。ただし、図面が変更されるとリードタイムが変わる可能性があります。特に数千個のバッチや重要特性に厳しい管理が必要な場合は、発注時にリードタイムを確認してください。
主要な熱仕様は?
主要仕様には、フィン厚1.0 mm、フィンピッチ5.0 mm、熱抵抗0.62 K/Wが含まれます。これらの値は放熱に影響します。発注前に熱管理要件を満たすことを確認してください。
二次加工工程はコストにどう影響しますか?
通信および基地局におけるコスト圧力は、原材料から生じることはほとんどありません。バリ取り、めっき、全数検査といった二次加工工程から生じます。これらの工程を一つ削減するだけで、材料置換よりも単位コストに大きく影響します。
なぜ金型設計が最終検査よりも重要なのでしょうか?
かつて±0.20 mmを受け入れていたアセンブリが、今では重要特性に対してより厳しい管理を指定するようになっています。これにより、判断は最終検査ではなく金型設計へと移行します。材料状態と金型形状を先に確定することで、生産速度で公差を維持しやすくなります。
冷却における相変化材料とは何か、そしてどのように機能するのか? の詳細はこちら。
アルミニウムヒートシンクの発注前に確認すべきことは?
材料1050Aアルミニウム、フィン厚1.0 mm、フィンピッチ5.0 mm、熱抵抗0.62 K/W、表面仕上げサンドブラスト + エポキシ粉体塗装 RAL 9005、一般公差±0.20 mm、リードタイム10営業日、バッチサイズ数千個を確認してください。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材質 | 1050Aアルミニウム |
| 公差 | ±0.20 mm |
| リードタイム | 10営業日 |
| 最小注文数量 | 抜粋に記載なし |
| 生産能力 | 抜粋に記載なし |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|---|---|
| 標準公差±0.20 mm | 一般的なヒートシンク用途 | より厳しい特性には二次加工工程が必要な場合がある |
| 重要特性のより厳しい管理 | 高精度の熱管理 | 金型コストの増加とリードタイムの延長 |
| サンドブラスト + エポキシ粉体塗装 RAL 9005 | 耐食性と美観仕上げ | コストと工程の追加 |
| 1050Aアルミニウム | 良好な熱伝導性と成形性 | 他の合金と比較して強度が低い |
| フィン厚1.0 mm / フィンピッチ5.0 mm | 熱性能と製造性のバランス | 特定の熱抵抗要件に限定される |
よくあるご質問
BQUQアルミニウムヒートシンクの熱抵抗は?
BQUQアルミニウムヒートシンクは、指定条件下で測定された0.62 K/Wの熱抵抗を実現しています。この値は、1050Aアルミニウム、フィン厚1.0 mm、フィンピッチ5.0 mmに基づいており、通信および基地局用途で効果的な放熱を確保します。
技術資料:CNCのねじ仕様:UNC、UNF、メートルねじ、NPT
BQUQアルミニウムヒートシンクの一般公差は?
一般公差は±0.20 mmです。これは非重要寸法に適用されます。より厳しい重要特性については、最終検査ではなく金型設計に管理が移行し、数千個のバッチにわたる一貫性を確保します。
BQUQアルミニウムヒートシンクで利用可能な表面仕上げオプションは?
BQUQは、標準仕上げとしてRAL 9005のサンドブラスト + エポキシ粉体塗装を提供しています。これにより耐食性と均一な外観が得られます。その他の仕上げはご要望に応じて対応可能ですが、めっきなどの二次加工工程はコストとリードタイムを増加させる可能性があります。
BQUQアルミニウムヒートシンクのリードタイムは?
標準リードタイムは10営業日です。ただし、図面が変更されたり、より厳しい公差が必要な場合は、金型修正によりリードタイムが延長されることがあります。発注時にリードタイムを確認することをお勧めします。
おすすめ記事:金属プレスにおける効果的なバリ低減技術
BQUQアルミニウムヒートシンクのコストを左右する要因は?
コスト圧力は、原材料ではなく、バリ取り、めっき、全数検査といった二次加工工程から生じます。これらの工程を一つ削減することで、材料置換よりも単位コストを低減できます。重要特性のより厳しい管理も、より優れた金型を必要とするためコストを増加させます。
BQUQは大きなバッチにわたって±0.20 mm公差を維持できますか?
はい、BQUQは数千個のバッチにわたって±0.20 mmの一般公差を維持できます。これは堅牢な金型設計と工程内管理によって実現されます。重要特性については、製造可能性を確保するために早い段階で公差についてご相談いただくことをお勧めします。
CNC加工で達成可能な表面仕上げとは?工程別Ra値 と比較してください。
BQUQからアルミニウムヒートシンクを発注する前に確認すべきことは?
図面改訂、公差要件、表面仕上げ、数量を確認してください。また、図面が変更された場合に10営業日のリードタイムが維持されるかどうかも明確にしてください。早期の確認は遅延を防ぎ、最終部品がお客様の熱的および機械的要件を満たすことを確保します。