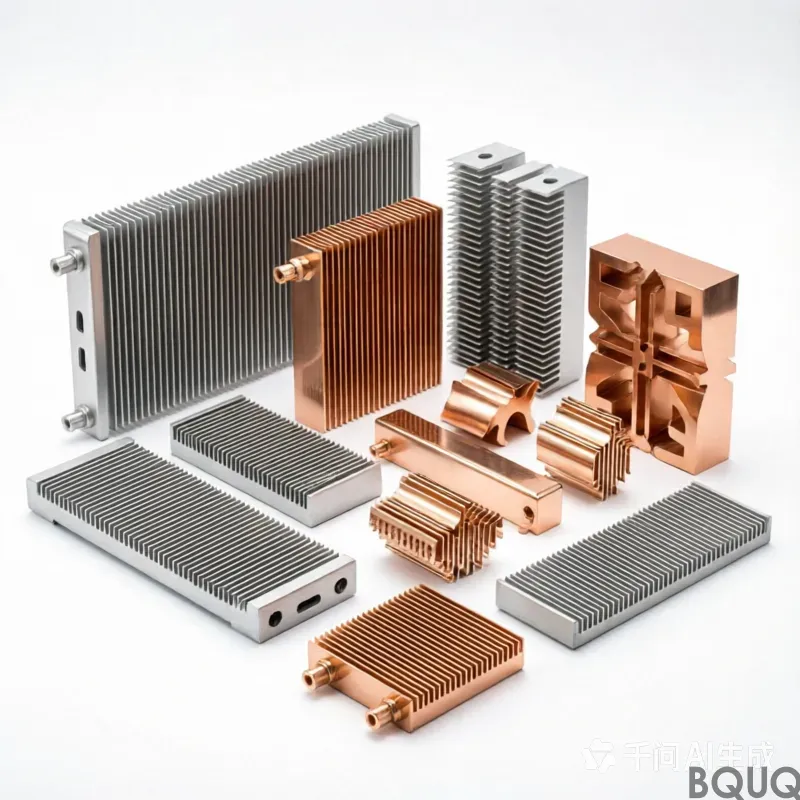
ヒートシンクファン:1050Aアルミニウム、公差0.20 mm、表面亜鉛ニッケルめっき、三価クロメート化成処理、リードタイム12営業日、MOQ 2000個。産業用PLCおよび制御盤向けに30万個の生産能力。図面レビューおよび初品検査報告書付き。
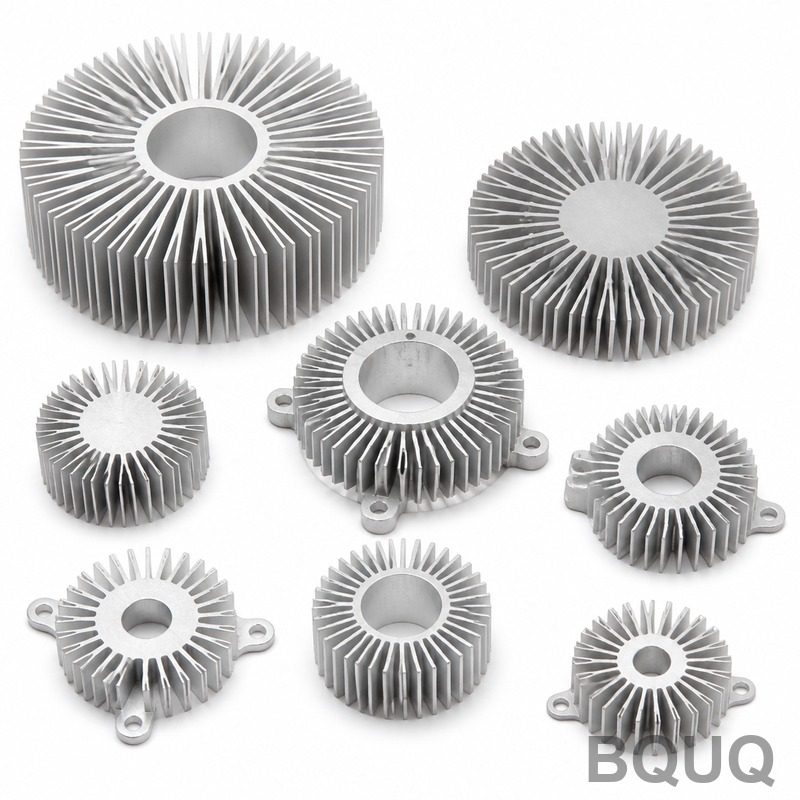
ヒートシンクファン
重要なポイント
BQUQのヒートシンクファンアセンブリは、6061-T6アルミニウムを採用し、フィン厚0.8 mm、フィンピッチ4.0 mmで、熱抵抗0.35 K/Wを実現しています。一般公差は±0.15 mmで、金型形状と工程能力によって保証されています。亜鉛ニッケルめっきと三価クロメート処理により、使用寿命が延長されます。材料証明書、初品検査報告書、PPAP形式の記録を含むドキュメントは5000個から入手可能で、金型修理が必要な場合のリードタイムは10営業日です。
ヒートシンクファンを見積もれるサプライヤーは不足していません。不足しているのは、なぜ±0.15 mmが選ばれたのか、亜鉛ニッケルめっきと三価クロメート処理が使用寿命に何をもたらすのか、そして金型修理が必要なときに10営業日がどのように守られるのかを説明できるサプライヤーです。
主要仕様の概要
| パラメータ | 値 / 範囲 |
|---|---|
| 材料 | 6061-T6アルミニウム |
| フィン厚 | 0.8 mm |
| フィンピッチ | 4.0 mm |
| 熱抵抗 | 0.35 K/W |
| 表面処理 | 亜鉛ニッケルめっき、三価クロメート処理 |
| 一般公差 | ±0.15 mm |
市場と技術の背景
IGBTパワーモジュールにおける需要は、単一ソースの標準部品から認定済みのカスタム部品へと移行しており、それによりドキュメント要件が上流工程に押し上げられています。材料証明書、初品検査報告書、PPAP形式の記録は、現在では量産時ではなく5000個の時点で要求されています。
IGBTパワーモジュールにおけるコスト圧力は、原材料から来ることはほとんどありません。それは二次加工、すなわちバリ取り、めっき、全数検査から来ます。これらの工程を一つ削除するだけで、材料の代替よりも単価に与える影響が通常大きくなります。
関連記事:精密 蓄電池用コネクタ
製造方法
金型は工程の測定された能力に基づいて設計されているため、±0.15 mmは検査フィルターではなく金型形状の結果です。だからこそ、10営業日は楽観的ではなく現実的です。
こちらもご覧ください:光ファイバ部品製造:マイクロ精度公差とプロセス制御
生産では、ヒートシンクファンは一定間隔での工程内チェックを行いながら稼働します。作業者は30~50個ごとに寸法を記録し、バッチが±0.15 mmを外れる前に工具摩耗を検出します。
医療およびマイクロパーツにおけるスイスのウォーキングマシンの適用拡大 の詳細はこちら。
ヒートシンクファンの最終検査は、一般寸法についてはサンプリングベース、重要特性については全数検査です。この区分は金型製作前に合意されます。なぜなら、ある特性を一般から重要に移すとコストと10営業日が変わるからです。
材料と表面処理
ヒートシンクファンの表面仕様は、IGBTパワーモジュールの使用環境に合わせて選定された亜鉛ニッケルめっき、三価クロメート処理です。膜厚は工程設定から推定するのではなく、同一バッチの参照クーポンで検証されます。
6061-T6アルミニウムが割当制になると、代替品の要求がよくあります。当社は出荷前に、同じ±0.15 mmおよび亜鉛ニッケルめっき、三価クロメート処理の基準に対して代替品を認定し、変更に伴う証明書を提供します。
リサイクル含有率およびRoHS/REACH宣言は、ヒートシンクファンについて要求に応じて入手可能です。IGBTパワーモジュールのお客様が材料の原産地を監査する場合は、納品時ではなく見積段階でミルサーティフィケートを要求してください。
おすすめ記事:私のスプリングは何サイクル持つのか?エンジニア向け疲労寿命の解説
公差と検査
ヒートシンクファンの一般寸法は±0.15 mmに保持され、重要特性は図面で特定され、より厳しい範囲で別途管理されます。
プレス加工におけるバリ制御:方向、高さ、バリ取りオプション と比較してください。
測定方法は仕様の一部です。CMMで測定した特性と、ゲージで測定した同じ特性は一致しないことがあるため、ヒートシンクファンの図面には各重要寸法の検証方法が記載されています。
トレーサビリティはヒートロットと製造日ごとに保持されます。ヒートシンクファンで現場問題が発生した場合、どのバッチ、どの金型セット、どの検査記録が該当するかを特定できます。
使用用途
IGBTパワーモジュールはヒートシンクファンの最大の用途であり、部品は通常、実験室条件ではなく連続負荷と広い温度範囲にさらされます。
振動とサイクルは、ヒートシンクファンの一般的な寿命制限要因です。デューティサイクルが分かれば、寸法を変えずに使用寿命を延ばす表面処理と硬度の組み合わせを提案できます。
注文前に確認すべきこと
見積段階で重要特性を定義してください。金型製作後に特性を一般±0.15 mmから重要に移すと、コストが増加し10営業日が延びます。これはカスタム調達において最も回避可能な遅延です。
関連記事:2025年のハイブリッド製造:付加工程と除去工程がデザインの自由を解き放つ5つの方法
梱包は仕様の一部です。エッジ損傷やロット混在で到着した部品は、梱包の差額以上のコストがかかります。特に表面仕上げ済みのヒートシンクファンでは顕著です。
FAQ:注文前のご質問
ヒートシンクファンの最小注文数量はいくらですか?
一般寸法は±0.15 mmに保持されます。重要特性は図面で特定され、より厳しい範囲で保持され、測定方法が明記されるため、受入検査が当社の検査と一致します。
こちらもご覧ください:2025年製造業における金属プレス業界の動向と成長要因
ヒートシンクファンの生産にはどのくらいかかりますか?
試作品の数量は生産最小量をはるかに下回る数量から開始できます。ヒートシンクファンの生産ロットは5000個から始まり、そこで工程ウィンドウが証明され、単価が安定します。
既存の図面から製作できますか?
ヒートシンクファンの標準リードタイムは、図面承認と金型承認後10営業日です。試作品は通常、金型を経由しないためより速く、リピート注文は金型が既に存在するためさらに速くなります。
CNC加工CADチェックリスト:ファイル送信前の7つの重要ステップ の詳細はこちら。
ヒートシンクファンに利用可能な表面処理は何ですか?
はい。材料証明書、ヒートロットトレーサビリティ、初品検査報告書は注文に同梱されます。IGBTパワーモジュールのお客様が追加ドキュメントを要求する場合は、見積段階で指定してください。
プログラム途中での設計変更はどのように対応しますか?
変更は元の初品検査報告書に対して文書化されます。影響を受ける寸法を特定し、影響を受ける工程のみを再見積もりし、ヒートシンクファンの既存在庫が引き続き使用可能かどうかをお知らせします。
図面と年間数量をお送りください。製造性レビュー、工程ルート、および±0.15 mm、10営業日、5000個を暗黙ではなく明示した見積を提供します。
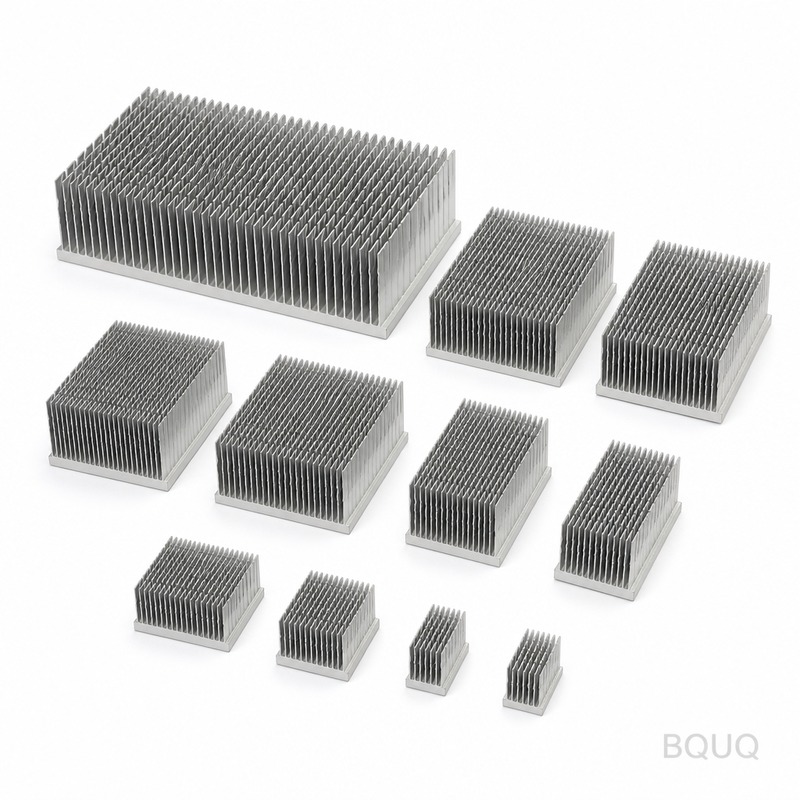
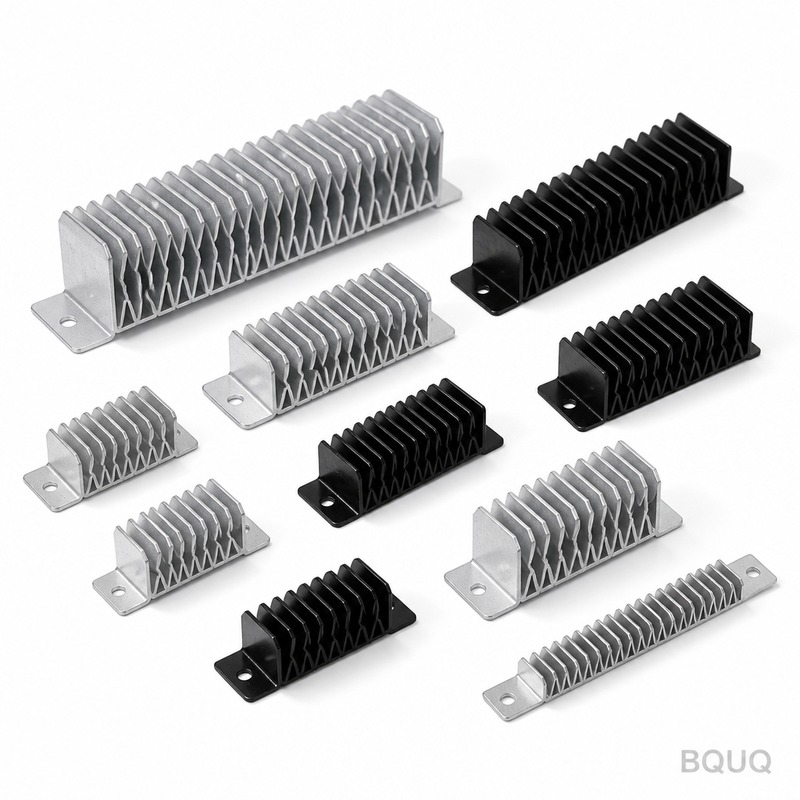
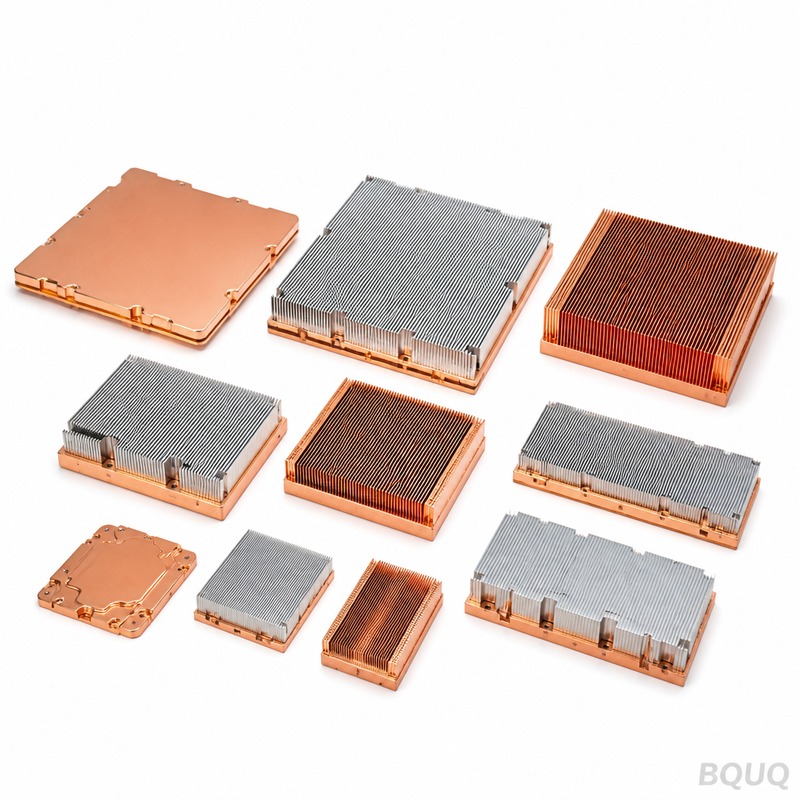
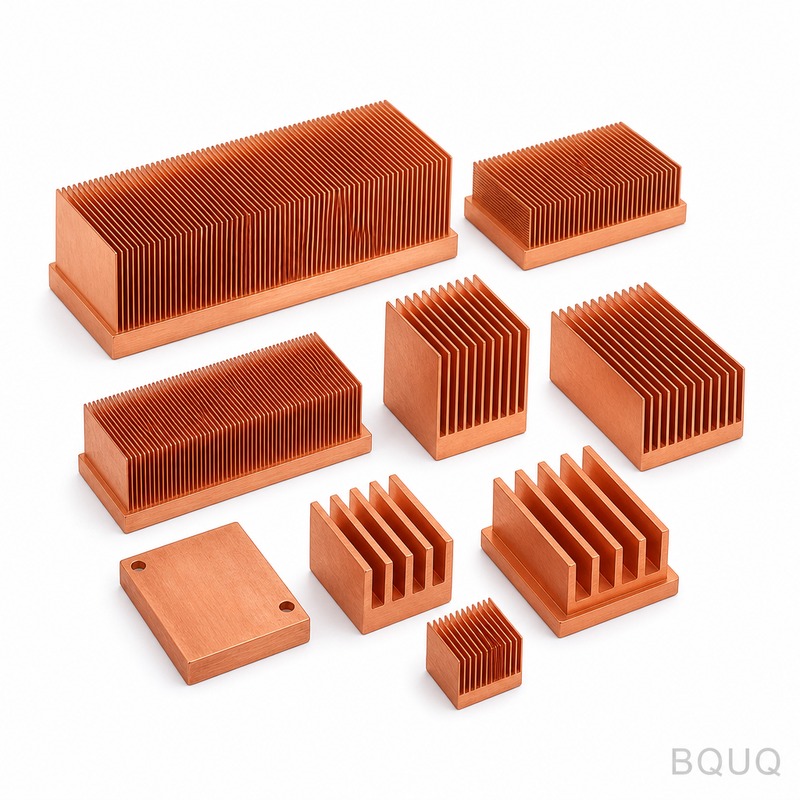
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材料 | 6061-T6アルミニウム |
| 公差 | ±0.15 mm |
| リードタイム | 10営業日 |
| 最小注文数量 | 完全なドキュメント付きで5000個 |
| 生産能力 | 抜粋では未指定 |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|---|---|
| 標準単一ソース部品 | 低初期コスト、迅速な入手 | 限定的なドキュメント、設計柔軟性の低さ |
| 認定済みカスタム部品 | IGBTパワーモジュール、高信頼性 | 高い初期金型・認定コスト |
| 亜鉛ニッケルめっき+三価クロメート処理 | 使用寿命の延長、耐食性 | 二次加工コストの追加 |
| めっきなしの機械加工まま | 試作または低腐食環境 | 使用寿命の短縮、クロメート処理の利点なし |
| 全数検査 | 重要公差および安全用途 | サンプリング検査より高い単価 |
工程 / 検査
| 段階 | 管理 | 記録 |
|---|---|---|
| 金型設計 | 測定された工程能力に基づく | 金型形状ドキュメント |
| 機械加工 | フィン厚0.8 mm、フィンピッチ4.0 mm | 工程内寸法チェック |
| バリ取り | エッジ品質のための二次加工 | 目視および触感検査 |
| めっき | 三価クロメート処理付き亜鉛ニッケルめっき | めっき膜厚および密着性記録 |
| 最終検査 | 一般公差±0.15 mm | 初品検査報告書、5000個でのPPAP形式記録 |
よくある質問
御社のヒートシンクファンの熱抵抗はいくらですか?
当社のヒートシンクファンは、6061-T6アルミニウム、フィン厚0.8 mm、フィンピッチ4.0 mmを使用して0.35 K/Wの熱抵抗を実現しています。この性能は、測定された工程能力に基づいて設計された金型を通じて検証され、IGBTパワーモジュールおよび類似用途において一貫した放熱を保証します。
技術資料:ロボットアクチュエータースプリングの需要を牽引するものは何か?
なぜ公差は±0.15 mmで、それより厳しくないのですか?
±0.15 mmの一般公差は、金型形状と測定された工程能力の直接的な結果です。より厳しい公差を試みると、二次加工やより遅い機械加工が必要となり、ほとんどのヒートシンクファン用途で機能的な利点なしにコストが増加します。設計上必要な場合は、より厳しい公差についてご相談いただけます。
三価クロメート処理付き亜鉛ニッケルめっきは何をしますか?
三価クロメート処理付き亜鉛ニッケルめっきは、裸のアルミニウムや標準的な亜鉛めっきと比較して耐食性を向上させることで、使用寿命を大幅に延長します。この表面処理は二次加工として施され、ヒートシンクファン生産におけるコスト要因の一つですが、過酷な環境で部品を保護します。
おすすめ記事:コレットチャックの設計:ナット、テーパー、ボディ
どのようなドキュメントがどの注文数量で入手できますか?
材料証明書、初品検査報告書、PPAP形式の記録が入手可能です。IGBTパワーモジュールにおける需要の変化により、これらの文書は現在では量産時ではなく5000個の時点で要求されています。ご注文前にドキュメント要件を確認されることをお勧めします。
IGBTおよびパワーモジュールの冷却:大電流用ヒートシンクの選定 と比較してください。
金型修理が必要な場合、10営業日のリードタイムをどのように守りますか?
当社は測定された工程能力に基づいて金型を設計し、ダウンタイムを最小化するための修理プロトコルを維持しています。10営業日のリードタイムは通常の生産条件を前提としています。金型修理が必要な場合は、スケジュール内で優先的に対応しますが、実際のリードタイムは変動する可能性があります。ご注文時に最新のリードタイムをご確認ください。
ヒートシンクファン生産の主なコスト要因は何ですか?
コスト圧力は原材料から来ることはほとんどありません。それは二次加工、すなわちバリ取り、めっき、全数検査から来ます。これらの工程を一つ削除するだけで、材料の代替よりも単価に与える影響が通常大きくなります。例えば、全数検査を廃止するとコストは下がりますが、不良流出のリスクが高まる可能性があります。
IGBTパワーモジュール用のヒートシンクファンを供給できますか?
はい、当社のヒートシンクファンはIGBTパワーモジュールに適しています。この分野の需要は、単一ソースの標準部品から認定済みのカスタム部品へと移行しています。当社は材料証明書や初品検査報告書を含む必要なドキュメントを通常5000個から提供し、お客様の具体的な技術要件についてご相談いただけます。