
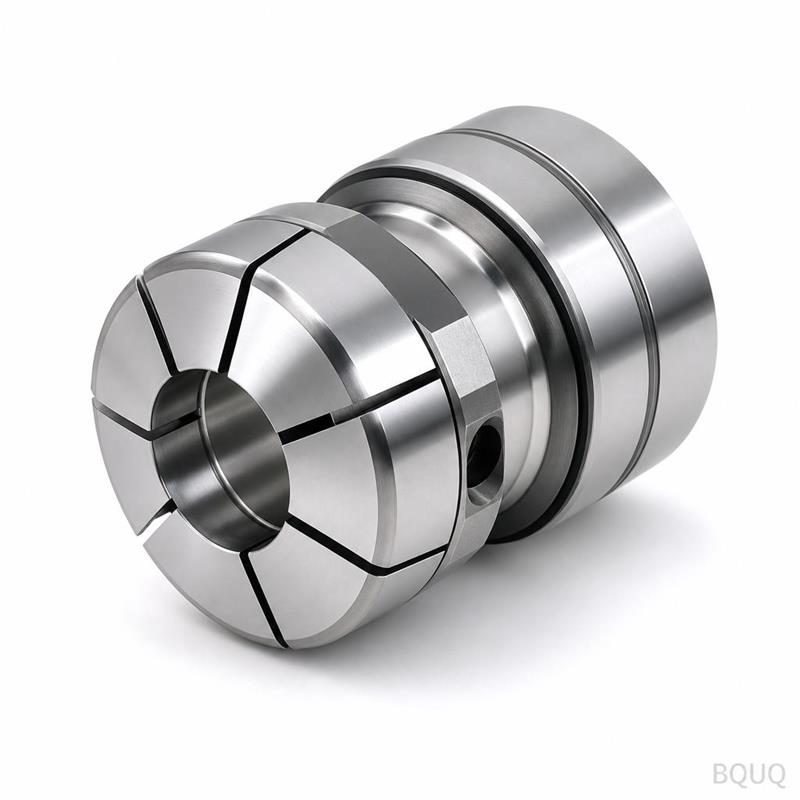
CNC加工による流体・空圧コネクタ
短い答え:CNC加工は、ボディとねじを旋削し、クロスポート、六角フラット、取付パッドをフライス加工して、密封された再現性のある形状に仕上げることで流体・空圧コネクタを製造します。一般的な工場能力は、重要な直径で±0.005 mm、シール面でRa 0.4~0.8 µm、ねじはISO 228またはSAE J1926に基づくゲージ検査です。ボディは通常6061-T6アルミニウム、303/316ステンレス、またはC3604真鍮です。初品のリードタイムは図面リリース後通常5~10営業日です。BQUQは12営業時間以内に見積を返し、柔軟なMOQを維持しているため、工具や量産コミットメントの前に50個のパイロット生産が現実的です。
コネクタは図面上では単純に見えますが、現場では不釣り合いなトラブルを引き起こします。8 barでにじむ空圧継手、200回の熱サイクル後に固着する油圧アダプタ、6つのキャビティのうち1つだけが漏れるマニホールドポート — これらは組立の問題ではなく、加工と仕様の問題です。本記事では、流体・空圧コネクタを指定、加工、検査して、1個目と10,000個目で同じ挙動をするようにする方法を解説します。
流体・空圧コネクタとは何か?
加工の観点では、コネクタとは2つの流体経路(液体または気体)を接続し、圧力を保持して漏れを防ぐ部品です。これは幅広いファミリーをカバーし、加工戦略はそれぞれで変わります。
| ファミリー | 典型的な機能 | 主要な加工プロセス | 重要な特徴 |
|---|---|---|---|
| バーブ付きホース継手 | 差し込み式フレキシブルホース、低圧 | 旋削+ローレット/バーブ成形 | バーブ山径、導入面取り |
| プッシュ・トゥ・コネクト継手 | ワンタッチチューブ接続、空圧 | 旋削+フライス加工(リリーススロット) | ボア真円度、Oリング溝深さ |
| JIC / SAEフレア継手 | 油圧、高圧 | 旋削、37°または45°コーン | コーン角度と表面粗さ |
| ORFS / Oリングボス | 油圧、面シール | 旋削+フェース溝加工 | 溝幅、面平坦度 |
| バンジョー / バンジョーボルト | 狭い空間の油圧 | 旋削+クロス穴加工 | クロス穴バリ取り、流路面積 |
| マニホールドブロック | 複数回路の分配 | フライス+穴あけ+タップ | ポート間位置、ねじ深さ |
| クイックディスコネクトカプラボディ | 頻繁な接続/切断 | 旋削+フライス+研削 | スリーブボア、シールランド同心度 |
共通点:これらの部品はすべてシール界面によって定義されます。その他 — 六角フラット、レンチクリアランス、ホースバーブ形状、取付耳 — は二次的です。1つだけを厳密に保持するなら、シールを保持してください。
コネクタにはどの材料を選ぶべきか?
材料選択は、媒体、圧力、温度、コストの順に駆動されます。ほとんどの低圧空圧作業では、強度よりも作動流体との適合性が重要です。
| 材料 | 最適な用途 | 圧力適合性 | 備考 |
|---|---|---|---|
| 6061-T6アルミニウム | 空圧、低圧油圧、エアツール | 低~中 | 耐食性のため陽極酸化;腐食性媒体で裸のアルミは避ける |
| 2024アルミニウム | 高強度航空宇宙継手 | 中~高 | 未コーティングでは耐食性が悪い;通常めっき |
| C3604真鍮 | 空気、水、不活性ガス、一般空圧 | 低~中 | 優れた被削性、自然な耐食性 |
| 303ステンレス | 水、穏やかな化学薬品、食品隣接ライン | 中 | 快削;316より耐食性がやや低い |
| 316/316Lステンレス | 腐食性化学薬品、海洋、医療ガス | 中~高 | 加工が難しい;鋭利な工具と低速送りを指定 |
| 炭素鋼(12L14、1215) | 高圧油圧アダプタ | 高 | 亜鉛/ニッケルめっきが必要;めっき厚がねじに影響 |
| PPSU / PEEK(加工プラスチック) | 絶縁、軽量、化学的不活性 | 低~中 | 低量では成形ではなく加工 |
実用的な2つのルール。第一に、湿潤環境で裸のアルミボディとステンレス相手ねじを組み合わせないこと — ガルバニック腐食が接合部を固着させます。めっきボディ、焼付防止剤、またはプラスチック絶縁体を使用してください。第二に、乾燥計装空気を通す空圧ラインに顧客が「ステンレス」を指定する場合、303で通常十分であり、316より約30~40%速く加工でき、単価に直接反映されます。
実際に密封するコネクタを加工する方法
シール性能は3つの要素で作られます:シール形状、表面粗さ、同心度。これらはすべて加工上の決定です。
シール面形状
Oリングボスポートの場合、溝深さと幅が圧縮率を制御します。典型的な目標はOリング断面の15~25%圧縮です。溝が0.05 mm深すぎるとOリングが荷重を受けず、0.05 mm浅すぎると圧力下で押し出されます。これは一般公差に任せず、明示的に指定する必要がある公差です。
フレア継手では、コーン角度がシールです。37° JICコーンを±0.5°に保持し、表面粗さRa 0.8 µm以上で信頼性高く着座します。38°で加工され、粗い仕上げのコーンは、組立者がどれだけ強く締めても高圧で漏れます。
シール面の表面粗さ
| シール方法 | 典型的な必要仕上げ | 理由 |
|---|---|---|
| Oリング面シール | Ra 0.4~0.8 µm | シール押し出しと漏れ経路を防ぐ |
| フレアコーン(JIC/SAE) | Ra 0.8 µm以上 | 金属同士の接触が連続している必要 |
| ねじシーラント(NPT) | Ra 1.6 µmで許容 | ねじ変形がシールを行う |
| ボンデッドワッシャー / Dowty | Ra 1.6 µmで許容 | ワッシャーが変形して表面を埋める |
| ガスケット面(フランジ) | Ra 1.6~3.2 µm | ガスケットが適合;滑らかすぎると悪化する場合 |
最後の行に注意。軟質ガスケット接合では、極端に研磨された面が自動的に良いわけではありません — ある程度の表面テクスチャがガスケットの食い込みを助けます。過剰な仕上げ指定はシール完全性を高めずにコストを増やします。
同心度とねじ対ボアの位置合わせ
プッシュ・トゥ・コネクト継手では、チューブボアとねじが同一軸を共有する必要があります。約0.05 mm以上振れると、チューブが角度を持って入り、コレットが不均一に把持し、継手が漏れたり振動で解放されます。修正は検査ではなくプロセスです:ボディ、ボア、ねじを単一セットアップで旋削するか、旋削した外径を2工程目の基準として保持するコレットチャックを使用します。BQUQがコレットチャックシステムを採用するのはまさにこの理由です — 三爪スクロールチャックでの再チャックは通常0.03~0.08 mmの振れを追加し、空圧漏れ試験に失敗するのに十分です。
内部クロスポートのバリ取り
クロス穴ポートはメインボアと交差し、交差点にバリリングを残します。そのバリは流体経路に粒子を放出し、シールの着座を妨げる可能性があります。バリ取りを明示的に指定してください — 熱バリ取り、研磨流動、またはボアスコープ検査を伴う管理された手動バリ取り。「すべてのエッジをバリ取り」は図面上では曖昧すぎます;どのエッジをどの基準で指定してください。
ねじ:ほとんどのコネクタ故障の始まり
コネクタのねじは締結具ではありません。圧力境界であり、異なる規格に従います。
- NPT / NPTF(テーパ):ねじ変形でシール。シーラントまたはテープが必要。NPTとNPTFの期待を混同しないこと — NPTFはドライシール変種で、より厳密な工具管理が必要。
- G / BSPP(平行):ボンデッドワッシャーまたはOリングでシールし、ねじ自体ではない。欧州の空圧機器で一般的。
- UNF / SAE J1926(ストレートねじOリングボス):ねじ基部のOリングでシール。Oリング座の位置が重要。
- メートル平行(ISO 6149):SAE ORBと同様の原理、メートル寸法。
- JIC 37°フレア:コーンでシール、ねじはクランプ力のみ提供。
頻繁で高価な間違いは、Oリング付き平行ねじを意図した場所にテーパねじを指定すること、またはその逆です。部品は写真では似て見え、サービスでは互換性がありません。図面には常に完全な規格を記載し、「1/4インチ」だけにしないでください。
ねじ検査はキャリパーではなくゲージで行うべきです。外ねじ用のゴー/ノーゴーリングゲージと内ねじ用のプラグゲージは、キャリパーでは見えないピッチ径とリード誤差を捉えます。BQUQは指定規格に対してコネクタねじをゲージ検査し、ロットごとに結果を記録します。
コネクタコストを削減する設計製造ルール
ほとんどのコネクタコストは材料ではなく、段取りと二次加工にあります。いくつかの変更は通常、元が取れます。
1. アセンブリごとに1つのねじ規格に統合する。同じマニホールドにNPTとBSPPポートを混在させると、2つの工具セット、2つのゲージセット、2つの検査ルーチンが必要になります。
2. 深く小径のクロス穴を避ける。深さ対直径比が6:1を超えるクロス穴は、ペックドリルが必要で、ドリフトしやすく、バリ取りが困難です。設計が許せばポートの向きを変えてください。
3. 六角フラットを標準レンチサイズに指定する。カスタム六角寸法はフライス時間を増やし、現場技術者に標準工具を与えません。
4. シール溝を断続切削から遠ざける。フライスフラットやクロス穴を横切る溝は、すべての断続部にバリが生じます。
5. シール機能に1つの基準を使用する。Oリング溝と取付面が異なる基準から寸法付けされていると、公差スタックアップが最終的に漏れを生みます。
6. 公差は重要な場所にのみ。非シール機能に±0.1 mm、シール直径に±0.005 mmの一般公差は、通常のコスト効率の良い分割です。すべてを±0.005 mmに厳しくすると、機能向上なしに加工時間が倍増する可能性があります。
公差選択がコストにどのように連鎖するかの詳細については、DFM再設計例の分解を参照してください。
検査と漏れ試験
正しく測定されたコネクタでも漏れる可能性があるため、寸法検査と機能試験の両方が必要です。
| チェック | 方法 | 典型的な頻度 |
|---|---|---|
| ねじ形状とピッチ径 | ゴー/ノーゴーゲージ | 100%またはAQLごと |
| シール溝深さ/幅 | 光学コンパレータ、CMM | 初品+サンプリング |
| ボア真円度と同心度 | CMM、エアゲージ | 初品+サンプリング |
| シール面の表面粗さ | 粗さ計 | 初品+定期 |
| バリのない内部ポート | ボアスコープ、目視 | ロットごと |
| 漏れ完全性 | 空気圧減衰試験または水圧 | ロットごとまたは重要部品は100% |
作動圧力の1.5倍での空気圧減衰試験は、空圧継手の標準的な生産スクリーニングです。油圧部品では、定格圧力の1.5~2倍での水圧耐圧試験が一般的です。どちらもスケジュール以外に破壊的なものはありません — 試験時間を後付けとして扱うのではなく、リードタイムに組み込んでください。
これらの部品、特にステンレスと真鍮の加工用切削油を指定する場合、切削油選択のガイドで媒体適合性の観点をカバーしています。これはコネクタボディに残留した油がガスラインを汚染する可能性がある場合に重要です。
なぜ単一工場からコネクタを調達するのか?
コネクタは単一プロセスであることはまれです。典型的な空圧継手は、旋削、リリーススロットや取付パッドのフライス加工、ねじ転造または切削、バリ取り、表面処理、漏れ試験が必要です。これらの工程が異なるサプライヤにあると、公差スタックアップが企業境界を越え、最終シールを誰も所有しません。
東莞で旋削、フライス、バリ取り、検査を一貫して行うことは、旋盤で確立された基準が最終検査で使用される基準であることを意味します。BQUQは1つのISO9001工場で4つの生産ラインを運営し、±0.005 mmのCNC加工、金属プレス、カスタムばね、ヒートシンク生産をカバーしています。コネクタ作業では、関連する能力は同じフロアでの旋削とフライス加工であり、同心度のためのコレットチャックワークホールディングとゲージベースのねじ検証を備えています。
バイヤーにとっての実用的な利点は、「漏れる」と「理由はこれだ」の間のループが短いことです。エンジニアにとっては、シール界面に対する単一の責任点です。
関連プロセスを探る:CNC加工、CNC旋削部品、CNCフライス部品。コネクタが加工ハウジングにねじ込まれる場合、ねじ仕様のノートで相手側の要件をカバーしています。
よくある質問
Q: コネクタのシール溝にはどの公差を指定すべきですか?
A: 溝の深さと幅は直接公差を付けるべきで、通常Oリング断面と圧力に応じて±0.025 mm以上です。シール機能に一般公差に頼らないでください。圧縮率15~25%が通常の目標です。設計するOリング規格に参照される基本寸法として溝寸法を記載し、加工者が部品の残りとは独立して保持できるようにします。
Q: CNC加工は低量で空圧プッシュ・トゥ・コネクト継手を経済的に生産できますか?
A: はい。年間約5,000~10,000個以下では、工具償却を含めると射出成形より加工が通常安価です。BQUQは柔軟なMOQを維持しているため、50~500個のパイロット生産が現実的です。主なコスト要因は、段取り数、リリーススロットフライス工程、100%漏れ試験かサンプリングかです。
Q: 油圧コネクタには316ステンレスとめっき炭素鋼のどちらが良いですか?
A: 圧力ではなく環境によります。めっき炭素鋼は高圧に十分対応し、コストが低いですが、めっきがねじエッジで欠けて裸の鋼を腐食にさらす可能性があります。316ステンレスは腐食性媒体と海洋条件に耐えますが、加工が遅くコストが高くなります。ほとんどの屋内油圧システムでは、めっき炭素鋼が経済的な選択です;化学、海洋、洗浄用途には316を指定してください。
Q: アルミボディとステンレス相手部品間のガルバニック腐食を防ぐには?
A: 金属を分離するか環境を制御します。オプションには、アルミボディの硬質陽極酸化、めっきアルミインサート付きステンレスグレードの指定、組立時の焼付防止剤の適用、またはプラスチック絶縁ワッシャーの使用が含まれます。湿潤または塩暴露サービスでは、裸のアルミとステンレスの直接接触を完全に避けてください。接合部でアルミが優先的に腐食します。
Q: 初品コネクタのリードタイムはどのくらいですか?
A: 1つの二次フライス工程を伴う単純な旋削継手の場合、初品は材料調達と検査を含め、図面リリース後通常5~10営業日です。複数ポートと漏れ試験を伴うマニホールドはより長くなります。BQUQは12営業時間以内に見積を返すため、図面レビューとDFMフィードバックループはファイル送信当日に始まります。
関連リソース
- BQUQと東莞工場について:/about/
- CNC加工、旋削、フライス能力:/cnc-machining/
- 設計エンジニア向けの技術記事:/bquq-blog/
- 精密製造の業界動向:/industry-dynamics/
- 一般的な調達と公差の質問:/faq/
- プロジェクトケーススタディ:/case/
- 12時間見積のために図面を送信:/contact/
BQUQエンジニアリングチーム執筆。BQUQ(東莞)は、1つのISO9001工場でCNC加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産を運営しています。中国東莞から直接調達 — 12時間で見積:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


