
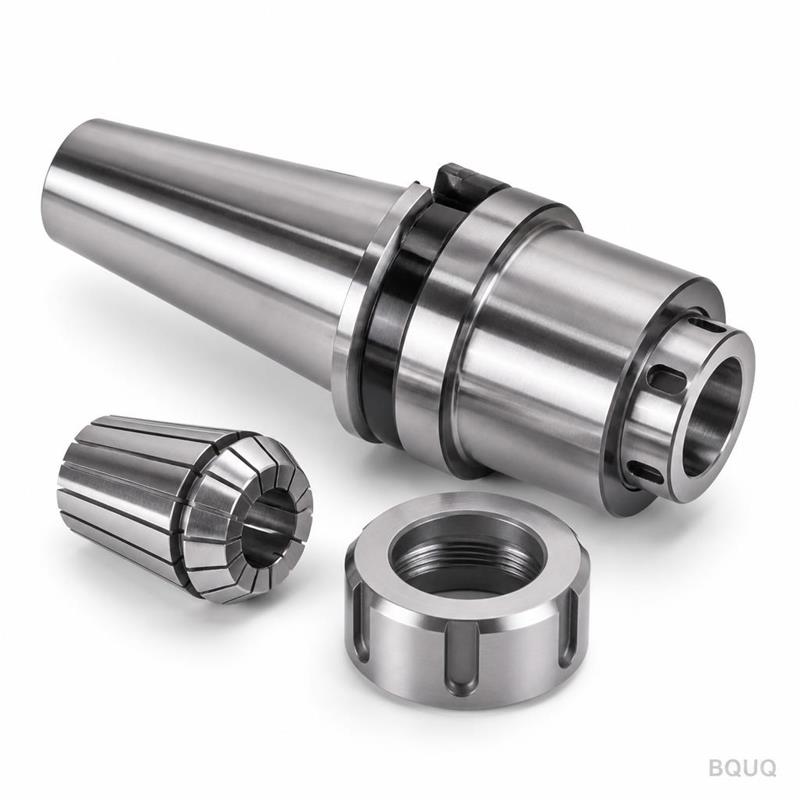
ライブツーリング用コレットホルダー:バランスとトルク
短い答え:ライブツーリング用コレットホルダーは、不釣り合いとスリップという2つの形で失敗します。コレットテーパーでの全振れを0.005 mm以下に抑え、組み立てたホルダーを最大スピンドル速度でG2.5にバランス調整し、クランプトルクをナットのねじに合わせて、コレットがシャンクを掴み、シャンク上で回転しないようにします。6,000 rpmで運転する20 mmのER32ホルダーの場合、これはホルダーメーカーのトルク値(通常ER32で80~100 N·m)までナットを締め、コレット長さの少なくとも3分の2にわたってシャンクを掴み、残留不釣り合いがその速度のISO 1940-1 G2.5エンベロープ内に収まるホルダーアセンブリを意味します。
ライブツーリングは旋盤を軽量なマシニングセンタに変えます。タレットまたはギャングプレートが駆動ユニットを搭載し、駆動トレインがそれを回転させ、コレットチャックが工具を保持します。切削エッジより上流のすべて — ギアトレイン、ベアリング、コレット、ナット — が、工具がきれいに切削するか、びびり、歩き、折れるかを決定します。
この記事では、駆動工具ステーション用のコレットホルダーを指定する際に実際に重要なこと、つまりバランスグレード、トルク経路、振れの積み上げ、ライブツールを生かし続けるセットアップの習慣について説明します。BQUQは東莞のISO9001工場でコレットチャック、ナット、パワーチャックを製造しているため、以下の数値は実際の生産図面で見られるものを反映しています。
なぜライブツーリングではマシニングセンタよりもバランスが重要なのでしょうか?
立形マシニングセンタでは、スピンドルは大きく、剛性が高く、減衰が良好なアセンブリです。旋盤タレットでは、駆動工具ユニットは小さく、ベアリングはコンパクトで、ホルダーはオーバーハングしています。ライブツールホルダーは片持ち梁です。切削エッジは、それを支えるベアリングペアから遠くに位置します。
不釣り合いは、速度の二乗で増大する遠心力を生み出します:
F = m · e · ω²
ここで、mは不釣り合い質量、eは偏心、ωは角速度です。速度を2倍にすると力は4倍になります。4,000 rpmでは、10 g·mmの残留不釣り合いは厄介なものです。8,000 rpmでは、同じ誤差は4倍の力となり、ボアのテーパ、面の波状仕上げ、または進入時の工具の欠けとして現れます。
実際のバランスグレード
| バランスグレード(ISO 1940-1) | 20 mmホルダーの一般的な最大速度 | 使用場所 |
|---|---|---|
| G6.3 | 約4,000 rpmまで | 一般旋削、短いオーバーハング、低価値部品 |
| G2.5 | 約10,000 rpmまで | 標準ライブツーリング、ほとんどの生産作業 |
| G1.0 | 約20,000 rpmまで | 高速駆動工具、小径カッター |
| G0.4 | 約20,000 rpm以上 | 精密スピンドル、一般的なタレットライブツーリングではない |
これらの速度は目安です。実際の限界は、ホルダー質量、オーバーハング、駆動ユニットの剛性によって異なります。長いオーバーハングの重いER40ホルダーは、G2.5のコンパクトなER16ホルダーよりも低い速度で問題を起こします。
コレットホルダーの不釣り合いの原因
- ナット。 単一のバランスマークが付いた標準ナットは、バランス調整されたアセンブリではありません。バランス穴が開けられたナットや外面が研削されたナットは、ホルダー本体に合わせてあります。
- コレット。 スロット付きコレットは本質的に非対称です。正しく着座していないコレット、またはスロットエッジにバリがあるコレットは不釣り合いを追加します。
- 工具シャンク。 研削されたh6シャンクは問題ありません。平面研削されたWeldon面、ウィッスルノッチ、または損傷した面取りがあるシャンクは問題です。
- 切りくずと乾燥したクーラント。 昨日は問題なく動いていた機械で突然振動の苦情が発生する最も一般的な原因です。
コンポーネントではなく、アセンブリをバランス調整してください。G6.3ナット付きのG2.5ホルダーはG6.3アセンブリです。
トルクは実際にナットから工具へどのように伝わるのでしょうか?
コレットシステムのトルク伝達は、形状ではなく摩擦です。ナットがコレットをホルダーテーパーに押し込みます。テーパーがコレットを閉じます。コレットのボアが工具シャンクを掴みます。カッターが見るすべてのニュートンメートルは、その摩擦界面を通過します。
2つのことが成立する必要があります:
1. コレットがホルダーテーパー内で回転してはならない。 テーパー嵌合は、清潔で正しく負荷がかかっていると自鎖します。汚染 — 油膜、切りくず、乾燥したクーラント残留物 — は摩擦係数を低下させ、コレットをクリープさせます。
2. 工具シャンクがコレットボア内で回転してはならない。 これはほとんどの人が「工具が滑った」と呼ぶ故障です。それはほとんど常にクランプ力の問題であり、コレット品質の問題ではありません。
クランプ力とナットトルク
| ホルダーサイズ | 一般的なナット締付トルク | 一般的な把持範囲 | 備考 |
|---|---|---|---|
| ER11 | 12~16 N·m | 1.0~7.0 mm | 小型駆動工具、軽切削 |
| ER16 | 25~35 N·m | 1.0~10.0 mm | コンパクトタレットユニットで一般的 |
| ER20 | 40~50 N·m | 1.0~13.0 mm | サイズとグリップのバランスが良い |
| ER25 | 60~80 N·m | 1.0~16.0 mm | 一般的なライブツーリング |
| ER32 | 80~100 N·m | 2.0~20.0 mm | 最も一般的なライブツールサイズ |
| ER40 | 120~160 N·m | 3.0~26.0 mm | 重駆動工具、長いオーバーハング |
トルク値は一般的なもので、メーカーによって異なります。常にホルダーメーカーの数値を使用してください。過度の締め付けはナットのねじとコレットテーパーを変形させ、締め付け不足はスリップを保証します。
トルク伝達の3つのルール
- コレットボア長さの少なくとも3分の2を係合させてください。 40 mmのコレットに10 mmだけ挿入されたシャンクは、把持面積のほんの一部しかありません。挿入深さをシャンクにペイントペンでマークしてください。
- Weldonフラット、ウィッスルノッチ、またはねじ部で掴まないでください。 これらは接触帯を中断し、ボアの数ミリメートルに負荷を集中させます。
- 正しいナットを使用してください。 ベアリングナットは摩擦を減らし、トルクのより多くがコレットに到達します。プレーンナットはねじ摩擦でトルクを浪費します。ホルダーブランド間でナットを混ぜることは、グリップを失う確実な方法です。
現実的に保持できる振れはどのくらいですか?
振れは積み上げです:スピンドルまたは駆動ユニットの誤差、ホルダーテーパー誤差、コレット誤差、ナット着座誤差、工具シャンク誤差。それぞれが寄与し、それらは線形ではなくベクトル的に加算されます。
| 誤差源 | 一般的な寄与 | 制御方法 |
|---|---|---|
| 駆動ユニット / タレットステーション | 0.002~0.005 mm | ホルダーを責める前にテストバーで確認する |
| ホルダーテーパーからシャンク | 0.002~0.003 mm | 研削テーパー、打痕の検査 |
| コレットボアからテーパー | 0.003~0.008 mm | 精密または高精度コレットを使用する |
| ナット着座 | 0.002~0.005 mm | ねじを清掃、正しいトルク、高品質ナット |
| 工具シャンク | 0.002~0.004 mm | 研削h6シャンクのみ |
適切に維持されたライブツールステーションの現実的な目標は、工具での全振れ0.005~0.010 mmで、ナット面から2×Dで測定します。0.005 mm以下にするには、精密コレット、適合ナット、清潔なテーパーが必要であり、振れが穴サイズを直接左右する小径ドリルやリーマーではそれだけの価値があります。
コレット品質がこの数値をどのように変えるかについての詳細は、適切なコレットシステムの選び方をご覧ください。
ライブツールにはコレットホルダーと焼き嵌めホルダーのどちらを使用すべきですか?
焼き嵌めはより良いバランスと低い振れを与えますが、機械に加熱ユニットが必要で、旋盤工場が毎日見る小さなシャンクの変動を許容しません。
| 基準 | コレットホルダー | 焼き嵌めホルダー |
|---|---|---|
| 2×Dでの振れ | 0.005~0.010 mm | 0.003 mm以下 |
| バランス | バランスナットでG2.5 | 容易にG2.5 |
| 工具交換時間 | 秒単位、機械上で | 分単位、機械外で |
| シャンク公差 | h6~h8許容 | h6のみ、狭い範囲 |
| 小径ドリルとタップ | 優れている | 良いが範囲が限られる |
| ホルダーあたりのコスト | 低い | 高い |
旋盤でのライブツーリングでは、コレットホルダーは通常、柔軟性で勝ります。焼き嵌めは、1つの工具を何千もの部品に使用し、決して交換しない場合に勝ります。トレードオフは焼き嵌め対コレットホルダーでより深くカバーされています。
ライブツールコレットホルダーを正しくセットアップするにはどうすればよいですか?
ホルダーをタレットに入れる前に
1. テーパーを清掃します。 ホルダーテーパーとコレットをリントフリークロスで拭きます。どんな膜も摩擦を減らし、振れをシフトさせます。
2. コレットを検査します。 スロットエッジのバリ、摩耗したボア、または変形したテーパーを探します。小さすぎるシャンクで過度に締め付けられたコレットはスクラップです。
3. 最初にコレットをナットに着座させます。 コレットをナットの偏心リングにスナップさせ、次にナットをホルダーにねじ込みます。これが正しい組み立て順序であり、コレットが傾くのを防ぎます。
4. 工具を深さまで挿入します。 コレットボアの少なくとも3分の2。
5. 指定されたトルクまで締めます 適切なレンチまたはトルク制御された締付治具で。
ホルダーがタレットに入った後
1. 工具シャンクを指示します、ホルダー本体ではなく、ナットから2×Dで。
2. ウォームアップサイクルを実行します 最初の切削の前に意図した速度で30秒間。これによりコレットが落ち着き、重大なバランス問題がスクラップになる前に明らかになります。
3. 最初の部品を確認します、次に20部品後に再度確認します。コレットのグリップは使用の最初の1時間でわずかに緩みます。
メンテナンス間隔
| チェック | 頻度 | 仕様外の場合のアクション |
|---|---|---|
| テーパーの清浄度 | 工具交換ごと | 拭く;ピッティングがある場合はホルダーを交換 |
| コレットボアの摩耗 | 200~500回の工具交換ごと | コレットを交換 |
| ナットねじの状態 | 毎月 | ねじがかじっている場合はナットを交換 |
| 工具での振れ | 毎週またはクラッシュ後 | 再指示;原因を特定 |
| バランス(バランススタンド上) | クラッシュまたはナット交換後 | 再バランスまたは交換 |
ホルダー自体はどこから来るのですか?
ライブツーリング用コレットホルダーは、そのテーパー研削とナットと同じくらい良いだけです。ホルダー本体は、シャンクに対して数ミクロン以内で同心の研削テーパー、焼入れ研削ナット、および1回のセットアップでボアとテーパーが研削されたコレットが必要です。
BQUQは東莞の1つの工場で4つの生産ラインを運営しています — ±0.005 mmへのCNC加工、金属プレス、カスタムばね、ヒートシンク生産 — すべてISO9001の下で。スイス型およびタレットマシン用のコレットチャック、ナット、および嵌合パワーチャックは同じフロアで生産されているため、公差は混合サプライヤーから組み立てられるのではなく、源流で管理されています。
標準範囲はこちらで確認できます:
- ツールホルダーコレットチャック — ERおよびTGシリーズ本体、ナット、スパナ
- スイス型マシン用パワーチャック — 大量旋削用の油圧および空圧作動
- 自動旋盤コレット — スイス型およびカム式マシン用のスプリングコレットとガイドブッシング
ホルダーがマシンスピンドルとどのようにインターフェースするかについては、コレットスピンドルインターフェースの説明をご覧ください。
よくある質問
Q: ライブツーリング用コレットホルダーはどのバランスグレードにすべきですか?
A: G2.5は、約10,000 rpmまでのほとんどのタレットライブツーリングの実用的な標準です。それ以上では、G1.0を指定し、駆動ユニット自体のバランス寄与を確認してください。グレードは組み立てられたホルダー — 本体、コレット、ナット、工具 — に適用され、本体だけではないことを覚えておいてください。適合しないナット付きのバランス本体はG2.5を満たしません。
Q: ナットを強く締めても工具がコレットで滑るのはなぜですか?
A: スリップは通常、トルクの問題ではなく接触面積の問題です。シャンクがコレットボアの少なくとも3分の2挿入されていること、Weldonフラットやノッチで掴んでいないこと、コレットとテーパーが清潔であることを確認してください。摩耗したコレットやかじったナットねじもグリップを減らします。トルクを増やす前にコレットを交換してください。
Q: ライブツールステーションでドリル加工とフライス加工に同じコレットホルダーを使用できますか?
A: はい、限界内で。ドリル加工は低い振れと適度なグリップが必要です;フライス加工は最大のグリップとより良いバランスが必要です。なぜなら負荷が断続的だからです。フライス加工では、ステーションが許す最大のコレットサイズを使用し、オーバーハングを短く保ち、工具交換ごとにバランスを確認してください。小径ドリル加工では、グリップよりも振れを優先してください。
Q: ライブツーリングコレットはどのくらいの頻度で交換すべきですか?
A: 生産旋削では、コレットあたり200~500回の工具交換が合理的な計画数値ですが、実際のトリガーは測定です。工具での振れが公差を超えたとき、ボアに摩耗帯が見えるとき、またはグリップ力が著しく低下したときに交換してください。コレットは消耗品です;それらを永久工具として扱うことが、工場が説明のつかないテーパーを追いかける結果になる方法です。
Q: ベアリングナットは本当にグリップを改善しますか?
A: はい。ベアリングナットは、ナットとコレット間の摩擦のほとんどを取り除くため、加えられたトルクのより多くを軸方向クランプ力に変換します。つまり、同じレンチの努力でコレットがより強く閉じます。また、再現性が向上し、複数のオペレーターがシフトをまたいで同じホルダーを締めるときに重要です。ホルダーに指定されたナットを使用してください。
関連リソース
- BQUQと東莞の生産フロアについて:/about/
- コレットチャック、ナット、ツールホルダー:/tool-holder-collet-chucks/
- スイス型パワーチャックと作動:/power-chucks-swiss/
- 自動旋盤コレットとガイドブッシング:/auto-lathe-collets/
- 精密旋削の業界動向:/industry-dynamics/
- 技術記事とエンジニアリングガイド:/bquq-blog/
- よくある質問:/faq/
- 生産からのケーススタディ:/case/
- エンジニアリングチームへのお問い合わせ:/contact/
BQUQエンジニアリングチームによって執筆されました。BQUQ(東莞)は、1つのISO9001工場でCNC加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産を運営しています。中国東莞から直接調達 — 12時間以内にお見積り:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


