
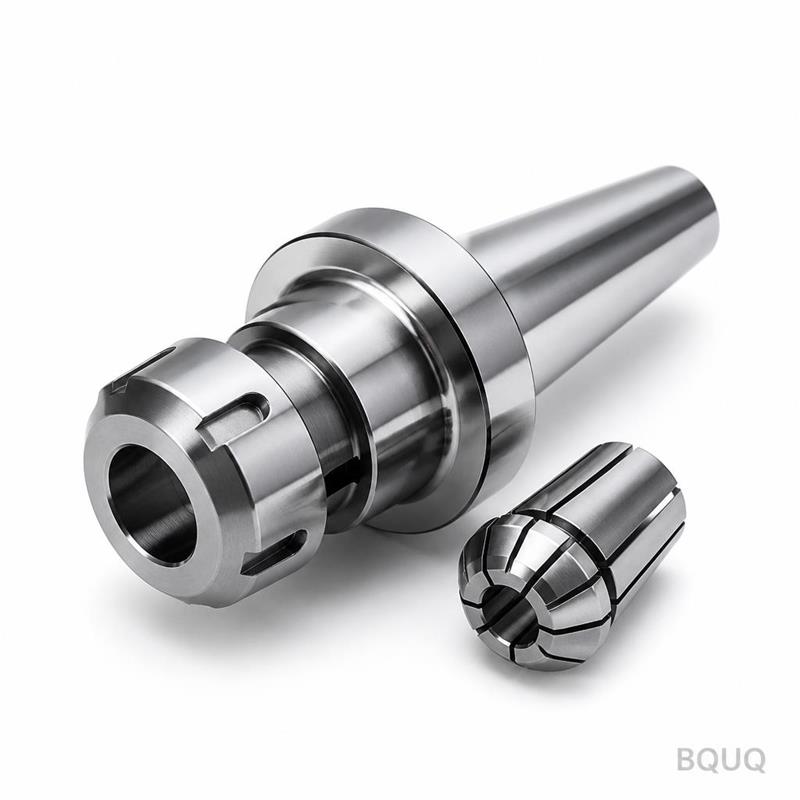
クーラントスルーコレットシール:高圧加工
短い答え:クーラントスルーコレットシールとは、コレット本体、工具シャンク、ナットボアの間の隙間を塞ぎ、高圧クーラントを半径方向に逃がさず工具内部のチャンネルに強制的に流す小型のエラストマーまたはポリマーリングです。一般的なシステムは30~80 bar(435~1,160 psi)で運転されます。100 barを超える場合、シールは専用の定格が必要で、コレットボア、ナット、シールはマッチングセットでなければなりません。シールがないと、ポンプエネルギーのほとんどがホルダー面で失われ、切りくず排出が崩壊し、工具寿命が低下します。BQUQは、DongguanのISO9001工場からシール付きコレットチャックとマッチングコレットを供給し、見積もりは12営業時間以内に返答します。
高圧クーラントは、機械工場で最も安価な生産性向上策の一つです — ただし、ツールホルダーから漏れ始めるまでは。30 barでは、水溶性クーラントは数ミクロンより広い半径方向の隙間を見つけ、スピンドルテーパーに向けた切削ジェットに変えます。解決策はより大きなポンプではありません。適切にシールされたコレットインターフェースです。
この記事では、クーラントスルーコレットシールの仕組み、どのシール形状がどのホルダーに適しているか、各設計が現実的に耐えられる圧力、クーラントが本来行くべき場所に行くようにシール付きコレットを指定する方法を説明します。
クーラントスルーコレットシールは実際にどのような問題を解決するのか?
標準のER、TG、5Cコレットはばね要素です。弾性変形によって工具シャンクを把持し、その変形はコレットセグメント間に螺旋状の隙間を残します。3~8 barのフラッドクーラントでは、その隙間は少し漏れますが誰も気にしません。50 barでは、同じ隙間がノズルになります。
高圧クーラントがコレット面で逃げると、3つの問題が発生します:
- 切削エッジでの圧力損失。 ナットで漏れたクーラントは工具の内部チャンネルに到達しません。先端での有効圧力は半分以下に低下することがあります。
- 切りくず排出の失敗。 チタンやステンレスの深穴加工やポケット加工では、クーラントが切りくずをフルートから洗い流すことに依存します。漏れは再切削を意味し、再切削は欠けたエッジを意味します。
- スピンドルとベアリングの汚染。 クーラントと微粉の微細で高速のミストがスピンドルノーズに侵入し、テーパー接触を劣化させ、最終的にベアリング寿命を低下させます。
クーラントスルーコレットシールは、これら3つすべてを阻止するバリアです。これは消耗品であり、低コストの部品が高価値の仕事をしています — だからこそ、安価なものを指定するよりも適切なものを指定することが重要です。
高圧システムでコレットシールはどのように機能するのか?
シールは、半径方向の漏れ経路を制御された軸方向の流れ経路に変換することで機能します。
シールされたアセンブリでは、クーラントはコレットの後ろのホルダー本体に入り、コレットの内部クリアランスまたは専用の溝を通り、工具シャンクのクーラント穴に導かれます。シール — 通常はOリング、リップシール、接合面シール、または成形ポリマーカラー — は次の2つの場所のいずれかに位置します:
1. コレットと工具シャンクの間、工具の円筒面でシールします。
2. コレットとナットボア/ホルダー面の間、外側の経路をシールします。
ほとんどの生産設計では両方を使用します。圧力はより簡単な経路を見つけるからです。エラストマーはナットをトルク締めすると制御された量だけ圧縮されます。この圧縮がシール力を生み出します。これがシール圧縮がトルク依存の変数であり、固定された特性ではない理由です — この点はコレットクランプ圧の記事でより深く扱っています。
シール付きコレット内の圧力バランス
50 barでは、内部圧力はシールに同時に3方向に作用します:ナットボアに対して外側、工具シャンクに対して内側、そしてコレット面に対して軸方向。リップシールは最初のものを利用して自己強化します — より高い圧力がリップをシール面に対してより強く押し付けます。これが、リップシールが約40 bar以上で単純なOリングよりも優れている理由です。
Oリングは純粋にスクイーズに依存します。安価で、表面粗さに寛容で、約30~40 barまで完全に適しています。それ以上では、隙間への押し出しが故障モードになります。
シールタイプと現実的な圧力限界
以下の表は、コレットベースのツールホルダーに見られる一般的な設計をまとめたものです。数値は典型的な業界値です — プロセスを決定する前に、特定のホルダーとシールサプライヤーに対して確認してください。
| シールタイプ | 一般的な圧力範囲 | シール位置 | 最適な用途 | 主な故障モード |
|---|---|---|---|---|
| Oリング(NBR) | 10~30 bar | 工具シャンク | 一般フライス加工、ERホルダー | 押し出し、圧縮永久ひずみ |
| Oリング(FKM/HNBR) | 20~50 bar | 工具シャンク | ステンレス、鋳鉄、高温 | 隙間での押し出し |
| リップ/Uカップシール | 40~80 bar | 工具シャンクまたはナットボア | 深穴加工、高圧旋削 | リップ摩耗、汚染 |
| 接合面シール | 60~120 bar | ホルダー面 | 専用クーラントスルーホルダー | 切りくずによる面損傷 |
| 成形ポリマーカラー | 50~100 bar | コレット本体 | コンパクトシール付きコレット、スイス型ホルダー | 熱劣化 |
実用的な注意点が2つあります。第一に、シールの圧力定格が制限要因になることはほとんどありません — 通常はホルダーとコレットの剛性が制限要因です。約80 bar以上では、油圧膨張とコレットの歪みが振れに影響し始めます。第二に、温度が重要です:NBRは約100 °Cまで、FKMは約200 °Cまで快適です。最小限のクーラント流量で熱いチタンを切削すると、シールを限界以上に押し上げる可能性があります。
シール付きコレットとシールなしコレット:プロセスで何が変わるか
| パラメータ | シールなしコレット | シール付きコレット |
|---|---|---|
| 工具先端での有効クーラント | ポンプ圧力の40~60% | ポンプ圧力の85~95% |
| 深穴での切りくず排出 | 限界的 | 信頼性が高い |
| Ti/ステンレスでの工具寿命 | ベースライン | 通常20~50%長い |
| 振れ(指標) | 同じコレットクラス | シールが同心であれば同じコレットクラス |
| メンテナンス間隔 | 長い | 500~2,000時間でシール交換(指標) |
| ホルダーあたりのコスト | 低い | シールと溝加工分高くなる |
振れの行は、バイヤーが最も心配する項目です。正しく成形されたシールは把持ゾーンの外側にあるため、測定可能な振れを追加しません。成形が悪いシール、または過圧縮されたシールは、コレットを数ミクロン軸からずらす可能性があります — ±0.005 mmの機能では十分に問題になります。
どのコレットシステムがクーラントスルーシールをサポートしているか?
すべてのコレットファミリーにシールオプションがあるわけではありません。以下の表は、一般的なシステムとそのシールの実用性を対応付けています。
| コレットシステム | クーラントスルーシール | 備考 |
|---|---|---|
| ER11 / ER16 / ER20 | 限定的 | ナットボアが小さい;低圧のみ |
| ER25 / ER32 / ER40 | 可 | 最も一般的なシール付きフライス設定 |
| ER50 | 可 | 大きなナットボア、良好なシールスペース |
| TG100 / TG150 | 可 | 剛性が高く、70 bar以上に適している |
| 5C | 可(特殊) | スイス型やタレット作業で使用されるシール付き5Cコレット |
| R8 | 稀 | 主に手動機、低圧 |
| スイス型コレット/ガイドブッシュ | 可 | 高圧スイス作業ではシール付きガイドブッシュが標準 |
スイス型加工では、シールはオプションではありません — ガイドブッシュとコレットは切削部から数ミリ以内にあり、そこでの漏れは作業ゾーンを水浸しにします。BQUQは、まさにこの環境向けに自動旋盤コレットとマッチングガイドブッシュを生産しており、クーラント経路がコレットではなくチャック本体を通るスイス型機用パワーチャックも手掛けています。
ナットはシールシステムの半分
シール付きコレットは間違ったナットでは役に立ちません。クーラントスルーナットには逃げボアとシール座があります。標準ナットはシールを潰すか、着座させないままにします。形状の違いは微妙で、図面レビューで見落としがちです — コレットナットの種類の解説では、ボアプロファイルとそれぞれの適切な用途をカバーしています。
シール付きコレットを正しく指定する方法は?
指定は5つの数値と1つの材料決定に帰着します。
1. 使用圧力 — ポンプがホルダーで供給する最大値であり、ポンプの定格圧力ではありません。
2. クーラントの種類と濃度 — ストレート油、エマルション、またはMQL。油は一部のエラストマーを膨潤させます。高濃度エマルションは他のものを侵す可能性があります。
3. ホルダー面での温度 — 測定してください、推定しないでください。
4. 工具シャンクの公差と表面粗さ — シールには滑らかで、真円で、一貫したシャンクが必要です。摩耗または研削されたシャンクは漏れます。
5. コレットクラスと振れ要件 — シールは同心性を損なってはなりません。
次にエラストマーを選択します:一般作業にはNBR、温度と耐薬品性にはFKM、微粉が多い場所での耐摩耗性にはHNBRまたはポリウレタン。
取り付けとトルクの規律
シールは圧力よりも取り付けで故障することが多いです。3つのルール:
- ホルダーメーカーの数値にトルクを合わせ、感覚で締めない。 トルク不足はシールを未圧縮のままにし、過剰トルクは隙間に押し出します。
- シール経路を清潔に保つ。 リップシールの下に挟まった1つの切りくずが永久的な漏れ経路を作ります。清浄度の規律は、コレットボアを正確に保つ規律と同じです — コレットの清浄度を参照してください。
- シールは故障時ではなくスケジュールで交換する。 にじむシールは、気づくのが遅すぎる症状です。
多くのスピンドルでシール付きホルダーを運用する工場では、ホルダーごとのシール交換時間の簡単なログがすぐに元を取ります。
BQUQはクーラントスルーコレットプログラムにどのように適合するか?
BQUQは、1つのISO9001システムの下で4つの生産ラインを運営するDongguanのソースファクトリーです:±0.005 mmのCNC加工、金属プレス、カスタムばね、ヒートシンク生産。コレット作業では、コレット本体、シール溝、ナット、嵌合ホルダーを4つのベンダーから組み立てるのではなく、1つの図面セットに対して生産および検査できます。
実際には、次の3つの理由で重要です:
- 溝形状の制御。 シール溝はミクロンレベルの機能です。コレットテーパーを旋削する同じCNCラインでそれらを生産することで、同心性が保たれます。
- マッチングセット。 シール付きコレット、シール付きナット、ホルダーを検証済みセットとして出荷することで、「どの部品が漏れているか」という会話を排除します。
- 柔軟なMOQ。 生産量を確定する前に、新プロセスの試作数量が可能です。
フライス加工および穴あけ用途向けのツールホルダーコレットチャックを供給し、図面またはサンプルから12営業時間で見積もります。まだホルダーファミリーを選択中の場合は、コレットシステムの選択に関するガイドが適切な出発点です。
よくある質問
Q: クーラントスルーコレットシールはどのくらいの圧力に耐えられますか?
A: シールタイプによります。標準のNBR Oリングは約30 barまで快適です。FKM Oリングは約50 barまで。リップおよびUカップシールは80 barまで。接合面シールと成形ポリマーカラーは、十分に管理された条件で100~120 barまで。80 bar以上では、シール自体よりもホルダーの剛性とコレットの歪みが制限要因になることが通常です。常に特定のホルダーとシールサプライヤーの定格に対して確認してください。
Q: 既存のERコレットチャックにクーラントスルーシールを後付けできますか?
A: 場合によります。ナットに逃げボアがあり、コレットにシール溝があれば、シール付きコレットと対応するナットが機能します。ナットが標準の閉じたボア設計の場合、シールを潰すか、正しく着座させません。その場合はクーラントスルーナットが必要で、多くの場合内部クーラント経路を持つホルダーも必要です。後付けは通常ホルダー交換より安価ですが、まずナットを確認してください。
Q: コレットシールはクランプ力や精度を低下させますか?
A: 正しく設計されたシールは低下させません。把持ゾーンの外側にあり、測定可能な振れを追加しません。問題は、過剰なトルクでシールが過圧縮された場合、または低品質の成形シールが同心でない場合に現れます — どちらもコレットを数ミクロン軸からずらす可能性があります。±0.005 mmの部品では、それは十分に問題になるので、シール付きコレットとナットをマッチングセットで購入してください。
Q: クーラントスルーコレットシールはどのくらいの頻度で交換すべきですか?
A: 指標として、圧力、クーラント化学、汚染レベルに応じて500~2,000運転時間ごとです。70 bar以上の高圧ストレート油システムは短い方に傾き、低圧エマルションシステムはより長く持ちます。故障時ではなくスケジュールで交換してください。にじむシールは切削部で明らかになるずっと前にスピンドルを汚染するからです。ホルダーごとの交換時間のログを保持してください。
Q: シール付きコレットにはどのクーラントを使用すべきですか?
A: ストレート油は最高のシール寿命と潤滑性を与えますが、防火管理が必要です。6~10%濃度の水溶性エマルションが一般的な妥協点です。より高い濃度は一部のエラストマーを膨潤させる可能性があるため、エラストマーを化学に合わせてください。研磨性微粉をシール経路に通すのは避けてください — ろ過品質は圧力と同じくらいシール寿命に影響します。決定する前に、クーラントサプライヤーにエラストマー適合性を確認してください。
関連リソース
- BQUQとDongguanの製造拠点について:/about/
- コレットチャック、ナット、シール付きツールホルダー:/tool-holder-collet-chucks/
- 自動旋盤およびスイス型コレット:/auto-lathe-collets/
- 高圧加工の業界動向:/industry-dynamics/
- コレットとワークホールディングに関する技術記事:/bquq-blog/
- よくある質問:/faq/
- ケーススタディ:/case/ — エンジニアリングチームへのお問い合わせ:/contact/
BQUQエンジニアリングチームによって執筆。BQUQ(Dongguan)は、1つのISO9001工場でCNC加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産を運営しています。Dongguan、中国から直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


