
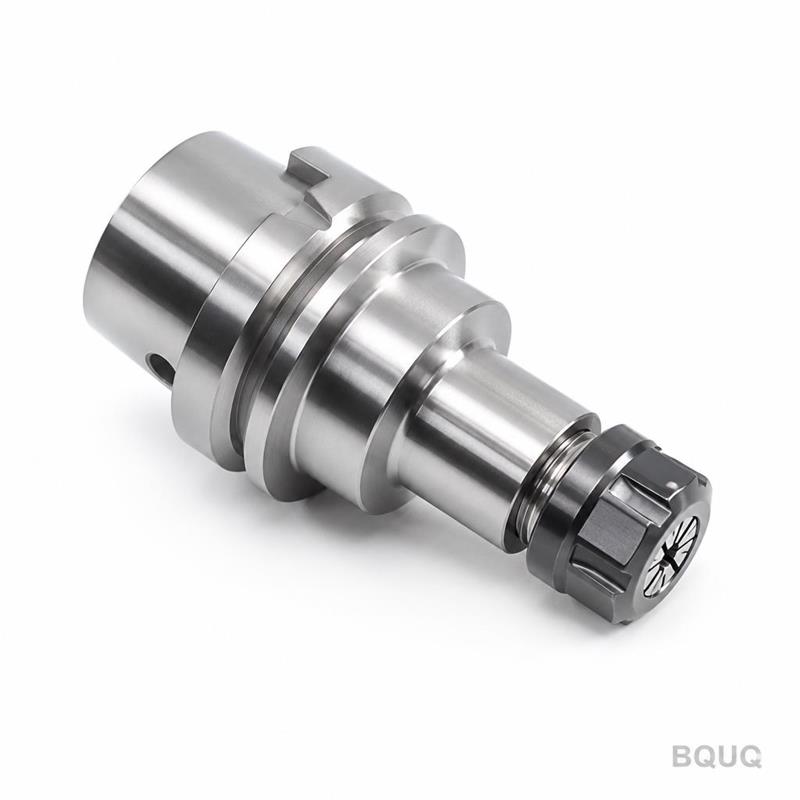
コレットのテーパー角度:20度と30度の違いが意味するもの
簡単な答え:テーパー角度は、ナットがどれだけの半径方向の力を把持力に変換できるかを決めます。30°コーン(TGタイプ、0.5 mmの収縮範囲)はより寛容で、より広い直径範囲を把持します。20°コーン(ERタイプ、1.0 mmの収縮範囲)はより自己ロック性が高く、大きな側面荷重下でより良く保持しますが、ナットのトルク管理をより厳密にする必要があります。どちらも同じ精度クラスに研削されます — 通常、3×Dで0.008–0.015 mmのTIR — したがって、角度は保持力と範囲を変えるものであり、基本精度を変えるものではありません。一般のフライス加工やタップ加工には30°を、高トルクまたは振動が発生しやすい切削には20°を選んでください。
なぜテーパー角度が重要なのでしょうか
コレットは単独では何もしません。それはスロット付きの焼入れスリーブであり、ナットが一致するコーンに押し下げたときだけ把持します。そのコーンがメカニズムのすべてです。ナットが軸方向に加えるすべてのニュートンは、半径方向にボアにリダイレクトされる必要があります — そしてコーンの角度がその効率を決めます。
それをくさびとして考えてください。浅いくさび(軸からの角度が小さい)は力をより倍増させますが、移動量は少なくなります。急なくさびは移動量が多くなりますが、倍増は少なくなります。コレットはそのトレードオフの狭い範囲に位置し、金属加工で支配的な2つの値は、カタログの測定方法に応じて20°と30°の半角です。
実際の結果は4つの場所に現れます:
- ボアに沿った把持長さ — ツールシャンクのどれだけが実際にクランプされるか。
- 収縮範囲 — コレットが底に当たるか歪む前にどれだけ閉じられるか。
- 自己ロック挙動 — コレットがきれいに解放されるか、ナットに固着するか。
- 経時的な振れ安定性 — 数千回のツール交換後に精度がドリフトするかどうか。
ゼロからコレットシステムを選択する場合、テーパーは最後の決定ではなく最初の決定です。それは下流のすべてを制約します。
コレットテーパーがトルクを把持力に変換する方法
ナットのねじは軸方向の引張を生成します。その引張はコーンでテーパー面に垂直な法線力に分解されます。半径方向の成分が把持力であり、接線方向の成分が解放に抵抗する摩擦です。
半角αのコーンでは、半径方向の力は与えられた軸方向荷重に対して摩擦損失の前にほぼ1/tan αでスケールします。αが小さいほど、ナットトルクの単位あたりの半径方向の力が大きくなります — だから20°システムは同じレンチ設定でより強く噛み付くように感じられます。
しかしそれは話の半分に過ぎません。αが小さいほど自己ロック傾向も増加します:研削鋼と研削鋼の摩擦角はしばしばコーン角度自体と同じ範囲にあるため、コレットがナットにくさび状に食い込み、抜け落ちなくなることがあります。これは実際の生産上の悩みであり、多くの工場が専用のリリースタップや、抽出リングが組み込まれたナットを用意している理由です。
| 特性 | 20°テーパー(ERファミリー) | 30°テーパー(TG / 100スタイル) |
|---|---|---|
| 収縮範囲(標準) | 直径で約1.0 mm | 直径で約0.5 mm |
| ナットトルクあたりの半径方向力 | 高い | 低い |
| 自己ロック傾向 | 中程度から高い | 低い |
| 解放挙動 | きれいなナットが必要、時にはタップが必要 | 容易に抜け落ちる |
| 最適な用途 | 重い側面荷重、高トルク、剛性の高いセットアップ | 混合作業、タップ加工、迅速な交換 |
| 3×DでのTIR(標準、品質グレード) | 0.008–0.015 mm | 0.008–0.015 mm |
| ナットトルク感度 | 高い | 中程度 |
TIRの行は意図的に同一です。角度はコレットを正確にするものではありません — 研削、スロット加工、熱処理、ボアの同心度がそうします。角度はそれを強くまたは寛容にします。
20°コレット:ER、そしてそれが支配的な理由
ERファミリーは世界で最も広く使用されているコレットであり、20°設計です。理由は実用的であり、異国情緒的なものではありません:
広い収縮範囲。 単一のER32コレットは1 mmのバンドをカバーするため、工場は同じスリーブで20 mmと20.5 mmのシャンクを保持できます。これにより在庫とツール交換時間が削減されます。混合バッチを扱うジョブショップにとって、これだけでも選択を正当化します。
側面荷重下での強い把持力。 ナットトルクのより多くが半径方向の力になるため、ERコレットはフライス加工や断続切削で引き抜きに良く抵抗します。ツールホルダーコレットチャックセットアップでエンドミルのデフォルトとしてERチャックが使用される理由です。
不完全なシャンクに対する寛容さ。 20°コーンはより長い軸方向接触長さで適合するため、少し摩耗したまたはサイズが小さいシャンクでも意味のある接触面積が得られます。
トレードオフは現実的です。ERコレットは過剰トルクに敏感です — 過剰なトルクはボアを歪め、精度を永久に低下させます。また、きれいなナットと正しく着座したコレットが必要です。そうでないとコレットが傾き、振れが跳ね上がります。不適切な着座は、コレット精度グレードの記事で取り上げた振れ問題の最も一般的な原因の1つです。
20°が間違った答えとなる場合
プロセスに頻繁なツール交換が含まれ、オペレーターがトルクレンチを使用しない場合、または収縮範囲よりも再現性が重要となる小径作業を行っている場合、20°システムは変動の原因になる可能性があります。それは角度のせいではなく、角度が要求する規律です。
30°コレット:TGと100スタイルファミリー
TGおよび100スタイルコレットはより急なコーンを使用します。急な角度は半径方向の倍増を減らしますが、3つの利点をもたらします:
よりきれいな解放。 コレットはくさび状になりません。ナットから抜け落ちます。これは自動化または高頻度交換セットアップで非常に重要です。
低いトルク感度。 許容されるナットトルクの広い範囲は、オペレーター間の変動を減らします。同じ機械に複数の機械工がいる工場では、その一貫性はピーク把持力よりも価値があります。
タップ加工でのより良い挙動。 タップコレットはしばしばより急です。荷重が主に軸方向とねじりであり、曲げ側面荷重ではないためです。急なコーンはスクエアドライブ機能のためのスペースも多く与えます。
コストは収縮範囲です。30°コレットは通常、同等の20°コレットの直径バンドの約半分をカバーするため、同じシャンク範囲をカバーするにはより多くのスリーブが必要です。固定されたツールシャンクセットを持つ工場にとって、それは問題ではありません。ジョブショップにとっては、実際の在庫決定です。
命名の混乱に関する注記
カタログの「角度」は常に同じ方法で引用されるわけではありません。一部のサプライヤーは含まれるコーン角度を記載し、他は半角を記載し、少数はコレットの外側コーンではなくナットの内面の角度を引用します。2つのデータシートを比較する前に、どの慣習が使用されているかを確認してください。異なるソースからの「20°」と「30°」は、数字が示唆するよりも近いかもしれません — または遠いかもしれません。疑わしい場合は、断面図を求めてください。
実際の加工決定での2つの比較
一般的な操作全体で選択がどのように展開するかを示します。
| 操作 | 推奨テーパー | 理由 |
|---|---|---|
| エンドミル加工、深い軸方向切削 | 20° | より高い半径方向の把持力が引き抜きに抵抗 |
| 断続/粗フライス加工 | 20° | 側面荷重のより良い減衰 |
| タップ加工(剛性またはフローティング) | 30° | 軸方向が支配的な荷重、きれいな解放 |
| 小さなビットでの穴あけ | 30° | 迅速な交換、低トルクで済む |
| 多品種ジョブショップ、多くのシャンクサイズ | 20° | スリーブあたりの広い収縮範囲 |
| 自動ツール交換、多くのサイクル | 30° | 信頼性の高い解放、傾きリスクが少ない |
| スイス型旋盤のガイドブッシュ作業 | ブッシュ仕様に合わせる | ブッシュとコレットはペアにする必要がある |
| 精密仕上げ、軽切削 | どちらでも | 精度は角度ではなくグレードから来る |
最後の行がバイヤーが忘れがちな点です。切削が軽く、シャンクが公称寸法であれば、テーパー角度は結果にほとんど影響しません。振れ、ボア仕上げ、ナットの状態が支配的です。だから私たちは角度選択とグレード選択を分けています — それらは異なる決定であり、混同すると一方を過剰に指定し、他方を過少に指定することになります。
スロット設計、圧力、テーパーとの相互作用
テーパー角度は単独では作用しません。スロットパターンはコレットがどのようにたわむかを決定し、たわみはコーン接触が均一に保たれるかどうかを決定します。スロットが不適切に切られたコレットは、角度に関係なくコーンに不均一に接触し、傾いた把持と振れの増加を引き起こします。
知っておくべき3つの相互作用:
スロット数と方向。 スロットが多いほど均一な収縮が得られますが、剛性が低下します。断続スロット(各端から交互に)は、剛性をそれほど犠牲にせずに柔軟性を向上させます。これはコレットスロット設計の記事で詳しく説明されています。
クランプ圧力。 高いナットトルクは把持力を線形に改善しません — ある点を超えるとボアが歪み、ツールシャンクが最も弱いリンクになります。この関係はコレットクランプ圧力で探求されています。
コーン接触長さ。 浅い角度は接触をより長い軸方向バンドに広げ、軽微なコーン摩耗に対してより寛容です。急な角度は接触を集中させるため、コーン摩耗が振れドリフトとしてより早く現れます。
生産量を扱う工場にとって、実用的な答えはコレット、ナット、チャック本体を1つのシステムとして扱い、一緒に認定することです。摩耗したナットに精密コレットを入れても無駄な購入です。
実際に性能を制御する製造公差
テーパー角度は公称値です。重要なのはそれがどれだけ厳密に保持されているかです。2つのパラメータが支配的です:
- コーン角度公差。 コーン全体で数分の弧の偏差が接触パターンを変えます。品質コレットはインプロセスゲージングを備えたテーパー研削盤で研削されます。
- ボアとコーンの同心度。 これはツール先端でのTIRとして現れる数値です。熱処理後にボアを研削することで制御され、可能であればコーンと同じセットアップファミリーで行われます。
BQUQでは、コレットはISO9001の下、東莞の1つの工場で4つの生産ラインで製造され、CNC加工は重要な特徴で±0.005 mmに保持されています。焼入れおよび研削されたコレットは、熱処理後に形状を復元するために焼入れ、焼戻し、仕上げ研削されます — これは省略しやすく、完成した振れで隠すことが不可能なステップです。
カスタムまたは非標準コレットを調達するバイヤーにとって、実用的なチェックリストは:
1. テーパー角度と測定慣習を指定する。
2. 必要な収縮範囲を指定する。公称ボアだけでなく。
3. 指定された距離でのTIRを指定する(3×Dが一般的な慣習)。
4. ナットインターフェースとねじを指定する。
5. 材料と硬度範囲を記載する。
そのリストは曖昧な問い合わせを見積もり可能な図面に変えます。また、ほとんどのコレット見積もりを12営業時間以内に返せる理由でもあります — 曖昧さが事前に取り除かれます。
過剰指定せずにカスタムコレットを調達する
調達における一般的な失敗モードは、プロセスが使用できない精度に対して支払うことです。0.03 mmのスピンドル誤差のある機械で0.005 mm TIRに研削された20°コレットは、無駄なお金です。
代わりに逆算してください:
- プロセスがツール先端で実際に許容する振れを測定する。
- スピンドルとホルダーの寄与を差し引く。
- 残りのギャップを埋めるコレットグレードを購入する。
スイス型作業では、コレットとガイドブッシュはマッチングペアとして扱う必要があります。だから多くの工場がスイス型機械用パワーチャックとコレットを同じサプライヤーから調達しています。マッチングペアでソースを混ぜることは、診断できない振れを導入する確実な方法です。
大量旋削の場合、自動旋盤コレットは通常、機械ビルダーのコーン形状で指定され、テーパー角度は選択されるのではなく機械によって固定されます。その場合、調達の質問は完全に公差管理とバッチ間の再現性に移ります。
よくある質問
Q: 20°コレットは30°コレットよりも多く保持しますか?
A: はい、同じナットトルクに対して、20°コーンはより多くの軸方向力を半径方向の把持力に変換するため、側面荷重下で引き抜きにより良く抵抗します。利点は通常、摩擦損失の前に20–40%多くの半径方向力です。ナットの状態と潤滑に依存します。トレードオフはより強い自己ロック傾向であり、解放がきれいでなくなり、過剰トルクに対する感度が増します。
Q: 20°ナットに30°コレットを使用できますか?
A: いいえ。コーン角度は一致する必要があります。不一致のペアは面ではなく線で接触し、応力を集中させ、コーンを潰し、不規則な振れを生じさせます。数度の小さな不一致でも、数回のクランプサイクルで両方の部品を損傷します。常に同じ仕様のコレットとナットをマッチングセットとして交換してください。
Q: どちらのテーパー角度がより良い振れを与えますか?
A: それ自体ではどちらでもありません。振れはボアとコーンの同心度、研削品質、熱処理管理によって設定され、コーン角度ではありません。よく作られた30°コレットは、粗悪に作られた20°コレットを常に上回ります。典型的な品質グレードのコレットは、角度に関係なく3×Dで0.008–0.015 mmのTIRを保持します。角度は保持力と解放挙動に影響します。
Q: なぜERコレットはより広い直径範囲をカバーするのですか?
A: ERコレットは20°設計で、直径で公称1 mmの収縮範囲を持ち、30° TGスタイルコレットの典型的な0.5 mmのほぼ2倍です。浅いコーンはコレットがナットで底に当たる前に、より多くの軸方向移動を可能にします。その広い範囲は、シャンクサイズのセットをカバーするために必要なスリーブの数を減らし、ERがジョブショップツーリングを支配する主な理由です。
Q: カスタムコレット図面でテーパー角度をどのように指定しますか?
A: 角度、測定慣習(含まれる角度または半角)、および角度が測定される基準面を記載します。収縮範囲、公称ボア、指定距離でのTIR、硬度範囲、ナットねじを追加します。慣習に関する曖昧さは、初回品が拒否される最も一般的な原因です。断面図は疑いを完全に取り除きます。
関連リソース
- BQUQと東莞の生産体制について:/about/
- コレットとチャックの製品範囲:/tool-holder-collet-chucks/
- スイス型パワーチャックオプション:/power-chucks-swiss/
- 自動旋盤コレットシリーズ:/auto-lathe-collets/
- 業界動向と調達の変化:/industry-dynamics/
- 技術記事ライブラリ:/bquq-blog/
- よくある質問:/faq/
- ケーススタディ:/case/
- エンジニアリングチームへのお問い合わせ:/contact/
BQUQエンジニアリングチームによって執筆。BQUQ(東莞)は、1つのISO9001工場でCNC加工(±0.005 mm)、金属プレス加工、カスタムばね、ヒートシンク生産を運営しています。中国東莞から直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


