
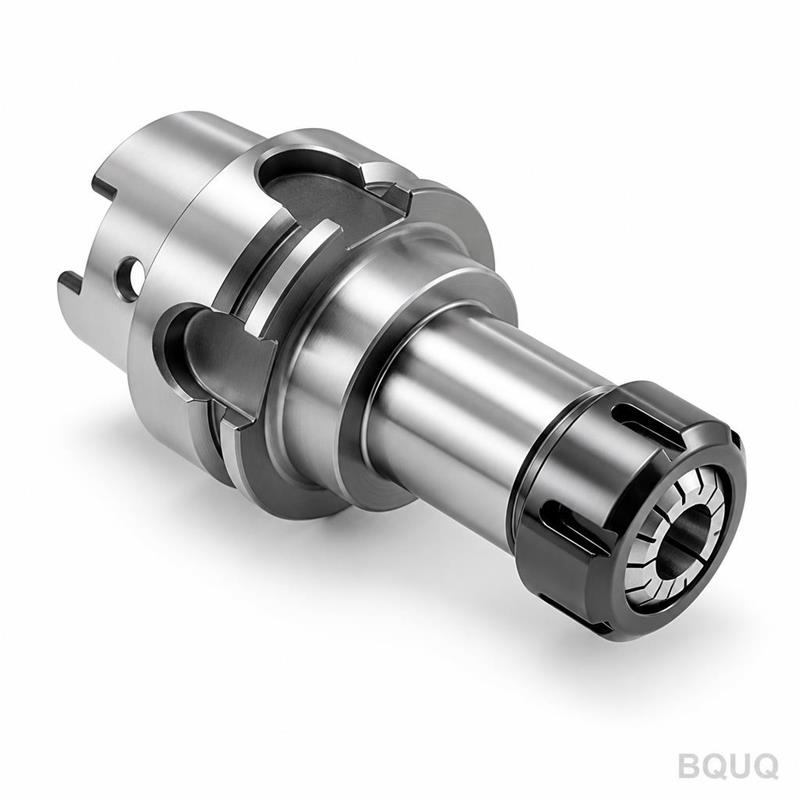
コレット精度グレード:AA、A、標準を解説
短い答え: コレット精度グレードは、新品時に許容される振れ(TIR)の量を表します。DIN 6499では、標準ERコレットは通常約0.015 mm TIR、"A"グレードは約0.010 mm、"AA"グレードは約0.005 mm以下に抑えられます。グレードは製造公差クラスであり、性能の約束ではありません。コレット、ナット、ホルダテーパ、スピンドルがすべて清浄で、適正トルクで締められ、同心である場合にのみ成立します。加工部の公差が約±0.02 mm未満の場合、または工具寿命が振れに支配される場合はAAを購入してください。穴あけ、荒加工、一般作業で0.01~0.02 mmの振れが下流で吸収される場合は標準グレードを購入してください。
"コレット精度グレード"は実際に何を測定するのか?
コレット精度グレードは、コレットのテーパに対するボアの半径方向振れの仕様であり、認定されたテストアーバ上でコレット面から規定距離で測定されます。これは静的な、新品開封時の数値です。
購入者がしばしば混同するため、区別すべき3つの事項があります:
- コレット振れ(TIR) — グレード。マスタホルダ内で、規定のゲージ長さでコレット単体を測定。
- アセンブリ振れ — ホルダテーパ、ナット、クランプ力を含む、スピンドルで実際に得られる値。これは常にコレットグレードより大きくなります。
- 再現性 — 工具交換後にコレットが同じ位置に再着座する一貫性。これはグレードではカバーされませんが、無人加工を左右します。
実際には、摩耗したホルダと傷んだナットに0.005 mmのAAコレットを使用すると、工具先端で0.03 mmになることが容易にあります。グレードは下限を設定するものであり、上限ではありません。
なぜボアではなくテーパが基準なのか
コレットの8°(ER)または16°(TG)のバックテーパは、ホルダに位置決めする面です。コレットは柔軟なスリーブであるため、そこの誤差は工具で増幅されます。テーパが軸を制御し、ボアがそれに従います。これが、グレード限界がテーパに対して規定される理由であり、ボアが完全でもテーパに打痕やかじりがあると精度が破壊される理由です。
グレードのはしご:標準、A、AA、そしてそれ以上
標準やメーカーによってラベルが多少異なります。以下の表は、ERタイプコレットの一般的な名称と典型的なTIR値を対応させたものです。
| グレードラベル | 典型的なTIR限界(新品) | 一般的な標準参照 | 典型的な用途 |
|---|---|---|---|
| 標準 / "普通" | 0.015 mm (0.0006") | DIN 6499 / ISO 15488 基本 | 穴あけ、タップ、荒加工、クーラントスルー |
| A(精密) | 0.010 mm (0.0004") | DIN 6499 クラス1 | 一般フライス加工、リーマ加工、半仕上げ |
| AA(高精密) | 0.005 mm (0.0002") | DIN 6499 クラス2 / "UP" | 仕上げフライス加工、小径エンドミル、高精度ボア |
| ウルトラ / AAA(参考) | 0.003 mm以下 | メーカー固有 | マイクロ工具、鏡面仕上げ、測定 |
2つの注意点。第一に、上記の数値は典型的な参考値です — "AA"は法的に保護された用語ではないため、常にサプライヤーの検査証明書で確認してください。第二に、カタログによっては4×D(工具直径の4倍)での振れを記載し、他のものはコレット面で記載します。面での0.005 mmは4×Dでは0.015 mmになることがあります。同条件で比較してください。
高グレードはそれほど高コストか?
はい、そして非線形です。標準からAへの移行は通常控えめなステップです。AからAAへの移行は通常、より厳しい研削サイクル、より頻繁な砥石ドレッシング、ボアの追加ラッピング、サンプリングではなく全数検査を伴います。そのため、AAコレットは同じサイズで標準グレードの1.5~3倍のコストがかかることが一般的です。プレミアムは実際の作業であり、ラベルではありません。
あなたのプロセスは実際にどの程度の振れを許容できるか?
振れは3つの出力に影響します:寸法精度、表面仕上げ、工具寿命。最初の2つはほぼ線形で、工具寿命はより急峻です。
| 用途 | 加工部公差 | 推奨グレード | 理由 |
|---|---|---|---|
| 貫通穴あけ、クリアランス穴 | ±0.10 mm | 標準 | 振れは穴位置をわずかにずらすが、ドリルは自己中心化する |
| タップ | クラス6H | 標準またはA | 振れはねじフランクの非対称を引き起こすが、公差外になることは稀 |
| 荒加工エンドミル | ±0.10 mm | 標準 | 負荷が高く、振れの寄与は小さい |
| 半仕上げフライス加工 | ±0.05 mm | A | 壁のテーパとカッタ負荷バランスを制御 |
| 仕上げフライス加工、小径エンドミル(<3 mm) | ±0.02 mm | AA | 小さな工具は振れによる曲げで折損する |
| リーマ加工、ボーリング、測定 | ±0.01 mm以下 | AA | ボアサイズが工具軸に直接従う |
| マイクロドリル(<1 mm) | ±0.02 mm | AA | 振れが主な破損原因 |
有用な経験則:アセンブリ振れを、保持する必要がある最小加工部公差の約10%以下に抑える。±0.02 mmを保持する必要がある場合、工具先端で0.002 mm未満を目標にします — これは現実的にはAAコレットと良好なホルダの組み合わせを意味し、AAコレットだけではありません。
特に小径作業では、工具とコレットのサイズ一致がグレードと同じくらい重要です。これについては小径工具用コレットのガイドで説明しています。
グレードが破壊される場所:アセンブリ要因
グレードは初期状態です。4つのアセンブリ要因が日常的にそれを消費します。
1. 把持範囲
すべてのERコレットには約1 mm(0.039")のクランプ範囲があります。8 mmコレットで7.9 mm工具をクランプするのは問題ありません。8 mmコレットで7.0 mm工具をクランプすると、セグメントの不均一なたわみを強制し、0.01~0.03 mmの振れを追加し、コレットを永久に変形させる可能性があります。完全なメカニズムは把持範囲ガイドにあります。
2. ナットとトルク
ナットは軸方向の引張を半径方向のクランプに変換します。トルク不足は工具が完全に着座せず、負荷で移動する可能性があります。過剰トルクはナットねじとコレットテーパを変形させます。ホルダメーカーのトルク値に従ってください — 通常ER32でナットタイプに応じて60~100 N·m — そして感覚ではなく適切なトルクレンチを使用してください。ERコレットトルクの記事でサイズ別の数値を分解しています。
3. 清浄度
コレットテーパとホルダボアの間の1つの切り粉がコレットを傾けます。20 µmの粒子が工具で10~30 µmの振れを生むことがあります。すべてのテーパを、交換のたびに拭いてください。これは利用可能な最も安価な精度改善です。
4. 摩耗
コレットは消耗品です。ボアに研磨、フレッティング、または目に見える摩耗帯が現れたら、振れは移動しています。摩耗パターンは診断的です — 各マークの意味についてはコレット摩耗パターンを参照してください。
グレードの選択:実用的な決定手順
これを順番に進め、最初の"はい"で停止してください。
1. 加工部公差は±0.03 mmより厳しいですか? はいの場合、AAを指定し、証明書で検証してください。
2. 工具直径は3 mm未満ですか? はいの場合、公差に関係なくAAを指定してください — 破損コストが支配的です。
3. 操作はリーマ加工、ボーリング、または測定ですか? はいの場合、AAを指定してください。
4. 操作は荒加工、穴あけ、またはタップですか? はいの場合、標準グレードが通常正しく、安価です。
5. その他すべて? Aグレードが賢明なデフォルトです。
次にアセンブリチェックを適用します:ホルダテーパの状態、ナットの状態、トルク規律、清浄度。適切に維持された標準コレットは、放置されたAAコレットに常に勝ります。
1つの工場でグレードを混在させる
両方を運用することは正常で賢明です。多くの工場は、仕上げに使用するサイズ(3、4、6、8、10、12 mm)にAAを保持し、残りは標準グレードにしています。色分けやマーク付きラックは混同を防ぎます。これは、仕上げセットアップに標準コレットがあると部品が測定されるまで気づかないため重要です。
発注書に指定すべき事項
曖昧さはグレード紛争の主な原因です。これらをPOに記載してください:
| 仕様項目 | 推奨文言 |
|---|---|
| 標準 | DIN 6499 / ISO 15488、クラスを明記 |
| グレード | "AA、コレット面で最大TIR 0.005 mm"(または必要な値) |
| ゲージ長さ | TIRを測定する位置を明記(面、2×D、4×D) |
| 材料 | ばね鋼、焼入れ研削;重要なら硬度範囲を明記 |
| 検査 | TIRデータ付き適合証明書;AAは全数検査 |
| マーキング | グレードとサイズをコレット本体にレーザーマーキング |
| 包装 | 個別チューブまたはトレイ、衝撃から保護 |
コレットをホルダアセンブリの一部として購入する場合は、アセンブリ振れも指定してください — それがあなたのプロセスが見る数値です。
BQUQがコレット精度グレードをどのように扱うか
BQUQ(Dongguan)は、1つのISO9001工場内の4つの生産ラインでコレット、コレットチャック、ツールホルディングを製造し、±0.005 mmのCNC machining、金属プレス加工、カスタムばね、ヒートシンクも手がけています。
コレット作業では以下が可能です:
- 標準、A、AAグレードのER、TG、5C、R8、自動旋盤コレットシリーズを供給し、認定テストアーバでTIRを検証。
- カスタムおよび特殊コレットを製造 — 非標準ボア(六角、四角、三角、ピンスロット)、延長長さ、外ねじ、鏡面研磨バリエーション。
- 一致するコレットチャック、ナット、スパナ、延長バーを単一ソースのアセンブリとして加工し、グレードとホルダを一緒に検証。
- 試作数量から生産バッチまで柔軟なMOQで対応し、見積もりは12営業時間で返答。
コレットとチャックが同じ工場から来るため、2つの別々の部品数値ではなく、アセンブリ振れ数値を見積もることができます — これが実際に部品品質を決定します。
関連製品ファミリー:スイス型およびカム旋盤用自動旋盤コレット、ER/TGフライス加工および穴あけ用ツールホルダコレットチャック、コレットクランプがスピンドルに統合されているスイス機用パワーチャック。
よくある質問
Q: AAコレットは機械内で常にAコレットより正確ですか?
A: 自動的ではありません。グレードは新品コレットの振れを制限しますが、アセンブリ振れにはホルダテーパ、ナット、トルク、清浄度も含まれます。摩耗したホルダは0.02 mm以上を追加し、グレード間の0.005 mmの差を圧倒する可能性があります。コレットが原因と結論付ける前に、テストアーバでダイヤルインジケータを使用してアセンブリ振れを測定してください。
Q: AAコレットはどのくらいの頻度で交換すべきですか?
A: 固定間隔はありません — カレンダーではなく測定に基づいて交換してください。重要なサイズでは数百回のクランプサイクルごとにテストアーバでTIRを確認してください。大まかな目安として、清浄な環境で高使用のAAコレットは数千サイクルグレードを保持することが多く、汚れた状態や過剰トルクで使用されたコレットは数百回でグレードから外れることがあります。
Q: 在庫を簡素化するために荒加工にAAコレットを使用できますか?
A: できますが、通常は無駄です。荒加工の負荷と切り粉曝露は摩耗を加速するため、荒加工に使用されたAAコレットは同じ作業に使用された標準コレットより速くグレードを失います。ほとんどの工場は、荒加工に標準グレードを保持し、仕上げと小径工具にAAを取っておくことで、部品あたりのコストが良くなります。
Q: コレットナットは精度グレードに影響しますか?
A: はい、 significantly。標準ナットとベアリングナットは同じトルクで異なるクランプ力を生み、摩耗またはかじったナットねじは力を減らし、コレットを傾ける可能性があります。ホルダに指定されたナットを使用し、メーカーの数値にトルクを合わせ、ねじまたはベアリングに摩耗が見られたらナットを交換してください。
Q: DIN 6499クラス1とクラス2の違いは何ですか?
A: DIN 6499はERコレットの寸法と精度クラスを定義しています。クラス1は一般に引用される2つのクラスのうち厳しい方で、クラス2は緩い方です。メーカーはしばしばこれらをAとAAとラベル付けします。名称は異なるため、クラス名だけに頼らず、発注書に数値のTIR限界とゲージ長さを常に指定してください。
関連リソース
- BQUQとDongguan工場について:/about/
- コレットとツールホルディング製品範囲:/tool-holder-collet-chucks/
- 自動旋盤およびスイスコレットシリーズ:/auto-lathe-collets/
- 製造業の動向:/industry-dynamics/
- 技術記事ライブラリ全文:/bquq-blog/
- よくある質問:/faq/
- ケーススタディと用途:/case/
- 見積もり依頼または図面送付:/contact/
BQUQエンジニアリングチーム執筆。BQUQ(Dongguan)は、1つのISO9001工場でCNC machining(±0.005 mm)、金属プレス加工、カスタムばね、ヒートシンク生産を運営しています。中国Dongguanから直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


