
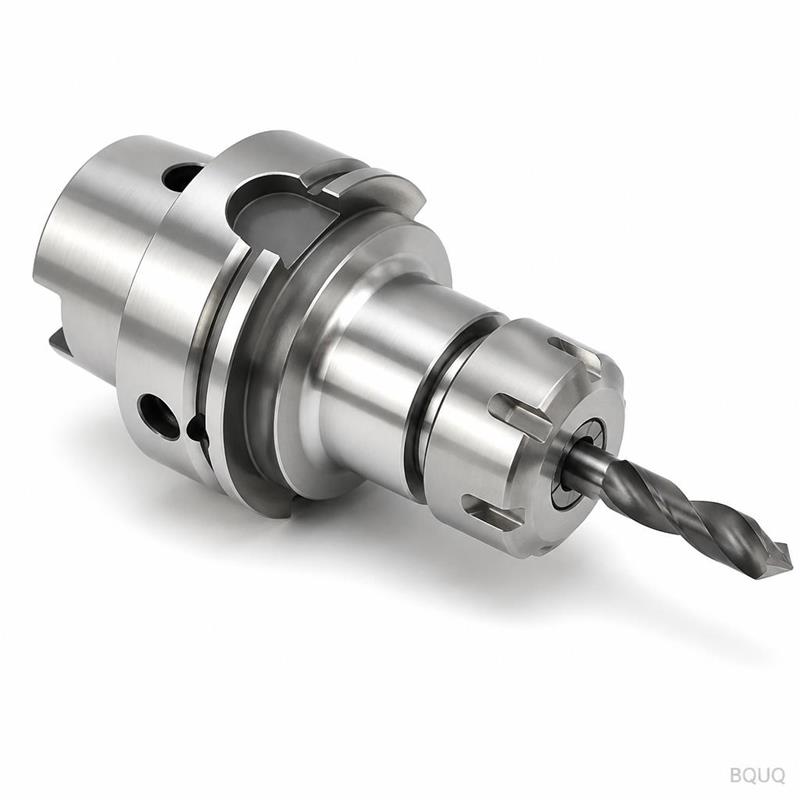
コレットの把持範囲:1つのコレットが実際に把持できる範囲
簡単な答え:標準的なERコレットは約1 mm(0.039 in)の範囲を把持します。つまり、公称ボアの周りでおよそ±0.5 mmです。ER32の10 mmコレットは約9.5~10.0 mmを把持し、8~12 mmではありません。5Cコレットははるかに厳しく、通常は公称サイズに対して+0.000/-0.015 mmであるため、1つの5Cコレットは基本的に1つの直径を把持します。スイス型コレットはその中間で、主軸台の設計に応じて通常0.1~0.5 mmの使用可能な縮径があります。把持範囲はトレードオフです:縮径が広いほど、同心性が悪化し、コレット寿命が短くなります。
なぜコレットは「10 mm付近の任意のサイズ」を把持できないのか
コレットはチャックジョーではありません。それはスロット付きの焼入れ鋼(時にはベリリウム銅、青銅、または超硬ライニング)スリーブで、テーパーシートによって締め付けられます。スロットがボアを収縮させる役割を果たします。コレットを閉じると、2つのスロット間の各セグメントが内側に曲がり、ボアは完全な円ではなくわずかに多角形の形状になります。
その形状が把持範囲のすべてです。8つのスロットを持つコレットは8つの円弧に閉じます。縮径するほど、円弧は平坦になり、接触パターンは「全周グリップ」から「スロットエッジでの線接触」に移行します。接触面積が減少し、単位面積あたりのクランプ力が増加し、ワークピースまたはツールシャンクに点荷重がかかり始めます。
実際的な結果は3つあります:
1. 同心性が低下します。 コレットはテーパー上で対称に位置しなくなり、TIRが増加します。
2. 把持力が不均一になります。 一部のセグメントは噛み合い、他のセグメントはほとんど接触しません。
3. コレット寿命が短くなります。 疲労亀裂はスロットの根元から始まり、一度過度に縮径されたコレットは元のボアに戻ることはありません。
これが、すべての真剣なコレット規格 — ERのDIN 6499、ISO 15488、5C仕様、および各種スイス型規格 — が公称ボアと小さな縮径可能ウィンドウを定義し、広いサイズ帯域ではない理由です。
一般的なコレットタイプの実際の把持範囲は?
以下の表は典型的な値を示しています。これらは指標となるエンジニアリングガイダンスとして扱い、コレットメーカーの図面の代わりにはなりません。
| コレットタイプ | 公称ボア例 | 典型的な縮径範囲 | 使用可能な把持ウィンドウ | 備考 |
|---|---|---|---|---|
| ER8 / ER11 | 3 mm | 合計約0.5 mm | 2.75~3.0 mm | 小さなコレットは絶対値で縮径が少ない |
| ER16 / ER20 | 6 mm | 合計約1.0 mm | 5.5~6.0 mm | 標準DIN 6499縮径 |
| ER25 / ER32 | 10 mm | 合計約1.0 mm | 9.5~10.0 mm | 最も一般的な現場サイズ |
| ER40 / ER50 | 20 mm | 合計約1.0 mm | 19.0~20.0 mm | より大きな本体、同じ公称縮径 |
| 5C丸型 | 12 mm | 約0.015 mm | 基本的に公称のみ | 焼入れ、最小限の弾性範囲 |
| 5Cエマージェンシー(軟質) | 任意 | 0.5~1.0 mm | サイズに合わせて加工 | 自分でボアを開け、その後は公称 |
| スイス型(ガイドブッシング) | 5 mm | 0.1~0.5 mm | 主軸台による | 超硬ライニング版はより強く把持 |
| TG100 / TG150 | 12 mm | 約1.0 mm | 11.0~12.0 mm | ERより高い把持力 |
2つのことが目立ちます。第一に、すべてのサイズのERコレットは、本体直径に関係なく、ほぼ同じ絶対縮径 — 約1 mm — を共有します。第二に、5CコレットはERの意味で本当に「縮径可能」ではなく、数ミクロンのコンプライアンスで1つの公称直径を把持するようにばね焼入れされています。
ERコレットの1 mmルール
DIN 6499はERコレットを公称ボアで合計約1 mm縮径すると定義しています。実際には、ほとんどのメーカーは、振れが問題となる用途ではそのウィンドウの上半分 — 約0.5 mm — のみを使用することを推奨しています。ER32で9.0 mmを把持する必要がある場合は、10 mmのコレットを押し縮めるのではなく、9 mmのコレットを購入してください。
有用な経験則:精密作業ではコレットボアはワークピース直径の0.5%以内、一般作業では2%以内であるべきです。 10 mmシャンクの場合、精密作業では9.95~10.0 mm、一般加工では9.8~10.2 mmです。
なぜ5Cは異なる挙動をするのか
5Cコレットは焼入れおよび研削され、公称ボアに対して非常に小さな弾性範囲を持ちます。古典的な5C仕様では、コレットは公称直径で閉じて把持できますが、「範囲」コレットとして使用されることは許容されません。11.8 mmを把持する必要がある場合は、11.8 mmの5Cコレットを購入するか、軟質(エマージェンシー)5Cを購入してサイズにボアを開けます。
これは制限ではなく特徴です。コレットが部品に合わせて寸法決めされているため、TIRは数ミクロンに抑えられ、グリップは全周にわたって均一です。これが、5Cが旋盤での精密二次加工のデフォルトであり続ける理由です。
把持範囲は振れと精度にどのように影響するか?
振れと把持範囲は直接トレードオフの関係にあります。公称ボアで使用されるコレットはテーパー内で対称に位置し、全周で把持します。0.8 mm縮径されたコレットはわずかに軸から外れ、接触帯域が減少します。
| 公称からの縮径 | 典型的なTIRへの影響 | 接触パターン | 推奨用途 |
|---|---|---|---|
| 0 mm(公称) | 達成可能な最高、例:≤0.005 mm | 全周 | 精密旋削、研削、検査 |
| 0.1~0.3 mm | わずかな増加、多くの場合≤0.01 mm | ほぼ全周 | 一般的なCNCフライス加工と穴あけ |
| 0.3~0.5 mm | 顕著、0.02~0.05 mm | 接触帯域減少 | 粗加工、重要でない作業 |
| >0.5 mm | 不良で予測不能 | エッジ/線接触 | 精度が重要な場合は避ける |
これらの数値は、清潔で損傷のないテーパー内の高品質な焼入れ研削コレットの典型値です。実際の数値はチャックナット、テーパー状態、主軸によって異なります。
一桁ミクロンのTIRを追求する場合、コレットはチェーンの一部に過ぎません。テーパー、ナット、シャンクのすべてが重要です。コレットTIRと実際にそれを決定するもののガイドでそのチェーンを分解し、コレット対3爪チャックの公差の比較でコレットが勝つ場所とそうでない場所を示しています。
与えられた直径に適したコレットを選ぶ方法は?
決定はほとんどの人が考えるより簡単です。次の手順を踏んでください:
1. 実際のシャンクまたはワークピース直径を測定します。 公称ではありません。「10 mm」ドリルシャンクはしばしば9.95 mm、「10 mm」棒材は9.90 mmになることがあります。
2. 測定直径と等しいかわずかに大きい公称ボアのコレットを選びます。
3. 縮径を確認します。 ERの場合、差が0.5 mmを超える場合は、次の小さいサイズにステップダウンします。
4. チャック自体の範囲を確認します。 ナット付きコレットチャックには定義されたクランプ範囲があり、それを超えるとナットとテーパーが損傷します。
5. 大量生産または高精度作業には、カスタムを使用します。 部品に合わせた専用ボアはトレードオフを完全に排除します。
スイス型旋盤の場合、同じ論理がガイドブッシングに適用されますが、公差はより厳しく、ブッシングは通常超硬ライニングです。コレットノーズ直径ガイドでは、ノーズ形状がバーフィードとガイドブッシングとどのように相互作用するかを説明しています。
標準コレットを押し縮める代わりにカスタムコレットを購入すべき時
カスタムボアは次の場合に意味があります:
- 部品直径が非標準(例:7.42 mm)で、量が専用コレットを正当化する場合。
- 部品が薄肉で、過度に縮径されたコレットからの点荷重に耐えられない場合。
- 材料が軟質(アルミニウム、真鍮、プラスチック)で、マーキングを避けるために最大接触面積が必要な場合。
- コレットが機械の精度スタックの一部であるスイス型または自動旋盤を運転している場合。
BQUQは、単一の東莞工場で、丸ボア、六角ボア、四角ボア、特殊プロファイルコレット(鏡面研磨および焼入れバリアントを含む)を製造しています。カスタムボアは図面から12営業時間で見積もられ、MOQは柔軟です — 試作では1個も可能で、量に応じて価格は段階的に下がります。
ばねコレットと自動旋盤コレットはどうか?
ばねコレット(ばねコレットチャックまたは自動旋盤コレットとも呼ばれる)は、ERや5Cとは異なるファミリーです。これらは自動旋盤およびスイス型マシンで使用され、機械のカムまたは油圧作動に組み込まれた定義された縮径範囲を持つ特定の棒径を中心に設計されています。
| ファミリー | 典型的な把持ウィンドウ | 作動 | 使用場所 |
|---|---|---|---|
| 自動旋盤コレット(15型) | 0.1~0.3 mm | カム / レバー | 小径自動旋盤 |
| 自動旋盤コレット(25型) | 0.1~0.5 mm | カム / レバー | 中型自動旋盤 |
| 自動旋盤コレット(36~46型) | 0.2~0.8 mm | カム / レバー | より大きな棒材加工 |
| スイス型コレット | 0.1~0.5 mm | 油圧 / 空圧 | スイスCNC旋盤 |
| ガイドブッシング | 0.01~0.05 mm | 固定または回転 | スイス棒材サポート |
主な違いは、自動旋盤およびスイスコレットが高いサイクル数で繰り返し作動するように設計されているため、縮径範囲はコレットの弾性だけでなく、機械のストロークの関数であることです。設計ストロークを超えると、スロットの根元でコレットが割れます。
当社の自動旋盤コレット範囲は、一般的な15、25、36~46型本体をカバーし、スイス機用パワーチャックページは油圧および空圧作動側をカバーしています。
コレットチャックの設計はどのように把持範囲を制限するか?
コレットはシステムの半分に過ぎません。チャック本体、テーパー角度、ナット、閉じ機構のすべてが実際の限界を設定します。
- テーパー角度。 ERは8°テーパー(16°含む)を使用します。角度は機械的利点と自鎖挙動を決定します。摩耗したテーパーは有効縮径を変えます。
- ナット設計。 標準ナットとベアリングナットでは、コレットに伝わるトルクが変わります。ベアリングナットは同じレンチ努力でより高いクランプ力を可能にします。
- 閉じストローク。 パワーチャックと油圧チャックには定義されたストロークがあります。それを超えるとコレットが過度に縮径されます。
- テーパー状態。 テーパー内の汚れ、へこみ、フレッティングはコレットを軸から外し、使用可能範囲を損ないます。
ツール保持用途では、ツールホルダーコレットチャック範囲はER、TG、DA本体と一致するナットをカバーしています。ワーク保持では、ナット付きコレットチャックが最も予測可能なグリップを提供します。ナットが軸方向の引張を直接制御するためです。
把持範囲を維持するメンテナンス
過度に縮径されたコレットは元に戻りません。範囲を使用可能に保つには:
- ワークピースまたはツールを入れずにコレットを閉じないでください。
- 交換のたびにテーパーとコレットスロットを清掃してください。
- コレットは元のボアまたはラックに保管し、引き出しに緩く入れないでください。
- スロット根元の亀裂、変色、または公称サイズに合わなくなったボアを示すコレットは交換してください。
- ナットをメーカーの仕様にトルクしてください — トルク不足はスリップを引き起こし、過剰トルクはコレットを潰します。
よくある質問
Q: 10 mm ER32コレットで9 mmドリルを把持できますか?
A: 粗加工のみです。それは1 mmの縮径で、DIN 6499の全範囲であり、精度のために推奨される0.5 mmをはるかに超えています。TIRが増加し、ドリルがスリップする可能性があります。9 mmコレット、または9~10 mmセットを購入し、10 mmコレットは公称10 mmシャンク用に取っておいてください。正しいコレットのコストは、スクラップ部品のコストよりはるかに低いです。
Q: 広い把持範囲は常に悪いですか?
A: 常に悪いわけではありません — 用途によります。粗穴あけ、タップ加工、または二次加工旋盤での棒材保持では、広い縮径は便利で、精度のペナルティは問題になりません。問題は、同心性、表面仕上げ、または再現性が必要な場合に現れます。その場合、最も広い使用可能範囲は公称縮径の約半分で、専用ボアはさらに優れています。
Q: 5Cコレットは実際にどのくらい縮径できますか?
A: 焼入れ5C丸型コレットは数ミクロンの弾性範囲しかなく、事実上1つの公称直径を把持します。軟質またはエマージェンシー5Cコレットは、本体の肉厚内で任意のサイズにボアを開けることができ、その後は公称コレットとして機能します。範囲が必要な場合、5Cは間違ったファミリーです。代わりにERまたはばねコレットを使用してください。
Q: 把持範囲はコレット材料によって変わりますか?
A: はい。焼入ればね鋼は標準的な縮径を与えますが、過度に縮径すると疲労亀裂が発生しやすくなります。ベリリウム銅と青銅コレットはより多くの縮径に耐え、耐食性または非磁性特性が重要な場合に使用されます。超硬ライニングのスイスガイドブッシングはより厳しい公差を保持しますが、縮径範囲はほとんどありません。材料の選択は用途に従い、その逆ではありません。
Q: コレットが過度に縮径されているかどうかを知る方法は?
A: マイクロメータまたはピンゲージで公称サイズと比較してボアを確認します — 摩耗したコレットはオーバーサイズを示し、均一に閉じません。スロット根元の亀裂、テーパー上の研磨帯、または再チャッキング後にTIRを再現しなくなったワークピースを探します。これらのいずれかは、コレットが弾性範囲を失ったことを意味し、再使用ではなく交換する必要があります。
関連リソース
- BQUQと東莞工場について:/about/
- 自動旋盤コレットとばねコレット範囲:/auto-lathe-collets/
- スイス型機用パワーチャック:/power-chucks-swiss/
- ツールホルダーコレットチャック(ER、TG、DA):/tool-holder-collet-chucks/
- 精密製造の業界動向:/industry-dynamics/
- 技術記事とエンジニアリングガイド:/bquq-blog/
- よくある質問:/faq/
- ケーススタディ:/case/
- エンジニアリングチームへのお問い合わせ:/contact/
BQUQエンジニアリングチームによって執筆。BQUQ(東莞)は、CNC加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産を1つのISO9001工場で運営しています。中国東莞から直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


