
スイスコレットはワークを保持し、ERコレットは切削工具を保持します:掴み範囲、精度、そして混同が失敗を招く理由。BQUQは両ファミリーを製造しています。
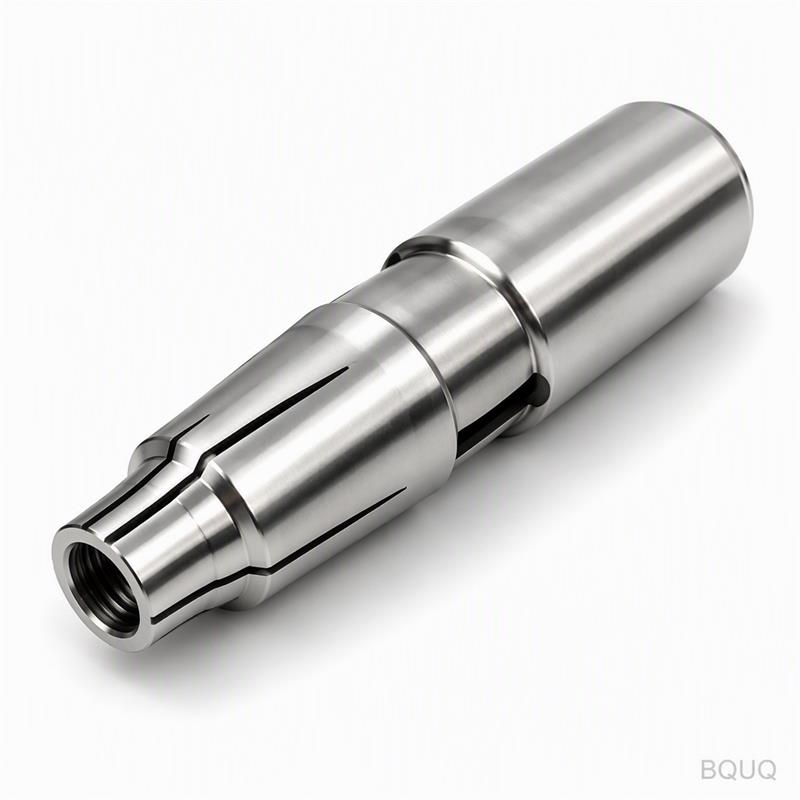
スイスコレットとERコレット:ワーク保持とツール保持 — 混同しないでください
スイスコレットはワークを保持し、ERコレットは切削工具を保持します。一見似ています — スロット付きスチールスリーブにテーパーが付いた形状 — しかし、これらは機械の反対側のために作られており、本来の用途と異なる場所で使用すると、掴み力、精度を損ない、時にはワークを廃棄することになります。これらのシステムは互換性がなく、混同すべきではありません。
混乱は理解できます。両方ともコレットと呼ばれ、テーパーノーズを持ち、スロット付きセグメントが収縮してクランプします。しかし、スイス型コレットはワーク保持です:加工される棒材を掴み、軸方向の送り力に耐え、棒材に100分の数ミリメートル単位で合わせてボーリング加工されます。ERコレットはツール保持です:ドリル、エンドミル、タップの円筒シャンクを掴み、ホルダー内で工具を迅速に交換できるようにし、1つの正確な直径ではなく、一連のシャンクサイズを掴むように設計されています。このガイドでは、その違いを明確に説明します。
2つのシステム、2つの役割
ボアを見れば、その違いはすぐにわかります。スイス型または自動旋盤用コレットは、特定の材料サイズに合わせて注文されます — 12.00 mmの棒材用のボアは12.00 mmの棒材を掴み、収縮範囲はわずか100分の数ミリメートルです。コレットは実質的に主軸の精密延長部であり、棒材は掴まれている間に加工されます。BQUQは、これらの自動旋盤用スプリングコレットを、36/46/52/60/630/643タイプで、まさにその用途のために焼入れ合金鋼とばね鋼から機械加工しています。
一方、ERコレットは段階的にサイズ設定されています — 通常1 mm刻み — 各コレットは、その段階の範囲内でシャンクを掴むのに十分な収縮が可能です。ERシステムはISO 15488(元DIN 6499)に従い、名前の数字はコレットの外径です:ER25コレットは外径25 mmで、最大約16 mmのシャンクをクランプします。これはツールホルダーまたはチャックナット内に収まり、その唯一の役割は、工具が切削を行っている間、工具を剛性に保持することです。
| 特性 | スイス型コレット | ERコレット |
|---|---|---|
| 掴むもの | ワークの棒材 | 工具シャンク |
| ボアの論理 | 正確な材料サイズに一致 | 1 mm刻みで収縮範囲あり |
| 使用時の軸方向荷重 | 棒材の送りと引き力を負担 | 最小限;トルクと半径方向の切削荷重 |
| コレットあたりの代表的な収縮量 | 約0.02〜0.10 mmクラス | ステップ全体で約0.5〜1.0 mm |
| 規格 | メーカー/シリーズ固有(36、46、2J、16C…) | ISO 15488 / DIN 6499 |
| 使用箇所 | スイス/自動旋盤の主軸 | ツールタレット、主軸、フライス用ホルダー |
収縮量の数値は代表的なものです — スプリングコレットは設計によって異なり、一部のER「ワイドレンジ」タイプはより多く収縮します。構造上のポイントは変わりません:一方のシステムは部品に合わせてサイズ設定され、もう一方は工具に合わせてサイズ設定されます。
混同した場合に何が問題になるか
すべての混同は予測可能な方法で失敗します。これにより、診断は少なくとも容易になります。ERコレットで棒材をクランプすると、掴みは剛性のある工具シャンク用に設計された収縮範囲に分散され、柔らかいワークには適していません:棒材は軸方向の送りで滑り、掴み線に跡や傷が付き、ERコレットは材料に合わせてボーリング加工できないため、同心度が損なわれます。ERコレットは安価で柔軟性があるように作られています。それらは、原材料に対して機械加工操作が必要とする精密基準ではありません。
逆のことを試す場合 — 切削工具を保持するスイスコレット — 工具シャンクは20 mmのような標準サイズである一方、コレットは20.00 mmの材料用にボーリング加工されており、適合が保証されないことに気付くでしょう。さらに悪いことに、スイスコレットはERコレットのように機械間で標準化されていないため、コレットがツールホルダーに正しく収まらない可能性さえあります。そして、どちらの誤用も衝突には耐えられません:ワーク保持コレットとツール保持コレットは、完全に異なる力の方向と負荷サイクルを受けます。
| 誤用 | 症状 | 修正 |
|---|---|---|
| ERコレットで棒材を保持 | 滑り、跡、真円度不良 | 主軸のスイス型または旋盤用コレットに変更 |
| スイスコレットで工具を保持 | 適合不良、標準座なし、びびり | ツールホルダーのERまたはTGコレットに変更 |
| ERコレットを材料に過度に収縮 | 変形または傷が付いた棒材 | その場しのぎではなく、ジョブに合わせてシステムをサイズ設定 |
覚えておくべきルール:スイス型旋盤では、主軸コレットが棒材(ワーク保持)を掴み、タレットホルダーはERまたは類似のコレットを使用して工具(ツール保持)を掴みます — 両方が同じ機械上に存在し、異なる役割を果たしています。ツールホルダーコレットチャックとERコレットシステムに関するガイドでは、ツール保持側を詳細に説明しています。
振れ、掴み、そして各システムが保証すること
精度の主張は、正しいシステム内でのみ意味を持ちます。ERコレットの振れは、グラウンドテストバーを使用してノーズで規定されます — 標準グレードは通常約0.015 mm、精密グレードはより小さく、その数値は保持する工具で測定されます。スイスコレットの同心度は主軸で重要です。なぜなら、加工中に原材料の棒がどれだけ真に回転するかを決定するからです。ここでの有用なクラスは約0.005 mmであり、コレット、チャックシート、棒材の真直度に依存します。
だからこそ、両方の側面を稼働させる工場は、1つの基準ではなく2つの基準を保持すべきです。工具側では、ERの役割は、操作に十分な振れ精度で工具交換を繰り返し行えることです。ワーク側では、コレットの役割は、すべての部品が同じ中心から始まるように、真の主軸延長部となることです。スイスコレットチャックとツール保持用ERコレットの両方が、±0.005 mmのCNC加工能力を保持するソース工場で機械加工されている場合、切削の両側で防御可能なベースラインを得ることができます。
よくある質問
Q: スイス旋盤で棒材を保持するためにERコレットを使用できますか?
A: 主たるワーク保持としては使用できません。ERコレットは収縮範囲にわたって工具シャンクを掴み、棒材加工に必要な正確なボア一致、軸方向の掴み、主軸への適合を欠いています。棒材にはスイス型コレットを使用し、ERは工具用に保持してください。
Q: ERコレットが1 mm刻みのサイズステップで提供されるのはなぜですか?
A: 各ERコレットは、そのステップ全体で片側あたり約0.5 mm収縮するため、1つのコレットで範囲内の複数のシャンク直径を掴むことができます。この柔軟性は、シャンク規格が固定されている工具交換に適しており、原材料にはあまり適していません。
Q: ERコレットチャックは旋盤のコレットチャックと同じですか?
A: いいえ。ERコレットチャックはツールホルダーです — 主軸またはタレットに切削工具を取り付けます。旋盤用コレットチャックはワークを保持します。共通の「チャック」という言葉が混乱の大部分を引き起こしています。注文する前に、デバイスが何を掴むかを確認してください。
Q: スイスとERのどちらのシステムがより良い振れ精度を提供しますか?
A: それぞれの役割において、どちらも優れた性能を発揮できます。精密ERコレットは、グラウンドテストバー上でノーズ部で約0.005〜0.015 mmを保持します。スイスコレットシステムは0.005 mmクラスで、ワークを主軸で同心に保ちます。同じジョブ内でのみ比較してください。
Q: ERの数字は何を意味しますか?
A: これはコレットの外径をミリメートルで示します。ER25は外径25 mmで、最大約16 mmのシャンクをクランプします。ER32は外径32 mmで、最大約20 mmをクランプします。数字が大きいほど、コレットが大きく、保持できる工具が重くなります。
BQUQエンジニアリングチーム著。BQUQは中国東莞のISO9001認証ソース工場であり、CNC加工、金属プレス加工、特注ばね、ヒートシンク、コレットの各ラインを1つの屋根の下で運営しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787に送信していただければ、12営業時間以内にお見積もりいたします。www.bquq.com


