
工具ホルダーコレットチャックの解説:BT、CAT、HSKスピンドルインターフェース、ERソケット、振れの累積。BQUQは工具ホルダーコレットチャックを加工しています。
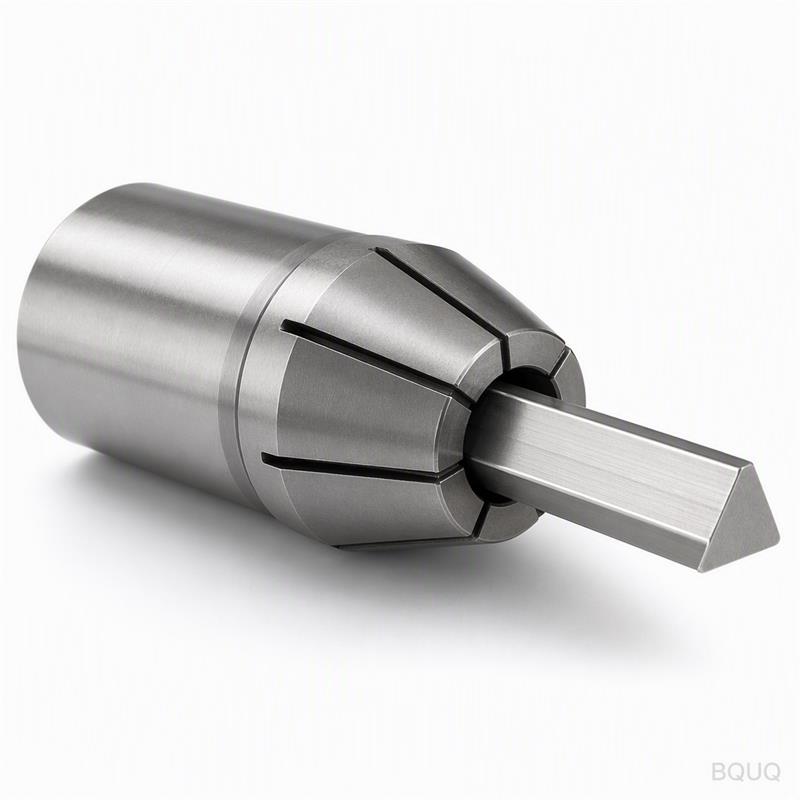
工具ホルダーコレットチャック:BT、CAT、HSKインターフェースの解説
工具ホルダーコレットチャックとは、切削工具をCNCスピンドルに接続する装置です。機械側にはテーパーまたは中空シャンクインターフェース(BT、CAT、HSK)を持つホルダー本体と、工具側には通常ERタイプの精密コレットソケットを備え、工具シャンクを把持します。機械側のインターフェースがスピンドルに適合するかどうかを決定し、コレット側が工具の振れ精度を決定します。
両端、二つの規格、一つの部品——これが全てです。コレット側だけを理解している機械工でもホルダーを購入することはできません。スピンドルインターフェースが機械と一致する必要があるからです。テーパーだけを理解している人でも振れを制御することはできません。コレットソケットとナットが工具側の精度を担っているからです。このガイドでは、両端とそれらの間の誤差の累積について説明します。
機械側:BT、CAT、HSK
スピンドルインターフェースはトルクを伝達し、ホルダーを正確なゲージライン上に位置決めし、スピンドルフェースまたはテーパーにしっかりと引き付ける必要があります。CNCフライス加工と穴あけ加工では、主に3つのファミリーが支配的です。BTとCATはどちらも7:24の急テーパー(約16.6度の頂角)で、位置決めをテーパーに依存しており、フランジ設計、プルスタッド形状、および標準となった地域が異なります。HSKは中空ショートテーパー(1:10)で、テーパーとフランジの両方に密着する二面拘束方式です。
| インターフェース | 規格ファミリー | テーパー | 接触方式 | 主な使用地域 |
|---|---|---|---|---|
| BT | MAS 403 (BT-403) | 7:24 急テーパー | テーパー(二面拘束タイプもあり) | アジア、日本仕様の機械 |
| CAT | ASME B5.50 | 7:24 急テーパー | テーパー | 北米 |
| SK/DIN | DIN 69871 | 7:24 急テーパー | テーパー | ヨーロッパ |
| HSK | DIN 69893 | 1:10 中空 | テーパー+フランジ(二面拘束) | 高速加工、全地域 |
CATとBTのホルダーは似ていますが、互換性はありません。フランジ厚、プルスタッド位置、ゲージ寸法が異なるため、BTホルダーはCATスピンドルに正しく装着できず、その逆も同様です。HSKには文字のバリエーションがあります。HSK-Aは汎用の自動交換タイプ、HSK-Eは高速加工用の軽量で高剛性タイプ、HSK-Tは旋削用です。続く数字(HSK-63、HSK-100)はフランジ径をミリメートルで示します。当社のBT vs CAT vs HSK vs DIN 6499ガイドで規格の詳細を解説しています。
工具側:ERソケットとその役割
工具側では、コレットチャックはほとんどの場合ERソケットです。ナットを締め付けるとERコレットが内側に収縮する内部テーパーを持つ精密ボアです。ERはISO 15488(DIN 6499)に準拠しており、ソケットサイズはコレットの外径で命名されます。ER32ソケットはER32コレットを取り付け、約20 mmまでのシャンクをクランプできます。ソケットボア、テーパー、ナットねじ、コレットのすべてが工具の振れ精度に影響します。
工具先端の振れは、単一の数値ではなく累積です。スピンドル自体の振れにホルダーのテーパー精度が加わり、コレットソケットの同心度が加わり、テストバーを使用したコレットの振れが加わり、ナットの着座、最終的に工具シャンクの真直度が加わります。精密ホルダーは曲がったシャンクを修正できず、完璧なシャンクも汚れたテーパーを修正できません。最新の一般的なコレットチャックは、グレードに応じてノーズ部で0.005〜0.015 mmを維持し、工具自体がさらに外側で独自の寄与を追加します。
| 誤差要因 | 先端振れへの典型的な寄与 |
|---|---|
| スピンドルノーズ振れ | 機械の状態に依存 |
| ホルダーテーパー嵌合 | 良質なテーパーで通常0.002〜0.008 mm |
| コレットソケット+コレット | グレードにより通常0.005〜0.015 mm |
| ナット着座 | 正しくトルク管理されていれば小さい |
| 工具シャンク真直度 | シャンク仕様に依存 |
繰り返しになりますが、これらは典型的な範囲です。振れを管理するには、測定可能な項目からすべての要因に取り組む必要があります。清潔なテーパー、正しいトルク、組み立てたホルダーのテストバーによる確認です。
バランスと速度制限
通常のスピンドル速度では、コレットチャックの小さな非対称性は問題になりません。約10,000〜15,000 rpmを超えると問題になります。ナット、コレットのスロット、不均一な質量がアンバランスを生み出し、スピンドルを振動させ、切削面を粗くします。そのため、高速ホルダーは組み立てた状態(ホルダー+コレット+ナット)でバランスが取られています。ナットは重要な回転質量であり、ホルダーに対するその位置が重要だからです。バランス等級はISO 1940-1に従い、一般的なホルダーではG6.3、高速加工ではG2.5以上が一般的です。詳細はコレットチャックのバランス調整に関する記事をご覧ください。
これに伴う2つの運用ルールがあります。コレットナットは毎回メーカー指定のトルクで締め付けてください。トルク不足は工具の引き抜けを引き起こし、過大トルクはコレットを収縮範囲を超えて変形させ、振れを増加させます。また、コンポーネントを交換した後はバランスを再確認してください。バランスの取れたホルダーでも、異なるナットを使用すれば単なるホルダーに戻ってしまいます。
コレットチャックの購入と検証
コレットチャックを指定する際は、次の4点を明記してください。スピンドルインターフェースとサイズ(BT40、CAT40、HSK-63Aなど)、コレットソケットサイズ(ER25、ER32など)、必要な突出し長さまたはゲージ長、最高速度に対するバランス等級です。そして、到着時に検証してください。カタログを信頼しないでください。テーパーを清掃し、研削されたテストバーを装着し、ノーズ部と設定距離(通常25〜50 mm)で振れを測定します。ノーズ部で等級以上の振れを示すホルダーは、着座不良、汚れ、または加工不良の問題があります。
BQUQは、±0.005 mmの能力を持つCNC旋盤およびフライス盤で工具ホルダーコレットチャックを加工しています。ホルダーボア、テーパー座、コレットソケットは、想定ではなく加工・検査されています。スイス型およびパワーチャックラインとともに、東莞のISO9001認定工場の下で一貫生産しています。スピンドルインターフェース、コレットサイズ、速度要件をsc@bquq.comまでお送りください。12営業時間以内に見積もりを提供します。
よくある質問
Q: BTとCAT工具ホルダーの違いは何ですか?
A: 両方とも7:24の急テーパーホルダーですが、異なる規格です。BTはMAS 403(アジアの機械)、CATはASME B5.50(北米)に準拠しています。フランジ寸法とプルスタッドが異なるため、同じスピンドルで互換性はありません。
Q: なぜコレットチャックはERコレットを使用するのですか?
A: ERコレットは標準化されており(ISO 15488/DIN 6499)、1 mm刻みのサイズがあり、それぞれ複数のシャンクサイズを把持できるほど収縮するため、工具交換が迅速で在庫管理が簡単です。ほとんどのフライス加工と穴あけ加工において、コスト、把持力、振れのバランスに優れています。
Q: コレットチャックの振れを測定するにはどうすればよいですか?
A: ホルダーのテーパーとソケットを清掃し、正確なシャンクサイズの研削テストバーをコレットに装着し、ナットを仕様トルクで締め付け、ノーズ部と25〜50 mm外側の2箇所でインジケータを読み取ります。スピンドルを手で回転させ、両位置でTIRを記録します。
Q: HSKはBTやCATより優れていますか?
A: 高速・高精度加工においては、一般的にその通りです。1:10の中空テーパーとフランジ接触により、より短く、剛性が高く、再現性の高い接続が得られます。既存の機械の場合、インターフェースは固定されています。理論的に最良のものではなく、スピンドルが受け入れるものを購入してください。
Q: CATホルダーをアダプターでBTスピンドルに取り付けることはできますか?
A: テーパーアダプターは存在しますが、接続部、長さ、振れが追加され、ホルダーを購入した目的である剛性を損なうことになります。両方の規格を使用する場合は、スピンドルごとに専用のホルダーを用意してください。アダプターは一時しのぎであり、解決策ではありません。
BQUQエンジニアリングチーム著。BQUQは中国東莞のISO9001認定工場であり、CNC加工、金属プレス加工、特注ばね、ヒートシンク、コレットラインを一貫生産しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787までお送りください。12営業時間以内に見積もりを提供します。www.bquq.com


