
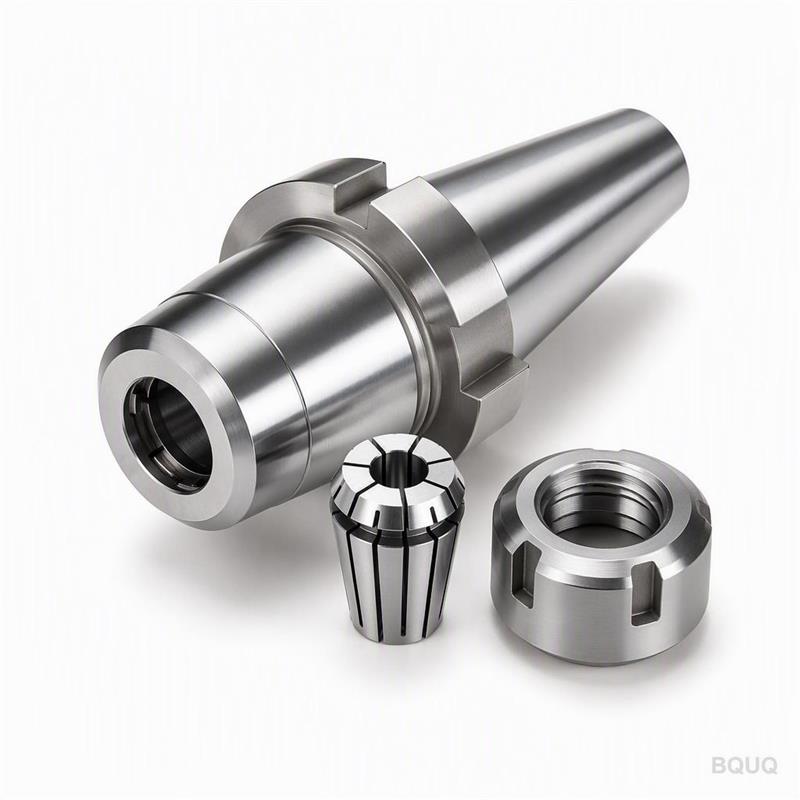
ギャングツーリングとタレットにおけるコレットチャック
短い答え:ギャングツーリングでは、コレットチャックはスライドプレートに直接取り付けられ、X/Z軸の移動によってインデックスされるため、短く、軽く、0.005~0.010 mm以内で再現性がある必要があります。タレットでは、同じコレットチャックが駆動または静的ステーションに配置され、インデックスショックとクーラントに耐える必要があります。ERおよびTGコレットチャックは、良好なスピンドルで±0.005 mmのTIRを保持し、1~20 mmのシャンク範囲を受け入れ、油圧または焼き嵌めホルダーよりもはるかに低コストであるため、両方で支配的です。ほとんどのギャング作業にはER16~ER32を、タレットにはER25~ER40を選択し、機械を責める前にナットのトルク、テーパーの清浄度、振れを確認してください。
なぜコレットチャックがギャングツーリングを支配するのか
ギャングツール旋盤はタレットをインデックスしません。すべてのツールを1つのクロススライドプレートに取り付け、プレートをXとZに移動させて適切なツールをワークに近づけます。このアーキテクチャは、コンパクトで軽量、かつ予測可能なツールを奨励します。コレットチャックはその3つすべてを備えています。
物理が重要です。スライドプレート上の1グラムごとに、サーボがシフトごとに何千回も加速および減速しなければならない質量です。1 kgのER32コレットチャックは、同等のグリップを持つ3.5 kgの油圧ホルダーよりも速く加速し、きれいに収まります。8秒サイクルで動作するギャングマシンでは、その差はサイクルタイムだけでなく、表面仕上げと工具寿命に現れます。
ギャングツーリングはまた、ツールを密集させます。隣接するホルダー間の間隔は20~40 mmになることがあります。スリムナットと短いボディを持つコレットチャックは、かさばるパワーチャックが収まらない場所に収まります。そのため、小型部品の旋削 — コネクタ、ピン、時計部品、医療用ネジ — は圧倒的にコレットベースです。
トレードオフは、グリップ径の範囲とトルク伝達です。コレットは弾性収縮によってクランプするため、断続的な重切削では3爪または4爪チャックに匹敵することはできません。ギャングツーリングでは、部品が小さく、切込み深さが控えめであるため、これが制約になることはほとんどありません。
スライドプレートがホルダーに要求するもの
- 低質量。 可能であればアセンブリを約1.5 kg以下に抑えてください。
- 短いゲージ長。 オーバーハングが少ないほど、ラジアル荷重下でのたわみが少なくなります。
- 再現性のある着座。 交換ごとに異なる着座をするツールは、オフセットを破壊します。
- クーラント経路。 スルーツールまたは指向性ノズルは、小型部品でのフラッディングよりも優れています。
- クラッシュ耐性。 ギャングツールはワークに近いため、軽く交換可能なホルダーはスピンドルよりも失うコストが低くなります。
タレットでのコレットチャックの挙動
タレットは、ギャングプレートが決して見ない2つの荷重を追加します:インデックスショックとステーション間の変動です。タレットがインデックスすると、ホルダーは回転衝撃を受けます。ナット、テーパー、または取り付けインターフェースの緩みは、その衝撃を振れドリフトに変換します。
静的ステーションは簡単です。静的ODまたはIDステーションのコレットチャックは、取り付けインターフェース — VDI、BMT、またはボルトオン — が正しく着座しトルクがかかっていれば、他の旋盤ホルダーと同様に動作します。コレット面で測定された振れは、一般旋削で0.010 mm以内、仕上げで0.005 mm以内に保つ必要があります。
駆動ステーションはより困難です。駆動コレットチャックは多くのタレットで3,000~8,000 rpmで回転するため、バランスとテーパー同心度が制限要因となり、グリップではありません。約6,000 rpmを超えると、バランスの取れていないERナットは振動し、テーパーを磨き、徐々にクランプ力を失います。
タレットステーション選択ガイド
| ステーションタイプ | 一般的なホルダー | コレットシリーズ | 速度制限(目安) | 最適な用途 |
|---|---|---|---|---|
| 静的OD旋削 | ボルトオンまたはVDIブロック | ER25~ER40 | N/A | シャフト旋削、端面加工 |
| 静的IDボーリング | ボーリングバーホルダー | ER16~ER25 | N/A | 小径ボア、背面加工 |
| 駆動フライス加工 | 駆動ツールホルダー | ER16~ER20 | 4,000~8,000 rpm | 平面、スロット、クロス穴 |
| 駆動ドリル加工 | 駆動ツールホルダー | ER11~ER16 | 6,000~8,000 rpm | クロス穴、オフアクシスドリル |
| サブスピンドルピックオフ | コレットチャックまたはパワーチャック | ER20~ER32 | N/A | 背面旋削 |
これらは目安の範囲です。実際の制限は、タレットビルダー、ホルダーバランスグレード、部品形状によって異なります。長いツールでは常に能力を下げてください。
振れ、クランプ力、そして実際に重要な数値
コレットチャックがギャングまたはタレットで機能するかどうかを決定する2つの数値:全振れ(TIR)とクランプ力保持です。
TIRは、ホルダーボディではなく、研削されたテストバーでコレットボアで測定されます。ボディ振れが0.003 mmのホルダーでも、テーパーが汚れているかナットが摩耗していると、バーで0.015 mmを示すことがあります。BQUQはCNC設備でコレットチャックボディを±0.005 mmに加工し、テーパーは研削され、旋削されません。テーパーは同心度とグリップの両方を伝達する唯一の表面だからです。
クランプ力はナットのトルクとテーパーの状態に依存します。トルク不足ではコレットが滑り、過剰トルクではナットを変形させ、最終的にコレットを変形させます。ERナットには指定トルクがあり — 一般的にER32で80 N·m、ER40で130 N·m — その数値は清浄で潤滑されていないテーパーを前提としています。
| コレットシリーズ | ボア範囲 | 一般的なナットトルク | 一般的なTIR(新品ホルダー) | 一般的なギャング/タレットの役割 |
|---|---|---|---|---|
| ER11 | 0.5~7 mm | 20~25 N·m | 0.005~0.010 mm | マイクロドリル、小径エンドミル |
| ER16 | 1~10 mm | 40~45 N·m | 0.005~0.010 mm | 駆動フライス、小径ボーリング |
| ER20 | 1~13 mm | 60~70 N·m | 0.005~0.010 mm | 一般的な駆動作業 |
| ER25 | 1~16 mm | 80~100 N·m | 0.005~0.010 mm | 静的OD、サブスピンドル |
| ER32 | 2~20 mm | 100~136 N·m | 0.005~0.010 mm | メイン静的旋削 |
| ER40 | 3~26 mm | 130~176 N·m | 0.008~0.015 mm | 大型シャフト、重静的 |
トルク値は一般的な公開数値であり、ナット設計によって異なります。絶対値ではなく出発点として扱ってください。
TGおよびDAシリーズに関する注記
TG100およびTG150コレットは、急勾配のテーパーと厚い壁のため、同じボアでERよりも高いグリップを持ちます。これらはより重いフライス加工を行うタレットステーションで一般的です。DAコレットは古いギャングセットアップやドリルチャックに現れます。新しいツーリングを指定する場合、ERは通常よりサポートされた選択です。既存の機械に合わせる場合は、タレットが既に受け入れるものに合わせてください。
ほとんどの失敗を防ぐセットアップの実践
ギャングおよびタレット作業におけるほとんどの「コレットチャックの問題」はセットアップの問題です。ホルダーは、汚れたテーパー、摩耗したナット、または間違った長さのツールが引き起こしたことの責任を負わされます。
交換ごとにテーパーを清掃する
テーパー上の0.01 mmの切り粉は、約0.02~0.04 mmのバー振れに変換されます。テーパーとコレットをリントフリークロスと軽い油膜で拭いてください。グリースは使用しないでください。テーパーに研磨紙を使用しないでください。
ナットを適切にトルクする
トルクレンチまたは適切なコレットチャックスパナを使用し、自作のバーは使用しないでください。ナットをボディにねじ込む前にコレットをナットに着座させてください — これは最も一般的な組み立てミスであり、テーパーを損傷します。
オーバーハングを短く保つ
ギャングツーリングでは、オーバーハングが支配的なたわみ変数です。40 mm突き出したツールは、同じツールを20 mmで保持した場合よりも約8倍たわみます。たわみは長さの3乗に比例するためです。どうしても届かせる必要がある場合は、長いツールではなくコレットチャック延長バーを使用してください。
コレットをタスクに合わせる
- ドリルおよびリーマ用の丸ボアコレット。
- フォームツールおよび六角材用のピンスロットまたは六角ボアコレット。
- スルークーラントまたは切り粉の多い操作向けのシールドコレット。
- 切り粉排出が重要な場合の鏡面研磨コレット。
ホルダーと操作のマッチングの詳細については、コレットシステムの選択方法をご覧ください。
標準コレットチャックを超えるべき時
コレットチャックが常に答えとは限りません。3つの状況で他の選択肢に移ります。
大量のツール交換。 オペレーターがシフトごとに何十回もツールを交換する場合、クイックチェンジコレットチャックシステムは段取り時間を大幅に削減します。トレードオフについてはクイックチェンジコレットシステムをご覧ください。
大径での非常に高いグリップ。 約30 mmを超える場合、または短いグリップ長で高いトルクを伝達する必要がある場合、パワーチャックまたは油圧パワーチャックが勝ります。スイス型マシンは、主軸にパワーチャック、ガイドブッシュにコレットを使用することがよくあります。当社のスイス型マシン用パワーチャックはその組み合わせをカバーしています。
マルチプロセス部品。 マルチタスキングマシンでは、ホルダーはフライス加工、旋削、時にはB軸運動に耐える必要があります。これにより剛性要件が変わります。マルチタスキングマシンでのコレットチャックをご覧ください。
ギャングおよびタレットコレットチャックチェックリスト
| チェック | 目標 | 重要な理由 |
|---|---|---|
| ボディ振れ | ≤0.005 mm | バー振れの下限を設定 |
| テーパー状態 | 傷なし、フレッティングなし | グリップと同心度を伝達 |
| ナットねじ | 自由、かじりなし | 誤ったトルク読みを防ぐ |
| コレットフィット | 全長接触 | 点荷重と滑りを防ぐ |
| アセンブリ質量 | ギャングで約1.5 kg以下 | サーボ応答と仕上げ |
| バランス(駆動) | rpmに一致 | 振動とテーパー摩耗 |
| クーラント経路 | スルーツールの場合はシールドコレット | 切り粉侵入がテーパーを破壊 |
ギャングおよびタレットマシン用コレットチャックの調達
ギャングおよびタレットツーリングは、厳しい公差を持つ量産ビジネスであり、これはソースダイレクトファクトリーのプロファイルそのものです。BQUQ(東莞)は、1つのISO9001工場内の4つの生産ラインで、±0.005 mmのCNC加工、金属プレス、カスタムばね、ヒートシンク生産を運営しています。コレットチャックボディ、ナット、スパナは社内で加工および研削されるため、テーパーとナットねじは別々に調達されるのではなく、1つのアセンブリとして管理されます。
購入者向けの3つの実用的なポイント:
1. コレットサイズだけでなく、マシンインターフェースを送ってください。 VDI 30、BMT 45、ボルトオンパターン、ストレートシャンクギャングマウントはすべて異なるボディが必要です。既存のホルダーの図面または写真があれば、修正を1回節約できます。
2. テーパー公差とナットトルクを一緒に指定してください。 柔らかいナットで tight なテーパーでも滑ります。
3. 振れレポートを要求してください。 コレットボアでの研削テストバー測定が唯一意味のある受け入れ数値です。
標準ERコレットチャックと自動旋盤コレットは在庫プロファイルです。カスタムボディ、延長長さ、特殊ナット設計は図面に基づいて見積もられます。MOQは柔軟で、見積もりは12営業時間で返されます。標準範囲についてはツールホルダーコレットチャックと自動旋盤コレットをご覧ください。
よくある質問
Q: 同じコレットチャックをギャングツーリングとタレットで使用できますか?
A: 時には可能ですが、常にではありません。ギャングプレートに適したストレートシャンクまたはボルトオンホルダーは、通常、タレットが必要とするVDIまたはBMTインターフェースを欠いています。タレットがクランプブロックでストレートシャンクを受け入れる場合、同じホルダーが機能しますが、駆動ステーション用にバランスが取れている必要があります。静的ステーションでは、取り付けインターフェースが唯一の実際の違いです。
Q: 新しいERコレットチャックから期待される振れはどのくらいですか?
A: 高品質のERコレットチャックは、清浄なテーパーと正しいナットトルクで測定された研削テストバーを使用して、コレットボアで0.005~0.010 mmのTIRを保持する必要があります。0.015 mmを超える値は、通常、欠陥のあるホルダーではなく、汚れたテーパー、摩耗したナット、または損傷したコレットを示します。部品を拒否する前に、清掃後に再測定してください。
Q: ERコレットチャックにはどのくらいのナットトルクが必要ですか?
A: 一般的な数値は、ER11で20~25 N·m、ER16で40~45 N·m、ER25で80~100 N·m、ER32で100~136 N·m、ER40で130~176 N·mです。これらは目安の公開値であり、ナット設計によって異なります。常にトルクレンチまたは正しいスパナを使用し、滑るコレットを補償するために過剰トルクをかけないでください — 代わりにテーパーを修正してください。
Q: なぜコレットチャックが数時間後にグリップを失うのですか?
A: 通常の原因は、汚染されたテーパー、伸びたまたはかじったナット、弾性範囲を超えて摩耗したコレット、または駆動ステーションでの熱成長です。テーパーのフレッティングを検査し、ナットねじの状態を確認し、コレットが指定されたボア範囲外で使用されていないことを確認してください。切り粉とクーラントが存在する場合、シールドコレットが役立ちます。
Q: タレットフライス加工ではTGコレットはERより優れていますか?
A: TG100およびTG150コレットは、一般に同等のボアでERよりも高いグリップと剛性を提供し、より重いタレットフライス加工に適しています。ERはより広くサポートされ、交換コストも低くなります。タレットが既にTGを使用している場合はTGを使い続けてください。新しいツーリングを指定する場合は、入手可能性だけでなくグリップ要件に基づいて選択してください。
関連リソース
- BQUQと東莞工場について:/about/
- ツールホルダーコレットチャックと標準ERボディ:/tool-holder-collet-chucks/
- スイス型およびカムマシン用自動旋盤コレット:/auto-lathe-collets/
- スイス型主軸用パワーチャック:/power-chucks-swiss/
- 精密ワークホールディングの業界動向:/industry-dynamics/
- 技術記事とエンジニアリングガイド:/bquq-blog/
- よくある質問:/faq/
- ケーススタディとアプリケーションノート:/case/
- エンジニアリングチームへのお問い合わせ:/contact/
BQUQエンジニアリングチームによって執筆。BQUQ(東莞)は、1つのISO9001工場でCNC加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産を運営しています。中国東莞からソースダイレクト — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


