
難削材旋削のワーク保持:剛性と振れ
要約:45~65 HRC鋼の難削材旋削では、ワーク保持は把持径で全振れ(TIR)0.005 mm以下、切削力がジョーを緩めることのない高い半径方向剛性を実現する必要があります。TIR 0.003~0.005 mmの精密コレットチャックは、360°全面接触により、3点の線接触で硬いワークのびびりが早期に発生する3爪スクロールチャックよりも一般的に優れています。実際には、焼入れ軸受鋼を切削する工場では、コレットワーク保持で直径公差0.01~0.02 mm、Ra 0.4 µmを維持しますが、同じワークを摩耗した3爪チャックで加工すると0.03 mmを超えてドリフトし、数十個でびびりマークが現れます。
なぜ難削材旋削は弱いワーク保持を罰するのか?
難削材旋削は、およそ45 HRC以上のワークで研削を代替します。魅力は明らかです。1回の段取り、砥石不要、クーラント廃棄不要、そしてサイクルタイムは研削・ホーニング工程より30~50%短いことが多い。代償は切削メカニズムが変わることです。
CBNまたはセラミックインサートで焼入れ鋼を旋削すると、切りくずは狭い高圧領域で形成されます。比切削抵抗は焼なまし1045鋼より数倍高く、工具は毎回転ごとに繰り返す力でワークを押し返します。その荷重下でワークが半径方向に2~3 µmでも動けば、工具はそのたわみに追従します。結果は滑らかな誤差ではなく、真円度トレースに現れる波状のローブ面で、かすかな唸り音がします。
3つの故障モードはワーク保持に起因します:
- びびり。ワーク-治具-主軸のループには固有振動数があります。クランプ剛性が低いと、その振動数が断続的または周期的な切削力で励起される範囲に低下し、ワークが鳴り始めます。
- テーパーとベルマウス。ジョーやコレットが自由端を押し離すと、工具経路が直線でもワークはテーパーに旋削されます。
- 寸法ドリフト。半径方向のサポートが不十分だと、荒加工と仕上げ加工の間でワークがわずかに移動し、仕上げ径がバッチ内で変動します。
難削材旋削はこれらのどれも許しません。砥石をドレッシングしたり、火花を出して誤差を消すことはできないからです。ワーク保持は最初の切削前に正しくある必要があります。
実際に保持できる振れはどれくらいか?
振れはスタック内のすべての誤差の合計であり、難削材旋削はそれらすべてを露呈します。以下の表は、適切に保守された設備での標準的な現場慣行に基づく、ワークで測定された典型的なTIR寄与分を示します。
| 誤差源 | ワークTIRへの典型的寄与 | 備考 |
|---|---|---|
| 主軸鼻端の振れ | 0.001~0.003 mm | チャックではなくテストバーで測定 |
| チャック/コレット本体の振れ | 0.002~0.005 mm | 摩耗と切りくずで劣化 |
| コレットまたはジョーの把持誤差 | 0.002~0.008 mm | ほとんどの段取りで支配的な項 |
| ワーク外径の変動 | 0.002~0.010 mm | 棒材公差が影響 |
| サイクル中の熱成長 | 0.002~0.005 mm | 最初の20~30個で成長 |
最悪の場合これらを合計すると、工具がワークに触れる前にすでに0.02 mmになります。だから難削材旋削工場は把持要素を最初に追及します。それは最大の単一レバーであり、交換が最も安価だからです。
生産難削材旋削の現実的な目標は把持部でTIR 0.005 mm以下で、主軸と熱の影響のための十分な余裕を残し、仕上げワークを0.01~0.015 mm以内に保ちます。プロセスが仕上げ径で合計0.005 mmを必要とするなら、把持部は0.003 mmと温度安定環境が必要です。
コレットチャック vs 3爪チャック vs 6爪チャック
| 基準 | 精密コレットチャック | 3爪スクロールチャック | 6爪チャック |
|---|---|---|---|
| 接触形状 | 360°全面 | 3点線接触 | 6点線接触 |
| 典型的な把持TIR | 0.003~0.005 mm | 0.02~0.05 mm | 0.01~0.02 mm |
| 半径方向剛性 | 高く対称 | 中程度 | 高い |
| 薄肉変形 | 低い | 高い | 中程度 |
| 段取り替え時間 | 秒(コレット交換) | 分(ジョー再研削) | 分 |
| 難削材旋削への適合 | はい、中小ワーク | 軽切削のみ | 大径ワーク |
コレットが難削材旋削で勝るのは構造的な理由です。正しく着座したコレットは全周に均一に閉じるため、クランプ力が釣り合い、ワークは楕円化や移動ができません。3爪チャックは3点に力を加え、硬く延性の低いワークではその点が応力集中となり、真円度トレースにローブとして現れます。
コレットが非現実的な大径では、6爪チャックが妥協案です。接触点が増え、変形が減りますが、コレットの全周サポートには及びません。
クランプ力はどれくらいが十分で、過剰か?
難削材旋削は接線切削力に抵抗するのに十分な把持力が必要ですが、焼入れ鋼は局部的に降伏する能力がほとんどありません。60 HRCのリングを過剰にクランプすると、それが跳ね返って径が公差外になるまで損傷は見えません。
実用的なアプローチは切削力から逆算することです。55 HRC鋼で切込み0.2 mm、送り0.1 mm/revの典型的な難削材旋削パスでは、接線力はインサート形状と刃先処理によりますが、しばしば200~600 Nの範囲です。把持部で利用可能な摩擦は、クランプ力に有効摩擦係数(焼入れ研削面で通常0.1~0.15)を掛けたものです。
つまり、50 mm径のワークは妥当な安全率で固定するのに8~15 kNのクランプ力が必要かもしれません。良好な状態の精密コレットチャックはそれを楽に提供します。リスクは適切なサイズのコレットで力が小さすぎることではなく、薄肉またはすでに仕上げられた面に力が大きすぎることです。
トラブルを避ける2つのルール:
1. コレットは公称ではなく実際の棒材に合わせる。24.95 mmの素材に25 mmコレットを使うと、先端だけで把持し、剛性のほとんどを失います。
2. 加工される面、または専用の把持ランドでクランプする。仕上げられた焼入れシール面でクランプしないでください。
コレット段取りで振れは実際どこから来るのか?
ほとんどの「コレット振れ」はコレットではありません。頻度順にほぼ5つのいずれかです:
- テーパー上の汚れや切りくず。コレット鼻端下の10 µmの切りくず1つがアセンブリ全体を傾けます。これが生産で突然の振れスパイクの最大の原因です。
- 摩耗またはベルマウスしたコレット。数千サイクル後、ボアは特に切削に面する側で不均一に摩耗します。
- 損傷したチャックテーパー。チャックの内部テーパーのフレッティングと腐食は直接コレットに伝わります。
- 不適切なナットトルク。トルク不足はコレットを完全に着座させず、過剰トルクは鼻端を変形させます。チャックメーカーのトルク値に従ってください。
- 棒材の変動。棒材が楕円または継ぎ目があると、コレットは高点を把持し、ワークは振れます。
ここでコレット検査ゲージが難削材旋削セルでその価値を発揮します。コレットボアTIRとテーパー接触を定期的にチェックすることで、摩耗がスクラップになる前に捉えます。減衰と把持品質の相互作用のより広い見方については、コレット振動減衰をご覧ください。
簡単な振れ監査手順
1. テストバーで主軸鼻端を測定。記録する。
2. チャックを装着し、チャックテーパーを測定。主軸の数値を差し引く。
3. 新しいコレットに既知の良好なマスターピンを装着。鼻端から10 mmで測定。
4. 生産コレットで繰り返す。差がコレット摩耗です。
5. 生産棒材で繰り返す。差が素材変動です。
0.003 mm以上を加えるステップは、切削パラメータに触れる前に注意が必要です。
剛性:振れがカバーしない問題の部分
振れは静的測定です。剛性は動的で、難削材旋削は動的プロセスです。段取りは静止時に0.002 mmを示しても、3000 rpmでびびることがあります。
剛性チェーンは主軸軸受 → チャック本体 → コレット → ワーク → オーバーハングと続きます。ワークのオーバーハングは通常最も弱いリンクで、最も無視されがちです。経験則として、難削材旋削では非支持長さを把持径の2倍以下に保ちます。それを超える場合は心押しまたは振れ止めを使用するか、軽い切込みを受け入れます。
その他の剛性レバー:
- コレットチャックのオーバーハングを短くする。長い延長バーに装着されたチャックは片持ち梁のように振る舞います。ワークに届く最短のアダプタを使用してください。
- コレットシリーズを負荷に合わせる。ERコレットは便利ですが、把持範囲と剛性は軽作業向きです。難削材旋削には、専用旋盤コレットまたは焼入れ研削ジョー付きパワーチャックの方がよく保持します。
- ナットを清潔にし、正しくトルクをかける。ナットは荷重経路の一部です。
- アセンブリのバランスを取る。4000 rpmでは、不均衡なチャックが回転半径方向力を加え、ワークはそれを振れとして感じます。
小径の焼入れワーク(ピン、ブッシュ、時計部品)では、ワーク自体が柔軟なため剛性問題が難しくなります。小径用コレットでは形状のトレードオフをより詳しく扱っています。
難削材旋削セルに適したワーク保持の選択
単一の答えはありませんが、決定木は短いです。
| ワーク特性 | 推奨ワーク保持 | 理由 |
|---|---|---|
| 外径 < 30 mm、厳しいTIR | 精密コレットチャック(旋盤または自動旋盤コレット) | 全周把持、迅速な段取り替え |
| 外径 30~80 mm、薄肉 | コレットチャックまたは6爪チャック | クランプ力を分散 |
| 外径 > 80 mm、重切削 | 研削トップジョー付きパワーチャック | 高いクランプ力、大きなボア |
| 長いオーバーハング、L/D > 3 | コレットチャック + 心押しまたは振れ止め | たわみを制御 |
| 大量生産の小物 | クイックチェンジ付き自動旋盤コレット | サイクルタイムと再現性 |
| スイス型難削材旋削 | ガイドブッシュ + コレット | 切削面でのサポート |
スイス型およびスライディングヘッド作業では、ガイドブッシュは実質的にワーク保持システムの前半分であり、その状態は後ろのコレットと同じくらい重要です。BQUQは同じ公差クラスで製造された自動旋盤コレットとスイス型機用パワーチャックを供給し、前後のサポートが一致します。
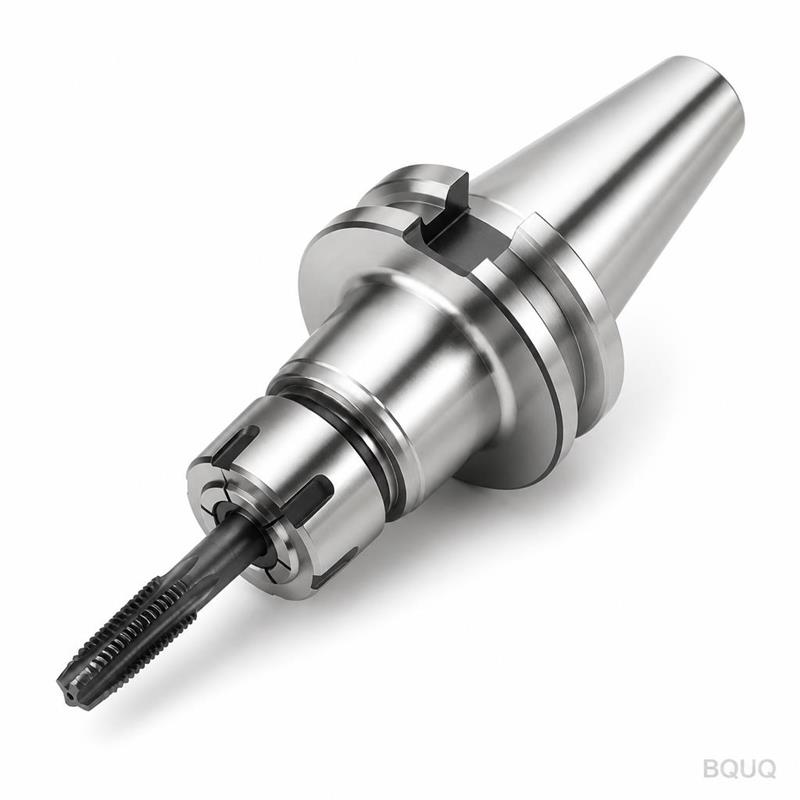
従来のCNC旋盤を運転していて、把持品質と工具側精度の両方が必要な場合は、ツールホルダーコレットチャックが同じ問題の回転側をカバーします。
コレットタイプを操作に合わせる
- 仕上げ外径の難削材旋削:ボアが棒材に0.01 mm以内で合う、焼入れ研削精密コレットを使用。
- 断続切削を伴う難削材旋削:把持範囲よりも肉厚とテーパー接触を優先。
- 焼入れ部品の二次加工:クイックチェンジコレットチャックはTIRを犠牲にせず段取り時間を短縮。
- ねじまたはスプライン把持面:形状に合うボア形状、または専用ソフトジョーコレットを使用。
プロセス規律はハードウェアと同じくらい重要
完璧なコレットチャックでも、周囲のプロセスが緩ければドリフトします。
- 段取り替えごとにテーパーを清掃。切りくずブラシと拭き取りで10秒、ほとんどの振れスパイクを防ぎます。
- トルクレンチでナットを規定トルクに。手締めは仕様ではありません。
- 機械を暖機。最初のワークを測定する前に20~30分の空運転サイクルを行います。
- 把持部と仕上げ径で測定。差は誤差がワーク保持か工具関連かを示します。
- コレット寿命はカレンダーではなく個数で追跡。独自の振れ監査から導かれたスケジュールで交換。
よくある質問
Q: 標準的な3爪チャックで難削材旋削はできますか?
A: 大型で剛性の高いワークの軽切削のみです。3爪スクロールチャックは通常0.02~0.05 mmのTIRを保持し、3点で把持するため、焼入れ鋼でローブとびびりを助長します。どうしても使用する場合は、トップジョーをクランプ径で現地研削し、切込みを軽く保ちます。0.02 mmより良い精度が必要な場合はコレットチャックに切り替えてください。
Q: 難削材旋削用コレットチャックにはどのTIRを指定すべきですか?
A: ワークで0.005 mm以下を指定します。これは通常、チャックとコレットの組み合わせで0.003~0.005 mm定格を意味します。主軸振れと棒材変動がその数値に加算されることを忘れないでください。仕上げ部品公差が0.01 mmなら、把持部で0.003 mmを目標にすると熱ドリフトと工具摩耗に妥当な余裕が残ります。
Q: 難削材旋削でコレットはどのくらいの頻度で交換すべきですか?
A: サイクル数とワーク硬度によります。連続難削材旋削生産では、多くの工場が5,000~10,000サイクルごとにコレットを検査し、ボアTIRがおよそ0.008 mmを超えたら交換します。焼入れ研削焼戻しコレットは標準品より形状を長く保ちます。固定カレンダー間隔ではなく振れ監査で追跡してください。
Q: 難削材旋削でクーラントはワーク保持に影響しますか?
A: 把持よりも熱安定性に影響します。難削材旋削はしばしば乾式または最小潤滑で行われ、ワークと治具が加熱して成長します。その熱成長は最初の20~30個でゆっくりした寸法ドリフトとして現れます。熱環境の制御(暖機サイクル、一貫したサイクルタイム、使用時の安定したクーラント温度)は、チャックの変更よりも寸法制御に効果があります。
Q: 焼入れ鋼の断続切削にコレットチャックは十分剛性がありますか?
A: 一般的にははい、コレットが完全に着座しワークのオーバーハングが短ければ。断続切削は衝撃荷重を課すため、広い把持範囲よりも良好なテーパー接触を持つ厚肉コレットを優先してください。非支持長さを把持径の約2倍以下に保ち、1回転あたりの送りを少し減らし、より靭性の高いインサートグレードを検討してください。それでもびびりが現れる場合、原因は通常コレットではなくオーバーハングです。
関連リソース
- BQUQと東莞の製造拠点について:/about/
- 自動旋盤コレットと精密ワーク保持:/auto-lathe-collets/
- スイス型機用パワーチャック:/power-chucks-swiss/
- CNC旋盤用ツールホルダーコレットチャック:/tool-holder-collet-chucks/
- 精密加工の業界動向:/industry-dynamics/
- 技術記事とエンジニアリングガイド:/bquq-blog/
- よくある質問:/faq/
- ケーススタディ:/case/
- エンジニアリングチームへのお問い合わせ:/contact/
BQUQエンジニアリングチーム執筆。BQUQ(東莞)はCNC加工(±0.005 mm)、金属プレス加工、カスタムばね、ヒートシンク生産を一つのISO9001工場で運営しています。中国東莞から直接調達 — 12時間以内にお見積り:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


