
小径ワーク用コレット:1 mm未満の加工
結論から言うと: 1 mm未満では、コレットは単なる保持具ではなく、精度システムそのものです。精密ER11またはER8コレット(またはマッチングしたガイドブッシュ付きスイス型コレット)を使用し、全振れ(TIR)を0.005 mm以下に抑え、ボア公差をバーに対して0.01 mm以内に合わせ、薄肉を潰さない程度にクランプ圧を低く保ちます。0.5 mm未満では、切込みを減らし、主軸回転数を上げ、切りくず排出のためにクーラント供給またはエアブローを前提とします。BQUQはDongguanの1工場・4生産ラインで毎日1 mm未満の加工を行い、12営業時間で見積もりを提示します。
なぜ小径加工は工具ではなくコレットで失敗するのか?
1 mm未満の旋削・ミーリングの問題の多くは、切れ刃ではなくワークとコレットの界面に起因します。直径0.8 mmでは、0.02 mmの振れは直径の2.5%です。0.3 mmでは、同じ誤差がほぼ7%になります。工具はもはや円筒を切削しているのではなく、テーパー、次にローブ、そして破断した部品を削ることになります。
小径加工に特有の故障モードは3つあります:
- 潰れ。 1.0 mm用のコレットで0.8 mmのピンをクランプすると、全周ではなく2~3点で閉じてしまいます。薄肉は座屈し、ピンはせん断されます。
- 滑りと引き抜け。 締め付け不足のコレットでは、ペックドリルや突切り中にバーがクリープします。部品長がずれ、気づいたときには仕上がり寸法が狂っています。
- ホイールとびびり。 同心度の悪いコレットでは、小さなエンドミルやドリルがたわみます。0.5 mmでは、工具のたわみが切りくず荷重そのものより大きくなることがよくあります。
解決策は大きなチャックではありません。実際に保持する直径に合わせてボア、テーパー、ナットがすべてサイズ設定されたコレットシステムです。
1 mm未満を実際にカバーするコレットサイズは?
標準ERコレットは0.5 mmまたは1 mmの縮径範囲で作られており、「1.0 mm」と表示されたER11コレットは、スロット付きリリーフを持つ真のスプリングコレットであれば、およそ0.5~1.0 mmを保持できます。その範囲は1 mm未満の精密加工には広すぎます。公称ボアがバーに対して0.01 mm以内のコレットが必要です。
| コレットファミリー | 一般的なボア範囲 | 1 mm未満での最適用途 | 備考 |
|---|---|---|---|
| ER8 | 0.5~5 mm | 0.5~1.0 mmのエンドミル、ドリル | 最小の一般的ER;クランプ力は低い |
| ER11 | 0.5~7 mm | 0.6~1.0 mmのバーと工具 | 在庫が豊富;サイズと把持力のバランスが良い |
| ER16 | 1~10 mm | 1.0 mm以上 | 1 mm未満には過剰だが安定 |
| 5C | 0.5~26 mm(ボア別) | 専用ボアで0.5~1.0 mm | 剛性が高い;サイズごとに専用コレットが必要 |
| スイス型コレット | 0.5~10 mm | スライド主軸台での0.5~1.0 mmバー | マッチングしたガイドブッシュと組み合わせ必須 |
| TG100 / TG150 | 0.5~10 mm | ミーリング主軸での小径ドリル | 同サイズのERより把持力が高い |
実用的なルール:1 mm未満では、縮径範囲ではなく専用ボアのコレットを購入すること。0.8 mm専用コレットは、0.5~1.0 mmスプリングコレットの何分の一かの振れで0.8 mmバーを保持します。
スイス型機では、ガイドブッシュとコレットはマッチングセットでなければなりません。両者でブランドや摩耗状態を混在させると、工具調整では解決できない振れの累積が生じます。
1 mm未満の部品では振れをどの程度に抑えるべきか?
コレット面での全振れ(TIR)は、0.6 mmの部品が真円で仕上がるかどうかを決める唯一の数値です。以下の表は作業目標であり、保証値ではありません。機械、主軸、材料によって結果は変わります。
| 部品直径 | コレット面での目標TIR | 許容ボア不一致 | 超えた場合の実用的な影響 |
|---|---|---|---|
| 1.0 mm | ≤ 0.010 mm | ±0.01 mm | 目視できるテーパー、仕上げ不良 |
| 0.8 mm | ≤ 0.008 mm | ±0.01 mm | 楕円、ドリル逃げ |
| 0.5 mm | ≤ 0.005 mm | ±0.005 mm | 進入時の破損、びびり |
| 0.3 mm | ≤ 0.003 mm | ±0.005 mm | 標準ERでは不可;スイス型ガイドブッシュを使用 |
これらは清浄で適切に保守されたセットアップの代表値です。摩耗したコレット、傷ついたナット、テーパー内の切りくずは、瞬時に0.01~0.03 mmを追加します。だからこそ1 mm未満の加工では、シフトごとではなく各運転前にコレットボアを清掃する必要があります。
BQUQはCNC machiningで±0.005 mmを保持しており、ミリメートル未満の形状では、その公差は機械だけでなくコレット選定と検査規律によって達成されます。
どのコレットタイプがどの小物加工プロセスに適するか?
適切なコレットは、ワークを保持するか工具を保持するかによって決まります。
ワーク(バーまたはブランク)を保持する場合
- スイス型コレット+ガイドブッシュ。 1 mm未満バーの標準。バーは切削領域の数ミクロン以内で支持されるため、たわみは最小です。マッチングしたコレットとブッシュが必要で、バーの真直度は直径公差よりも重要です。
- 専用ボア付き5Cコレット。 従来旋盤での短く剛性のある1 mm未満ピンに適します。スイス型より支持は劣りますが、段取りは簡単です。
- 自動旋盤コレット(15型、25型)。 カム旋盤や自動旋盤で大量の小径ピンに使用。0.5 mmまでのボアサイズがあります。標準シリーズは自動旋盤コレットの範囲をご覧ください。
工具(ドリル、エンドミル、リーマ)を保持する場合
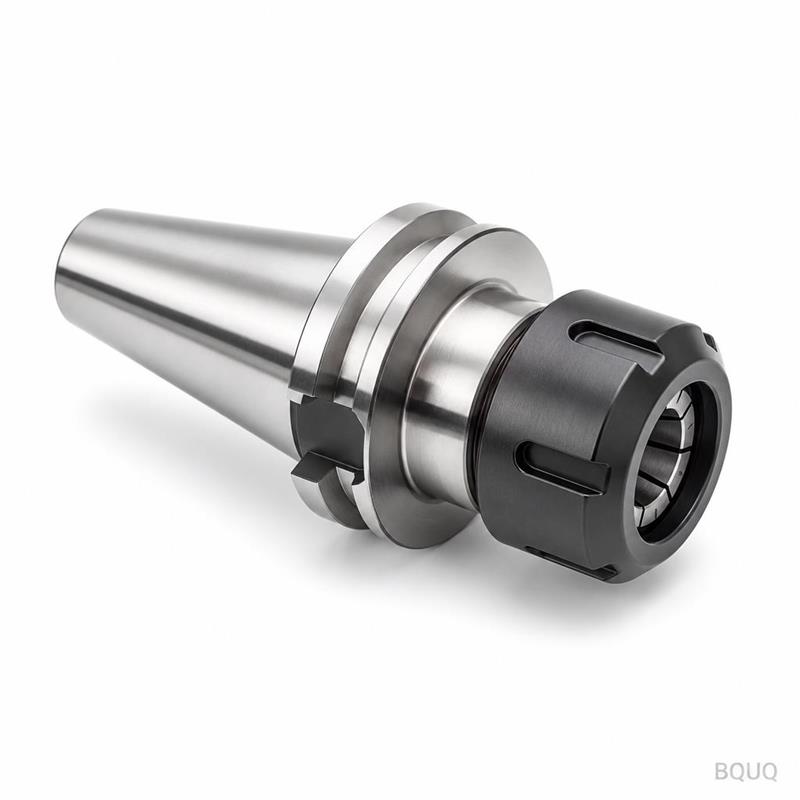
- ER11またはER8コレットチャック。 マイクロエンドミルの定番。ナットを清潔に保ち、規定トルクで締めること。過剰トルクはコレットを変形させ、振れを増やします。
- TG100コレット。 引き抜けリスクのある小径ドリルに対して高い把持力。
- 油圧または焼きばめホルダ。 最高の振れ精度が得られますが、シャンク径およそ3 mm以上に限られます。ほとんどの工場では1 mm未満には適用できません。
マシニングセンタでのマイクロミーリングには、ER11またはER8コレット付きのバランス調整されたツールホルダコレットチャックが実用的な選択です。主軸回転数が20,000 rpmを超えると、バランスがより重要になります。
1 mm未満で安全なクランプ圧は?
クランプ圧は、1 mm未満のセットアップが失敗する最大の要因です。12 mmバーを楽に把持するコレットは、同じトルクで0.8 mmの薄肉管を潰します。
実際に有効なガイドライン:
- 肉厚1 mm未満の薄肉管およびブッシュ: 滑りを防ぐ最小限までクランプ力を下げます。縮径型ではなく専用ボアコレットを使用し、荷重を全周に分散させます。
- 中実ピンおよびバー: 標準トルクで通常は問題ありませんが、最初の部品後に圧痕を確認します。平坦部が見える場合、コレットが大きすぎるか締めすぎです。
- 脆性材料(ガラス強化プラスチック、一部のセラミックス): コレット内に軟質ジョーまたは分割スリーブアダプタを使用します。スリーブが荷重を分散し、点接触を防ぎます。
- スイス型ガイドブッシュ: バーに対して軽い摺動嵌合に設定します。きつすぎるとバーが焼き付き、緩すぎるとバーが振れます。
軟質または薄肉材料を加工する場合、軟質材料のコレットワークホールディングのアプローチが直接適用できます。同じ論理が1 mm未満にスケールダウンします。
最初の10個をスクラップにせずに1 mm未満のジョブを段取りする方法は?
段取り規律は、どの単一コンポーネントよりも重要です。再現可能な手順:
1. テーパーとコレットボアを清掃。 リントフリークロスで拭き、拡大して確認します。0.5 mmでの切りくず1個は1%の直径誤差です。
2. バーを測定。 長さ方向3点で直径を確認します。バー公差はコレットボア公差より広いことがよくあります。
3. バーを挿入する前にコレットをナットに装着。 ERコレットはナットの偏心リングにスナップする必要があります。先にバーを挿入するとコレットが変形します。
4. ホルダメーカーの規定トルクで締める。 それ以上は不可。過剰トルクは1 mm未満の振れの最も一般的な原因です。
5. コレットではなくバーを測定。 コレット面から5~10 mmのバーでTIRを測定します。
6. 1個加工して検査してから本番へ。 直径、真円度、長さを測定します。バッチ前に圧力や速度を調整します。
7. 20個後に再確認。 熱ドリフトと切りくず堆積が運転中に振れを変えます。
この手順は、ミリメートル未満の形状とバリのないエッジが日常的な医療用旋削加工で使用されるものと同じです。
速度、送り、切りくず制御は?
1 mm未満では、切りくず制御は工具摩耗よりも大きなリスクです。直径10 mmなら払い飛ばされる切りくずが、0.5 mm工具では巻き付き、再切削し、破損させます。
1 mm未満の旋削・ミーリングの一般的な開始点(参考値であり、規定値ではありません):
- 主軸回転数: 高め — マイクロミーリングではしばしば8,000~24,000 rpm、スイス型旋盤は通常数千rpmでバー送りします。
- 切込み: マイクロエンドミルでは半径方向の噛み込みを工具直径の2~5%。
- 1刃送り: 1 mm未満の工具で0.002~0.01 mm。
- クーラント: 高圧またはエアブローで切りくずを排出。このスケールではフラッドクーラントが切りくずを切削部に押し戻すことがあります。
- ペックドリル: 短いペックと完全後退でフルートを清掃。
切削前にコレットを特定の機械主軸や工具シャンクに合わせる必要がある場合、コレット標準番号ガイドが役立ちます。
いつスイス型セットアップに移行すべきか?
部品が直径1 mm未満で、直径の約3倍より長い場合、マッチングしたコレットとガイドブッシュを備えたスイス型機が通常唯一の信頼できる方法です。ガイドブッシュが切削部でバーを支持するため、長い径対長さ比でもたわみは公差内に収まります。
大量の1 mm未満ピンでは、決定は技術的であると同時に経済的です。スイス型工具は初期コストが高いですが、5Cコレット付き従来旋盤より公差とサイクルタイムを良好に維持します。BQUQは両方のアプローチを運用しており、選択は顧客ごとではなく部品ごとに行われます。
二次加工で小物部品をパワーチャックで保持する場合も、パワーチャックとスイス型ワークホールディングの範囲が1 mm未満の一次プロセスと組み合わせるオプションをカバーします。
よくある質問
Q: 標準ER11コレットで0.5 mmバーを正確に保持できますか?
A: はい、ただし0.5~1.0 mmの縮径型ではなく、専用0.5 mmボアコレットの場合に限ります。専用ボアは清浄で正しくトルク管理されていれば振れを0.005 mm以下に抑えます。そのサイズの縮径コレットは0.01~0.02 mmの誤差を生じ、0.5 mm部品には大きすぎます。
Q: コレットが確実に保持できる最小直径は?
A: スイス型コレットとマッチングしたガイドブッシュを使用すれば、生産加工は約0.3 mmまで実用的です。それ以下では、バー自体の送りと矯正が困難になり、ハンドリング損傷が支配的になります。ほとんどの工場は従来コレットで0.5 mm、スイス型で0.3 mmを線引きとしています。
Q: 1 mm未満の部品がコレット内で滑るのを止めるには?
A: まず、ボアをバーに0.01 mm以内で合わせます。次に、ホルダ規定トルクで締めます — 締め付け不足が通常の原因です。第三に、バーとコレットボアの油や切りくずを確認します。滑りが続く場合は、トルクを上げるのではなく、TG100や専用スイス型コレットなど把持力の高いコレットに移行します。
Q: 小径加工でコレット材料は重要ですか?
A: はい。焼入れ焼戻しばね鋼は、繰り返しクランプ下でボア公差をより長く保持します。鏡面研磨ボアは摩擦を減らし、軟質材料へのマーキングを抑えます。1 mm未満の加工ではボア摩耗が制限要因であるため、高品質の焼入れコレットは軟質のものよりはるかに長持ちします。
Q: BQUQは1 mm未満のコレット加工を迅速に見積もりできますか?
A: はい。BQUQは12営業時間で見積もり、試作および低量の1 mm未満部品に対して柔軟なMOQを提供します。図面、材料、目標数量をsc@bquq.comまたはWhatsApp +86 13713157787までお送りください。Dongguanの1工場・4生産ラインが、CNC machining、プレス加工、ばね、ヒートシンクを1つのISO9001システムでカバーします。
関連リソース
- BQUQとDongguan工場について:/about/
- 自動旋盤コレットシリーズとボアオプション:/auto-lathe-collets/
- パワーチャックとスイス型ワークホールディング:/power-chucks-swiss/
- マイクロミーリング用ツールホルダコレットチャック:/tool-holder-collet-chucks/
- 精密製造の業界動向:/industry-dynamics/
- コレットとワークホールディングに関する技術記事:/bquq-blog/
- ケーススタディとお問い合わせ:/case/ | /contact/
BQUQエンジニアリングチーム執筆。BQUQ(Dongguan)は、CNC machining(±0.005 mm)、金属プレス加工、カスタムばね、ヒートシンク生産を1つのISO9001工場で運営しています。Dongguan, Chinaからのソースダイレクト — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


