
デッドレングスとプルバックコレットの比較:軸方向のワーク移動、長さ管理、それぞれの利点。BQUQは東莞で両タイプのコレットを加工しています。
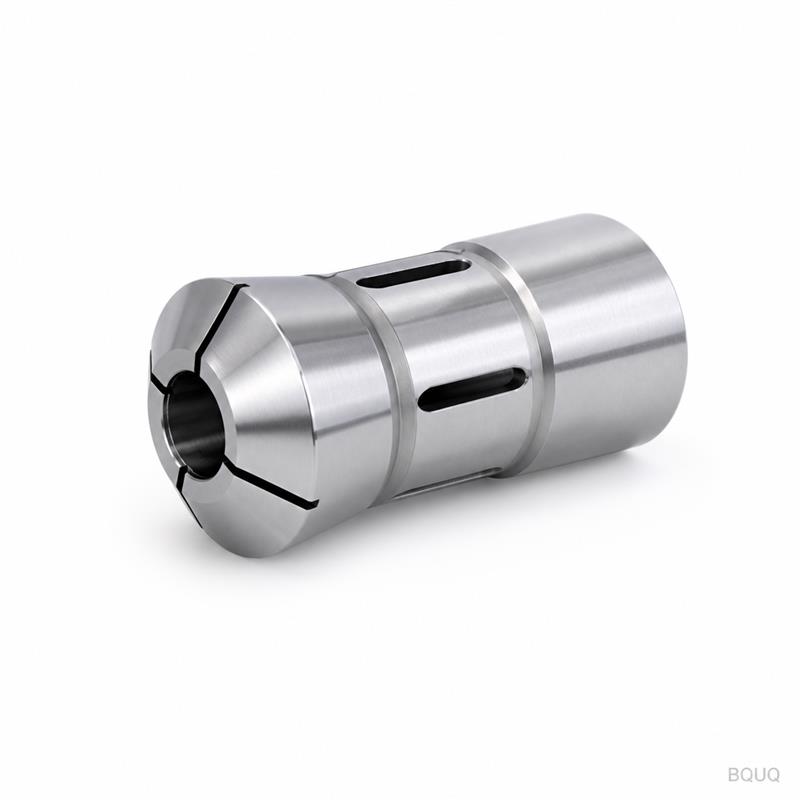
デッドレングス vs プルバックコレット:ワークの移動が重要な理由
デッドレングスコレットとプルバックコレットの違いは、コレットが閉じるときにワークがスピンドル軸に沿ってどれだけ移動するかという、ひとつの数値に集約されます。プルバックコレットは掴む際にワークを数百分の1ミリ後退させますが、デッドレングスコレットはその場で縮み、ワークの軸方向の位置は変わりません。バーフィード旋盤では、この挙動の違いだけで、加工部品の長さの再現性が大きく変わります。
外見上は同一の2台の機械でも、コレットの閉じ方だけで全く異なる部品を生産することがあります。長さが重要な部品を切削する場合、そしてスイス型や自動旋盤ではほぼ全ての部品の長さが重要ですが、コレットの軸方向の移動は設計上の決定事項であり、細部の問題ではありません。このガイドでは、それぞれの動作が何をするのか、どのような場面でどちらが適しているのか、そしてコレットやチャックのカタログを読んで、必要な動作を発注する方法について説明します。
各コレットが閉じたときに何が起こるか
バーを掴んでいるコレットを想像してください。コレットのノーズがテーパーシートに引き込まれ、テーパー部分が内側に収縮して材料に食い込みます。問題は、このテーパー部分が閉じる際にバーの軸方向の位置に何が起こるかです。
プルバック設計では、コレット本体がテーパーに引き込まれる際にスピンドル側へ移動し、バーも一緒に引き込みます。ワークはコレットの移動距離分だけ後退します。これは通常、コレットのサイズ、テーパー角度、ストロークに応じて、数百分の1ミリから数十分の1ミリ程度です。デッドレングス設計では、コレット本体は軸方向の移動が抑えられており、掴む部分だけが径方向に縮むため、コレットが開いているか閉じているかに関係なく、バーは同じZ位置に留まります。
| 動作 | 閉鎖時の軸方向の移動 | 部品への影響 |
|---|---|---|
| プルバック | 一般的に0.05〜0.4 mm | ワークをストッパーまたは基準面に引き寄せ、自由長を変えます |
| デッドレングス | 約0(セグメントのみ収縮) | Z位置を保持し、再掴み後も長さが再現されます |
移動量の値は一般的な範囲であり、仕様ではありません。コレットのサイズとストロークに応じて変化します。この表の本当のメッセージは、プルバックコレットはワークを何かに積極的に着座させ、デッドレングスコレットは設定した位置を維持するということです。
プルバックが適している場合
プルバック動作は欠陥ではなく、適切な加工においては利点です。閉じる動作がバーをスピンドル側に引き寄せるため、プルバックコレットはワークを固定ストッパーやチャックの基準面にしっかりと着座させ、隙間をなくし、前面に信頼性の高い基準を与えることができます。そのため、プルバックは以下のような場合に最適です。
- エンドストッパーに当てて端面加工や切削を行う部品。着座が最優先される場合
- スピンドル内にストッパーを備えた従来型CNC旋盤で、バーから短い材料を切断する場合
- 次の工程で部品の位置が再設定されるため、小さな軸方向のずれが許容される加工
このトレードオフは、バーがストッパーに当てられていない場合、例えばスイス型自動旋盤での材料送りやCNC旋盤でのバープラー使用時に顕著になります。掴むたびにバーがわずかに後退し、掴む位置が変わると部品の長さも変わります。また、プルバックは、同じ作動力に対して実効的な掴み力がわずかに高くなる傾向があります。これは、軸方向の動きが径方向の圧縮に着座効果を加えるためです。
デッドレングスが優位な場合
デッドレングスコレットは、軸方向の位置が仕様となる加工のために存在します。スイス型自動旋盤では、主軸台がバーを送り出し、コレットが開閉して材料を前進させ、すべての部品は既知の位置から測定された長さに切断されます。コレットが掴むたびにバーを後退させると、長さの管理は送りごとにずれてしまいます。デッドレングス動作はその変動要因を排除します。
同じ論理は、自動旋盤や、物理的なストッパーなしで長さを決めて切削するCNC旋盤にも当てはまります。当社の2Jコレットチャックガイドでは、スイス型の送り出し加工では通常デッドレングス動作が望ましいと述べていますが、それはこのためです。実際の比較は以下の通りです。
| 要件 | プルバックコレット | デッドレングスコレット |
|---|---|---|
| 再掴み後の長さの再現性 | ストッパーとストロークに依存 | 高い — 位置が保持される |
| エンドストッパーへの着座 | 優れている | 別途着座工程が必要 |
| バー送りの精度 | サイクルごとにドリフトのリスク | サイクルごとに安定 |
| 同じ引き力での一般的な掴み力 | わずかに高い | わずかに低い、適切なサイズ選定が必要 |
| セットアップの複雑さ | ストッパー加工ではより簡単 | 正確なコレット着座が必要 |
実際に部品が依存する表の行を選んでください。長さのばらつきで顧客から部品を拒否された場合は、プログラムを変更する前に、まずワーク保持方法を切り替えてください。
必要な動作を発注する
コレットやチャックのカタログには、必ずしも「デッドレングス」と明記されているわけではありません。コレットでは「ノンプルバック」「固定式」「デッドレングス」といった用語を探し、チャックでは構造の詳細を確認してください。デッドレングスチャックは通常、コレット本体をスピンドルに固定し、別のスリーブやウェッジでセグメントを縮めます。不明な場合は、サプライヤーに完全に閉じたときのワークの軸方向の移動量をミリメートル単位で明記するよう依頼してください。その数値に答えられないサプライヤーは、自社製品を測定していないことになります。
特注品の場合も同じ論理がコレット自体に当てはまります。焼入れされたばね鋼から正しいスリットパターンで機械加工されたコレットは、設計どおりに径方向にたわみますが、その軸方向の挙動は、それを収容するチャックによって決まります。BQUQは、自動旋盤用ばねコレットとスイス型コレットチャックを、位置決め面を0.005 mm級に保証したペアとして機械加工し、設計した通りの動作が機械上で得られるようにしています。取り付けと着座手順の詳細は、コレットチャック取り付けガイドに記載されています。
よくある質問
Q: プルバックコレットは部品をどのくらい動かしますか?
A: 一般的には、コレットのサイズ、テーパー角度、引きストロークに応じて、数百分の1ミリから数十分の1ミリ程度です。これは測定可能です。バーの端にインジケータを当て、コレットをサイクルさせて正確な値を確認してください。
Q: デッドレングスは常にプルバックより優れていますか?
A: いいえ。プルバックはワークをストッパーにしっかりと着座させ、同じ力でわずかに高い掴み力を得られます。デッドレングスは、バー送りや長さが重要なスイス型加工など、軸方向の位置を再現する必要がある場合に優れています。動作を加工内容に合わせてください。
Q: プルバックチャックをデッドレングスに変換できますか?
A: 場合によっては可能です。コレットを軸方向に保持しながらセグメントを縮めるデッドレングスコレットやチャックインサートを取り付けることで実現できます。チャックの構造に依存するため、部品を購入する前にメーカーに確認してください。すべてのボディが変換に対応しているわけではありません。
Q: バッチ間で部品の長さがずれるのはなぜですか?
A: まずコレットの軸方向の挙動を確認してください。掴むたびに後退し、バーがストッパーに着座していない場合、サイクルごとにゼロ点がずれます。また、バーの真直度、コレットの内径の適合、引き管のストローク再現性も確認してください。
Q: デッドレングス動作は掴み力を弱めますか?
A: 同じ引き力であれば、軸方向の着座効果がなくなるため、わずかに弱まります。実際には、コレットは材料に合わせてサイズが選定されるため、径方向の圧縮だけで十分な掴み力が得られます。内径が小さすぎる場合の方が、デッドレングス設計よりも掴みの問題を引き起こします。
BQUQエンジニアリングチーム著。BQUQは中国東莞にあるISO9001認証工場で、CNC加工、金属プレス加工、特注ばね、ヒートシンク、コレットの各ラインを一つの屋根の下で運営しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787までお送りいただければ、12営業時間以内にお見積もりいたします。www.bquq.com


