
コレットメンテナンス:交換の都度テーパーを洗浄し、ボア・スロット・振れを定期的に点検し、傾向に基づいて交換。BQUQは各ロットに検査データを同梱します。
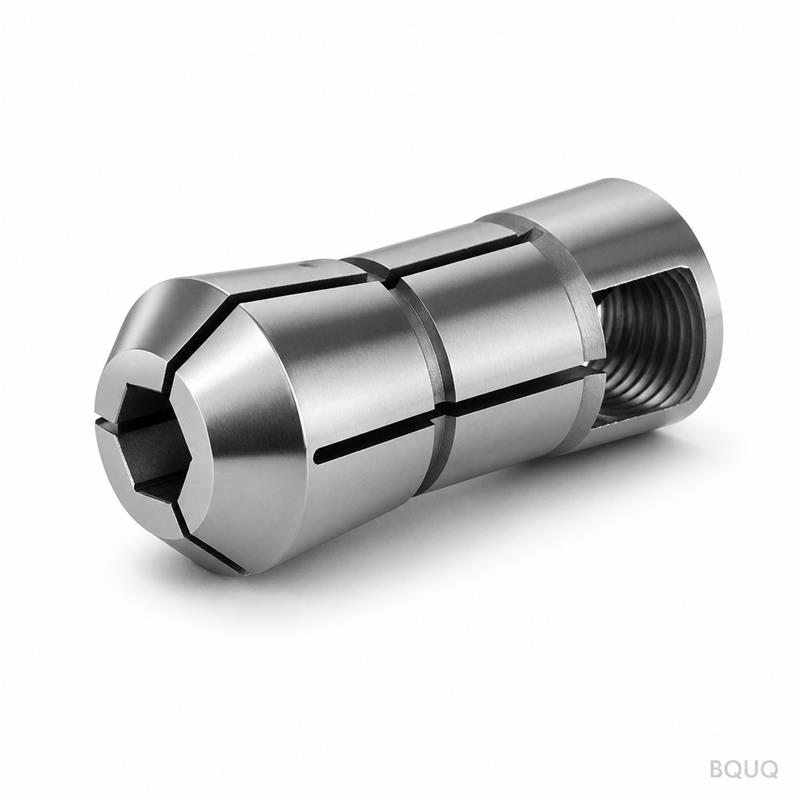
コレットメンテナンス:洗浄、点検、交換時期の見極め
コレットメンテナンスは、緊急修理ではなく、計画された規律です。1〜2シフトごとに座ぐりテーパーを洗浄し、固定カレンダーでボアとスロット底部を点検し、各段取りでマスターに対する振れを測定し、ボア摩耗、コーン摩耗、またはスロット亀裂が部品公差を動かし始めたらコレットを交換してください。不良品が故障を知らせるのを待ってはいけません。
スプリングコレットは、工場内で最も汚れた環境で使用される精密消耗品です。クーラントと微細な切りくずで覆われた棒材を把持し、1日に何千回もたわみ、最も見えにくい場所、すなわちボア内部と座ぐりコーンで摩耗します。摩耗は徐々に進行するため、故障モードはクラッシュではなく、部品径と振れの緩やかなドリフトであり、静かに歩留まりを蝕みます。そのドリフトを捉えるメンテナンスプログラムは安価ですが、防ぐ不良品は高価です。
洗浄:多くの工場が省略する無料の対策
コレットの振れ問題のほとんどは、汚れの問題です。コレットと座ぐりコーンの間の切りくずや固着した材料のスミアは、コレットをその振れ等級全体以上に偏心させます。テーパー下の切りくず一粒で、摩耗したコレット以上の振れが発生する可能性がありますが、除去するのに費用はかかりません。
コレット交換のたびに、また連続運転中は固定スケジュールで、座ぐりコーンとコレットのコーンを洗浄してください。バーフィード自動盤では最低でも毎日行います。糸くずの出ない布と清浄な溶剤を使用してください。研削されたテーパーにワイヤーブラシを使用したり、ボアに研磨パッドを使用したり、跡を「修正」するためにコレットをヤスリがけしたりしないでください。ボアとコーンはミクロン単位で測定される研削面であり、過度な洗浄自体が摩耗メカニズムとなります。
| 洗浄作業 | 頻度(標準) | 理由 |
|---|---|---|
| 座ぐりコーンとチャックノーズ | コレット交換の都度 | ここに汚れがあると、すぐに振れが発生します |
| コレットコーンとボア | 連続使用時は毎日 | クーラント残渣が乾燥して研磨材になります |
| スロットとスロット底部 | 毎週 | 詰まった切りくずが閉鎖を妨げます |
| コレット完全点検 | メンテナンススケジュールに従う | 不良品になる前に摩耗を発見します |
重要な点は、洗浄頻度は切りくず量に従うべきだということです。真鍮やアルミニウムの棒材加工はステンレス鋼よりも穏やかな洗浄で済み、乾式切削の機械はクーラントを掛け流す機械とは異なるルーチンが必要です。
点検:何をどのように確認するか
点検は、目視検査と測定検査の組み合わせです。目視では、ボアにスコアリング、焼き付き、または把持域の磨耗リング(ボアが作業クリアランスを超えて摩耗したことを示す)がないか調べます。指の破損に先行するヘアラインクラックがないか、スロット底部を拡大鏡で確認します。コーンには、負荷下での繰り返し座ぐりによるブリネル圧痕や焼き付き跡がないか確認します。
測定検査は、マスターに対する振れです。コレットを取り付け、正しいボアサイズの研削マスターを挿入し、ノーズ付近の全振れを読み取ります。記録を残してください。取り付け時に0.004 mmだったコレットが6ヶ月後に0.011 mmを示した場合、緩い許容限界内であっても、摩耗の経緯がわかります。単発の読み取り値ではなく、傾向がシグナルです。
| 点検項目 | 方法 | 交換の引き金(標準) |
|---|---|---|
| ボア摩耗 | 目視 + 部品径の傾向 | 仕上がり寸法が限界に向かってドリフト |
| スロット亀裂 | 底部の拡大目視 | ヘアラインクラックがあれば |
| コーン摩耗/焼き付き | 座ぐり面の目視 | 焼き付き跡または座ぐり深さの変化 |
| 振れ | 研削マスター上のインジケータ | TIRが等級の約2倍を超える |
| 把持滑り | 定格引き力でのトルク/引張試験 | 負荷下で棒材が回転または引き抜かれる |
標準的な引き金はガイドラインです。±0.01 mmの特徴を保持する工場は、±0.05 mmの加工を行う工場よりも早くコレットを交換します。重要な規律は、引き金を文書化し、スケジュールに従ってチェックすることです。
計画された点検リズム
予防的なコレットケアは3つの時計で動きます。段取り時計:コレットを取り付けるたびに、最初の部品を切削する前に洗浄し、マスターで振れを確認します。シフト時計:毎日の洗浄、毎週のスロットチェック、部品径への注意。カレンダー時計:連続生産では毎月、軽負荷では四半期ごとに、ボア測定、振れ傾向、亀裂チェックを含む完全点検を実施します。
これらの時計の合間に、部品に語らせてください。径の傾向は、最も感度の高いコレット健全性モニターです。なぜなら、ボア摩耗は、目視による兆候が現れる前に、仕上がり寸法のゆっくりとした変化として現れるからです。SPC径データをグラフ化する工場は、許容範囲外の部品にのみ反応する工場よりも2週間早く、寿命の尽きたコレットを発見できます。
交換時期の見極め:経済性
コレットは、部品誤差への寄与が公差予算のシェアを超えたときに交換する価値があります。動作しなくなったときではありません。小さな購入価格を節約するために摩耗したコレットを使い続けることは、偽りの経済です。そのコストは、手直し、不良品、そして数ヶ月前に振れ傾向によって診断されていた問題を追いかけるために費やされる機械時間として現れます。
スロット亀裂が現れたら、ためらわずに直ちに交換してください。主軸速度での指の破損は、品質問題ではなく、機械損傷事象です。マスター上の振れが取り付け時の読み取り値から2倍になった場合、または部品が必要とする等級を超えた場合に交換してください。通常の引き力で部品が滑る場合も交換してください。また、アプリケーションで要求される場合は、整合したセットで交換してください。2つのコレットを交互に使用するチャックでは、両方が同じ公差に供給される場合、新しいコレットと摩耗したコレットを混在させるべきではありません。
| 状態 | 対応 |
|---|---|
| スロット底部の亀裂 | 直ちに交換(安全性) |
| 振れが取り付け時から2倍 | 交換または等級再分類 |
| 定格引き力での把持滑り | 交換 |
| 部品径の傾向がドリフト | ボア摩耗を調査し、確認されれば交換 |
| コーンの焼き付き | 交換し、座ぐりの原因を調査 |
保管と取り扱い
コレットは、多くの工場で最も防御されていない精密工具であり、引き出しに投げ込まれる研削精密部品です。互いに保護されるよう、ラックまたはラベル付きケースに保管してください。鋼製の引き出しの中で2つのコレットがぶつかり合うと、保護しようとしている同じボアとコーンを損傷します。座ぐり面を清浄に保ち、湿気の多い気候では防錆のため軽く油を塗ってください。指がクランプ位置でセットを取る可能性があるため、コレットを数週間バーにクランプしたままにしないでください。
摩耗したコレットや疑わしいコレットが良品と混同されないよう、サイズと等級でコレットにマークを付けるか追跡してください。背面にリングを塗装したり、IDをエッチングしたりする工場もあります。どのような方法であれ、摩耗履歴が不明なコレットは、公差が重要な作業に使用する前に、新品と同様に再検証する必要があります。
生産への習慣組み込み
最も安価なメンテナンスプログラムは、既存のルーチンに組み込まれたものです。各段取りで洗浄と振れチェックを行い(インジケータが手元にあれば2分で完了)、部品径をグラフ化し(SPCシステムはすでに稼働中)、他の機械メンテナンスと同じ頻度で完全点検をカレンダーに組み込みます。当社のコレットチャック取り付けガイドでは段取り時のチェック項目を、コレット振れの解説では、お客様が保持する公差に対して交換の引き金をどの程度厳しくすべきかの振れ予算ロジックを説明しています。
コレットが実際に摩耗した場合は、最初と同じ等級のものと交換し、新しいコレットの証明書を到着時に確認してください。BQUQは、36/46/52/60/630/643ファミリーの自動盤用スプリングコレットを焼入れ合金鋼とばね鋼から機械加工し、各ロットに硬度と振れの検査データを同梱してお届けします。そのため、交換品は既知の数値で運用を開始できます。自動盤用コレットシリーズとスイス型および2Jコレットチャックをご覧いただき、12稼働時間以内の見積もりが必要な場合は、機械の詳細をsc@bquq.comまでお送りください。
よくある質問
Q: コレットはどのくらいの頻度で洗浄すべきですか?
A: 座ぐりテーパーはコレット交換の都度、ボアとコーンは連続バーフィード加工では毎日洗浄してください。切りくずと乾燥したクーラントは、摩耗のように見える振れの最大の原因です。洗浄は無料の対策です。
Q: コレットが摩耗している最も信頼できる兆候は何ですか?
A: 部品径の傾向と、研削マスター上の振れの読み取り値です。TIRが取り付け時の読み取り値から2倍になった場合、または仕上がり寸法がドリフトし続ける場合、コレットは寿命を知らせています。不良品を製造する前に交換してください。
Q: 亀裂のあるコレットは修理できますか?
A: いいえ。スロット底部の亀裂は疲労破壊であり、部品は終わりです。研削や溶接で戻しても、新たなノッチを作るだけです。直ちに交換してください。高速での指の破損は機械を損傷させる可能性があります。
Q: コレットの寿命はどのくらいですか?
A: 使用条件によります。棒材の材質、サイクルレート、清浄度、保持する公差がすべて寿命を決定します。研磨性の高いステンレス鋼加工では数週間から、軽い真鍮加工では数年まで様々です。振れと径を追跡し、固定時間数ではなく傾向に基づいて交換してください。
Q: 研磨パッドでコレットを洗浄しても安全ですか?
A: いいえ。ボアとコーンはミクロンレベルの形状を持つ研削面であり、研磨材は保護しようとしている表面を除去します。溶剤と糸くずの出ない布を使用し、研削面を精密表面として扱ってください。
BQUQエンジニアリングチーム著。BQUQは、中国東莞のISO9001認証工場であり、CNC加工、金属プレス加工、特注ばね、ヒートシンク、コレットの各ラインを1つの屋根の下で運営しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787までお送りいただければ、12稼働時間以内に見積もりを提供します。www.bquq.com


