
スプリングコレットはサイズ範囲を掴み、正確に芯出しします。ソリッドコレットは1サイズのみを掴み、最大剛性を発揮します。BQUQは両方を0.005 mm級、ISO9001で加工します。
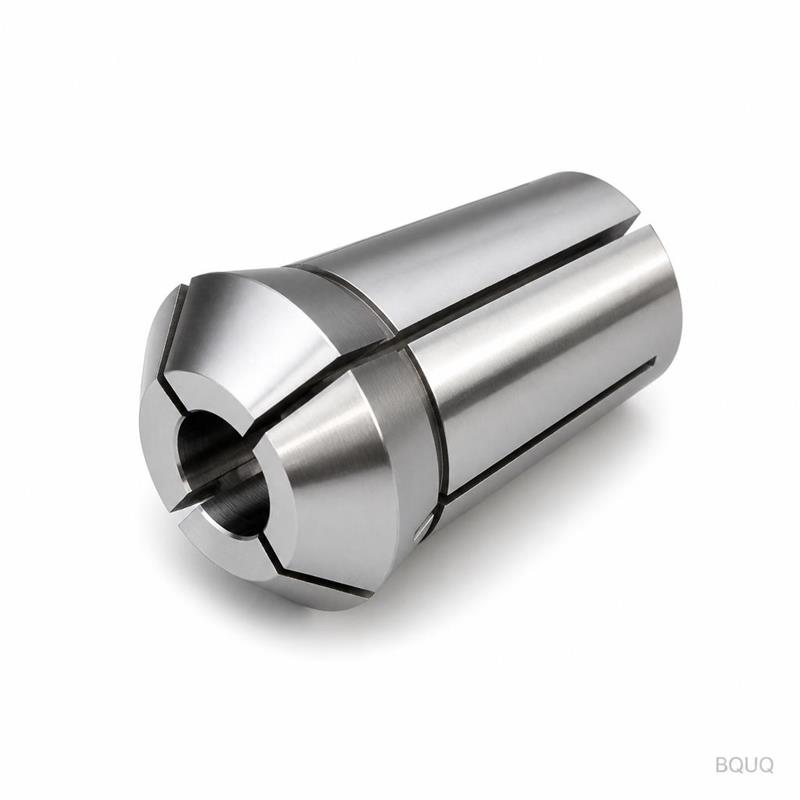
スプリングコレットとソリッドコレット:掴み範囲と精度のトレードオフ
スプリングコレットは、小さな範囲のバーサイズにわたって閉じ、素材を非常に正確に芯出しするスリット付きスリーブです。ソリッドコレットはスリットがなく、正確に1つのサイズのみを掴み、許容性を犠牲にして最大剛性を発揮します。芯出し、段取り替えの迅速さ、わずかなバー寸法のばらつきを吸収する必要がある場合はスプリングコレットを選択し、絶対的な剛性が要求され、素材のばらつきがない場合はソリッドコレットを選択してください。
この2つの設計は、同じスペクトルの両極に位置します。どちらも旋盤や研削盤で丸材、六角材、異形材を保持する精密ワークホルダーです。どちらもスピンドルトルクを全周接触で伝達します。これがコレットがジョーチャックよりも優れている点です。しかし、スプリングコレットに柔軟性を与えているスリットは、同時にその限界も決定づけており、ソリッドコレットの途切れのないリングは、適応性を犠牲にして剛性を獲得しています。このトレードオフを理解することが、選択問題のすべてです。
両者の違い
スプリングコレット(割りコレットとも呼ばれる)は、先端から途中まで縦方向のスリットが入った焼入れスリーブです。テーパーシートに引き込まれると、スリットのあるフィンガーが内側にたわんで素材をクランプします。引き力を解放すると、フィンガーのばね作用でコレットが開き、バーの送り出しや部品の取り外しが可能になります。
ソリッドコレットは、素材サイズに合わせて中ぐりされた、スリットのないプレーンな焼入れリングです。閉じることができないため、素材はその中で滑りばめまたは圧入となり、クランプはリングの途切れのない剛性とボアの精度のみに依存します。ここでいう「ソリッド」とは、掴み要素自体にスリットがないことを意味し、その後ろにあるチャックがクランプ力を提供します。
| 特性 | スプリング(割り)コレット | ソリッドコレット |
|---|---|---|
| 直径の掴み範囲 | 標準で約0.05~0.2 mm(サイズによる) | なし(正確に1サイズのみ) |
| 芯出し再現性 | 非常に高い(標準でミクロン級) | 非常に高い(ボアの嵌め合いに依存) |
| 半径方向剛性 | スリットにより若干低下 | 最大(たわむスリットがない) |
| 必要な素材公差 | 中程度(小さなばらつきを吸収) | 厳格(素材がボアと一致する必要あり) |
| 軟質素材への跡 | スリットエッジが正しければリスクは低い | 最もリスクが低い |
| 一般的な用途 | バー送り自動盤、スイス型旋盤 | 研削、小ロット精密加工、マスター |
掴み範囲は保証ではなく標準的な目安として扱ってください。ボアサイズ、スリット数、コーン角度によって異なります。ただし、メカニズムは普遍的です。スプリングコレットが機能するにはスリットがたわむ必要があり、そのたわみこそがサイズ公差のすべての源です。
掴み範囲:スプリングコレットの最大の利点
スプリングコレットは、スリットが許容する移動範囲内で、内部にあるものに閉じます。この移動量は意図的に小さく設定されており、小径ボアでは数百分の1ミリ、大径ではもう少し大きくなります。小さいことが重要です。閉じ量が浅いとフィンガーが弾性範囲内に保たれ、コレットが再び開き、負荷がかかってもボア形状が真円に保たれます。
この範囲は生産現場で実際に役立ちます。バー材には公差、真直度誤差、わずかな熱膨張があります。スプリングコレットはこれらのばらつきを吸収し、素材を芯出しした状態で保持します。また、サイクル間にバーを送り出し、同じバーの新しい部分に再クランプすることも可能で、これは自動旋盤の日常的な動作です。
範囲の代償として、掴みは極端な条件では妥協点となります。範囲の下限ではフィンガーの閉じ量が大きくなり、フィンガーあたりの掴み力が不均一に上昇します。上限では、コレットは停止する前にわずかにしか閉じません。特定のボアの場合、素材はウィンドウの中央付近にあるべきです。これが、コレットメーカーがボアごとの推奨バー公差のチャートを公開している理由です。ウィンドウ内に収まっていれば、振れは低く抑えられます。
精度:両設計が優れている点、そして劣る点
芯出しは共通の強みです。ボアは焼入れ後に研削され、掴み面が全周にわたるため、どちらのタイプのコレットも、力を3点または6点に集中させるジョーチャックよりもはるかに優れた芯出しを実現します。良好なコレットと真のスピンドルを使用した場合、先端部の総合振れ(TIR)は通常、低ミクロン台です。
違いは負荷がかかったときに現れます。ソリッドコレットにはたわむフィンガーがないため、リングの全断面で半径方向の切削力に抵抗します。スプリングコレットのスリットは局所的なコンプライアンスを生み出し、重い断続切削では、フィンガーがたわんで素材が数分の1ミクロン動く可能性があります。軽い仕上げ切削では、その差は目に見えません。しかし、荒削り、研削、硬切削では、その差が表面品質を左右します。
| 加工条件 | 適切な選択 | 理由 |
|---|---|---|
| バー送り自動生産 | スプリング | 自動で送り、解放、再クランプが可能 |
| 単一サイズの大量生産、軽切削 | どちらでも可 | スプリングは利便性が向上し、ペナルティなし |
| 小径シャフトの研削 | ソリッド推奨 | 砥石圧力によるスリットのたわみがない |
| バー材の重荒削り | ソリッド推奨 | 掴みあたりの剛性が最大 |
| 頻繁なサイズ変更 | スプリング | ボディファミリーは共通で、ボアのみ変更 |
パターンは一貫しています。ワークが静止し、切削が重い場合はソリッドコレットが剛性を発揮し、素材が移動しサイクルが繰り返される場合はスプリングコレットがその範囲を発揮します。自動旋盤では、ソリッドリングは通常、シール/送り出し要素またはマスターとして機能し、スプリングコレットが実際の掴みを行います。この2つは競合するというよりも、補完関係にあることが多いです。
引き込み式、押し出し式、デッドレングス:ドローチューブの影響
スプリングコレットの柔軟性は、その作動方法と相互作用するため、このトピックは常にドローチューブ設計と一緒に議論されます。引き込み式システムでは、コレットがテーパーに引き込まれ、掴んだ素材もわずかに後方へ引っ張られます。デッドレングスシステムでは、コレットがスリーブ上を滑るため、クランプ時に素材の位置が変わりません。サイクル間で部品の長さにばらつきが生じる場合、修正すべきは通常コレットではなく作動方法です。このメカニズムについては、デッドレングス式と引き込み式コレットの比較で詳しく説明しています。
ソリッドコレットの場合、この問題はほとんど発生しません。ソリッドコレットはスリットがないため引き込んで閉じることができず、外部メカニズムによってクランプされ、素材の位置はボアの嵌め合いによって決まります。そのため、毎サイクルワークを固定された軸方向位置に置く必要がある研削治具では、ソリッドコレットが主流です。
振れ仕様が実際に保証すること
どちらのタイプも振れまたは同心度クラスで販売されており、その数値は何が測定されたかを知って初めて意味を持ちます。「0.005 mm級」と刻印されたコレットは、通常、マスター上で測定された、シートコーンに対するボアの同心度がそのクラスであることを意味します。完成部品のTIRが0.005 mmになるという意味ではありません。スピンドルノーズの振れ、チャックのシート、ドローチューブ力、バーの真直度などがすべて加算されるためです。
コレットの仕様は、完成部品の保証ではなく、構成部品の予算として使用してください。部品公差の一部をコレットに、一部をスピンドルに割り当て、インジケータで機械上の組み立て状態を確認してください。振れグレードの背後にある規律が必要な場合は、精密コレットグレードの記事で各クラスの内容と検証方法を説明しています。
機械に合わせた選択
タイプは習慣ではなく、機械のサイクルに合わせて選択してください。自動旋盤やスイス型旋盤はスプリングコレットを中心に設計されています。1日に何千回もバーを送り、クランプ、解放し、デッドレングスタイプは部品の長さを維持します。研削盤、硬切削セットアップ、専用治具はソリッドコレットを中心に設計されています。ワークは一度だけロードされ、切削は重く、剛性がすべてです。
購入時には、機械ファミリー、バーサイズと形状、素材の公差グレード、完成部品に必要な振れクラスを明記してください。スプリングコレットの場合は、タイプファミリー(36、46、52、60、630、643)と作動スタイルを指定して、コーンとねじがドローチューブに適合するようにしてください。BQUQは、スプリングコレットとソリッド設計の両方を焼入れ合金鋼とばね鋼から加工し、ISO9001管理下で同じCNCラインでボアを0.005 mm級に研削しています。自動旋盤用コレットシリーズまたは、それらが取り付けられるスイス型・2Jコレットチャックをご覧いただき、機械の詳細を送っていただければ、12営業時間以内にお見積もりいたします。
よくある質問
Q: ソリッドコレットは複数のバーサイズを掴めますか?
A: いいえ。スリットがないため閉じることができず、ボアが素材と一致している必要があります。バーのばらつきが数ミクロンを超える場合は、十分な掴み範囲を持つスプリングコレットを使用するか、素材をより厳しいグレードに研削してください。
Q: スプリングコレットがジョーチャックよりも芯出し精度が高いのはなぜですか?
A: ボアが全周を包み込み、シートコーンと同心に研削されているため、掴み力が均等に分散されます。ジョーチャックはジョーに力を集中させ、レバーアームのたわみが加わるため、小径では振れが大きくなります。
Q: スプリングコレットの掴み範囲が問題を引き起こすのはどのような場合ですか?
A: バーがウィンドウの極端な位置にある場合です。過大な素材は1つのスリットを不均一に開かせ、過小な素材はフィンガーがストップ位置に達しても実際の掴みが得られません。バー公差をメーカー推奨範囲内に保ってください。
Q: ソリッドコレットはスプリングコレットよりも高精度ですか?
A: ボア自体は、どちらも同じクラスに研削できます。違いは剛性です。スリットがないため負荷によるたわみがなく、スプリングコレットがたわむ可能性のある重切削や研削でも精度を維持できます。
Q: 維持費が安いのはどちらですか?
A: スプリングコレットは常にたわむため摩耗が激しく、スリットの亀裂やボアの摩耗を点検する必要があります。ソリッドコレットはボアが摩耗するか、部品の嵌め合いが緩むまで使用できます。交換コストは同程度です。どちらも精密研削された消耗品です。
BQUQエンジニアリングチーム著。BQUQは中国東莞のISO9001認証工場で、CNC加工、金属プレス加工、特注ばね、ヒートシンク、コレットの各ラインをワンルーフで運営しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787までお送りいただければ、12営業時間以内にお見積もりいたします。www.bquq.com


