
コレットの振れグレードが実際に保証するもの:測定位置と方法、そして部品までの累積誤差。BQUQは0.005mmクラスの精密コレットを機械加工しています。
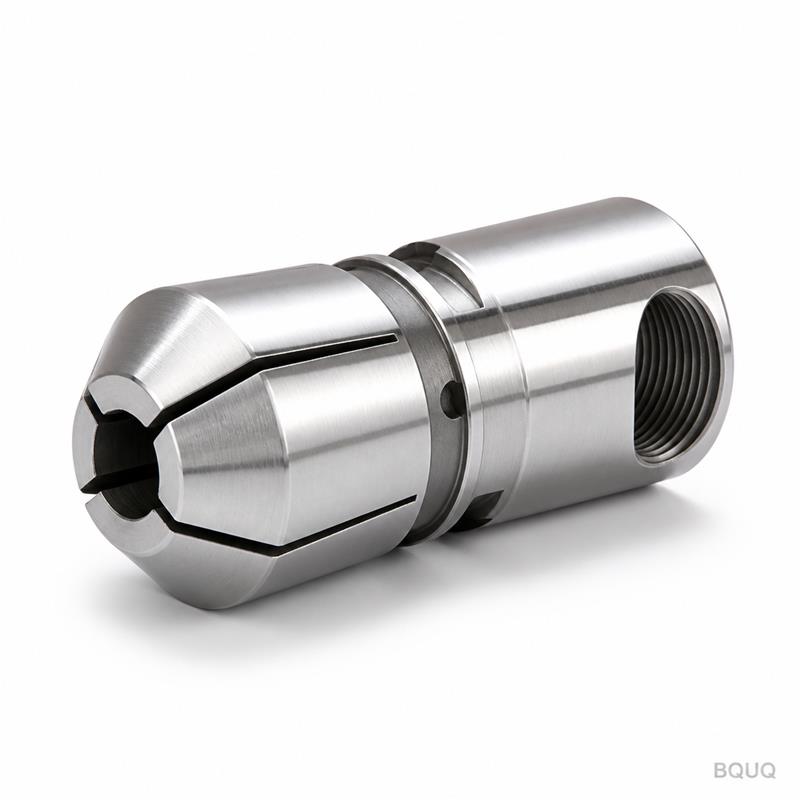
精密コレットのグレード:振れ仕様が実際に保証するもの
コレットの振れグレードは、特定の測定値に関する約束です。すなわち、精密研磨されたテストバーを用い、清浄なシート上で、管理されたセットアップにおいて、コレットノーズ部で測定される総合振れ(TIR)です。これは、お客様の部品、スピンドル、工具刃先についての約束ではありません。コレットから下流のすべてが、それ自体の誤差を加算するからです。グレードをその本来の意味で理解すれば、部品は仕様書に適合し、期待を裏切ることはありません。
コレットのカタログが振れ数値を表紙に掲載するのには理由があります。それは購入者が最初に比較する項目だからです。しかし、2つの異なるコレットに同じ0.005mmと印刷されていても、測定方法、使用するバー、ノーズからの測定距離によって、実際には異なる現実を表している可能性があります。このガイドでは、仕様を解読します。どのようなグレードが存在するのか、どのように測定されるのか、そしてコレットが機械に装着された後、実際の誤差予算がどこに費やされるのかを説明します。
グレードの段階と各レベルのコスト
コレットの精度は通常、大きく3つの段階で販売されており、価格は数値よりも速く跳ね上がります。標準コレットは穴あけや一般的なフライス加工に使用され、精密コレットは仕上げ加工用に存在し、高精度コレットは振れ自体が重要な特徴となる作業用です。これらの段階は法的な規格ではありません。ISO 15488がERコレットの幾何学的形状と試験方法を定義していますが、各メーカーはその上に独自のグレードラベルを定義しているため、数値を比較する前に試験条件を比較してください。
| グレード(一般的) | 標準的なノーズ振れ | 標準的なコスト倍率 | グレードが価格に見合う用途 |
|---|---|---|---|
| 標準 | 約0.015mm | 1.0倍 | 穴あけ、荒加工、一般的な工具保持 |
| 精密 | 約0.005〜0.008mm | 1.5〜3倍 | 仕上げ加工、リーマ加工、厳しい穴位置公差 |
| 高精度 | ≤0.005mm | 3倍以上 | マイクロ工具、重要寸法、工具摩耗の最小化 |
これらは一般的な業界の段階と価格関係を示したものであり、固定された表ではありません。各メーカーが独自のものを公表しています。経済的な教訓はどこでも同じです。振れは曲線的にコストがかかるため、最も厳しい加工が必要とするグレードを購入し、カタログを良く見せるためのグレードを購入してはいけません。10本の工具のうち1本だけが精密グレードを必要とするなら、9本は標準、1本は精密を購入してください。
振れグレードの実際の測定方法
標準的な試験は非常に特定的です。コレットは洗浄され、清浄なホルダーに装着されます。公称シャンク径に正確に研磨され、サブミクロンレベルまで真直度が保証されたテストバーが、指定されたトルクでクランプされます。スピンドルまたはホルダーがゆっくり回転している間に、インジケータがバーの表面を読み取ります。総合振れ(TIR)は、高い読み取り値と低い読み取り値の差です。この数値は通常ノーズ部で表示され、ノーズから一定距離離れた位置でも表示されることがあります。これは、バーが傾くと振れが把持部からの距離に応じて大きくなるためです。
同じ「数値」が比較可能かどうかを決定する3つの詳細があります。第一に、バー:それ自体の曲がりが0.005mmある製造グレードのバーは、測定値を支配してしまいます。第二に、位置:コレットが傾いて把持する場合、ノーズ部の振れと50mm先の振れは、グレード自体の差よりも大きく異なる可能性があります。第三に、トルク:トルク不足または過大なトルクのナットは、グレード間の差よりも測定値を大きく変えます。バー、距離、トルクを明記していない仕様書は、マーケティング資料です。
| 測定変数 | 重要である理由 |
|---|---|
| テストバーの真直度 | バーの誤差が測定値に直接加算される |
| インジケータの位置 | 振れはノーズからの距離に応じて大きくなる |
| ナットのトルク | コレットの収縮と着座を変化させる |
| シートの清浄度 | 切りくずが一粒あるだけで振れの原因となる |
| 回転速度 | 標準は手動による低速回転。高速では独自の動的影響が加わる |
累積誤差:コレットグレードから部品の実際まで
ここでほとんどの失望が生まれます。コレットのグレードは、誤差予算の一要素に過ぎません。その予算は、スピンドルノーズ振れ、ホルダーまたはチャックのテーパー精度、コレットシートの同心度、コレットグレード、ナットの着座、工具またはバーの真直度、そして工作物保持の場合は素材自体の真円度と真直度に及びます。スピンドルのノーズ振れが0.01mmある場合、0.005mmのコレットを使用しても部品は0.015mmクラスになりますが、これはコレットの責任ではありません。当社のコレット振れ解説では、スピンドルから部品に至るまでの全チェーンを詳しく説明しています。
実用的な方法は、構成部品ではなく、組み立て状態を測定することです。コレットとチャックを装着し、研磨されたテストバーをクランプし、ノーズ部と作業距離でのTIRを読み取ります。その数値が、実際のプロセスが持つ値です。それが要求を満たしていれば、グレードはその役割を果たしています。満たしていない場合は、チャックシート、ホルダーテーパー、スピンドルとスタックを上流に向かって測定し、その役割を果たしていない要素を見つけてください。
| 組み立て部品 | 監視すべき一般的なTIRへの寄与 |
|---|---|
| スピンドルノーズ | 機械の状態。マスターホルダーで確認する |
| チャック/ホルダーテーパー | 汚れや損傷したテーパーが支配的 |
| コレットシート | 摩耗や切りくずはどんなコレットも台無しにする |
| コレットグレード | 購入した数値 |
| バー/工具の真直度 | しばしば最大の隠れた要素 |
グレードの活用法
見出しではなく、測定されたニーズに基づいて購入してください。最も厳しい加工箇所で実際に必要な切削点での振れを定義し、現実的な寄与度でスタックを逆算すると、あるグレードに到達します。通常はマーケティングが示唆するよりも低いグレードです。その後、到着時に自社のバーとインジケータで検証し、コレットが使用された後も再検証してください。摩耗、錆、不適切な使用は、カタログが認めるよりも速くグレードを低下させるからです。
製造品質こそが、グレードが作られるか失われるかの分かれ目です。コレットの内径、テーパー、スリットは、荷重下でも分割セグメントが同心を維持するように機械加工され、仕上げられなければなりません。だからこそBQUQは、自動旋盤用スプリングコレットとコレットチャックを、焼入れ合金鋼とばね鋼から、±0.005mmの能力を持つCNC設備で機械加工し、熱処理し、想定ではなく検査しているのです。同じ規律が、ERコレットを装着する工具ホルダー用コレットチャックにも適用されます。振れのご要求値と材料サイズをsc@bquq.comまでお送りください。12営業時間以内に見積もりを提供いたします。
よくある質問
Q: コレットの「0.005mm振れ」は実際には何を意味しますか?
A: 清浄で正しいトルクのシートに研磨テストバーを装着して測定した、コレットノーズ部での総合振れを意味します。お客様の部品の振れではありません。スタックが独自の誤差を加算するため、工具刃先や部品表面では数値が大きくなると予想してください。
Q: コレットグレードよりも部品の振れが大きいのはなぜですか?
A: コレットは、スピンドルノーズ振れ、チャックテーパーの状態、シートの清浄度、材料の真直度を含む誤差スタックの一要素です。テストバーで組み立て状態を測定し、スタックを逆算して実際の原因を見つけてください。
Q: 精密グレードのコレットは価格プレミアムに見合う価値がありますか?
A: 加工がそれを必要とする場合のみです。仕上げ加工、リーマ加工、重要寸法などです。一般的な穴あけや荒加工では、標準コレットでも同じ結果が得られます。公差を決定づける工具には精密グレードを、その他には標準グレードを購入してください。
Q: コレットの振れグレードは到着時にどのように検証すべきですか?
A: シートを清掃し、コレットを清浄なホルダーに装着し、公称シャンク径の真直な研磨テストバーをクランプし、ナットを仕様トルクで締め付け、スピンドルを手でゆっくり回転させながらノーズ部と一定距離の位置でTIRを読み取ります。
Q: 高精度コレットで摩耗したチャックを修正できますか?
A: いいえ。コレットはチャックに装着されるため、チャックテーパーの摩耗、汚れ、偏心はそのままワークに伝わります。まずシートを修正し、それからコレットグレードに投資してください。摩耗したチャックに高精度コレットを装着することは、使用できない精度にお金を払うことです。
BQUQエンジニアリングチーム著。BQUQは中国東莞にあるISO9001認証工場であり、CNC機械加工、金属プレス加工、特注ばね、ヒートシンク、コレットの各ラインを一つの屋根の下で運営しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787までお送りいただければ、12営業時間以内に見積もりを提供します。www.bquq.com


