
コレットは小径加工において、全周把持と0.005mm級の芯出し精度でジョーチャックを上回ります。BQUQはISO9001認証工場で両方に対応、12時間以内の見積もり。
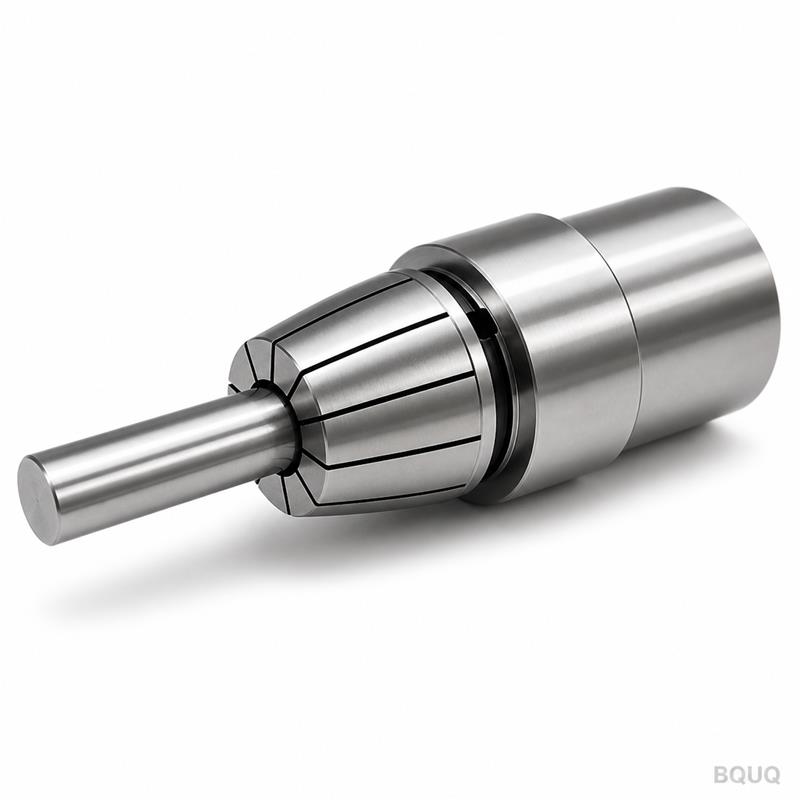
コレットとジョーチャック:小径精密加工におけるワーク保持の比較
小径バー材の加工では、コレットは芯出し精度と繰り返し精度という重要な2つの数値でジョーチャックを上回ります。コレットはシートコーンと同心に研削されたボアで全周を把持するのに対し、チャックは3つまたは6つのジョーに力を集中させ、より多くの可動部品を抱えているためです。コレットは通常0.005mm級の振れを維持しますが、小径でのジョーチャックは新品でも一般的に一桁大きい振れが生じます。チャックは把持範囲、生のクランプ力、大径加工において優れています。
コレットとチャックの論争は、実際には径の議論です。おおよそ25〜30mm未満では、コレットが精密加工の答えです。芯出しが良く、繰り返し精度が高く、真円度も優れています。なぜなら、その構造は研削されたボアとコーン、そして摩耗するジョー機構がないという単純なものだからです。この範囲を超え、ワークのサイズが大きく変動する場合は、ジョーチャックが適しています。ジョーの移動範囲内であればどんなサイズでも把持でき、分割コレットでは達成できないクランプ力を発揮します。どちらか一方を万能と主張するのではなく、各ジョブに適した方を選ぶことが重要です。
各システムの実際の構造
コレットワーク保持システムは、テーパースリーブ(またはそれを保持するチャック)がストックの全周にわたって閉じる構造です。最も単純な形態である自動盤やスイス型旋盤のスプリングコレットでは、スリーブがコーンに引き込まれ、スロット付きフィンガーが均等に閉じます。把持はバーの周囲で連続的であり、把持するボアはシートコーンと同心に研削された同じ面です。
ジョーチャックは機構です。スクロールまたはウェッジプレートが3つ、4つ、または6つのジョーを同時に内側に移動させます。ジョーは離散的な点または短い円弧で把持し、作動部とワークの間の機構(スクロール、スライド、ジョーマウント)には、コレットにはないクリアランス、摩耗、たわみが存在します。
| 特性 | コレット(スプリング式) | ジョーチャック(3爪自動芯出し) |
|---|---|---|
| 把持接触 | 全周 | 3点/円弧 |
| 小径時の代表的な振れ | 0.005〜0.010mm級 | 新品で通常0.02〜0.05mm |
| 把持範囲 | 1サイズ±わずかな範囲 | ジョー移動範囲、広い |
| クランプ力 | 中程度、ドローチューブに依存 | 高力、機械的に倍力 |
| 可動部品 | なし(スリーブがたわむ) | スクロール/ウェッジ、ジョー、スライド |
| 摩耗部品 | ボア、コーン | ジョー案内面、スクロール、ジョー |
| 最適な径範囲 | 小径(おおよそ25〜30mm未満) | 中径〜大径 |
数値は一般的な業界値であり、仕様競争ではありません。ソフトジョーをボーリングしてインダイケータで調整したチャックはコレットの振れに近づくことができ、汚れたテーパー内のコレットは良いチャックよりも悪化することがあります。構造上の要点は変わりません。コレットは誤差要因が少ないのです。
コレットの芯出し精度が高い理由
コレットの芯出しは幾何学的形状に由来し、チャックの芯出しは機構に由来します。コレットのボアはシートコーンと同じセットアップファミリーで研削されるため、コーンが着座すると、ボアはコレットの振れ級内でスピンドル軸上に位置します。把持力は、均等にたわむフィンガーによって円周方向に均等に加わります。片側だけが強く把持するジョーはありません。
ジョーチャックは、3つのジョーを等距離移動させることで芯出しを行いますが、その精度はスクロールやウェッジ機構の製造精度とメンテナンス状態に依存します。ジョー案内面の摩耗、スクロールのバックラッシュ、ジョーマウントの誤差はすべて偏心を増加させ、ジョーが中心から遠くに延びるほど誤差は大きくなります。ジョーが内側の限界に近い小径では、機構の絶対誤差が部品サイズの大部分を占めることになります。
| 誤差要因 | コレット | ジョーチャック |
|---|---|---|
| 把持の幾何学的形状 | コーンに研削されたボア | 機構によるジョー位置 |
| 摩耗の影響 | ボア/コーンのゆっくりとした摩耗 | スクロール、案内面、ジョーすべてが摩耗 |
| 把持力の対称性 | 設計上均等 | ジョー/スクロールの状態に依存 |
| 部品サイズの影響 | 任意のボアで級を維持 | 小径で誤差が増大 |
| 再把持の繰り返し精度 | 非常に高い | 良好〜中程度 |
繰り返し精度:生産における重要指標
生産においては、絶対精度よりも繰り返し精度が重要になることがよくあります。部品は毎サイクル、サイクルを重ねても同じ中心に戻る必要があります。コレットはここでベンチマークとなります。同じコレットで同じバーサイズを把持すると、フィンガーの弾性たわみ以外に動くものはなく、フィンガーはバネ作用で同じボアに戻るため、基本的に同じ位置に戻ります。
ジョーチャックは正常な状態では良好に繰り返しますが、機構を介して繰り返すため、機構はドリフトします。ジョーの再研削や再切削、スクロールへの切りくずの混入、チャック本体の熱変化はすべて、サイクル間で把持中心を移動させます。径と位置に10分の1ミクロン単位の精度が要求されるジョブでは、このドリフトが安定したプロセスと絶え間ない調整が必要なプロセスの差となります。ただし、1台の機械で多くの部品サイズを混在させる生産では、チャックの即時範囲調整はコレット交換よりも優れており、両方が同じ工場で使用される理由です。
クランプ力と剛性
ジョーチャックの正直な利点は力です。ウェッジ型やレバー型チャックは、ドローバーや油圧の力をジョーのクランプ力に倍増させますが、これは分割コレットでは達成できません。この力が、大型ワークや断続切削を剛性高く保持するものです。コレットはドローチューブの力をコーンに分散させて把持します。バー材の送り出し加工や仕上げ加工には十分ですが、大断面の重切削には不向きです。
トレードオフは、跡付きと変形です。コレットは(より低い)把持力を全周に分散させるため、3点に力を集中させるジョーよりも軟質材や薄肉材に跡を付けにくくなります。薄肉チューブや仕上げ面では、総力が低くても力の分散によりコレットの方が優しい選択となります。変形を決めるのは力の大きさだけでなく、力の分布なのです。
| ジョブ特性 | コレット推奨 | ジョーチャック推奨 |
|---|---|---|
| 約25mm未満のバー径 | 強く推奨 | — |
| 大径 | — | 強く推奨 |
| 1台の機械での幅広いサイズ混在 | — | 強く推奨 |
| 重切削、断続切削 | — | 強く推奨 |
| 薄肉/軟質材 | 強く推奨 | — |
| 高精度仕上げ加工 | 強く推奨 | — |
| 部品交換の迅速さ | —(コレット交換が速い場合) | 強く推奨 |
把持範囲:チャックの決定的な優位性
範囲に関しては、チャックに匹敵するものはありません。1つの3爪チャックは、ジョーの移動範囲内であれば数ミリメートルから最大容量までの任意のバーを把持できますが、コレットは1つのサイズとわずかな範囲しか把持できません。毎時間異なる径を加工するジョブショップは、毎時間コレットを交換することはできず、チャックを使用します。同じバーを1年間加工する生産ラインでは、コレットが低コストで公差を維持できる場合に、チャックの振れを許容することはできません。
現代の中間的な解決策はコレットチャックです。チャック本体がコレットを保持し、ジョーチャックの取り付け利便性とコレット級の芯出し精度を提供し、クイックチェンジ設計により数秒でコレットを交換できます。自動盤やスイス型旋盤ではコレットチャックが標準的なワーク保持ですが、一般的なCNC旋盤では、小径バーの精密加工が主流の場合に選択されるオプションです。当社の2Jコレットチャックガイドでは、スイス型および自動盤で最も一般的なコレットチャックファミリーを紹介しています。
どちらを選ぶべきか?
径とサイズ混在のテストを適用してください。ワークがおおよそ25〜30mm未満のバー材で、厳しい公差が要求され、合理的な数量で生産される場合、コレットまたはコレットチャックが精密な答えです。バー送り機械では、機械構造上コレットが必要となるため、実質的な選択肢はありません。ワークが大きい、サイズが様々、または断続切削が多い場合は、ジョーチャックが実用的な答えであり、その振れはソフトジョーとインダイケータによる調整で管理され、排除されるものではありません。
両方を行う工場では、標準的なレイアウトは、範囲用のチャックと精密バー加工用のコレットチャックをセットアップごとに交換することです。精密加工が主流の場合は、まずコレットシステムを購入し、チャックは特殊なサイズ用に保管してください。BQUQはこの決定の両側面に対応しています。小径バー加工用の36/46/52/60/630/643ファミリーの自動盤用スプリングコレット、およびコレットワーク保持を中心に設計された機械用のスイス型/2Jコレットチャックを製造しており、すべて東莞の単一工場でISO9001管理下、0.005mm級に研削されています。自動盤用コレットシリーズとスイス型および2Jコレットチャックをご覧いただき、自動盤用コレットガイドでファミリーシステムをご確認の上、部品サイズと公差をsc@bquq.comまでお送りいただければ、12営業時間以内に推奨事項と見積もりを提供いたします。
よくある質問
Q: 小径部品でコレットがジョーチャックより高精度なのはなぜですか?
A: コレットはシートコーンと同心に研削されたボアで把持し、シートとワークの間に機構がありません。ジョーチャックはスクロールやウェッジを介してジョー、スライド、摩耗部品を通じて芯出しを行うため、それぞれが小径で最も顕著になる誤差を追加します。
Q: コレットの代わりにジョーチャックを使用すべきなのはどのような場合ですか?
A: 径が大きい場合、サイズが頻繁に変わる場合、またはジョーレベルのクランプ力が必要な重切削の場合です。1つのチャックはジョーの移動範囲内の任意のものを把持できますが、コレットは1つのサイズのみです。範囲と力がチャックの存在理由です。
Q: ジョーチャックはコレットと同じ精度を達成できますか?
A: ソフトジョーをその場でボーリングし、慎重にインダイケータで調整すれば、特定の部品径に対してチャックはコレットの精度に近づくことができます。ただし、新しいサイズごとに再セットアップが必要であり、コレットの精度は構造に組み込まれています。コレットは利便性と一貫性で優れています。
Q: コレットは軟質材や薄肉材を傷めますか?
A: ジョーよりも傷めません。コレットは把持力を全周に分散させるため圧力が均一ですが、ジョーは3点に力を集中させます。薄肉チューブの場合、逃がしを設けたコレットボアは把持をさらに分散・緩和できます。
Q: コレットチャックとは何ですか?ジョーチャックとどう違うのですか?
A: コレットチャックは、ジョーの代わりにコレットを保持するチャック本体で、迅速な取り付けとコレット級の芯出し精度を組み合わせたものです。コレットごとに1つのバーサイズを把持するため、サイズ混在のジョブ加工よりも、一定のバー材の量産に適しています。
BQUQエンジニアリングチーム著。BQUQは中国東莞のISO9001認証工場であり、CNC加工、金属プレス加工、特注ばね、ヒートシンク、コレットの各ラインを1つの屋根の下で運営しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787までお送りいただければ、12営業時間以内に見積もりを提供します。www.bquq.com


