
スイス型・自動旋盤向け2Jコレットチャック:把握範囲、デッドレングス特性、振れ精度クラス、セットアップ方法。BQUQは2Jチャックを0.005mmクラスで加工します。
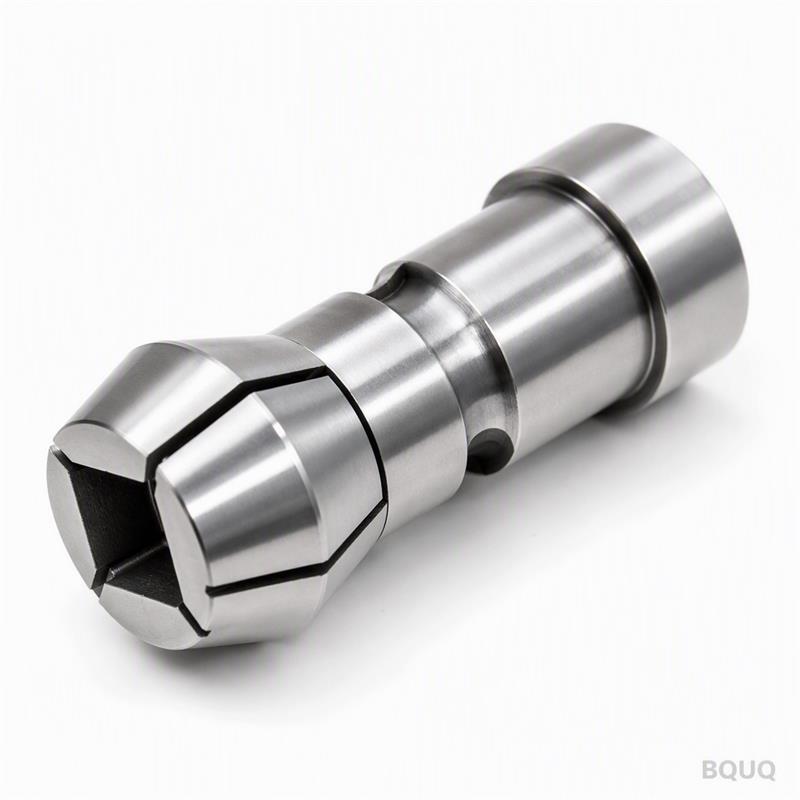
2Jコレットチャック:スイス型・自動旋盤の主力チャック
2Jコレットチャックは、スイス型自動旋盤やカム式自動旋盤における標準的なワーク保持システムです。スピンドルノーズに取り付けるチャック本体が、2Jコレットシリーズ全体を受け入れ、機械のドローチューブを介して開閉します。1つのチャック本体と2Jコレットのストックがあれば、幅広いバー材径に対応でき、段取り替えが迅速で、同心度も再現性が高いことから、「主力(ワークホース)」と呼ばれるゆえんです。
スイス型自動旋盤やカム式自動旋盤を稼働させている工場で、バー材を何で保持しているか尋ねれば、答えはほぼ決まっています。「2Jシステムです」と。コレットファミリーはコンパクトで、チャック本体は実績があり、経済性もシンプルです。チャックは一度購入すれば、新しいバー材径ごとに購入するのは小型で安価なコレットだけです。本ガイドでは、2Jチャックの概要、購入時や仕様決定時に確認すべきポイント、そして機械上での挙動について解説します。
2Jコレットチャックの構成
2Jコレットチャックは、機械加工されたスチール製ボディで、3つの役割を担います。機械スピンドルへの取り付け、コレットの同心シート、そしてドローチューブの力をコレットの閉鎖テーパーに伝達することです。一般的な構造は、スピンドルノーズに適合するフランジまたはねじ式の背面、コレットを位置決めする精密ボアとテーパー、そしてドローチューブがコレットをテーパーに引き込んで把持する間、コレットを所定の位置に保持するナットまたはキャップで構成されます。
チャック本体は、その後のすべての工程における精度の基準となるため、その機械加工品質が振れ精度の上限を決定づけます。コレットシートが偏心していたり、テーパーが真円でなかったりするチャックは、コレットがどれほど優れていても、把持するすべての部品にその誤差を伝播させます。そのため、シートとテーパーは、目視ではなく、CNC設備で研削または機械加工され、検証されている必要があります。BQUQは、2Jタイプのスイス型コレットチャックをCNC旋盤で機械加工し、コレットを取り付ける前に位置決め面を0.005mmクラスに保っています。
把握範囲とカバレッジ
2Jファミリーは、小径から最大約38mmまでの丸棒をカバーし、インチサイズのボアは1/64インチ刻み、メトリックサイズのボアは一般的に0.5mm刻みとなります。六角材や角材では有効な把握範囲が減少し、薄肉材や軟質材では、近似サイズのボアではなく、正確なサイズに合わせた専用ボアが必要になる場合があります。現実的なカバレッジ計画は次のようになります。
| 材料形状 | 2Jでの一般的な最大サイズ | ボア戦略 |
|---|---|---|
| 丸棒(一般旋削用) | 約38mm(1-1/2インチ) | 材料径より0.03~0.08mm大きいボアを発注し、適合を確認 |
| 六角材 | 丸棒最大径の約70~80% | 対辺距離に合わせ、コーナー部のクリアランスを確認 |
| 角材 | 丸棒最大径の約60~70% | 対辺距離に合わせ、エッジの跡が付かないか確認 |
| 軟質材・薄肉パイプ | システム最大径未満 | 正確なサイズのボア、潰れを低減 |
ここで重要なのはパターンです。把握容量は単一の数値ではなく、形状と材質の関数です。2Jコレットの把持範囲は小さく(通常、数百分の1ミリメートルの縮み量)、そのため実際の材料径に合わせて発注する必要があり、呼び径ではありません。材料のばらつきがコレットの吸収範囲を超えると、それはコレットの欠陥としてではなく、把持力の低下や真円度不良として現れます。
機械上での2Jチャックの挙動
2Jチャックの動作を定義する2つの挙動があります。第一に、これは中空(スルーボア)システムであり、バー材はチャックとスピンドルを貫通します。これは、材料送りを必要とするスライドヘッドストック型スイス型機械にとってまさに必要な機能です。第二に、その軸方向の挙動はコレットとチャックの設計に依存し、デッドレングス方式とプルバック方式の違いがあります。これについては、デッドレングス方式とプルバック方式のコレットの比較で詳しく解説しています。
簡単に言うと、プルバック方式はコレットが閉じる際にバー材をスピンドル側へ軸方向に引き込みます。これは、部品をストッパーに当てて切断する場合や、長さ管理が厳密でない場合に適しています。一方、デッドレングス方式は、バー材を軸方向に移動させることなくコレットが閉じるため、材料を送りながら繰り返し所定の長さに切断する場合に重要です。スイス型加工では、コレットが再把持する際にバー材が動かないことが各部品の長さに直結するため、通常はデッドレングス方式が適切です。最初のバッチでドリフト(寸法ずれ)を測定してからではなく、チャックを購入する前に、サプライヤーにその本体がどの方式の動作を生み出すのかを確認してください。
以下の表は、現場で実際に体感するであろう動作の違いをまとめたものです。
| 動作方式 | 閉鎖時の挙動 | 最適な用途 | 注意点 |
|---|---|---|---|
| プルバック方式 | コレットがバー材をスピンドル側へ引き込む | ストッパーに当てて端面を加工する部品 | 再把持時の長さドリフト |
| デッドレングス方式 | コレットがその場で縮み、バー材は移動しない | バー材送りのスイス型・自動旋盤加工 | 正確なシートへの着座が必要 |
| 標準テーパー方式 | コレットがチャックのテーパーに引き込まれる | 一般的な旋削加工 | 振れ精度はテーパーの清浄度に依存 |
2Jチャックの購入とセットアップ
2Jチャックを選定する際は、5つの項目を確認してください。1. スピンドルマウントが自機のものと一致しているか(フランジ式かねじ式か、ノーズサイズ)。2. スルーボアが最大のバー材径に対し、切りくず分の余裕も含めてクリアランスがあるか。3. コレットシートの同心度が確保され、閉鎖テーパーが清浄で傷がないか。4. 作動方式が自機のドローチューブの力とストロークに適合しているか。5. 実際に使用するボアサイズのコレットが在庫にあるか。精度の高いチャックを所有していても、適合しないコレットが3本あっては意味がありません。
取り付けは簡単ですが、許容されません。スピンドルノーズとチャックの取り付け面を清掃し、取り付けボルトを均等にトルク締めし、チャックのシートまたはテストコレットにインジケーターを当てて芯出しを行います。詳細なトルク管理とシート手順については、コレットチャック取り付けガイドをご参照ください。スイス型または自動旋盤ラインを新規に立ち上げる場合は、BQUQのエンジニアリングチームが、お客様の材料リストに合わせてチャックと自動旋盤用コレットをマッチングします。バー材のサイズとスピンドルの詳細をsc@bquq.comまでお送りいただければ、12営業時間以内にお見積もりを提出いたします。
よくあるご質問
Q: 2Jコレットチャックで保持できるバー材のサイズは?
A: チャックは装着する2Jコレットのサイズに応じて材料を保持でき、2Jファミリーは小径から最大約38mmまでの丸棒をカバーします。各コレットは特定の材料サイズに合わせて発注されるため、カバー範囲はお客様が在庫するコレットによって異なります。
Q: 2Jコレットチャックはデッドレングス方式ですか?
A: それはチャックとコレットの設計によります。2Jという名称だけで決まるわけではありません。一部の2J構成は閉鎖時にバー材を引き込みますが、デッドレングス方式のものは軸方向の移動なしで閉鎖します。スイス型の材料送り加工では、通常デッドレングス方式が適しています。
Q: 1つの2Jチャックで六角材や角材も保持できますか?
A: はい、適切なコレットボアを使用すれば可能です。六角・角ボアは有効な把握容量を減少させ(通常、丸棒最大径の60~80%)、材料の対辺距離に合わせ、コーナー部のクリアランスを確認する必要があります。
Q: 2Jシステムで期待できる振れ精度はどの程度ですか?
A: 清浄なテーパー、正しく着座したコレット、真直な材料を使用すれば、良質に機械加工されたチャックは、コレットノーズ部で0.005mmクラスの同心度を維持します。グラウンド仕上げのテストバーとインジケーターを使用し、ノーズ部と、そこから25~50mm離れた位置で測定してください。
Q: 一部のバー材で2Jコレットが完全に閉じないのはなぜですか?
A: 最も可能性が高いのは、ボアが実際の材料径よりも小さい、テーパーシートが汚れている、またはドローチューブのストロークが短く設定されている場合です。チャック自体を疑う前に、材料を測定し、テーパーを清掃し、コレットのフルストロークを確認してください。
著者:BQUQエンジニアリングチーム。BQUQは中国東莞市に所在するISO9001認証工場であり、CNC機械加工、金属プレス加工、カスタムばね、ヒートシンク、コレットの各ラインを一つの屋根の下で運営しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787までお送りいただければ、12営業時間以内にお見積もりを提出します。www.bquq.com


