
コレットチャックの取り付けを5つのステップで解説:洗浄、密着、段階的トルク締め、コレット装着、マスターでの振れ確認。BQUQは0.005mm級のチャックを製造しています。
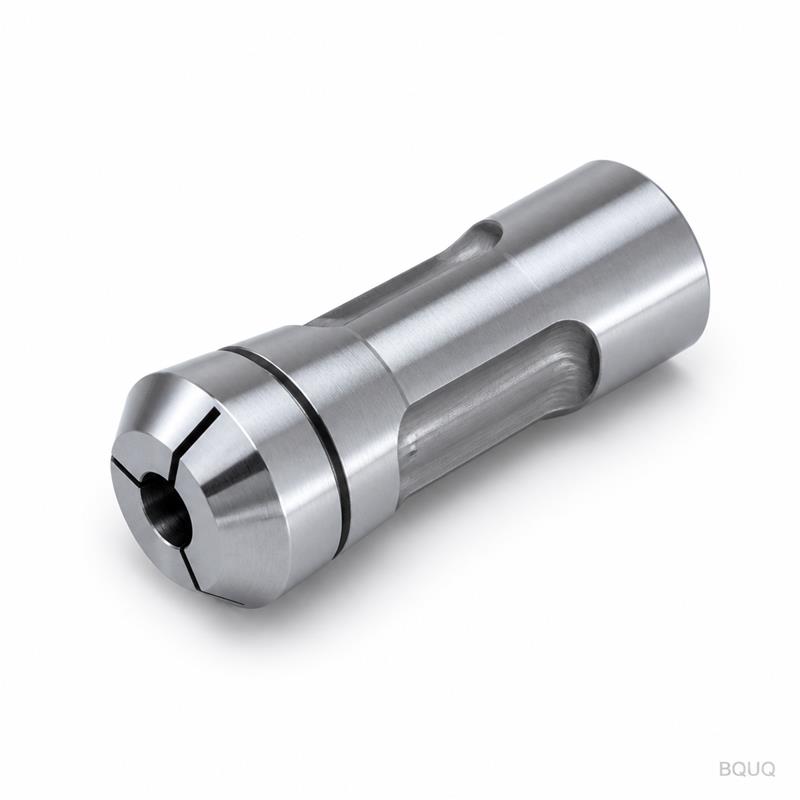
コレットチャックの取り付け:トルク、密着、振れ確認
コレットチャックを正しく取り付けるには、5つのステップを順に踏む必要があります。スピンドルテーパーの洗浄、チャックの密着、段階的なトルク締め、清浄なコーンへのコレット装着、そして最初の加工前にマスターでの振れ確認です。取り付け誤差の1ミクロン単位が、そのまま加工品の振れに直結するからです。洗浄を省略すれば、最高のチャックとコレットを購入しても振れは発生します。
コレットチャックの精度は、その取り付け精度に左右されます。チャックは研削されたテーパーの精度を保持しますが、そのテーパーは、切りくずやバリ、クーラントの残渣が付着するインターフェースと、チャックを直角に保持するために均等に荷重をかける必要がある締結部品を介して工作機械に接続されます。取り付けを急ぐ作業者は、後に発生する振れの原因が取り付けにあるにもかかわらず、チャックのせいにします。以下の手順は数分で完了し、振れの原因候補から取り付けを完全に除外できます。
開始前の準備:すべてを洗浄する
「不良」な新品チャックの最も一般的な原因は、インターフェースの汚れです。切りくず、乾燥したクーラント、前回の工具交換時のバリ、以前のチャックの痕跡などがチャックとスピンドルノーズの間に挟まり、チャックを収容するコレットの振れ精度以上に偏心させます。
スピンドルノーズのテーパーとフェースを溶剤と糸くずの出ない布で洗浄し、爪や細かい砥石でバリがないか検査します。チャックの取り付けテーパーと背面も同様に洗浄してから取り付けます。スピンドルノーズに傷がないか確認してください。テーパーのバリは洗浄ではなく、砥石で除去します。損傷したスピンドルノーズは、より大きなレンチではなく、工作機械のサービスが必要です。
| 表面 | 汚染リスク | 洗浄方法 |
|---|---|---|
| スピンドルノーズのテーパー/フェース | 切りくず、乾燥クーラント、バリ | 溶剤+布、バリは砥石で除去 |
| チャック取り付けテーパー | 保管時の錆、取り扱い時の打痕 | 溶剤+布、検査 |
| チャック背面 | 前回取り付け時の切りくず | 溶剤+布 |
| コレットコーンとチャックコーン | 前回加工時の残渣 | 溶剤+布のみ |
重要なポイント:いずれかの合わせ面にバリや打痕がある場合は、取り付け前に除去してください。バリの上にチャックを引き付けると、傾いて密着し、誰かが取り付けをやり直すまで傾いた状態が続きます。
チャックの密着
両方の表面が清浄になったら、チャックを手または吊り上げ補助具で取り付け、スピンドルノーズに均等に密着させます。チャックは、自重と軽い押し込みで密着し、合わせテーパーが円周全体で完全に接触する必要があります。チャックがぐらついたり、一点だけで密着する場合は、汚れているか、損傷しているか、スピンドルに適合していません。
完全なトルクをかける前に密着を確認してください。簡単なテストは、チャックを軽く引き付けて動きやぐらつきを感じることです。より良い方法は、軽く引き付けた後にチャックの基準面やテストバーをインジケータで測定し、その読み値がすでに最終値に近いことを確認することです。軽い荷重でチャックが傾いて密着する場合、より大きなトルクで修正することはできません。誤差を固定するだけです。
トルク:均等に、段階的に、仕様通りに
取り付けボルトは、チャックフェースが均等に荷重を受けるように、均等にかつ段階的に締め付ける必要があります。シリンダーヘッドと同じように、星形(対角線)パターンで、少なくとも2〜3段階に分けて締め付け、工作機械メーカーまたはチャックメーカーが指定するトルクで仕上げます。
トルクを推測したり、延長バーを使用したりしないでください。トルク不足で取り付けると、切削力によってチャックが移動する可能性があります。トルク過大で取り付けると、チャック本体やスピンドルノーズが変形します。メーカーの仕様が不明な場合は、ボルトのグレードとサイズをガイドとして使用し、締め付けパターンを均等に保ってください。目標は、最大ボルト荷重ではなく、均一なフェース接触です。
| 取り付けステップ | 作業 | 確認項目 |
|---|---|---|
| 1 | すべてのインターフェースを洗浄・検査 | バリ、残渣がないこと |
| 2 | チャックをスピンドルに密着 | テーパー全面接触、ぐらつきがないこと |
| 3 | ボルトを星形パターンで約50%締め付け | 全周で隙間が均等であること |
| 4 | 星形パターンで仕様トルクに100%締め付け | 最終トルク、動きがないこと |
| 5 | コレット装着、マスターで振れ確認 | TIRが精度範囲内であること |
重要なポイント:トルクはパターンに従って段階的にかけてください。ボルト円周に沿って時計回りにトルクをかけると、チャックは徐々に密着し、フェースが完全に平坦になりません。
コレットの装着
コレットは、清浄な状態で、正しくキー溝に合わせ、完全に奥まで挿入します。多くのチャック設計では、コレットの向きを決めるキーまたはピンスロットがあります。これを正しく噛み合わせないと、コレットがスロットの位置ずれを起こして着座し、不均一に把持する可能性があります。コレットのコーンがチャックのコーンと一致していること、コレットが力を入れずに完全な着座深さまで落ちることを確認してください。
ドローチューブまたはナットを備えたチャックの場合、ナットがちょうど接触するまで回し、マスターまたは実際のバーを挿入してコレットを着座させ、フィンガーが丸いものの周りで閉じるようにします。空のスプリングコレットをストップに強く押し付けて閉じないでください。空の状態での繰り返しの閉鎖はフィンガーに応力をかけ、スロットを変形させる可能性があります。チャックがコレットナット専用のスパナを使用する場合は、それを使用してください。コレットナットの締め付けトルクは中程度であり、リスクは過大トルクではなく、不均一な着座です。
作業を完了させる振れ確認
取り付けが完了するのは、コレットに装着した研削マスターがインジケータで振れ精度範囲内を示した時だけです。正しいボア径のマスターを取り付け、コレットを通常どおり着座させ、手でゆっくり回転させながらコレットノーズ近くの総合振れ(TIR)を測定します。マスターに沿ってさらに離れた位置で2回目の測定を行います。バーに沿って振れが大きくなる場合、その誤差はバーまたはコレットの把持によるものであり、チャックが原因ではありません。
測定値を記録してください。これは、将来のすべてのセットアップが比較する基準値であり、数か月後に振れの問題が新しいものか、以前からあったものかを示す数値です。取り付け時の測定値が精度範囲外の場合は、切削を開始しないでください。一度再洗浄して再密着し、再確認します。それでも改善しない場合は、原因候補はコレット、チャック、スピンドルの順に移ります。この数値の背後にある予算ロジックについては、コレット振れの解説記事をご覧ください。
初回運転とフォローアップ確認
振れ確認に合格したら、最初の部品を加工し、仕上がり径と表面を検証してください。マスター上のインジケータは切削中のたわみを検出できないため、初回部品の検査が取り付けの最終的な証明となります。最初の1時間の運転後、および保守計画に従って振れを再確認してください。熱成長や振動によってチャックがわずかに着座したり、ボルトが緩んだりする可能性があるためです。
後で問題が発生した場合、チャックのせいにする反射的な反応を抑えてください。ほとんどの「チャックの問題」は、再取り付けの問題です。汚れ、ボルトの緩み、コレットの摩耗、着座面の損傷などです。コレットチャックのトラブルシューティングガイドでは、実際の工場が確認すべき順序で障害リストを説明しています。
チャック自体の選定と検証
取り付けの技術は、テーパーが正確に研削されていないチャックを救うことはできません。チャックが届いたら検証してください。着座コーンとコレットコーンの損傷を確認し、コレットファミリーが注文したものと一致することを確認し、メーカーの振れデータを要求してください。0.005mm級に製造されたチャックをこの手順で取り付ければ、コレットノーズでその精度が維持されます。これは、加工する部品の出発点となります。
BQUQは、±0.005mmを維持する同じCNCラインで、焼入れ合金からスイス式および2Jコレットチャック、工具ホルダー用コレットチャックを加工し、ISO9001管理下で検査データを添付して出荷しています。スイス式および2Jコレットチャックと工具ホルダー用コレットチャックのシリーズをご覧いただき、お客様の機械とスピンドルの詳細をsc@bquq.comまたはWhatsApp +86 13713157787までお送りください。12営業時間以内にお見積もりいたします。
よくある質問
Q: 新しいコレットを使用しても、新しいコレットチャックが振れるのはなぜですか?
A: まず取り付けを確認してください。チャックとスピンドルノーズの間の汚れやバリ、またはボルトの不均一なトルク締めにより、チャックが偏心します。チャック自体を疑う前に、洗浄、再密着、星形パターンでのトルク締めを行い、マスターで再確認してください。
Q: コレットチャックの取り付けにはどのくらいのトルクを使用すればよいですか?
A: 工作機械メーカーまたはチャックメーカーの仕様を使用してください。仕様が不明な場合は、ボルトのグレードとサイズに従い、星形パターンで段階的に締め付け、均一なフェース接触を目指してください。均等な荷重が最大ボルト荷重よりも重要です。
Q: チャックが正しく密着しているかどうかはどうやって確認できますか?
A: チャックは自重で密着し、テーパーが全面接触し、ぐらつきがない必要があります。軽く引き付けて基準面またはテストバーをインジケータで測定します。軽い荷重で読み値がすでに最終値に近ければ、密着は良好です。そうでない場合は、再洗浄して再密着してください。
Q: コレットを交換するたびに振れを確認すべきですか?
A: はい。インジケータが手元にあれば2分で完了し、不良品を生産する前に汚れ、コーンの損傷、コレットの摩耗を検出できます。測定値を記録してください。時間の経過に伴う傾向は、チャックとコレットの摩耗に対する早期警告となります。
Q: コレットナットを過大トルクで締めるとチャックが損傷しますか?
A: はい。過大な荷重はチャックの薄肉部を変形させ、コレットコーンを損傷する可能性があります。正しいスパナを使用し、適度で均等な締め付けを行ってください。ナットの役割はコレットを着座させることであり、押しつぶすことではありません。
BQUQエンジニアリングチーム著。BQUQは中国東莞のISO9001認証工場であり、CNC加工、金属プレス加工、特注ばね、ヒートシンク、コレットの各ラインを一つの屋根の下で運営しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787までお送りください。12営業時間以内にお見積もりいたします。www.bquq.com


