
コレットチャックの滑り、振れ、工具の引き抜きを修正:ボアの適合、トルク、テーパーの清浄度と摩耗。BQUQエンジニアリングチームによる体系的なガイド。
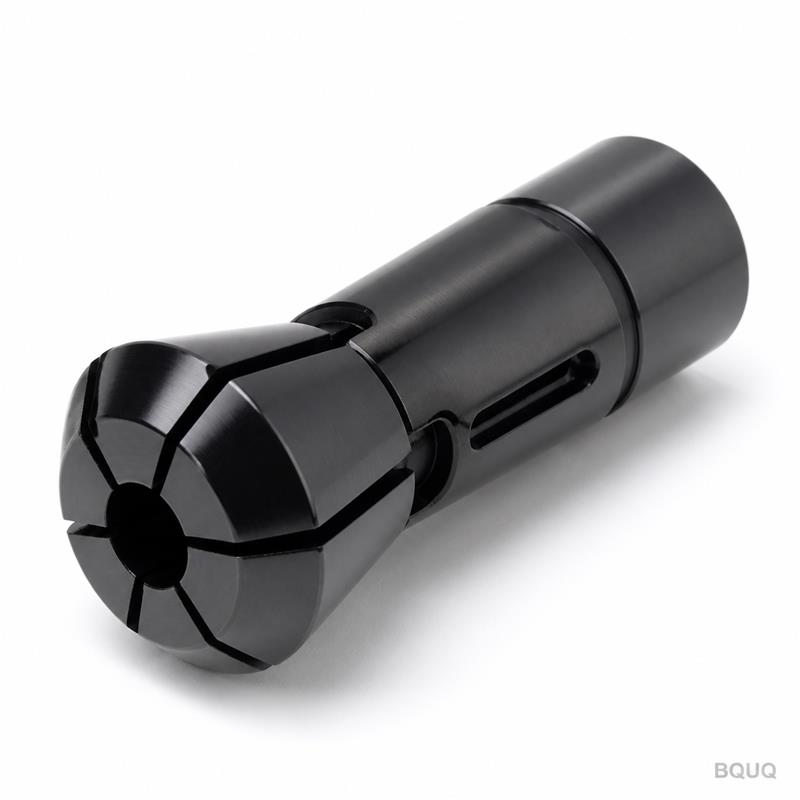
コレットチャックの問題:滑り、振れ、引き抜き — 原因と対策
コレットチャックの故障のほとんどは、実際には故障ではありません。それは不適合です:間違った材料サイズにボアリングされたコレット、感覚で締め付けられたナット、一つの切り粉を乗せたテーパー、またはサイズが合わない部品を保持しているチャック。滑り、振れ、引き抜きにはそれぞれ原因の短いリストがあり、そのすべてがスクラップ部品によって見つかる前に、測定によって発見されます。
コレットチャックが滑り始めたり、振れたり、ワークが緩んだりしたとき、直感的にコレットを責めたくなります。実際には、コレットは通常最後に問題となるものです。コレットは、周囲の形状が許すことを正確に行う受動的な鋼製スリーブです。把持力は、閉鎖力、ボアの摩擦、およびボアと材料の適合に由来します。振れは、シートとテーパーのチェーン全体に由来します。このガイドは、部品をランダムに交換することなく、症状から原因、修正への体系的な道筋を提供します。
症状1:ワークがコレット内で滑る、または回転する
ワークの滑りは、接触面での把持力が、ワークを回転または引き抜こうとする切削力よりも小さいことを意味します。原因リストはボアの不一致から始まります:数百分の1ミリの潰れで把持するコレットは、その範囲の限界で潰れることを余儀なくされたものよりもはるかに強く把持します。あるいは、ボアが大きすぎるために、2点だけで材料に接触するものはさらに悪いです。ボアの油、クーラント、またはスケールは、水がブレーキのグリップを切るのと同じように摩擦を減らします。摩耗したコレットでは、把持セグメントが疲労してスプリングを失い、チャックが正しくサイクルしてもコレットが材料にパチンと閉じなくなります。
| 考えられる原因 | 確認方法 | 修正 |
|---|---|---|
| 材料に対してボアが大きすぎる、または小さすぎる | バーをマイクロメータで測定; コレット仕様を確認 | 測定した材料サイズに合わせてコレットを注文 |
| ボアまたはバーの油/クーラント | 拭き取ってグリップを再テスト | 両方を清掃; クーラントの洗浄を確認 |
| コレットが潰れ範囲の限界にある | ボアとバーを比較 | コレットを再ボアリングまたは交換 |
| テーパーが汚れている、または摩耗している | シートを検査、コレットを再装着 | テーパーを清掃; 摩耗している場合は交換 |
| 閉鎖力が低すぎる | ドローチューブのストロークと圧力を確認 | 仕様に従ってストローク/圧力を調整 |
修正の順序が重要です:最初に清掃(無料だから)、次にボアとバーの適合を測定(最も一般的な実際の原因だから)、その後、力と摩耗を疑います。4つすべてを行ってもワークがまだ滑る場合は、推測する代わりに力計で実際のグリップを測定してください。
症状2:振れが増加または不安定
振れは、最も診断され、最も理解されていないコレットの不具合です。なぜなら、それは常にスタック(累積)だからです。部品が偏心して出てくる場合、誤差はスピンドルノーズ、チャックシート、コレット、ナット、またはバー自体に存在する可能性があります。測定ルーチンがそれらを分離します:コレットに研磨テストバーを取り付け、ナットを仕様にトルク締めし、ノーズと25〜50 mm離れた場所でインジケータを読み取ります。ノーズでの高い読み取りはシートまたはコレットを指し、距離でのみ高い読み取りは傾きまたはバーの真直度を指します。
| チェック | ツール | それが示すもの |
|---|---|---|
| チャックテーパーの清浄度 | 目視、溶剤拭き | ここでの汚れはすべてのコレットを台無しにする |
| コレットの着座 | コレット外径のインジケータ | コレットが直角に着座していない |
| ナットのトルク | トルクレンチ | 過小/過大トルクは潰れを変える |
| テストバーの真直度 | コレット内でバーを回転 | バーの誤差が読み取りを汚染する |
| スピンドルノーズの振れ | マスターホルダー+インジケータ | 機械状態のベースライン |
一般的なパターン:振れは低速では良好で、再グリップのたびに悪化します。これは通常、摩耗後にコレットボアがバーと一致しなくなったか、バー自体が真直でないことを意味します。バーは、工場が認めるよりも頻繁に曲がって到着します。完全なエラーチェーンについては、コレット振れの解説をご覧ください。
症状3:ツールホールディングコレットでの工具の引き抜き
ツールホールディング側(フライススピンドルやタレットのERコレットチャック)では、故障モードは軸方向荷重下で工具がコレットから引き抜かれることです。原因はワークホールディングのリストを反映しています:トルク不足のナット、コレットのステップ範囲の下限にあるシャンク、コレットとシャンクの間の油、または設計された引き込みを発生できない摩耗したナットねじ。ERコレットは、制御された量だけ潰されることによって把持します。7.9 mmのシャンクに8 mmのコレットは、8.00 mmのシャンクに同じコレットよりも著しく悪いグリップを発揮します。
| 考えられる原因 | チェック | 修正 |
|---|---|---|
| ナットのトルク不足 | トルクレンチとメーカー仕様の比較 | 仕様に再トルク締め |
| シャンクがアンダーサイズ | シャンクをマイクロメータで測定 | 正しいコレットサイズまたは新しいシャンク |
| コレットの摩耗またはスロットの亀裂 | 目視検査 | コレットを交換 |
| 油の付いたシャンク | 拭き取って再テスト | 清掃; ドライシャンクを検討 |
| ホルダーに合わないナット | ねじを比較 | ナットをホルダーメーカーに合わせる |
トルクは最初の容疑者であり、最も安価な修正です:ほとんどの引き抜き事故は、ナットが感覚で締められたために発生し、「きつい」とメーカーのN・m数値の差は、まさに工具を保持するグリップです。コレットナット用のトルクレンチは、クリーンルームだけでなく、すべての工具保管庫に属します。
症状4:引き戻しドリフトと長さの問題
閉鎖時にバーを引き戻すワークホールディングコレットは長さのドリフトを引き起こし、コレットの着座が一貫しないチャックは反対方向から同じ症状を引き起こします。サイクル間で部品の長さが変動する場合、最初にコレットの動作がデッドレングスか引き戻しかを確認します。その違いはデッドレングスと引き戻しのガイドで説明されています。次に、バーが毎回同じストッパーに着座し、コレットが毎サイクル完全に閉じることを確認します。シートが汚れているかドローストロークが短いために半分だけ閉じるコレットは、遅れてグリップし、毎回バーを異なる方法で動かします。
機能する診断順序
コレットチャックが誤動作した場合、交換部品に触れる前にこの順序を実行してください:テーパーとコレットを清掃; バーとコレットボアを測定; 完全なコレット閉鎖とドローストロークを検証; レンチで全てを仕様にトルク締め; その後、テストバーまたはテスト部品で結果を測定。この順序は、「コレットの問題」の大部分を解決します。そしてそれを生き残るケースは真の摩耗であり、コレットメンテナンスガイドで検査間隔と交換基準をカバーしています。
コレット自体が緩く作られている場合、このトラブルシューティングはどれも機能しません。コレットのボア、テーパー、スロットは、清掃、トルク、サイジングがその役割を果たせるように、100分の1ミリの精度で同心でなければなりません。BQUQは、±0.005 mmの能力を持つCNC設備で自動旋盤スプリングコレット、スイス型パワーチャック、ツールホルダーコレットチャックを機械加工しています。熱処理され、バッチごとにチェックされ、東莞のISO9001工場から検査データとともに出荷されます。症状のメモ、図面、材料サイズをsc@bquq.comに送信してください。12営業時間以内に見積もりを提供します。
よくある質問
Q: 一部のバーではコレットチャックが滑るが、他のバーでは滑らないのはなぜですか?
A: グリップはボアとバーの適合、摩擦、潰れ範囲に依存するためです。チャックだけに依存するのではありません。コレットの範囲の端にあるバー、油の付いたバー、またはわずかにアンダーサイズのバーは滑りますが、よく適合した清潔なバーは保持されます。コレットを測定した材料に合わせてください。
Q: 振れがコレットによるものかチャックによるものかを知るにはどうすればよいですか?
A: 研磨テストバーを使用して、ノーズと25〜50 mm離れた場所でアセンブリを測定します。次に、コレットを清掃して再着座し、再度測定します。数値がコレットとともに動く場合、コレットまたはシートが原因です。数値が変わらない場合は、チャックまたはスピンドルを疑ってください。
Q: コレットナットにはどのトルクを使用すべきですか?
A: ホルダーまたはナットメーカーの指定値です。ER25ナットは一般的に約100〜120 N・mで、他のサイズはそこからスケールしますが、特定のナットに対するメーカーの数値のみが正しいです。感覚による締め付けは、工具の引き抜きの主な原因です。
Q: 摩耗したコレットは滑りと振れの両方を引き起こす可能性がありますか?
A: はい。疲労または亀裂のあるセグメントはスプリングとグリップを失い、不均一なセグメント摩耗によりバーまたは工具が中心から外れて座ることがあります。清掃、サイジング、トルクチェック後にコレットが不合格になった場合は、交換し、前後のテストバー測定値を比較してください。
Q: コレットはどのくらいの頻度で交換すべきですか?
A: 固定された間隔はありません。サイクル、材料、手入れに依存します。ジョブ変更時に、亀裂のあるスロット、摩耗ステップ、錆、スプリングの喪失を検査してください。清掃後もコレットが正しく保持またはセンタリングしない場合は交換し、時間の経過とともにテストバーの振れを追跡して徐々に進行する摩耗を検出してください。
BQUQエンジニアリングチーム著。BQUQは、中国東莞のISO9001認定ソース工場であり、CNC機械加工、金属スタンピング、カスタムスプリング、ヒートシンク、コレットラインを一つの屋根の下で運営しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787に送信して、12営業時間以内に見積もりを取得してください。www.bquq.com


