
コレット鋼と熱処理は、ばね指部と耐摩耗性ボアのバランスを調整し、通常45〜62 HRCです。BQUQは両方を加工し、ISO9001認証を取得しています。
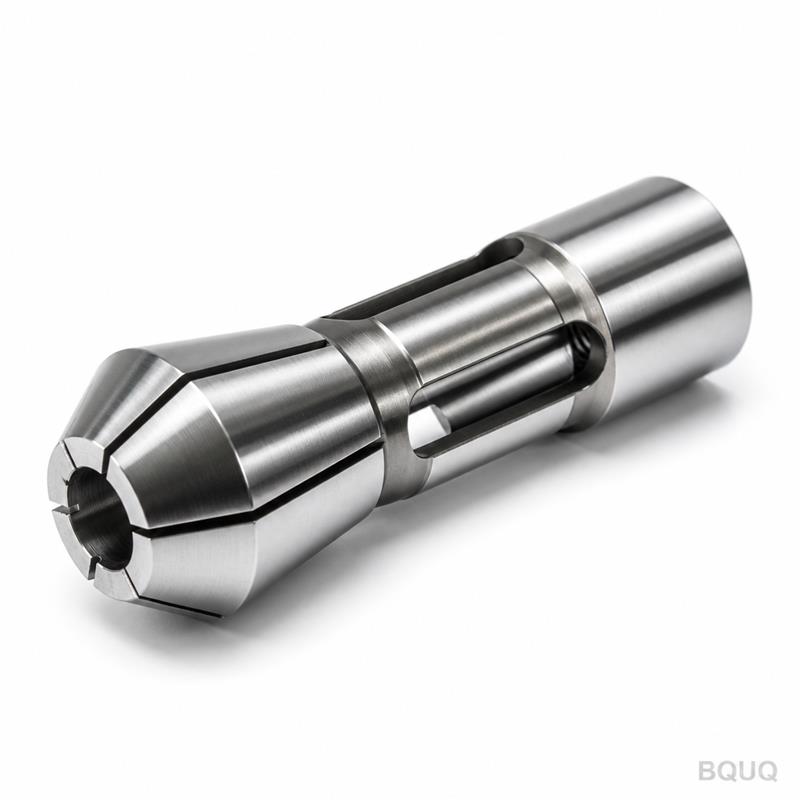
コレット材質と熱処理:ばね鋼から焼入れ合金まで
コレットの材質と熱処理は、コレットの成否を左右する3つの特性、すなわちスロット付きフィンガーのばね挙動、ボアの耐摩耗性、研削加工後の形状安定性を決定づけます。ばね鋼ボディは通常45〜52 HRCに調整され、フィンガーが割れることなく数百万回のサイクルに耐えられるようにします。摩耗が支配的な焼入れ合金ボアは58〜62 HRCに達することができ、部品全体は研削加工を通じて寸法安定性を維持しなければなりません。
コレットは、一枚の金属から機械加工される矛盾した部品です。そのフィンガーはばねのように動作し、1シフトで数万回の開閉を繰り返します。ボアはベアリングレースのように動作し、研磨性のある棒材に耐え、ミクロンレベルの形状を保持しなければなりません。コーンはチャックに対して焼き付きを起こさずに正確に着座する必要があります。これら3つの役割を単一の硬度で満たすことはできないため、コレットメーカーは鋼材と熱処理を選択してバランスを取ります。そのバランスは、ばねコレットとソリッドコレットやチャック部品では異なります。
各コレット要素が材料に求めるもの
コレットを機能ゾーンに分解すると、材料への要求が明確になります。スロット付きフィンガー部には疲労強度が必要です。毎サイクル曲がり、スロット底部から発生した亀裂はコレットの寿命を終わらせるか、さらに悪い場合には破片を機械内に送り込みます。ボアには硬度と耐摩耗性が必要です。送り時に棒材が通過することは、数千サイクルで測定される摩耗イベントです。コーンには、チャックテーパーに繰り返し着座する、靭性があり焼き付きにくい表面が必要です。
| コレットゾーン | 主な要求特性 | 標準的な硬度(業界) |
|---|---|---|
| スロット付きフィンガー | 疲労強度、弾性回復 | 45〜52 HRCが一般的 |
| ボア | 耐摩耗性、寸法安定性 | 55〜62 HRCが一般的 |
| コーン/着座面 | 耐焼付き性、靭性 | 45〜58 HRCが一般的 |
| ソリッドコレットボディ | 剛性、耐摩耗性 | 58〜62 HRCが一般的 |
これらの数値は一般的な取引範囲であり、単一の標準ではありません。適切な値は、コレットのサイズ、スロット形状、および使用条件によって異なります。重要なのはパターンです。柔軟性が必要なゾーンはより靭性が高く、わずかに軟らかく保たれ、摩耗に耐える必要があるゾーンは実用的な限界まで硬化されます。
ばね鋼:古典的なコレットボディ材
ばね鋼は、スロット付きコレットボディの伝統的な材料です。これは、永久変形を起こさずにサイクルを繰り返す弾性たわみという、まさにこの用途向けに設計されているためです。その冶金学的特性は、ばね状態に焼入れ・焼戻しされた中〜高炭素鋼または合金鋼であり、形状に戻るのに十分な硬度と、スロット底部で割れない程度の焼戻し靭性を備えています。
焼戻しのトレードオフが材料選択の核心です。焼戻しが硬すぎると、フィンガーは数千サイクルで破断します。これは、摩耗部品からコピーされた硬度仕様による、典型的な「新しいコレットが1週間で割れた」という故障です。焼戻しが軟らかすぎると、フィンガーは永久変形を起こし、コレットが完全に開かなくなり、送り時に棒材が引きずられます。適切な焼戻しにより、フィンガーはボアサイズの動作たわみにおいて弾性を維持します。そのため、比例して厚いフィンガーを持つ小型コレットは、薄肉の大型コレットよりも高い硬度で運転できます。
| 鋼材ファミリー | コレットでの一般的な用途 | 主要特性 |
|---|---|---|
| 高炭素ばね鋼 | スロット付きばねコレットボディ | 弾性回復、疲労寿命 |
| ケイ素マンガンばね鋼 | 高負荷用ばねコレット | より高い疲労強度 |
| クロム合金鋼 | 焼入れコレットおよびソリッドコレット | 深部硬化性、耐摩耗性 |
| 軸受鋼タイプ合金鋼 | 高摩耗ボア、ソリッドコレット | 極限硬度、安定性 |
結晶粒の方向と清浄度は鋼種と同様に重要です。不良な介在物の連なりを横切って切られたスロットは、既存の亀裂です。評判の良いコレット製造は、品質保証された棒材から始まり、鋼材の供給源を管理します。なぜなら、疲労寿命は完成したコレットに検査で組み込むことはできず、溶解段階で決定されるからです。
焼入れと焼戻し:プロセス順序
ばねコレットの熱処理は、意図的な順序に従います。その順序は温度と同様に重要です。ブランクは、ボアをわずかに小さめに機械加工し、スロットは未加工または粗加工の状態で作られます。次に、焼入れが行われます。オーステナイト化、焼入れ、そしてボディのばね用途に応じた目標硬度への焼戻しです。鋼材が安定して初めて精密加工が始まります。ボアは最終寸法に研削され、コーンは仕上げられます。これは、焼入れ後の研削が、二度と動かない部品の形状を真直に保つためです。
スロットは特別なケースです。焼入れ後にスロットを切ると底部に亀裂が生じるリスクがあり、焼入れ前に切るとスロット幅が閉じたり開いたりする変形のリスクがあります。製造現場の慣行はさまざまですが、最終研削されたボアと最終的なスロット形状は常に焼入れ部品に対して行われ、プロセスで必要とされる場合には応力除去が行われます。スロット底部は角を残さず、常にR形状にします。角張った底部は疲労ノッチであり、毎サイクルの応力を一線に集中させます。
| プロセス工程 | 目的 | 典型的な結果 |
|---|---|---|
| ブランク機械加工 | ニアネットシェイプのボディ、ボア、コーン | 処理のための安定した素材 |
| 焼入れ・焼き入れ | 完全な硬度変態 | 硬く、耐摩耗性のある鋼 |
| 焼戻し | 靭性とばね挙動の回復 | ボディは45〜52 HRCが一般的 |
| ボアとコーンの研削 | 安定した鋼材への真の形状付与 | ミクロンレベルの同心度 |
| スロット加工/仕上げ | 最終的な撓み形状 | R形状の底部、管理された幅 |
| 最終検査 | ボア、コーン、振れ、硬度チェック | バッチごとの検査証明書 |
重要なポイント:焼入れは最終研削の前に行われ、決して後ではありません。研削後に焼入れされたコレットは、手元に届く頃には変形しており、その振れ精度クラスは虚偽です。サプライヤーがプロセス順序を明言できない場合、その振れ精度証明書は疑ってかかるべきです。
焼入れ合金ボアとソリッドコレット
摩耗が支配的な用途、つまりソリッドコレット、マスターコレット、および高負荷用ばねコレットのボアゾーンでは、メーカーは深く均一に硬化するクロム鋼や軸受鋼タイプの合金鋼を選択します。これらの鋼種は硬度範囲の上限に達し、肌焼きではなく全体焼入れされるため、その形状を維持します。コレットボアの薄い肌焼き層は摩耗し尽くし、棒材が滑るまさにその箇所で軟らかい金属を露出させることになります。
ソリッドコレットは、柔軟性を必要としないため、硬度範囲の上限で運転できます。トレードオフはコレットの寿命のもう一方の端に現れます。非常に硬いコレットは薄肉部で脆く、棒材が傾いて負荷がかかった場合にボアエッジで欠けやすい可能性があります。ソリッドコレットの設計では、鋼を軟らかくするのではなく、断面厚さとエッジ処理によってこの問題を管理します。
用途に応じた材料選定
選定の指針は、冶金学が示唆するよりも単純です。自動盤やスイス型旋盤での棒材送り用ばねコレット:ばね鋼ボディ、疲労特性に合わせて焼戻し、ボアは焼入れ・研削。研削盤やハードターニング用のソリッドコレット:合金鋼を上限域まで全体焼入れ。高摩耗性または研磨性のある被削材(ステンレス、冷間引抜合金鋼):より硬いボア処理を指定し、ボア寿命の間隔を短く計画します。軟質被削材(真鍮、アルミニウム):硬度は下げられますが、フィンガーの疲労仕様は維持されます。
2つの実務上の注意点。第一に、硬度は範囲であり、証明書にはその範囲が記載されているべきです。数値なしで「焼入れ済み」とだけあるコレットは、何も保証しません。第二に、摩耗したコレットを再焼入れしないでください。スロットとボアは元の処理後に仕上げられており、2回目の焼入れは形状を修正不能なほど変形させます。再処理するのではなく、交換してください。
コレットサプライヤーに確認すべきこと
4つの質問をしてください。ボディに使用されている鋼材ファミリー、証明書付きの目標硬度範囲、ボアが焼入れ後に研削されているかどうか、そしてお客様のボアサイズでのスロット設計の目標疲労寿命は何か。その回答によって、コレットを精密ばねとして扱う工場と、形状を機械加工して後付けで焼入れする工場とを区別できます。
BQUQでは、コレットラインはこの規律を社内で徹底しています。36/46/52/60/630/643ファミリー用のばねコレットはばね鋼と焼入れ合金から機械加工され、ボアは熱処理後に研削され、硬度と振れは出荷前に検証されます。これらすべては、CNC加工、プレス加工、ばね、ヒートシンクの各ラインを擁する同じ東莞工場のISO9001プロセス管理の下で行われています。自動盤用コレットの範囲と、それらが装着されるスイス型および2Jコレットチャックをご覧ください。また、コレットメンテナンスガイドでライフサイクルのもう一方の端も考慮してください。材料の選択はコレットがどれだけ長持ちするかを決定しますが、手入れはそれが寿命で死ぬか、それとも放置で死ぬかを決定します。お客様の機械と棒材の詳細をsc@bquq.comまでお送りいただければ、12営業時間以内にお見積もりいたします。
よくある質問
Q: コレットはなぜ硬くてばね性があるのですか?
A: ゾーンによって必要な特性が異なるためです。スロット付きフィンガーは数百万回のサイクルで弾性変形する必要があるため、一般的に45〜52 HRC程度のばね状態に焼戻されます。ボアは摩耗に耐える必要があるため、一般的に55〜62 HRC程度まで硬化されます。1つの部品に2つの熱処理目標があるのです。
Q: 新しいコレットがスロット部分で割れたのはなぜですか?
A: 通常の原因は、スロット底部がR形状ではなく角張ったままであること、靭性を奪う過度な焼戻し硬度、またはスロット部分の鋼材欠陥です。使用開始から数週間での亀裂は製造上の問題です。硬度証明書を要求し、コレットを交換してください。
Q: ボアは焼入れの前と後のどちらで研削すべきですか?
A: 後です。焼入れ部品のボアとコーンを研削することで、コレットの寿命を通じて形状が真直に保たれることが保証されます。研削後の焼入れはボアを変形させ、振れ精度クラスを無意味にします。
Q: 摩耗したコレットを再焼入れして再利用できますか?
A: いいえ。再焼入れは、仕上げ済みのボア、コーン、スロットを実用的な修正範囲を超えて変形させ、フィンガーの疲労寿命もすでに使い果たされています。再処理されたコレットが生み出す不良部品よりも、交換の方が安価です。
Q: コレットにはどのような証明書が付属すべきですか?
A: 最低限、材料の識別情報、実際に測定された硬度範囲、そして個片またはバッチごとのボアとコーンの振れ精度クラスです。BQUQは各コレットバッチに硬度と振れの検査データを同梱しています。支払い前に任意のサプライヤーにそれを要求してください。
BQUQエンジニアリングチーム著。BQUQは中国東莞にあるISO9001認証工場であり、CNC加工、金属プレス加工、特注ばね、ヒートシンク、コレットの各ラインを1つの屋根の下で運営しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787までお送りいただければ、12営業時間以内にお見積もりいたします。www.bquq.com


