
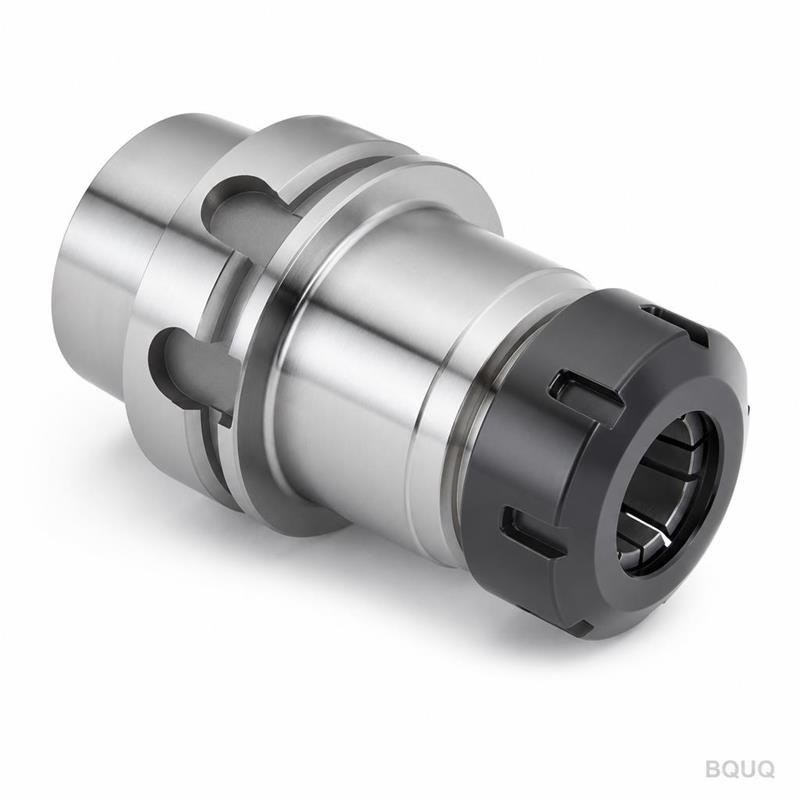
コレット先端径:ブッシュと素材のマッチング
短い答え:コレット先端径は、スイス型加工ではガイドブッシュの内径と約0.005~0.010 mm以内で一致する必要があり、棒材はコレットの把持範囲内に収まる必要があります — 標準的なスプリングコレットでは通常、公称値の±0.05 mmです。先端が小さすぎると、ブッシュが棒材を支えられません。大きすぎると、コレットがチャックや主軸テーパーに装着されません。金属を切削する前に、コレット先端、ブッシュ内径、素材径の3つすべてを一致させてください。BQUQはこれらのマッチングセットを12営業時間で見積もります。
コレット先端径は、図面上では些細に見えるが、現場ではスクラップを引き起こす寸法の一つです。これは、コレット自体、ガイドブッシュ(またはチャック先端)、そして通す棒材という3つの別々の公差の交差点に位置します。スタックアップを間違えると、振れ、引き抜け、びびり、または1週間で摩耗するブッシュが発生します。
このガイドでは、先端径がどのように定義されるか、スイス型加工でガイドブッシュとどのように相互作用するか、CNC旋盤作業用のマッチングコレットとブッシュセットをどのように指定するかを説明します。製造パートナーからコレット、ブッシュ、コレットチャックを調達するエンジニアと購買担当者向けに書かれています。
コレット先端径とは何か?
先端径は、コレットの前面 — ワークピースに面する端 — の外径です。スプリングコレットでは、これはスロット付きテーパーボディの先端エッジです。スイス型コレットでは、ガイドブッシュの内側またはそれに当たる面です。
これは以下とは異なります:
- 内径 — 素材を把持する内径。
- 本体径 — チャックまたは主軸に装着される主要な円筒部分。
- テーパ角 — 締め付けナットまたはチャックが押し付ける挟角。
先端径が重要なのは、それがブッシュまたはチャック先端に位置決めする面だからです。先端がブッシュ内径と同心に位置しないと、棒材は必要な場所 — まさに切削ゾーン — で支えられません。
先端径と本体径の比較
ほとんどのERスタイルコレットでは、先端径は本体径よりわずかに小さく、テーパはその間に位置します。スイス型コレットとガイドブッシュでは、ブッシュが工具のすぐ後ろで棒材を支えるため、先端形状がより重要です。
典型的な関係は次のようになります:
| 特徴 | 典型的な機能 | 重要な公差 |
|---|---|---|
| 先端径 | ブッシュまたはチャック面に位置決め | 内径に対する同心度 |
| 本体径 | チャックまたは主軸に装着 | チャック内径への嵌合 |
| 内径 | 素材を把持 | 把持範囲 |
| テーパ角 | 締め付け力の伝達 | ナット/チャックへの角度一致 |
なぜ先端が位置決め面なのか
スイス型加工では、ガイドブッシュが基準です。棒材はブッシュを通ってスライドし、コレットが棒材を前方に押します。コレット先端はブッシュ内径と整列する必要があり、そうでないと棒材が前進するときにたわみます。不一致はテーパ、振れ、または部品長さのばらつきとして現れます。
先端径はガイドブッシュとどのように相互作用するか?
スイス型旋盤では、ガイドブッシュとコレットはペアとして機能します。ブッシュは切削ゾーンで棒材を安定させ、コレットはそれを把持して送ります。コレットの先端径はブッシュ内径に一致させる必要があり、両者が連続した支持経路を形成します。
経験則:
- ブッシュ内径 = 素材径 + 0.005~0.010 mmのクリアランス(すべり嵌め用)。
- コレット内径 = コレットの把持範囲内の素材径。
- コレット先端 = 精密作業ではブッシュ内径と0.005 mm TIR以内で同心。
コレット先端がブッシュに対して小さすぎると、棒材は両者の間でたわみます。大きすぎると、コレットがブッシュ座に入らないか、結合してブッシュ面を摩耗させる可能性があります。
すべり嵌めと把持嵌め
ブッシュはすべり嵌めです — 棒材はそれを通過して動く必要があります。コレットは把持嵌めです — 滑らずに棒材を保持する必要があります。これらの2つの要件は相反する方向に引っ張るため、マッチングセットが重要です。
よくある間違いは、異なるサプライヤーからコレットとブッシュを別々に購入し、先端径が一致すると仮定することです。すべてのコレットファミリーで先端径が標準化された寸法ではないため、通常は一致しません。
公差スタックアップの例
6 mmの棒材を考えてみましょう:
| コンポーネント | 公称 | 公差 | 結果 |
|---|---|---|---|
| 棒材 | 6.000 mm | ±0.010 mm | 5.990~6.010 mm |
| ブッシュ内径 | 6.010 mm | +0.005/−0.000 mm | 6.010~6.015 mm |
| コレット内径 | 6.000 mm | ±0.010 mm | 5.990~6.010 mm |
| コレット先端 | ブッシュに一致 | ±0.005 mm TIR | 整列必須 |
棒材が6.010 mmでブッシュ内径が6.010 mmの場合、棒材はスライドしません。棒材が5.990 mmでブッシュが6.015 mmの場合、棒材はガタつきます。コレット先端は、棒材がブッシュからコレットに移行するときにたわまないように十分に同心でなければなりません。
コレット先端径を素材にどのように一致させるか?
マッチングは3段階のプロセスです:素材を測定し、ブッシュを選択し、次にコレットを選択します。
ステップ1:実際の棒材を測定する
公称径を信用しないでください。冷間引抜きおよび研削棒材は、グレードとサプライヤーによって異なります。複数のポイントで測定し、最大値と最小値を記録します。スイス型作業では、径がより安定する研削および研磨素材が好まれます。
ステップ2:ガイドブッシュを選択する
ブッシュ内径は、最大素材径に0.005~0.010 mmを加えたものにする必要があります。これにより、過度のクリアランスなしですべり嵌めが得られます。高精度作業では、一部の工場は0.003 mmという厳しいクリアランスを使用しますが、これには非常に一貫した素材が必要です。
ステップ3:コレットを選択する
コレット内径は、底突きせずに素材を把持する必要があります。スプリングコレットは通常、公称値の約±0.05 mmの把持範囲を持ちます。素材がその範囲外の場合、コレットは適切に閉じないか、解放しません。
コレット先端径は、ブッシュ座に一致する必要があります。マッチングセットでは、コレットとブッシュは一緒に、または同じ基準に研削され、先端がブッシュ内径と整列します。
マッチング表
| 素材径 | ブッシュ内径(典型) | コレット内径 | コレット先端一致 |
|---|---|---|---|
| 3.000 mm | 3.005~3.010 mm | 3.000 mm | ブッシュ座に同心 |
| 6.000 mm | 6.005~6.010 mm | 6.000 mm | ブッシュ座に同心 |
| 10.000 mm | 10.005~10.010 mm | 10.000 mm | ブッシュ座に同心 |
| 12.000 mm | 12.005~12.010 mm | 12.000 mm | ブッシュ座に同心 |
これらは指標となる値です。実際のクリアランスは、素材の仕上げ、速度、材料によって異なります。
先端径が間違っているとどうなるか?
間違った先端径は予測可能な形で現れます。症状を認識することで、その寸法にまで遡ることができます。
先端が小さすぎる場合
先端が小さすぎると、コレットとブッシュの間に隙間ができます。棒材はその隙間でたわみ、以下を引き起こします:
- 長い部品のテーパ。
- 棒材位置によって変化する振れ。
- 切削ゾーンでのびびり。
- スイス型作業での部品長さのばらつき。
先端が大きすぎる場合
先端が大きすぎると、適切に装着されません。以下の可能性があります:
- ブッシュ座で結合する。
- コレットが完全に閉じるのを妨げる。
- ブッシュ面を摩耗させる。
- コレットが偏心して回転する。
先端の摩耗
正しくサイズ設定された先端でも、時間とともに摩耗します。研磨性の素材、高い締め付け力、不十分な潤滑は摩耗を加速します。摩耗した先端は同心度を失い、小さすぎる先端と同じ症状を引き起こし始めます。これが、大量生産ジョブでコレット摩耗パターンを定期的にチェックすべき理由です。
コレットタイプによって先端径はどのように異なるか?
先端径は普遍的な寸法ではありません。コレットファミリーによって異なり、各ファミリーには独自のマッチングブッシュまたはチャックがあります。
| コレットタイプ | 典型的な先端特徴 | マッチングコンポーネント |
|---|---|---|
| ERコレット | 先端が本体より小さく、後ろにテーパ | ERコレットチャックまたはナット |
| 5Cコレット | 外ねじまたはキー溝付き先端 | 5Cチャックまたはクローザー |
| スイス型コレット | 先端がガイドブッシュに一致 | スイスガイドブッシュ |
| 自動旋盤コレット | 先端が主軸先端に一致 | 自動旋盤主軸 |
| R8コレット | キースロット付き先端 | R8主軸 |
スイス型および自動旋盤作業では、先端は通常、標準ではなくブッシュまたは主軸に一致します。これが、コレットブッシュ互換性がコレット選択とは別の設計問題である理由です。
スイス型と自動旋盤の比較
スイス型コレットは、棒材がガイドブッシュを通って移動するスライドヘッドストックマシン用に設計されています。自動旋盤コレットは、コレットが主軸に座る固定ヘッドストックマシン用に設計されています。先端形状はこれを反映しています:スイスコレットはブッシュと整列する先端を持ち、自動旋盤コレットは主軸に座る先端を持ちます。
標準コレットをカスタムブッシュと一緒に使用できますか?
時には可能ですが、それは妥協です。標準コレットは公称サイズに研削された先端径を持ちます。カスタムブッシュは一致するように作ることができますが、嵌合は2つの公差が許容する範囲でのみ良好です。
より良いアプローチは、コレットとブッシュをマッチングセットとして指定することです。これはスイス型加工で一般的であり、ブッシュとコレットは同じ基準に研削されます。BQUQは、スイス型および自動旋盤アプリケーション用のマッチングコレットとブッシュセットを製造し、先端径をブッシュ座に保持します。
標準コレットを使用している場合は、素材を保持すると仮定する前にコレット把持範囲を確認してください。把持範囲と先端径は別々の限界です。
マッチングコレットとブッシュセットをどのように指定しますか?
セットは寸法だけでなく機能で指定します。良い仕様には以下が含まれます:
- 素材径と公差。
- ブッシュ内径とクリアランス。
- コレット内径と把持範囲。
- 先端径と内径に対する同心度。
- 材料と硬度。
- 内径と先端の表面仕上げ。
図面に含めるべき内容
| パラメータ | 例 | 注記 |
|---|---|---|
| 素材径 | 6.000 ±0.010 mm | 実際の素材を測定 |
| ブッシュ内径 | 6.008 +0.004/−0.000 mm | すべり嵌め |
| コレット内径 | 6.000 ±0.010 mm | 把持範囲内 |
| 先端同心度 | 0.005 mm TIR | ブッシュ座に対して |
| 硬度 | 58~62 HRC(典型) | 耐摩耗性のため |
| 内径仕上げ | Ra 0.4 µm(典型) | 把持と解放のため |
これらの値は指標です。アプリケーションによって、より厳しいまたは緩い限界が必要になる場合があります。
マッチングセットがスクラップを減らす理由
コレットとブッシュがマッチングしていると、棒材はブッシュからコレットまで連続的に支えられます。これによりたわみが減少し、表面仕上げが改善され、工具寿命が延びます。また、2つのコンポーネントがすでに整列しているため、段取りが速くなります。
大量生産では、マッチングセットは通常、追加コストに見合う価値があります。少量または試作作業では、密着嵌合ブッシュ付きの標準コレットで許容できる場合があります。
BQUQはどこに関与しますか?
BQUQは、中国の東莞にあるISO9001精密製造ソースファクトリーです。1つの工場で4つの生産ラインを運営しています:CNC加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産。スイス型および自動旋盤アプリケーション用のコレット、ガイドブッシュ、コレットチャック、マッチングセットを製造しています。
12営業時間で見積もり、柔軟なMOQで対応しているため、生産量を確定する前に試運転用のマッチングセットを注文できます。先端径をブッシュと素材に一致させる支援が必要な場合は、素材径、ブッシュ内径、機械モデルをお送りください。
- 固定ヘッドストックマシン用の自動旋盤コレット。
- スライドヘッドストック作業用のスイス型マシン用パワーチャック。
- フライス加工および穴あけ用のツールホルダーコレットチャック。
よくある質問
Q: コレット先端径とは何ですか?
A: コレット先端径は、コレットの前面 — ワークピースまたはガイドブッシュに面する端 — の外径です。これは、ブッシュ内径またはチャック先端と整列する必要がある位置決め面です。内径(素材を把持する)や本体径(チャックに装着される)とは異なります。スイス型コレットでは、先端径はガイドブッシュ座に一致します。
Q: ガイドブッシュのクリアランスはどのくらい厳しくすべきですか?
A: ほとんどのスイス型作業では、ブッシュ内径は最大素材径より0.005~0.010 mm大きい必要があります。これにより、過度のクリアランスなしですべり嵌めが得られます。高精度作業では、クリアランスは0.003 mmまで厳しくできますが、これには非常に一貫した研削素材が必要です。厳しすぎると棒材がスライドせず、緩すぎると切削ゾーンで棒材がたわみます。
Q: 標準ERコレットをスイスガイドブッシュと一緒に使用できますか?
A: 一般的にはできません。ERコレットは固定ヘッドストックマシン用に設計されており、スイスガイドブッシュに一致しない先端形状を持っています。スイス型コレットはブッシュ内径と整列する先端を持っています。スイスアプリケーションでERコレットを使用すると、通常、振れ、テーパ、または悪い表面仕上げが発生します。代わりにマッチングスイス型コレットとブッシュセットを使用してください。
Q: コレット先端が小さすぎるとどうなりますか?
A: 先端が小さすぎると、コレットとブッシュの間に隙間ができます。棒材はその隙間でたわみ、長い部品のテーパ、棒材位置によって変化する振れ、切削ゾーンでのびびり、部品長さのばらつきを引き起こします。症状はしばしばブッシュの問題のように見えますが、根本原因は先端とブッシュの一致です。
Q: コレット先端径をどのように測定しますか?
A: マイクロメータまたはベンチコンパレータで前面の外径を測定し、円周上の複数のポイントで読み取りを行い、同心度を確認します。マッチングセットでは、マンドレル上のダイヤルインジケータを使用して内径に対する先端を測定します。先端エッジの摩耗をチェックしてください。これはブッシュ座に接触する領域だからです。
関連リソース
- BQUQと東莞工場について:/about/
- コレット、ブッシュ、コレットチャック:/auto-lathe-collets/
- 精密加工の業界動向:/industry-dynamics/
- コレットとツーリングに関する技術記事:/bquq-blog/
- よくある質問:/faq/
- 生産実行からのケーススタディ:/case/
- エンジニアリングチームへのお問い合わせ:/contact/
BQUQエンジニアリングチームによって執筆。BQUQ(東莞)は、1つのISO9001工場でCNC加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産を運営しています。中国東莞から直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


