
スイス型旋盤の固定式・摺動式ガイドブッシュの比較:支持、クリアランス、摩耗、適合性。BQUQは東莞でスイス型コレットブッシュシステムを加工しています。
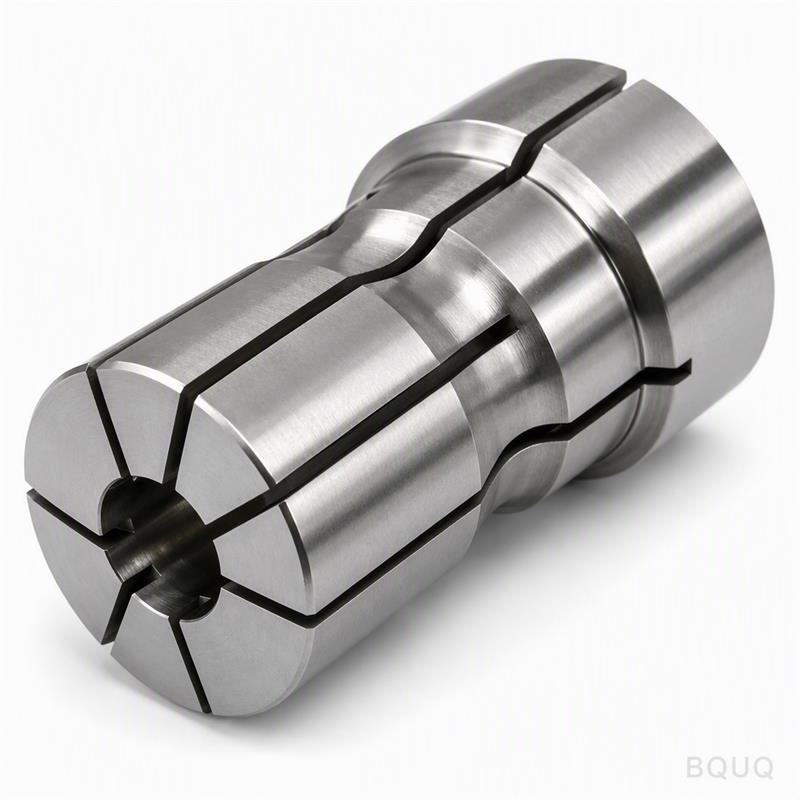
スイス型旋盤のガイドブッシュ:固定式と摺動式
ガイドブッシュは、スイス型旋盤をスイス型たらしめる部品です。切削工具のすぐ後ろでバー材を支持する高精度スリーブであり、細長い材料がたわまずに真直ぐ加工されるようにします。固定式(ブッシュは固定され、バー材がその中を摺動する)と摺動式(ブッシュが主軸台とともに移動する)の2つの構造は、支持剛性と加工柔軟性のトレードオフの関係にあります。
すべてのスイス型旋盤にはガイドブッシュが搭載されていますが、どのタイプを採用すべきかについて、加工現場の意見が一致することはほとんどありません。それは、その答えが実際のワークに依存するからです。長くて細く、高精度な表面仕上げが要求される部品には、固定ブッシュの剛性支持が適しています。一方、主軸の長いストロークや重切削が必要な機械では、摺動ブッシュが使用されることが多いです。本ガイドでは、それぞれの構造がどのように機能するか、その数値的な特徴、そして推測に頼らずに選択する方法を解説します。
ブッシュの実際の役割
一般的な旋盤では、チャックが短く剛性の高いワークを保持し、工具はその掴み部の近くで切削します。スイス型旋盤では主軸台が摺動し、バー材を工具ゾーンを通過させて送ります。そのため、ワークは直径に対して非常に長くなることがあります。切削点で支持がなければ、バー材は工具から逃げるようにたわみ、テーパー状、楕円状、びびり痕のある部品になってしまいます。
ガイドブッシュはこのギャップを埋めます。ブッシュは工具のすぐ後方に取り付けられ、その内径はバー材に数ミクロンの精度で適合し、切削力が作用する正確な位置でバー材を保持します。主軸コレットはバー材を送り出し回転させ、ブッシュはその位置を決めます。この両方が正しく機能する必要があります。真直ぐ送り出すスイス型コレットチャックと、正確に支持するブッシュは、一つのシステムの両輪です。
固定式と摺動式:2つの構造
固定ブッシュ式の機械では、ブッシュは工具ゾーン近くの機械フレームに固定され、主軸台が送りを出す際にバー材がその中を摺動します。これは古典的なスイス型の構成であり、このプロセスが長く細い高精度部品で名声を得た理由です。支持点が決して移動しないため、バー材はすべてのパスで工具位置において案内されます。
摺動ブッシュ式の機械では、ブッシュは主軸台に搭載され、一緒に移動します。したがって、支持点はバー材とともに移動し、これにより機械で可能なことが変わります。主軸はバー材が支持された状態でより長いストロークにわたって加工でき、バー材がストローク全体にわたって力が加わる位置の近くで保持されるため、重切削が実用的になります。コスト面では、より複雑で高価な主軸台アセンブリと、移動中に位置合わせが必要なブッシュが求められます。
| 要素 | 固定ブッシュ | 摺動ブッシュ |
|---|---|---|
| 取り付け | 機械フレームに固定 | 主軸台に搭載 |
| 送り中の支持点 | 工具ゾーンで固定 | バー材とともに移動 |
| 一般的なバー材クリアランス | 密、一般的に約0.003~0.008 mm | 緩め、一般的に約0.01~0.02 mm |
| 一般的な長所 | 細長い部品、微細な仕上げ、真円度 | 長いストローク、重切削、柔軟性 |
| 一般的な短所 | 一箇所でのブッシュ摩耗 | 位置合わせ部品が多い、コスト高 |
| 段取り替え | 各バー材に合わせてブッシュを選定 | ブッシュ選定と移動時の位置合わせ確認 |
クリアランス値は、小~中径バー材における一般的な運転範囲であり、固定仕様ではありません。より大きなバー材や高速回転では、この数値は大きくなります。構造上の違いは確実です。固定式は動かない単一の支持、摺動式はワークに追従する支持です。
部品形状とプロセスによる選定
実際的な選定ルールは、長さ対直径比と切削の厳しさから始まります。部品が長く細い場合(例えば、無支持の直径の10倍以上)、支持点をできるだけ工具の近くに置く必要があり、これは固定ブッシュ運転を示唆します。ジョブが長いストロークにわたる主軸加工によって支配される場合、または積極的な重切削を行い、主軸台とブッシュを一体の剛性ユニットとして移動させたい場合は、摺動ブッシュ式の機械がその複雑さに見合う価値を発揮します。
ブッシュの材質と構造は、アーキテクチャと同様に重要です。ブッシュの内径は摩耗を受けるため、量産工場では長期間の運転に超硬ブッシュまたは交換可能なライナー付き超硬を使用し、短時間の運転や軟質材料には焼入れ鋼を使用します。また、ブッシュは実測された材料に合わせてサイズを決める必要があります。固定ブッシュの内径が0.005 mmきつすぎると、温まったバー材に焼き付きを起こし、0.02 mm緩すぎるとバー材がたわむ可能性があります。
| ブッシュ材質 | 一般的な摩耗寿命 | 一般的な用途 |
|---|---|---|
| 焼入れ工具鋼 | 中程度 | 短時間運転、真鍮、アルミニウム、軟鋼 |
| 超硬ソリッド | 長い | 大量生産、研磨性合金 |
| 交換可能なライナー付き超硬 | 長い、更新が安価 | 多品種生産、迅速なブッシュ交換 |
| 割り型/調整式 | 材質による | 精密加工における微細なクリアランス調整 |
経済性は単純です。ブッシュはバー材、工具、主軸に比べて安価です。バー材に傷をつけたり、寸法がずれたりする前に交換し、定期的に使用するすべてのバー材のスペアを用意してください。
どちらのタイプでも運転とメンテナンス
機械がどちらの構造であっても、3つの習慣がブッシュを良好な状態に保ちます。第一に、実際のバー材の直径を測定し、それに合わせてブッシュの内径を発注または研磨することです。公称サイズは変動し、バー材も変動します。第二に、ブッシュとバー材を清潔に保ち、十分に潤滑することです。切りくずがタイトな内径に引きずり込まれると、数秒で両方の表面に傷がつきます。第三に、兆候に注意することです。バー材の光沢のある帯、表面仕上げの突然の変化、前端径のずれは、すべて他の何よりも先にブッシュの摩耗を示しています。当社のコレットシステムガイドでは、ブッシュファミリー全体とサイズ選定のロジックを網羅しており、コレット振れの記事では、支持誤差がどのように部品の測定誤差になるかを説明しています。
ブッシュとコレットを一つの供給元から一緒に指定する場合、位置合わせの責任はより簡単になります。BQUQは、スイス型コレットチャックおよび自動旋盤用コレットと並行してガイドブッシュ加工を行っており、0.005 mmクラスのCNC加工能力を備えているため、内径、座面、テーパーは同じ基準に対して製造されます。材料サイズとブッシュの詳細をsc@bquq.comに送信してください。12営業時間以内に見積もりを提供します。
よくある質問
Q: 固定式と摺動式では、どちらの方が表面仕上げが良いですか?
A: 固定ブッシュは、細長い部品の場合、支持点が動かずクリアランスを最も密に保てるため、通常、仕上げで優れています。摺動ブッシュ式の機械も、適切なジョブでは同等の仕上げを達成できますが、位置合わせの変動要因が多くなります。仕上げはどちらの場合も段取りによって決まります。
Q: バー材のサイズごとに異なるブッシュが必要ですか?
A: はい、必要です。ブッシュの内径は実際のバー材に合わせる必要があります。一般的には、タイプと直径に応じて数ミクロンから約0.02 mmの範囲です。段取り替え時間を節約するために大きめのブッシュを使用すると、たわみと仕上げ不良が保証されます。
Q: バー材の一箇所に光沢のある帯ができるのはなぜですか?
A: それはブッシュがバー材に接触している摩耗箇所です。通常、内径がきつすぎる、乾燥運転、またはバー材とブッシュの間に切りくずが挟まったことが原因です。その帯がすべての部品に傷をつける前に、停止して内径を確認してください。
Q: 固定ブッシュ式の機械で摺動ブッシュ式の加工はできますか?
A: 厳密な意味ではできません。ブッシュの取り付けは主軸台とフレームの構造に組み込まれているためです。ブッシュのタイプ(鋼、超硬、ライナー)とクリアランスは変更できますが、固定式と摺動式は機械の設計であり、ブッシュのオプションではありません。
Q: ガイドブッシュはどのくらいの頻度で交換すべきですか?
A: 普遍的な間隔はありません。材料、速度、潤滑に依存します。ジョブが変わるたびに検査し、内径に摩耗段差が見られる場合、仕上げが劣化した場合、または前端径がずれた場合に交換してください。通常、ブッシュが致命的に故障するずっと前に交換時期が来ます。
BQUQエンジニアリングチーム著。BQUQは中国東莞にあるISO9001認証工場であり、CNC加工、金属プレス加工、特注ばね、ヒートシンク、コレットラインを一つの屋根の下で運営しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787に送信してください。12営業時間以内に見積もりを提供します。www.bquq.com


