
熱が横方向に広がる、またはフィンまで移動する場合、ヒートパイプはコストに見合う価値を発揮します。熱伝導率、コスト、信頼性を比較。BQUQ(ISO9001、Dongguan)は12時間以内にお見積もり。
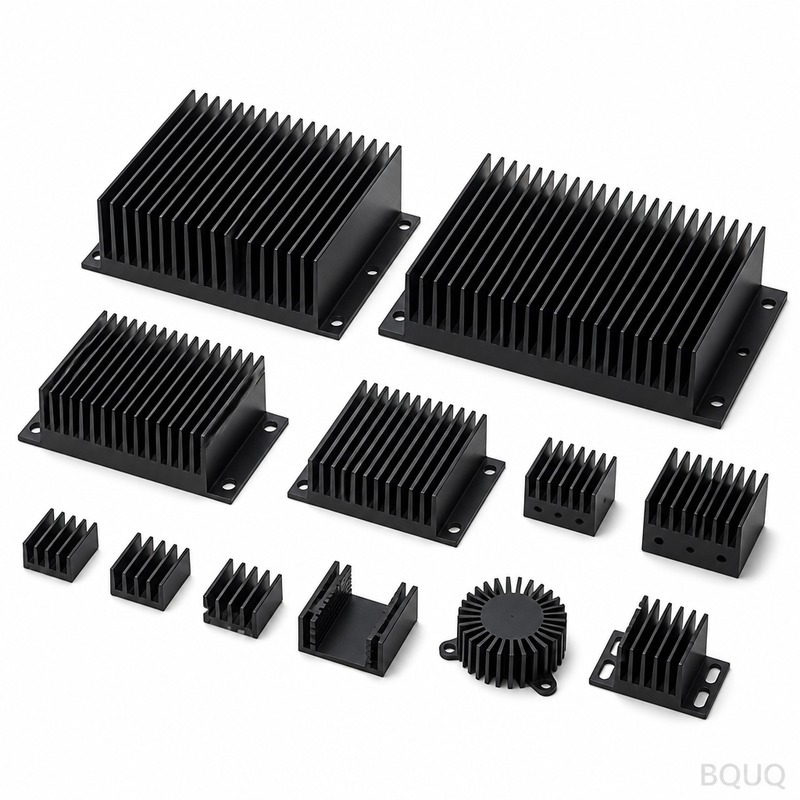
ヒートパイプ対ソリッドヒートシンク:ヒートパイプのコストに見合う分岐点
ヒートパイプがコストに見合う価値を発揮するのは、熱を真上に放散するのではなく、横方向に移動または拡散させる必要がある場合です。具体的には、熱源がベースの約4分の1未満を占める場合、フィンやリモートクーラーに到達するまでに熱が50〜100 mm以上移動する必要がある場合、または空気の流れが熱源から離れた場所にあるフィンにしか到達できない場合です。熱源がすでにベース全体に広がっており、空気がその真上を通過する場合、ソリッドアルミニウムまたは銅製のヒートシンクは、より低コストで、故障する接合部も少なく、同等の冷却性能を発揮します。
ヒートパイプは魔法の導体ではなく、賢い導体です。相変化(蒸気の移動、凝縮、ウィックによる還流)を利用して熱を移動させるため、軸方向の見かけの熱伝導率は非常に高くなりますが、蒸発部と凝縮部における熱伝達の他のすべての法則には従います。このガイドでは、熱性能、コスト、信頼性という重要な3つの軸に基づいて、ソリッドヒートシンクと比較します。
ヒートパイプが実際に変えること
ソリッドアルミニウムベースの横方向の熱伝導率は約200 W/m·K、銅は約390 W/m·Kです。ヒートパイプは、直径、長さ、ウィック、封入量に応じて、5,000〜200,000 W/m·Kの範囲の実効熱伝導率で熱を軸方向に移動させます。これは銅よりも2〜3桁高い値です。ただし、この数値はパイプの軸方向にのみ適用され、パイプの輸送能力までの範囲に限られます。毛細管限界や沸騰限界を超える電力を加えると、蒸発部が乾燥し、パイプは導体ではなくなり、温かい銅管になります。
| 材料またはデバイス | 実効熱伝導率(代表値) | 得意な用途 |
|---|---|---|
| 6063アルミニウム ソリッド | 約200 W/m·K | 短距離の低コストな熱拡散 |
| 銅 ソリッド | 約390 W/m·K | 熱拡散と伝導、高コスト・高重量 |
| 6 mmヒートパイプ(軸方向) | 約5,000〜50,000 W/m·K | 50〜200 mm離れたフィンスタックへの熱移動 |
| 8 mmヒートパイプ(軸方向) | 約10,000〜100,000 W/m·K | パイプ1本あたりのより高い熱輸送 |
| ベーパーチャンバー(面方向) | 約5,000〜20,000 W/m·K相当 | 広い平面ベースでの熱拡散 |
要点:ヒートパイプとベーパーチャンバーは、熱を拡散・輸送するためのものであり、フィンの代替品ではありません。フィンが空気へ熱を放散する際の対流の物理法則は同じであり、パイプは、空気が実際に流れる場所にフィンを配置することを可能にするだけです。そのような移動が必要ない場合、パイプは冷却効果を追加することなく、コスト、接合部、および故障モードを追加することになります。
実際の製品における分岐点
この判断は、熱的に考える前に幾何学的に考える必要があります。120 mmのクーラーフットプリント内で150 Wを放散する35 × 35 mmのCPUダイを想像してください。ダイはベースの約8%を占めます。120 mm全体に150 Wを大きな温度低下なしに拡散するのに十分な厚さのソリッドアルミニウムベースは、重く、それでも熱応答は遅くなります。銅は機能しますが、パイプアセンブリよりも重量とコストがかかります。次に、60 × 60 mmのベース上にある50 × 50 mmのパワー抵抗器を想像してください。熱源はベースの大部分を占め、空気はその真上のフィンに到達するため、ソリッド押出材が明らかに最適な選択です。
| アプリケーションパターン | ソリッドヒートシンク | ヒートパイプアセンブリ |
|---|---|---|
| 熱源がベースの大部分を占め、その上のフィンに空気が届く | 最適な選択—最低コスト | 利点なし、コスト増 |
| 小型の高温ダイ、大きなフィン面積が必要(CPU/GPUクラス) | 厚く、重く、熱拡散が遅い | 複数パイプまたはベーパーチャンバーが有効 |
| 熱を100 mm以上離れたリモートフィンパックやシャーシ壁に移動する必要がある | ヒートスプレッダなしでは非現実的 | パイプが標準的な解決策 |
| 密閉エンクロージャ内で、熱を冷却壁に移動する | 厚い銅板が可能 | 壁ブラケットへのパイプ、コンパクト |
| 長く狭い基板上のLEDアレイ | 銅PCBまたは厚いスプレッダ | 基板に沿ったパイプ、一端を冷却 |
要点:分岐点は、熱源のフットプリントが冷却フットプリントに比べて小さい場合、または冷却面が離れた場所にある場合に現れます。熱設計の経験則:必要な横方向の輸送距離が約50〜100 mmを超える場合、または熱源がベース面積の約25%未満の場合は、パイプの採用を検討します。一方向に熱を移動させるのではなく、広い平面ベース全体に熱を拡散させることが問題である場合は、ベーパーチャンバーの採用を検討します。
コストと信頼性:誰もカタログに載せない部分
ソリッド押出ヒートシンクは、接合部、ウィック、封入物、方向性の制限がない単一のアルミニウム部品です。ヒートパイプアセンブリは、パイプ自体、溝付きベース、はんだ付けまたはろう付け接合部、およびサブアセンブリ全体を管理する必要があるサプライヤーを追加します。パイプを指定する前に、故障とコストのプロファイルを正直に比較してください。
| 要素 | ソリッドアルミニウムヒートシンク | ヒートパイプアセンブリ |
|---|---|---|
| 部品点数 | 1(クリップ除く) | ベース + 2〜6本のパイプ + TIM + クリップ |
| 故障する可能性のある接合部 | なし | パイプとベースの接合、パイプのシール |
| 方向感度 | なし | 重力により性能が低下。ウィックアップ方向は避ける |
| 凍結/過熱時の挙動 | なし(バルク金属) | 水封入の場合、使用温度範囲が制限される可能性 |
| 一般的なコスト | 部品あたり最低 | 同程度のサイズのソリッドヒートシンクの1.5〜4倍 |
| 熱的な「余裕」 | 形状によって固定 | パイプが過小設計の場合は高い—または壊滅的なドライアウト |
要点:ヒートパイプアセンブリの価格は、パイプ自体だけではありません。認定にかかる負担も含まれます。あらゆる方向、あらゆる温度極限、あらゆる電力過渡状態がテストケースになります。1つの方向、1つの電力レベル、および穏やかな周囲温度範囲で動作する製品の場合、その負担は依然として価値があるかもしれません。汎用製品の場合、ダイとフィン面積の比率が、要求される性能を満たすためのより安価な選択肢を残さないため、多くのクーラーがパイプを使用する理由が説明されます。
パイプアセンブリの選定と購入
分析の結果パイプが必要となった場合は、パイプ1本あたりの予算でサイズを決定します。6 mmパイプは通常約30〜60 W、8 mmパイプは通常約60〜100 Wを、電子機器で一般的な温度差で輸送できます。正確な値は、長さ、曲げ数、方向によって決まります。曲げは緩やかにし(半径はパイプ直径の約3倍以上)、蒸発部では元の直径の約70%未満に潰すことを避け、最も厳しい方向でテストしてください。水平でのベンチテストに合格したクーラーでも、蒸発部が凝縮部の上にある垂直取り付けでは5〜15%性能が低下する可能性があります。パイプを保持するベースは、多くの場合、厳密な溝形状を持つ機械加工部品であり、これは標準的なCNC機械加工ヒートシンクの作業です。パイプの調達、はんだ付け、封入量の管理は、通常、熱アセンブリの専門業者が行います。パイプ付きの図面が届いたら、サプライヤーにパイプの仕様、接合方法、方向テストデータを明記するよう依頼してください。この3つの回答により、アセンブリが設計されたものか、単に組み立てられたものかがわかります。比較のソリッドヒートシンク側では、押出ヒートシンクと機械加工された銅またはアルミニウムプレートが依然として主力であり、アルミニウム対銅ヒートシンクのガイドでは、パイプを追加するよりもベース金属をアップグレードする方が賢明な場合について説明しています。
よくある質問
Q: ソリッドヒートシンクよりもヒートパイプが優れているのはどのような場合ですか?
A: 小さな熱源から大きなベース全体に熱を拡散する必要がある場合、またはフィンや冷却壁に到達するまでに約50〜100 mm以上熱を移動させる必要がある場合です。熱源がすでにベースの大部分を占めており、その上のフィンに空気が届く場合、ソリッドアルミニウムヒートシンクは低コストで同等の冷却性能を発揮します。
Q: ヒートパイプ1本でどのくらいの熱を運べますか?
A: おおよそのサイズ選定の目安として、6 mmパイプは約30〜60 W、8 mmパイプは約60〜100 Wを、一般的な電子機器の温度差で輸送できます。正確な能力は、長さ、曲げ、ウィックの種類、方向、動作温度によって異なります。必ずパイプメーカーのデータで確認してください。
Q: ヒートパイプクーラーは長期的に信頼性がありますか?
A: はい、パイプが動作範囲内にあり、接合部が健全である場合、何百万台ものノートパソコンやサーバーで長年にわたり使用されています。リスクは、輸送能力を超えることによるドライアウト、不利な方向での性能低下、パイプとベースの接合不良です。これらはすべてテストによって検出されます。
Q: ヒートパイプクーラーを垂直に取り付けると性能が悪くなるのはなぜですか?
A: 方向によって、作動流体がウィックを通って戻る方法が変わるためです。蒸発部が凝縮部より下にある場合、重力が還流を助けます。蒸発部が上にある場合、ウィックは重力に逆らうため、能力は通常5〜15%以上低下します。実際の取り付け方向でテストしてください。
Q: ヒートパイプには銅フィンが必要ですか?
A: 通常は必要ありません。パイプがフィンアレイに熱を移動させるため、アルミニウムフィンは銅とほぼ同等に空気へ熱を放散し、重量とコストはわずかです。銅フィンがその価値を発揮するのは、主に高密度アレイのように、フィンスタック自体も横方向に熱を拡散する必要がある場合です。
関連記事
- aluminum-vs-copper-heat-sinks — BQUQ熱管理エンジニアリングシリーズより。
- heat-sink-fin-design-guidelines — BQUQ熱管理エンジニアリングシリーズより。
- air-cooling-vs-liquid-cooling-electronics — BQUQ熱管理エンジニアリングシリーズより。
関連リソース
- BQUQについて:DongguanにあるISO9001認証工場で、1つの屋根の下で4つの生産ラインを運営しています。
- ヒートシンクおよび熱部品:熱ラインからの押出、CNC機械加工、およびスタンピングオプション—押出ヒートシンク、CNC機械加工ヒートシンク、スタンピングヒートシンク。
- 業界動向:バイヤー向けの製造、材料市場、および調達分析。
- 技術記事:エンジニアリングガイドとプロセス比較—この記事の出典元です。
- FAQハブ:CNC、スタンピング、ばね、ヒートシンクに関する簡単な回答。
- ケーススタディ:当社が設計・納品したプロジェクトからの実際の部品と実際の数値。
- お問い合わせ:図面をお送りいただければ、12営業時間以内にお見積もりいたします。
BQUQエンジニアリングチーム著。BQUQは、中国DongguanにあるISO9001認証工場で、CNC機械加工、金属スタンピング、カスタムばね、ヒートシンク、コレットの各ラインを1つの屋根の下で運営しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787までお送りいただければ、12営業時間以内にお見積もりいたします。www.bquq.com


