
CNC加工ヒートシンクは、低ロット、厳格なベース平面度、銅、押出成形では作れない形状で優位です。BQUQ(ISO9001、Dongguan)は12時間で見積もりを提供します。
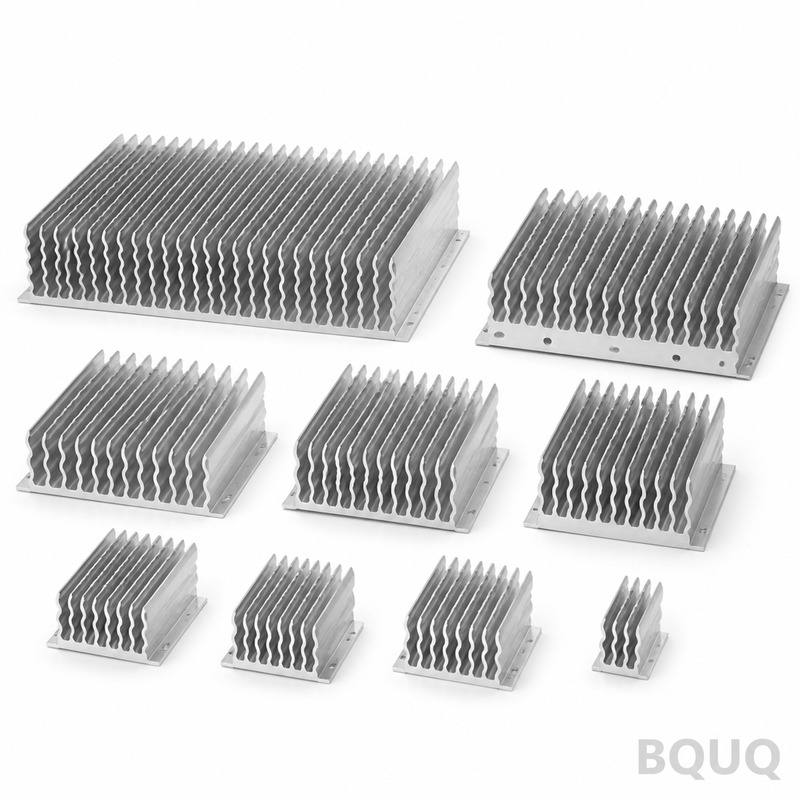
CNC加工ヒートシンク:押出成形より加工が勝る場合
CNC加工が押出成形に勝るのは、数量が少ない場合、ベースに真の精度が必要な場合、材料が銅の場合、または金型では不可能な形状の場合です。試作品や数百個未満の短納期ロット、平面度とポケット加工が必要なベース、放射状または交差フィン、あらゆるプロファイルよりも厚いまたは複雑な部品が該当します。逆に、押出プロファイルが存在するか金型が正当化される場合、押出成形は部品単価で勝ります。その分岐点は数量と形状の問題であり、品質の問題ではありません。
機械加工されたヒートシンクは、アルミニウムまたは銅の固体ブロックから始まり、エンドミルでフィンを削り出します。これは無駄に聞こえるかもしれません。そして、単純な形状を量産する場合、実際に無駄です。しかし、機械加工は、押出成形が安価に提供できない3つの利点をもたらします。すなわち、工具へのコミットメントがないこと、デバイスに接触する部分の精度、そして形状の自由度です。これらのそれぞれが、適切な部品において実際の金銭的価値を持ちます。
機械加工が適切な選択となる場合
金型の議論を始める前に、機械加工を指し示す4つの状況があります。第一に、低数量:押出金型を償却する必要がないため、50個の機械加工ヒートシンクの製造は、カスタムプロファイル用の金型だけよりも安価なことがよくあります。第二に、精度:薄いTIM層を機能させるために平坦でなければならず、デバイスに対して相対的に位置決めされた取り付けポケットと穴を持つベースは、機械加工された特徴が、押出表面では達成できない公差を保持します。第三に、銅:銅は押出成形が難しく、ほとんどの場合、機械加工またはスカイビング加工されます。第四に、形状:2方向のフィン、円筒の周りの放射状フィン、交差またはピンフィン、段付きベース、密閉チャネルはすべて機械加工の領域です。
| 状況 | 押出成形ルート | CNC機械加工ルート |
|---|---|---|
| 100個、既存プロファイルなし | 新しい金型1,000ドル以上—非経済的 | 工具不要。機械加工が勝る |
| 1,000個、標準プロファイルが存在 | 長さに切断—最も安価 | 機械加工はコストで負ける |
| 5,000個、カスタムプロファイル | 金型は数セントに償却—勝る | 機械加工は複雑なベースのみ |
| 銅部品、任意の数量 | 現実的でない | 機械加工またはスカイビングが標準 |
| ベース平面度≤0.1mm+ポケット | いずれにせよ機械加工が必要 | 直接機械加工 |
要点:決定ツリーは短いです。既存のプロファイルまたは実際の量産—押出成形。それ以外—機械加工。そして、熱インターフェースが平坦で、ポケット加工され、精密に穴あけされたベースを要求する場合、答えはしばしばハイブリッドです。つまり、押出成形されたフィン部と機械加工されたベースの組み合わせで、安価なフィンと機械加工の精度を兼ね備えます。
押出成形では作れない形状
押出成形は金属を固定された断面に押し通すため、すべてのフィンは一方向に全長にわたって延びます。機械加工は3軸で動く工具で切削するため、フィンは2方向(交差切断)に延びたり、円筒から放射状に広がったり、先細りになったり、段付きになったり、端の手前で止まったりすることができます。ピンフィン—小さな正方形または円形のピンの配列—は機械加工の専門分野であり、空気がチャネリングする代わりにピンの間を回転できるため、コンパクトな強制空冷設計でストレートフィンよりも優れた性能を発揮します。
| 形状 | 押出成形 | CNC機械加工 |
|---|---|---|
| ストレート平行フィン | 可能 | 可能 |
| 交差または2方向フィン | 不可 | 可能 |
| 円筒上の放射状フィン | 不可 | 可能 |
| ピンフィン配列 | 不可 | 可能 |
| 段付きまたは先細りフィン | 限定的 | 可能 |
| 2つの対向面にあるフィン | 不可(2つの金型) | 可能、1回のセットアップクラス |
| ベース内の密閉チャネルまたは空洞 | 不可 | 可能(ポケット) |
要点:エンベロープが複数の方向にフィンを強制する場合、プロセス決定はすでに下されています—いかなる金型もそれを生産できず、機械加工(または別々のフィン部の接合)が唯一のルートです。ここで、機械加工されたヒートシンクは妥協ではなくなり、熱設計全体を可能にする技術になります。
精度が効果を発揮する場所
熱インターフェースはベース上に存在し、ベースこそ機械加工ヒートシンクがその価格を正当化する場所です。機械加工されたベースは、100mmにわたって約0.05mm以下の平面度を維持でき、これは押出成形されたままの表面よりも一桁厳しい公差です。これにより、薄いグリースまたは相変化層が、空気ギャップを橋渡しする代わりにその役割を果たすことができます。穴パターン、ざぐり穴、ポケットは、デバイスのフットプリントに対して±0.05mm以下の通常の機械加工公差で位置決めされるため、組み立てはユニットごとに再現可能です。
| 特徴 | 典型的な機械加工能力 | 熱的に重要な理由 |
|---|---|---|
| ベース平面度 | 100mmあたり≤0.05mm | 薄く均一なTIM層 |
| 取り付け穴の位置 | ±0.05mmクラス | 再現可能なクランプ圧力 |
| ポケットとざぐり穴 | ±0.05mmクラス | コンポーネントの収納、キャプティブハードウェア |
| ベースの表面仕上げ | Ra 0.8–1.6 µm 標準 | 一貫した接触抵抗 |
| フィン厚さ(フライス加工) | 約0.8mm以上 | 金型の制限なしに高密度配列 |
要点:ベース平面度の誤差やうねりが0.05mmあるごとに、デバイス下の空気ギャップになります。そして空気は建物内で最悪の熱インターフェース材料です。図面にベース平面度を指定すれば、マシニングセンターがそれを実現します。押出成形品で同じ特徴を得るには別のフライス加工が必要になるため、機械加工部品として一度だけコストを支払う方が、二度支払うよりも多くの場合安価です。
コストの現実:機械加工が勝つ場合と負ける場合
機械加工ヒートシンクには金型コストがかからないため、低ロットでは無敵ですが、除去される金属の立方ミリメートルあたり、およびスピンドル時間の分あたりにコストがかかります。単純な100×100×40mmのアルミニウムブロックにストレートフィンを付ける場合、数分で機械加工できるかもしれませんが、銅の高密度ピンフィン配列は1時間かかることがあります。計画ガイドとして、機械加工アルミニウムヒートシンクは通常、押出金型が償却されるまで、同等の押出成形品よりも高い部品単価帯になります。分岐点は通常、プロファイルの複雑さに応じて、数百個から数千個の範囲にあります。
| ルート | 工具 | 部品単価の傾向 | 最適な用途 |
|---|---|---|---|
| 押出成形、標準プロファイル | なし | あらゆる数量で最低 | 標準形状 |
| 押出成形、新しい金型 | 900〜2,500ドル | 約500m以降急速に低下 | 高量産カスタム |
| CNC機械加工、アルミニウム | なし | フラット、機械時間依存 | 短納期、複雑なベース |
| CNC機械加工、銅 | なし | 高い(材料+時間) | 高熱流束の局所拡散 |
| ハイブリッド:押出フィン+機械加工ベース | 金型+機械加工 | 中間 | 量産時の精密インターフェース |
要点:図面が平坦でポケット加工され、多機能なベースを必要とする場合、ハイブリッドを完全機械加工と正直に比較してください。標準押出品と機械加工ベースの組み合わせは、安価なフィンと機械加工の精度の両方を捉えることができます。分岐点未満のもの、銅部品、または2方向形状には、固体からの完全CNC機械加工が実用的な答えであり、これはBQUQがそのCNC機械加工ヒートシンクラインで実行しているルートです。同じDongguan工場には押出ヒートシンクも切削するマシニングセンターがあり、プロセスの推奨は利用可能な設備ではなく図面に従います。部品ファイルを数量と熱要件とともにsc@bquq.comに送信してください。12営業時間以内に見積もりを提供します。ヒートシンクコスト要因ガイドでは、価格の積み重ねを先に確認したい場合に、その計算方法を説明しています。
よくある質問
Q: 押出成形ではなくCNC機械加工ヒートシンクを選ぶべきなのはいつですか?
A: 試作品や数百個未満の短納期ロット(金型コストなし)、銅部品、約0.1mm未満の平面度とポケットおよび精密な穴を必要とするベース、そして押出成形では生産できない形状(交差、放射状、またはピンフィン)の場合です。適切なプロファイルを持つ量産では、押出成形が価格で勝ります。
Q: CNC機械加工はフィン形状をどの程度制限しますか?
A: 機械加工されたフィンは押出成形の限界よりも薄くできます—標準工具で約0.8mm以上—そして工具が到達できる任意の方向に延ばすことができます。深く狭いスロットは工具の長さと直径によって制限されます。幅の約10〜15倍より深いスロットは、特別な工具またはEDMが必要です。
Q: 機械加工ヒートシンクは押出成形品よりも熱的に優れていますか?
A: 自動的にはそうではありません—性能はフィン面積と空気流から来るのであり、フィンの製造方法からではありません。機械加工は、押出成形では作れない形状(ピンフィン、2方向フィン)を可能にし、ベース平面度がデバイスとヒートシンク間のインターフェースを改善する場合に熱的に勝ります。
Q: 銅ヒートシンクはなぜ押出成形ではなく機械加工されることが多いのですか?
A: 銅は押出性が低く、プレス力が高く、金型寿命が短く、プロファイルサイズが制限されます。ほとんどの銅ヒートシンクはプレートから機械加工されるか、スカイビング加工されるか、銅シートから成形されます。そのため、銅はその導電性がコストに見合う場所に主に登場します。
Q: 押出フィン部と機械加工ベースを組み合わせることはできますか?
A: はい、そして中程度の量産では、それがしばしば最も賢い熱的価値です。押出成形がフィンを安価に作り、その後、機械加工パスがベースを平坦にし、穴を開け、ポケットを切削します。2つの間の接合部が設計上の問題です。ろう付け、エポキシ、または機械的組み立てには、それぞれ独自の熱的ペナルティがあります。
関連記事
- ヒートシンクコスト要因 — BQUQサーマルマネジメントエンジニアリングシリーズより。
- ヒートシンク押出設計ガイド — BQUQサーマルマネジメントエンジニアリングシリーズより。
- ヒートシンク選定ワークフロー — BQUQサーマルマネジメントエンジニアリングシリーズより。
関連リソース
- BQUQについて:DongguanにあるISO9001認証のソース工場で、1つの屋根の下で4つの生産ラインを運営しています。
- ヒートシンクおよび熱部品:熱ラインからの押出、CNC機械加工、およびスタンピングオプション—押出ヒートシンク、CNC機械加工ヒートシンク、スタンピングヒートシンク。
- 業界動向:バイヤー向けの製造、材料市場、調達分析。
- 技術記事:エンジニアリングガイドとプロセス比較—この記事の出典となる詳細情報。
- FAQハブ:CNC、スタンピング、ばね、ヒートシンクに関する簡単な回答。
- ケーススタディ:当社がエンジニアリングし納品したプロジェクトからの実際の部品と実際の数値。
- お問い合わせ:図面を送信して、12営業時間以内に見積もりを取得してください。
BQUQエンジニアリングチーム著。BQUQは、中国DongguanにあるISO9001認証のソース工場で、CNC機械加工、金属スタンピング、カスタムばね、ヒートシンク、コレットラインを1つの屋根の下で運営しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787に送信して、12営業時間以内に見積もりを取得してください。www.bquq.com


