
実際に押出可能なヒートシンク押出プロファイルを設計:最小フィン厚と肉厚、フィン比、ダイの限界。BQUQ(ISO9001、東莞)は12時間で見積もりを提供します。
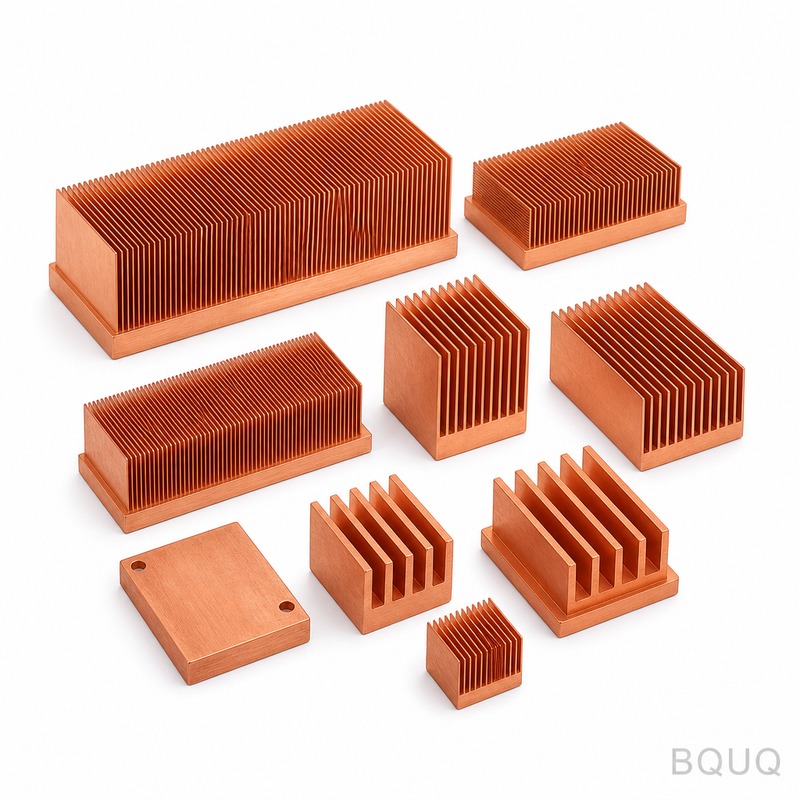
アルミ押出材の設計:フィン比、肉厚、ダイの限界
押出ヒートシンクプロファイルの品質はダイ次第であり、ダイには厳しい限界があります。6063材の場合、最小フィン厚は約1.0〜1.3 mm、最小肉厚は約1.2〜1.5 mm、経済的なフィン高さとギャップの比は約6〜8:1、そしてプレスに収まるプロファイルの包絡寸法が必要です。これらの限界内で設計すれば、プロファイルは速く押出され、寸法が安定し、コストも抑えられます。逆に、これらの限界を超えて設計すると、生産速度の低下、ダイ寿命の短縮、そして全バッチで公差問題が発生し、コストがかさみます。
押出加工は寛容に聞こえます。熱したアルミニウムを穴に通して、長さに切断するだけです。実際には、ダイはすべてのフィンにわたって金属の流れをバランスさせなければならない精密工具であり、プロファイルの形状がそのバランスの良し悪しを決定します。このガイドでは、プロファイルが描かれる前に設計者が知っておくべき数値を示し、CADで見栄えのする形状が、実際にプレスで製造可能な形状でもあるようにします。
フィン形状の制約:厚さ、ギャップ、比率
フィンは熱プロファイルの心臓部であり、押出が最も難しい部分でもあります。金属は各薄いフィンに流れ込み、完全に充填されなければなりません。フィンがその高さに対して薄すぎる場合、先端が充填される前に冷却され、フィンが欠けたり裂けたりします。業界の実用的な数値は、プレス間で物理が大きく変わらないため、狭い範囲に集中しています。
| 設計パラメータ | 実用的な押出限界(標準、6063材) | 限界を超えた場合の影響 |
|---|---|---|
| 最小フィン厚 | 1.0〜1.3 mm | フィンの充填不足や破断、ダイ寿命の大幅な低下 |
| 最小肉厚 | 1.2〜1.5 mm | 波打ち、寸法管理が困難 |
| フィン間の最小ギャップ | 約1.3〜1.5 mm | 金属が流れず、スロットが溶着する |
| フィン高さとギャップの比 | 約6〜8:1が経済的 | プレス速度低下、ダイの脆弱化、充填不良 |
| 最大フィン高さ | プロファイルで約100〜150 mm | これを超えると公差と速度が低下 |
| プロファイル外接円 | 標準で約200〜250 mm | プレスコンテナに収まる必要がある |
重要なポイント:設計者が最も頻繁に違反するのは比率です。高さ40 mmのフィンには、経済的な範囲内に収めるために少なくとも5〜7 mmのギャップが必要です。これは、自然対流の熱設計が求めるものと都合よく一致します。熱解析がこの制約範囲を超える、より高く、薄く、または密なフィンを要求する場合は、ダイを無理に使うのではなく、プロセスをCNC加工、スカイビング、または接合に変更する必要があります。
肉厚の均一性と金属の流れ
アルミニウムは、水がパイプ網を流れるようにダイを通過します。つまり、最も抵抗の少ない経路を取ります。フィン、タング、薄い壁は流れに抵抗し、厚い部分は金属が先に進みます。断面に非常に厚い部分と薄い部分が混在している場合、ダイ鋼がどれほど優れていても、出力されるプロファイルはねじれたり、反ったり、薄い部分が充填されなかったりします。
| 断面の特性 | プロファイルへの影響 | 設計上の対策 |
|---|---|---|
| 全体に均一な肉厚 | 真っ直ぐで安定、高速プレス | これを目指す |
| 厚いベース+薄いフィン(標準的なシンク) | 管理可能—古典的な形状 | ベースの比率を適度に保つ |
| 厚い部分から薄い部分への急激な移行 | 波打ち、ねじれ、充填不良 | テーパーやR移行を追加 |
| 深く狭いタング(長く細い形状) | ダイ内でタングが撓んだり折れたりする | 短くするか、サポートを追加 |
| 著しい非対称性 | ダイ通過後のプロファイルの湾曲やねじれ | 金属分布のバランスを取るか、部品を分割 |
重要なポイント:断面を幾何学的な問題としてではなく、流れの問題として考えてください。各フィンの基部に小さなRを付け、厚い部分と薄い部分の間に緩やかな移行を設けることは、CADではコストがかからず、プレスや矯正における無限の手間を省きます。
公差:押出材が実際に保証できる精度
押出材は機械加工部品ではありません。機械加工部品のように見積もると、期待外れになります。適切に設計されたプロファイルの断面寸法は、サイズにもよりますが、通常±0.3〜0.5 mm程度で維持され、重要な部分ではコストをかけてより厳しい管理が可能です。真直度、ねじれ、長さは別の仕様です。多くの設計を救うのは、熱界面を担う取付面は押出精度である必要はなく、後で機械加工されるという点を覚えておくことです。
| 寸法または形状 | 標準的な押出公差 | 注記 |
|---|---|---|
| 断面寸法 | ±0.3〜0.5 mm(プロファイルサイズ依存) | 標準的な商業用押出材 |
| 局所的に保持される重要寸法 | ±0.1〜0.25 mm 可能 | 速度に影響、必要な箇所のみ |
| 切断長さ | ±1 mm またはそれ以上 | 鋸で安価に厳しくできる |
| 真直度 | EN 755 / サプライヤー標準に準拠 | 熱処理の影響を受ける |
| ねじれ | EN 755 / サプライヤー標準に準拠 | 非対称プロファイルで悪化 |
| 取付面の平面度 | 押出後に機械加工 | ダイからは期待しない |
重要なポイント:機械加工される取付面や穴位置など、重要な箇所に精度を集中させ、その他の部分は押出材のままにします。古典的な役割分担は、押出材がフィンと大まかな外形を安価に作り、軽い機械加工パスでベースを平坦にし、穴を正確にし、熱界面を信頼性の高いものにします。
合金の選択:熱伝導率 vs 強度
熱プロファイルの場合、合金の選択はほとんどの場合、6063-T5か6061-T6です。熱伝導率の差は実際にあり、初心者が最も予想しない方向に傾きます。6063は合金含有量が少ないため6061よりも熱伝導率が高く、6061は構造部材としてより強く、機械加工性に優れています。
| 特性(標準値) | 6063-T5 | 6061-T6 |
|---|---|---|
| 熱伝導率 | 約200 W/m·K | 約155〜170 W/m·K |
| 降伏強度 | 約130〜180 MPa | 約240〜280 MPa |
| 押出性 | 優れている—フィンの標準 | 良好だが押し出しにくい |
| 標準的な用途 | ヒートシンク、熱プロファイル | 構造ベース、取付プレート |
重要なポイント:熱伝導率が優先されるフィン付きセクションには6063を、プロファイルが構造部材を兼ねる場合には6061を使用します。ベースが荷重を支える場合、6061機械加工ベースに6063フィンを組み合わせるのは正当な選択であり、押出フィンセクションに結合されるCNC機械加工ヒートシンクベースの自然な役割です。
ダイ切削前の設計レビュー
プレス問題を発見する最も安価な時期は、ダイが存在する前です。プロファイルを以下の質問に照らして確認してください。すべてのフィンが1.0 mm以上、すべてのギャップが1.3 mm以上か、高さとギャップの比が8:1以内か、肉厚が合理的に均一か、プロファイルが合理的に対称または少なくともフローバランスが取れているか、外接円がプレスに収まるか。いずれかの質問に対する答えが「いいえ」の場合、修正は形状変更または異なるプロセスです。完成した断面図を、長さ、合金、機械加工する面の指定とともに押出サプライヤーに送れば、ダイ設計レビューが残りを確認します。BQUQは、社内で切断および機械加工される押出ヒートシンクを中心に熱ラインを運営しており、コスト要因ガイドは、ダイとプロファイルの難易度がどのように価格に反映されるかを示しています。プロファイル図面をsc@bquq.comに送っていただければ、12時間以内の見積もりに、その形状が押出しやすいか、問題があるかについての率直な回答が含まれます。
よくある質問
Q: 押出アルミニウムヒートシンクの最小フィン厚は?
A: 通常の生産における6063プロファイルの場合、約1.0〜1.3 mmです。これ以下では、フィンの充填不足や破断が発生し、ダイ寿命が大幅に低下します。熱設計がより薄いフィンを要求する場合、スカイビング、接合、またはCNC機械加工による構造が現実的な選択肢です。
Q: 押出加工におけるフィン高さとギャップの最大比は?
A: 経済的な押出は6〜8:1付近に留まります。より高い比率はプレス速度が遅く、充填が悪く、ダイの摩耗が早まります。自然対流の最適値である6〜10 mmのフィンギャップは、高さ約60〜80 mmまでのフィンに対して、押出の制約範囲内に都合よく収まります。
Q: 押出プロファイルが保持できる公差は?
A: 断面寸法は通常、プロファイルサイズに応じて±0.3〜0.5 mmを維持し、局所的な形状はコスト増で約±0.1〜0.25 mmまで可能です。精密な取付面は、ダイに期待するのではなく、押出後に機械加工する必要があります。
Q: 押出ヒートシンクに最適なアルミニウム合金は?
A: フィン自体には6063-T5です。約200 W/m·Kの熱伝導率を持ち、押出が容易です。プロファイルが構造荷重も支える必要がある場合は、約155〜170 W/m·Kの低い熱伝導率を受け入れて、6061-T6を使用してください。
Q: 押出プロファイルがねじれたり反ったりするのはなぜ?
A: ほとんどの場合、非対称な断面や厚い部分から薄い部分への急激な移行による不均一な金属の流れが原因で、熱処理が複合することもあります。バランスの取れた流れと均一な肉厚になるように再設計するか、押出後の矯正を追加の工程とコストとして受け入れてください。
関連記事
- heat-sink-fin-design-guidelines — BQUQ 熱管理エンジニアリングシリーズより。
- heat-sink-cost-factors — BQUQ 熱管理エンジニアリングシリーズより。
- cnc-machined-heat-sinks-guide — BQUQ 熱管理エンジニアリングシリーズより。
関連リソース
- BQUQについて:東莞にあるISO9001認証工場で、1つの屋根の下で4つの生産ラインを運営しています。
- ヒートシンクと熱部品:熱ラインからの押出、CNC機械加工、プレス加工オプション—押出ヒートシンク、CNC機械加工ヒートシンク、プレス加工ヒートシンク。
- 業界動向:バイヤー向けの製造、材料市場、調達分析。
- 技術記事:エンジニアリングガイドとプロセス比較—この記事の出典元。
- FAQハブ:CNC、プレス加工、ばね、ヒートシンクに関する簡単な回答。
- ケーススタディ:当社が設計・納品した実際の部品と実績数値。
- お問い合わせ:図面を送信して、12営業時間以内に見積もりを取得。
BQUQエンジニアリングチーム著。BQUQは、中国東莞にあるISO9001認証工場で、CNC機械加工、金属プレス加工、特注ばね、ヒートシンク、コレットの各ラインを1つの屋根の下で運営しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787までお送りいただければ、12営業時間以内に見積もりを提供します。www.bquq.com


