
特注ヒートシンクの発注:熱仕様、DFMレビュー、見積、サンプル試験と承認、チェックリスト付き。BQUQ(ISO9001、Dongguan)は12時間以内に見積回答。
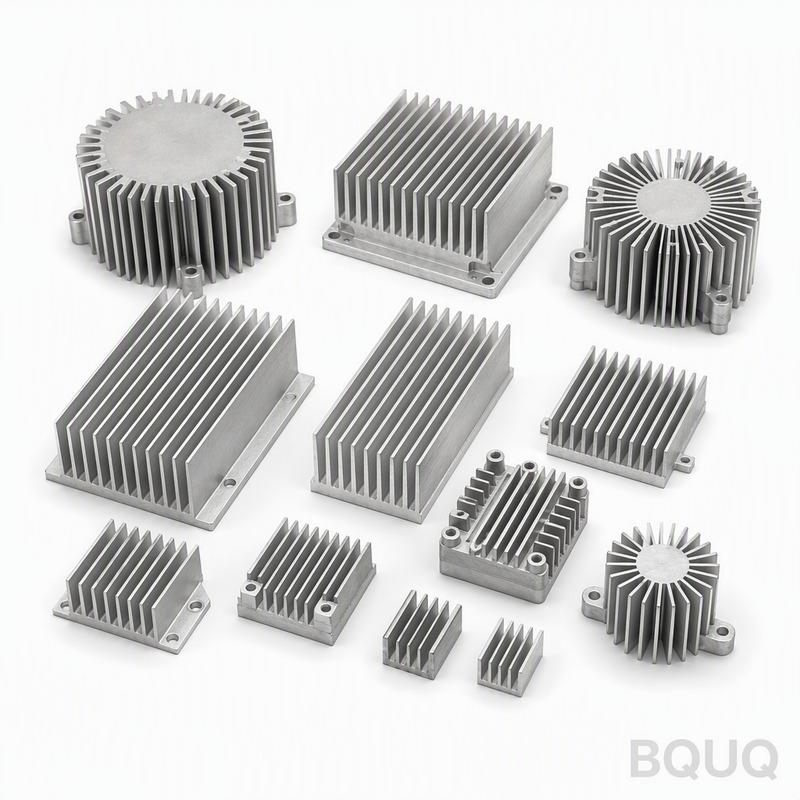
特注ヒートシンクの発注:図面からサンプルまでのワークフロー
特注ヒートシンクの発注は、6つのゲートを通過します。完全な熱仕様と機械仕様を送り、製造ルートのDFMレビューを受け、金型費を分けた見積を受け取り、文書化された熱試験と寸法試験に基づいてサンプルを承認し、検査データ付きで量産を開始し、繰り返し発注に備えて文書を保管します。すべてを左右するのは最初のゲートです。「約50W、冷却してください」という仕様では見積はできず、推測するしかありません。
特注ヒートシンクは、図面からサンプルに至る過程で、予測可能な方法で失敗します。熱要件が曖昧な表現で伝えられたり、機械図面にTIMを機能させるベース平面度が記載されていなかったり、サンプル到着前に合格基準を誰も文書化していなかったりします。このワークフローは、BQUQが押出ヒートシンクおよびCNC機械加工ヒートシンクのラインで使用しているものです。意図的に退屈なものであり、機能するからこそ退屈なのです。
ゲート1:熱仕様と機械仕様
問い合わせパッケージには、5つの熱数値と機械図面が必要です。5つの数値とは、最悪時の消費電力(データシートの標準値ではなく実測値)、許容最大ケース温度またはジャンクション温度、最悪時の周囲温度、気流(風速またはファンモデル、あるいは「自然空冷」という言葉)、そしてヒートシンクが収まるエンベロープです。図面には、取り付け穴パターン、部品フットプリント、クリップやネジのクリアランス、基板上でヒートシンクが回避しなければならないフィーチャーなど、機械的な真実が追加されます。
| 仕様項目 | 例 | 重要な理由 |
|---|---|---|
| 消費電力 | 28 W(実測、最悪時) | 全体の予算を決定 |
| 最大ケース温度 | 95 °C | 合格/不合格の基準線 |
| 最悪時周囲温度 | 55 °C | ΔTの基準 |
| 気流 | 自然空冷、または2 m/sのダクト流 | 形状を完全に変える |
| エンベロープ | 最大 120 × 90 × 45 mm | 物理的に収まる範囲 |
| ベース平面度要件 | 100 mmあたり ≤ 0.1 mm | 機械加工か押出成形かを決定 |
要点:熱数値が不足すると、工場は推測せざるを得ず、その推測はマージンとして価格に反映されます。つまり、どちらにせよ推測のコストを支払うことになります。完全な仕様にはストレートな見積が返りますが、曖昧な仕様には防御的な見積が返ります。電力がまだ測定されていない場合は、その旨を伝え、その段階でマージンを追加してください。黙ったままにしないでください。
ゲート2:DFMレビュー — どの製造ルートを選ぶか
仕様を手にしたら、工場はどの工程で部品を製造するかを教えるべきであり、どれを希望するかを尋ねるべきではありません。ルートは、数量、形状、取り付け面の精度によって決まります。フィンが直線的で、量がダイスを正当化するか、既存のプロファイルが適合する場合は、押出成形が有利です。ベースにポケット加工と厳しい平面度が必要で、量が少ない場合は機械加工が有利です。フィンが2方向にある形状の場合は、量に関係なく機械加工のみが選択肢となります。
| 設計シグナル | DFMが選択すべきルート |
|---|---|
| 直線フィン、既存プロファイル適合、任意の数量 | 押出成形、切断 |
| 直線フィン、カスタムプロファイル、年間500個以上 | 新規ダイスによる押出成形 |
| 約300個未満、または複雑なベース形状 | 素材からのCNC機械加工 |
| 2方向フィン、ピンフィン、放射状フィン | CNC機械加工 |
| 非常に大量、薄いフィン、板金の経済性 | スタンピングまたはフォールディングフィン |
| 大型パワーモジュール、ベース平面度+フィンが必要 | ハイブリッド:押出フィン、機械加工ベース |
要点:製造ルートを特定し、それを数量で裏付けるDFMレビューはエンジニアリングであり、暗黙のうちに1つの工程を仮定した見積は販売資料です。どの工程で価格設定されたか、代替案のコストはいくらかを尋ねてください。BQUQでは、押出、CNC、スタンピングを1つの工場で行っているため、その回答は単一の機械を保護するものではありません。
ゲート3:見積 — 金型費は別項目でなければならない
すべてのカスタム見積は、一時費用と部品単価を分ける必要があります。押出成形ではダイス代、機械加工ではプログラミングと初品検査時間がこれに該当します。この内訳を見れば、数量の計算がわかります。金型費を実際の年間数量で割れば、そのルートが予測に耐えうるかどうかがわかります。見積には、合金、表面処理、公差の前提も明記されるべきです。それぞれが価格に影響するからです。
| 見積項目 | 内容 | 確認ポイント |
|---|---|---|
| 金型費(ダイスまたは段取り) | 一時費用 | 実際の数量で償却されるか |
| 材料費と加工費 | 部品単価(押出または機械加工) | DFMルートと一致しているか |
| 二次加工 | 切断、フライス加工、穴あけ、タップ加工 | 統合または削減できるものはないか? |
| 表面処理 | 陽極酸化の種類と被覆範囲 | 自然空冷は黒色、ファン使用時はクリア |
| 検査/文書化 | ロットレポート、材料証明書 | 発注前に合意されているか |
要点:見積に金型費の項目がない場合、金型が不要(機械加工ルート)であるか、ダイス代が部品単価に含まれているかのどちらかです。どちらかを確認してください。ヒートシンクのコスト要因ガイドでは、各コスト層がどのように価格設定されているかを示しており、見積を単なる数字ではなく、地図として読むことができます。
ゲート4〜5:文書化された基準に基づくサンプル、試験、承認
サンプルは、仕様が物理的な現実となる段階です。そして、それはゲート1で合格基準が文書化されている場合にのみ意味を持ちます。サンプルは4つのチェックで承認します。図面に対する寸法(取り付け穴、ベース平面度、エンベロープ)、熱試験(定格電力、平衡状態到達後のケース温度、量産時TIMを使用)、表面処理(色、被覆範囲、マスキング漏れがないこと)、そして実際の製品への組み付け適合性です。結果を文書化してください。サンプル承認書は、量産と次回発注の両方が参照するものです。
| サンプルチェック | 方法 | 合格例 |
|---|---|---|
| ベース平面度 | 直定規/シックネスゲージまたはCMM | 100 mmあたり ≤ 0.1 mm |
| 取り付けフィーチャー | ゲージピン、ノギス、CMM | 図面通りの穴位置 |
| 熱性能 | 熱電対+電力試験 | 28 W、周囲温度55 °Cでケース温度 ≤ 95 °C |
| 組み付け適合性 | 実際の製品への取り付け | 干渉なし、均一なTIM押し出し |
| 表面処理 | 目視+膜厚チェック | 均一な黒色陽極酸化、未処理部なし |
要点:サンプルでの熱試験は、図面が正しかったことを証明する唯一の数値です。そのため、量産時と同じ界面材料で試験を実施してください。異なるTIMやTIMなしでの試験は何も検証しません。文書で承認し、記録を保管してください。最初の量産ロットが到着したとき、入荷検査で同じ4つのチェックを行うことでループが閉じます。
ゲート6:量産と繰り返し発注
量産は再現性の問題です。発注書には承認済みサンプルの仕様を再記載し、工場は同じ検査ポイントで同じ工程を実行し、ロットには寸法検査データを添付して、入荷時のQCが部品を再設計することなく検証できるようにする必要があります。ISO9001のプロセス管理は文書面をカバーします。あなたの側では、承認済み図面、試験記録、およびやり取りを一緒に保管し、次回の発注や製品に携わる次のエンジニアが完全な熱設計の経緯を把握できるようにすることです。この文書化により、価格改定のレビューが可能になり、セカンドソースの比較も公正になります。完全なパッケージをsc@bquq.comに送信すれば、12営業時間以内に見積が返ります。ヒートシンク選定ワークフローの記事では、熱予算がまだ文書化されていない場合にゲート1に供給されるエンジニアリング手順を示しています。
よくある質問
Q: 特注ヒートシンクの見積もりに、工場はどのような情報を必要としますか?
A: 消費電力、最大ケース温度またはジャンクション温度、最悪時の周囲温度、気流(または「自然空冷」)、エンベロープ、そして取り付けフィーチャーを示す図面です。熱数値と機械図面が揃うことで、工場は部品のサイズ決定、プロセス選定、価格設定を一度に行うことができます。
Q: 特注ヒートシンクのサンプル製作にはどのくらい時間がかかりますか?
A: CNC機械加工サンプルは、金型が不要なため、通常数日で出荷できます。新しいダイスを必要とする押出サンプルは、ダイス製作と初回プレスを含めて通常2〜4週間かかります。既存プロファイルの切断・機械加工はその中間です。
Q: 押出ダイス代は見積書で別項目にすべきですか?
A: はい。金型費は一時費用であり、実際の数量で割って経済性を確認できるように、明確に表示されるべきです。ダイス代が隠れた見積は、部品単価が不正確に見え、機械加工との比較が不可能になります。
Q: サンプルを承認する前に、どのような試験を行うべきですか?
A: 寸法(ベース平面度、取り付け穴、エンベロープ)、量産時TIMを使用した定格電力・平衡状態での熱性能、表面処理の被覆範囲、そして実際の製品への組み付け適合性です。サンプル発注前に設定した基準に照らして、文書で承認してください。
Q: 量産ロットにはどのような書類を同梱すべきですか?
A: 図面の重要フィーチャーをカバーする寸法検査レポート、材料/合金証明書、表面処理の検証記録です。カスタム部品については、承認済みサンプル記録と熱試験記録をファイルに保管してください。これらはすべての繰り返し発注の基準となります。
関連記事
- ヒートシンク選定ワークフロー — BQUQサーマルマネジメントエンジニアリングシリーズより。
- ヒートシンクのコスト要因 — BQUQサーマルマネジメントエンジニアリングシリーズより。
- ヒートシンクの熱試験 — BQUQサーマルマネジメントエンジニアリングシリーズより。
関連リソース
- BQUQについて: 東莞にあるISO9001認証工場。4つの生産ラインを1つの屋根の下で運営。
- ヒートシンクおよび熱部品: 熱ラインからの押出、CNC機械加工、スタンピングオプション — 押出ヒートシンク、CNC機械加工ヒートシンク、スタンピングヒートシンク。
- 業界動向: バイヤー向けの製造、材料市場、調達分析。
- 技術記事: エンジニアリングガイドとプロセス比較 — この記事の出典元。
- FAQハブ: CNC、スタンピング、ばね、ヒートシンクに関する簡単な回答。
- ケーススタディ: 当社が設計・納品した実際の部品と実績数値。
- お問い合わせ: 図面を送信していただければ、12営業時間以内に見積を提供します。
著者:BQUQエンジニアリングチーム。BQUQは、中国東莞にあるISO9001認証工場であり、CNC機械加工、金属スタンピング、特注ばね、ヒートシンク、コレットの各ラインを1つの屋根の下で運営しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787までお送りください。12営業時間以内に見積を提供します。www.bquq.com


