
ヒートシンクのコストは、金型、押出、機械加工、表面処理の4つの要素で決まります。コストの積み上げと数量による価格変動ポイントを解説。BQUQ(ISO9001認証、東莞)は12時間以内にお見積もりいたします。
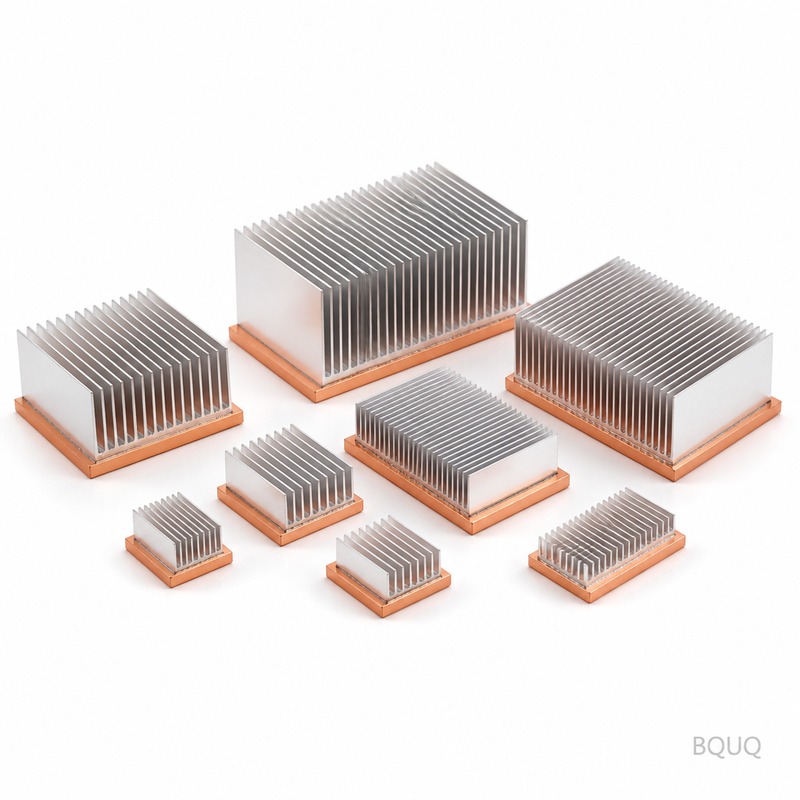
ヒートシンクのコストを左右する要素:金型、押出、機械加工、表面処理
ヒートシンクのコストは、4つの決定事項の積み重ねです。すなわち、工具(金型の有無)、押出材または素材、原材料のプロファイルを完成部品に変える機械加工工程、そして表面処理です。単純な切断のみの押出ヒートシンクは、量産時には1個あたり1〜5米ドルになります。一方、カスタム金型、ベースのフライス加工、穴あけ、黒アルマイト処理を追加すると、金型費が償却されるまでは、同じ形状でも1個あたり5〜20米ドルになる可能性があります。重要なのは、どの層が予算を圧迫しているかを把握することです。
ヒートシンクは一見単純に見えます(フィン付きのアルミの塊)。そのため、購入者は、外見が似ている2つの部品の価格差にしばしば驚かされます。その差は、ほとんどの場合、魔法によるものではありません。それは、工具費の数量計算と、形状の中に隠された機械加工時間によるものです。このガイドでは、コストを層ごとに分解し、お金がどこに使われ、どのレバーが実際にコストを動かすのかを正確に示します。
層1: 工具 — 金型の有無
押出プロファイルには押出金型が必要であり、金型はお客様の正確な断面形状に合わせて切削された精密鋼製工具であるため、実際にコストがかかります。一般的なヒートシンク用プロファイル金型は、複雑さに応じて900〜2,500米ドルの範囲であり、初回注文時には、2番目の「延伸/矯正」金型セットとサンプルランが少し追加されます。金型は、これまでに押し出したすべてのメートルに分散される固定費であり、部品あたりの負担額は純粋に数量ゲームとなります。
| 製造方法 | 工具費(標準) | コスト効果が高い条件 |
|---|---|---|
| 押出(既存の在庫プロファイル) | なし(金型は既存) | あらゆる数量。部品単価は最安 |
| 押出(新規カスタム金型) | 900〜2,500米ドル | 年間約500m以上、または複数年にわたるプログラム |
| 固体からのCNC機械加工 | なし(プログラミングのみ) | 試作品、短納期生産、複雑なベース形状 |
| プレス/折り曲げフィン | 金型 2,000〜8,000米ドル以上 | 年間50,000〜100,000個以上 |
| 接合/スカイブドフィン | 治具 + 接合工具 | 高性能、中量生産 |
重要なポイント: 金型は数量に対する賭けです。プログラムが全部で200個の場合、1,500米ドルの金型は、金属を切削する前に1個あたり7.50米ドルを追加することになり、ほとんどの場合、固体からの機械加工よりも悪くなります。プログラムが年間50,000個の場合、同じ金型は1個あたり0.03米ドルとなり、ほぼ無料になります。押出の見積もりと機械加工の見積もりを比較する際は、必ず金型費をご自身の実際の数量で割ってから比較してください。
層2: 材料と押出
押出自体は、アルミニウム1kgあたりの価格に、プロファイルの難易度を反映した加工費が加算されます。単純な対称プロファイルは高速で押し出せますが、背が高く薄いフィンを備えたプロファイルは低速で、金型の寿命を縮めます。合金は、価格において人々が予想するほど重要ではありません(6063-T5は標準的な熱交換用押出合金であり、ほとんどの工場では6061とほぼ同じコストです)が、プロファイルの難易度は価格に大きな影響を与えます。押出後、プロファイルは所定の長さに切断されますが、その後のすべての工程で部品単価が大幅に上昇します。
| プロファイルの特徴 | 押出コストへの影響 | 備考 |
|---|---|---|
| 単純なフラットまたはブロック形状 | 基準 | 最も速いプレス速度 |
| フィン付きプロファイル、ピッチ ≥ 6 mm | +0〜15% | 標準的な熱交換用プロファイル |
| 高密度フィン、ピッチ < 4 mm | +15〜40% | プレス速度が遅く、金型の摩耗が増加 |
| 約1.5 mm未満の薄肉 | +20〜50% | 充填が難しく、寸法管理が困難 |
| 非対称または薄い舌部 | +10〜30% | 金属の流れのバランスが取りにくい |
重要なポイント: 押出コストは、金型を通して金属を押し出す難易度に追従し、高密度または薄肉のプロファイルは、プレス速度と金型メンテナンスの両方で二重にコストがかかります。フィンのピッチが約4 mm未満で必要な場合は、押出プレミアムを支払う前に、その性能要件が本当に必要かどうかを確認してください。多くの場合、答えはフィンを広げてファンを追加することです。
層3: 機械加工 — 部品単価が決まる工程
そのまま出荷されるヒートシンクはほとんどありません。ほとんどの場合、所定の長さへの切断、平面度を出すためのベースのフライス加工、取り付け穴のドリル加工とタップ加工、場合によってはポケット加工、段差加工、取り付け用ボスの加工が必要です。これらの各工程はすべて機械加工時間であり、機械加工時間はコスト構成の中で最も管理可能なコストです。切断が最も安価な工程であり、すべての部品に適用されます。平面度を出すためのベースのフライス加工は、低〜中程度の割増がかかり、パワーデバイスが良好なTIM接触に依存する場合に必要です。取り付け穴のドリル加工とタップ加工も、ほとんどの組み立てにおいて低〜中程度のコスト項目です。部品を収納するためのポケット加工、段差加工、ざぐり加工は中程度のコスト範囲に押し上げます。IGBTやモジュールの面における100 mmあたり≤ 0.1 mmなどの厳しい平面度要求は、安定したセットアップと本格的な検査が必要なため、中程度の割増が加わります。固体からの完全なCNCプロファイル機械加工はコスト範囲の最上位に位置し、その価格に見合うのは短納期生産または複雑な形状の場合のみです。
重要なポイント: 各追加工程は見積もりの項目となるため、最も安価なヒートシンク設計とは、押出後の加工特徴が最も少ない設計です。可能な場合は工程を組み合わせてください。TIM面と穴あけの基準面の両方を兼ねる単一のフライス加工面は、個別に公差が設定された2つの特徴よりも安価です。
層4: 表面処理と最終価格構成
アルマイト処理は標準的なヒートシンクの表面処理ですが、ここで外観上の要求がコストを膨らませます。押出材へのクリアまたは黒アルマイト処理は、通常、表面積に応じて部品単価に適度な追加コストがかかります。選択的アルマイト処理のためのマスキング、厳密な色合わせ、またはClass Aの外観表面は、その工学的価値に見合わない取り扱いコストと不良コストを追加します。熱的側面では、黒アルマイト処理は自然対流設計に実際に効果があるため、表面処理の選択はマーケティング部門ではなく、冷却方式に従うべきです。
| 表面処理または追加加工 | 標準的なコスト備考 | 工学的価値 |
|---|---|---|
| なし(ミル仕上げ) | 無料 | 強制空冷では問題なし |
| クリアアルマイト処理 | 低い追加コスト | 腐食防止、標準的 |
| 黒アルマイト処理 | 低〜中程度の追加コスト | 自然対流(放射)で実際に効果あり |
| 選択的アルマイト処理のためのマスキング | 中程度の追加コスト | 導電性マウント面にのみ必要 |
| 化粧品向けClass A表面 | 高い追加コスト | ヒートシンクにはほとんど不要 |
| クロメート/化成処理 | 低い追加コスト | 電気的接地経路、腐食防止 |
重要なポイント: 4つの層を1つの視点にまとめると、価格構造が読み取れるようになります。以下は、中型の押出ヒートシンクを異なる数量で見た場合の参考となる積み上げです。実際の価格は図面によって決まるため、数値は範囲として扱ってください。
| シナリオ(中型 100 × 100 mm クラス) | 50個 | 500個 | 5,000個 |
|---|---|---|---|
| 既存の在庫プロファイル、切断のみ | 4〜8米ドル | 2〜4米ドル | 1〜2.5米ドル |
| 既存プロファイル + ベースフライス加工 + 穴あけ + 黒アルマイト処理 | 8〜18米ドル | 4〜8米ドル | 2.5〜5米ドル |
| 新規カスタム金型 + 機械加工 + アルマイト処理(金型償却済み) | 20〜40米ドル | 6〜12米ドル | 3〜6米ドル |
| 固体からのCNC機械加工、複雑なベース | 15〜40米ドル | 8〜18米ドル | 5〜12米ドル |
重要なポイント: 数量が増えると、材料費と機械加工時間を除くすべての層のコストが圧縮されます。ほとんどのプログラムで最大の節約は、値引き交渉ではなく、実際の年間数量に合った製造方法を選択することです。これは、金型を切削する前に工場と行うべきまさにその会話です。押出ヒートシンク、CNC機械加工ヒートシンク、プレスヒートシンクを同一工場で製造している工場は、水増しすることなくその決定を導くことができます。当社のヒートシンク押出設計ガイドでは、金型費と押出価格を抑えるプロファイルの限界について説明しています。
よくある質問
Q: カスタムヒートシンク押出金型の費用はいくらですか?
A: 一般的なヒートシンク用プロファイル金型は、サイズと複雑さに応じて約900〜2,500米ドルかかります。サンプル作成や矯正作業は初回注文に追加されます。金型は一度きりのコストであり、プロファイルの押出量が数千メートルを超えると、その影響は無視できるようになります。
Q: 少量のヒートシンクの見積もりが非常に高額なのはなぜですか?
A: 固定費(金型償却費(ある場合)、プログラミング、段取り、初品検査)が少数の部品に分散され、短い押出ランには最低料金がかかるためです。50個の場合、固体からの機械加工が押出よりも安価なことがよくあります。5,000個の場合、同じ設計でも単価は3分の1に下がる可能性があります。
Q: 黒アルマイト処理はヒートシンクのコストを大幅に増加させますか?
A: 黒アルマイト処理は、標準的な押出材の場合、部品単価に適度な追加コストしかかかりませんが、表面積に応じて増加します。また、放射による自然対流性能を実際に向上させるため、通常はパッシブ設計に適した表面処理であり、コスト削減の対象とすべきではありません。
Q: ヒートシンクを製造する最も安価な方法は何ですか?
A: 既存の在庫押出プロファイルを使用し、組み立てに本当に必要な加工以外の後加工を行わずに、所定の長さに切断することです。ベースのフライス加工、穴あけ、タップ加工、アルマイト処理、外観表面のための梱包など、追加される各工程は、背後に実際の工学的理由があるコスト層を追加します。
Q: ヒートシンクにおいて、プレス加工はいつ押出よりも安価になりますか?
A: 一般的に、年間約50,000〜100,000個以上の場合です。この数量では、板金金型のコストがほぼゼロまで償却され、薄いフィンをコイル材から成形できます。この数量を下回る場合、押出またはCNC機械加工による製造が総コストでほぼ常に有利です。
関連記事
- cnc-machined-heat-sinks-guide — BQUQサーマルマネジメントエンジニアリングシリーズより。
- heat-sink-extrusion-design-guide — BQUQサーマルマネジメントエンジニアリングシリーズより。
- heat-sink-fin-design-guidelines — BQUQサーマルマネジメントエンジニアリングシリーズより。
関連リソース
- BQUQについて: 東莞にあるISO9001認証取得済みのソース工場で、4つの生産ラインを1つの屋根の下で運営しています。
- ヒートシンクおよび熱部品: 熱ラインからの押出、CNC機械加工、プレス加工のオプション — 押出ヒートシンク、CNC機械加工ヒートシンク、プレスヒートシンク。
- 業界動向: 製造業、材料市場、購買担当者向けのソーシング分析。
- 技術記事: エンジニアリングガイドとプロセス比較 — この記事の出典元です。
- FAQハブ: CNC、プレス加工、ばね、ヒートシンクに関する簡単な回答。
- ケーススタディ: 当社が設計・納品したプロジェクトの実際の部品と実際の数値。
- お問い合わせ: 図面をお送りいただければ、12営業時間以内にお見積もりいたします。
BQUQエンジニアリングチーム著。BQUQは、中国東莞にあるISO9001認証取得済みのソース工場であり、CNC機械加工、金属プレス加工、カスタムばね、ヒートシンク、コレットの各ラインを1つの屋根の下で運営しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787までお送りいただければ、12営業時間以内にお見積もりいたします。www.bquq.com


