
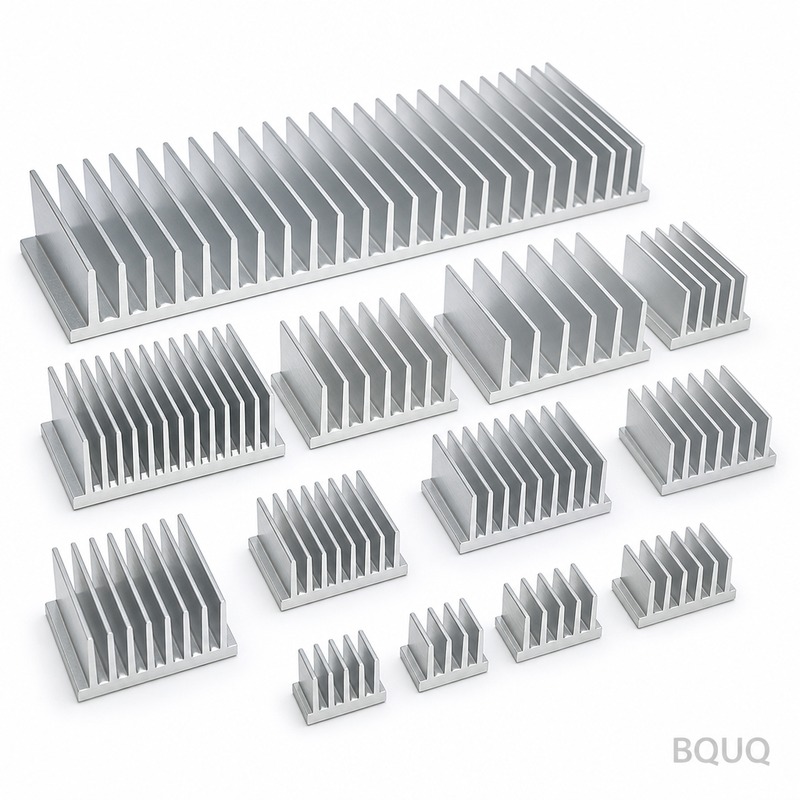
強制空冷用ヒートシンク設計:ダクトとバイパス
短い答え:強制空冷システムでは、フィンスタックは通過する空気だけを冷却します。ファンの空気の40%がヒートシンクの上や周囲をバイパスすると、押出形状がどれほど優れていても、対流能力の約40%を失います。まずダクトを設計し、次にフィンを設計します。フィン先端を1~2 mm以内にシールするダクトを目標とし、バイパス漏れを総流量の約10%以下に抑え、フィン密度は面風速が3~6 m/sの範囲に収まるように設定します。BQUQはこれらのヒートシンクをDongguanのISO9001工場で一体製造し、12営業時間で見積もります。
なぜバイパス空気はヒートシンク性能を静かに破壊するのか?
ヒートシンクは、熱デバイスである前に流れデバイスです。放散するすべてのワットは、フィン表面に物理的に触れる空気の質量によって運び去られなければなりません。空気は水と同じように、最も抵抗の少ない経路を取ります。そして、プレナム内に置かれた裸のフィンスタックは、その上の開放空間と比べて高抵抗の経路です。
これがバイパス問題です。典型的な筐体では、ファンがチャンバーを加圧します。空気はフィン間を絞って流れる(有用)か、フィン先端の上、側面、またはヒートシンクベースとPCBの間の隙間を通って溢れ出す(無用)かのどちらかです。これら2つの流れの比率は、ほぼ完全に幾何形状によって決まり、ファン出力では決まりません。ファン速度を2倍にすると両方の流れが比例して増加するため、有用な空気の割合はほとんど変わりません。
実際には、エンジニアはこれを頑固な温度プラトーとして見ます。より強力なファンに交換すると、騒音は上がり、ケース温度は数度下がりますが、ジャンクション温度は動こうとしません。ボトルネックは押出形状ではありません。空気経路です。
解決策は、より高密度のフィンスタックではありません。開放プレナムをチャネルに変えるダクトであり、フィン間の圧力損失が空気にとって唯一の経路となるようにします。
実際にフィンに到達している空気量は?
金属を切る前にこれを推定できます。有用な指標は面風速です。ファンの自由吐出定格ではなく、フィンチャネルに入る空気の平均速度です。
| ファン定格風量 | 開放プレナム、ダクトなし | 緩いシュラウド、5 mm隙間 | 密閉ダクト、≤1 mm隙間 |
|---|---|---|---|
| 20 CFM | フィン通過約45% | フィン通過約70% | フィン通過約92% |
| 50 CFM | フィン通過約40% | フィン通過約68% | フィン通過約90% |
| 100 CFM | フィン通過約35% | フィン通過約65% | フィン通過約88% |
数値は120 mm筐体内の40 × 40 mmフィンスタックの典型的かつ指標的な値です。ご自身のケースで測定してください。重要なのは傾向です。ファンが大きいほど、開放プレナムの挙動は悪化します。バイパス経路がフィンチャネル容量よりも速く成長するためです。
二次的な効果も重要です。バイパス空気は無駄なだけでなく、短絡しています。高温の排気を吸気ゾーンに再循環させ、フィンが見る入口空気温度を上昇させます。局所周囲温度が5 °C上昇すると、ジャンクションで約5 °Cのコストがかかり、多くの場合、熱マージンの全体を消費します。
生産で通用するダクト設計ルール
ヒートシンク全体ではなく、フィン先端をシールする
最も価値の高いダクト機能は、フィン先端に接触またはほぼ接触するシュラウドです。1~2 mmの先端クリアランスは合理的な生産目標です。漏れを抑えるのに十分タイトで、押出公差、アルマイト厚さ、組立スタックアップに耐えるのに十分緩いです。1 mm未満では、スクラップと手直しのコストがかかり始めます。
入口と出口の両方をダクト化する
多くの設計は排気側のみをシュラウドします。それでも入口は低抵抗のプレナムから吸引します。完全な入口から出口へのダクト(多くの場合、単一の成形またはプレスシェル)は、同じ材料コストで排気のみのシュラウドの約2倍効果的です。
ダクト断面積を一定に保つ
フィンの前で絞られるダクトは速度を上げますが、圧力損失も上げ、ファンはより少ない空気しか動かしません。ほとんどの軸流ファンでは、短い丸みのある入口ベルを持つ一定面積のダクトがより良いトレードオフです。収束ダクトは、静圧をはるかによく扱うブロワ用に取っておきます。
ファンのデッドゾーンを尊重する
軸流ファンには低速度のハブ領域とコーナー損失があります。ダクト入口がファンに直接載っていると、ハブの影がフィンスタックの中心に落ちます。ヒートシンクをオフセットするか、5~10 mmの短いプレナムギャップを追加するか、中央のフィンがより高温で動作することを受け入れ、それに応じてベース厚さを設計します。
フィン密度、圧力損失、バイパスのトレードオフ
フィン密度は、ダクトと熱設計が出会う場所です。密なフィンは表面積を増やしますが、圧力損失も増やし、より多くの空気をバイパス経路に押しやります。ただし、ダクトが密閉されている場合を除きます。
| フィンピッチ | 40 mmあたりのフィン数 | 典型的な面風速 | 圧力損失 | 備考 |
|---|---|---|---|---|
| 2.0 mm | 20 | 3~6 m/s | 低 | 許容範囲が広い。弱いファンに適する |
| 1.5 mm | 26 | 3~5 m/s | 中程度 | ダクト付きヒートシンクの一般的なスイートスポット |
| 1.0 mm | 40 | 2~4 m/s | 高 | 密閉ダクトと圧力対応ファンが必要 |
| 0.6 mm | 66 | 1.5~3 m/s | 非常に高い | スカイブまたは接合フィン。ブロワ領域 |
値は高さ25~40 mmのアルミフィンの指標です。経験則:フィンピッチが狭くなるほど、ダクトはより良くする必要があり、ファンだけでは不十分です。開放プレナム内の1.0 mmピッチ押出は、密閉ダクト内の2.0 mmピッチ押出よりも、より高いコストで性能が劣ることがよくあります。
フィン技術を切り替えるタイミング
押出プロファイルは、約1.0~1.5 mmまでのピッチをうまく処理し、量産では単位あたり最も安価です。それ以下では、押出ダイが脆くなり、歩留まりが低下します。その時点で、スカイブまたは接合フィン構造や、高熱流束デバイス用のベーパーチャンバーベースを検討してください。予算がピッチよりも制約条件である場合、熱マージンを失わずにコスト削減に関するノートで、材料を安全に削除できる場所をカバーしています。
実例:150 W電源モジュール
60 × 60 mmのフットプリント、40 CFMの80 mm軸流ファン、ケースから周囲への上昇目標25 °Cの150 Wモジュールを考えます。
1. ベースライン、ダクトなし。 気流の約40%がフィンを通過します。有効流量 ≈ 16 CFM。測定上昇は約38 °Cで、予算超過です。
2. 密閉シュラウドを追加。 有効流量は約36 CFMに上昇します。上昇は約24 °Cに低下します。押出形状は変更なし。
3. 次に押出形状を最適化。 ダクトが設置された状態で、ピッチを2.0 mmから1.5 mmに狭め、フィン高さを8 mm追加すると、さらに3~4 °Cを獲得します。余分な圧力損失がもはや空気をバイパス経路に押しやらないためです。
教訓は一般化できます。まずダクト、次に押出形状。順序を逆にしたチームは、間違った問題を解決するためにツーリング費用を費やします。このパターンは、筐体形状が熱結果を支配することが多い電源および産業用モジュールの冷却で繰り返し現れます。
ダクト嵌合に影響する製造公差
ダクトは、シールする相手部品が寸法的に予測可能な場合にのみ機能します。
| 特徴 | 典型的な公差 | 重要な理由 |
|---|---|---|
| フィン先端平坦度 | ±0.10 mm | 達成可能な先端クリアランスを決定 |
| ベース平坦度 | ±0.05 mm | デバイスまたはTIMとの接触 |
| フィンピッチ | ±0.05 mm | スタック全体の気流分布 |
| 取付穴位置 | ±0.10 mm | ダクトとファンの位置合わせ |
| 全高 | ±0.15 mm | ダクト天井クリアランス |
BQUQは、インターフェースが要求するCNC加工特徴で±0.005 mmを保持し、それ以外では標準押出公差を適用します。重要なのは、ダクトが実際にシールする場所にのみ厳しい公差を指定することです。200 mmの押出全体でフィン先端を過剰に公差指定すると、熱的な見返りなしにコストが増加します。当社のCNC加工ヒートシンクは加工インターフェースケースをカバーし、押出プロファイルはフィン領域を処理します。
ダクト付きヒートシンクの材料と仕上げの選択
気流が制御されると、材料選択は簡単になります。アルミ押出は、ダクト付き強制空冷ヒートシンクのデフォルトです。軽量で安価、ベースで50 W/cm²未満のほとんどの熱流束密度に適しています。銅ベースまたは銅インサートは、熱源が小さく集中している場合に役立ちます。限界は対流ではなく、広がり抵抗だからです。
アルマイトは薄い酸化層を追加し、放射率をわずかに改善しますが、ダクト付き強制対流経路では意味のある効果はありません。黒アルマイトは通常、熱的利益ではなく、外観または耐食性のために指定されます。仕上げの決定は気流の決定とは別にしてください。
FAQ
Q: 強制空冷ヒートシンクで許容されるバイパス量は?
A: 適切に設計された場合、バイパス漏れは総ファン流量の約10%以下に抑えてください。20%を超えると、フィンスタックは実質的にファンから切り離され、気流を追加してもほとんど効果がありません。ヒートシンクの入口と出口の空気温度を比較して測定します。差が小さい場合は、ほとんどの空気が通過せずに周囲を流れています。
Q: ダクトは常に冷却を改善しますか?
A: いいえ。ダクトは圧力損失を追加するため、弱いファンでは全体の空気移動量が著しく減少する可能性があります。ダクトは、ファンに静圧余裕があり、プレナムがフィンスタックに対して大きい場合に効果を発揮します。ファンがすでに圧力限界にある場合、より制限の少ないフィンピッチが最初のより良い手段です。
Q: 強制空冷ではどのフィンピッチから始めるべきですか?
A: ダクト付き設計では1.5 mmピッチ、ダクトなしまたは緩いシュラウドでは2.0 mmから始めます。これらは典型的な出発点であり、ルールではありません。次に面風速を測定し、反復します。1.0 mm未満のより密なピッチは、一般に密閉ダクトと軸流ファンではなくブロワを必要とします。
Q: ダクトをツーリングではなく3Dプリントできますか?
A: プロトタイプや少量生産では可能で、先端クリアランスと入口形状を検証する迅速な方法です。量産では、通常、成形プラスチックまたはプレス板金がコストと寸法再現性で勝ります。プリントダクトは高温排気ゾーン付近でクリープまたは反る可能性があるため、温度で検証してください。
Q: 問題がダクトかヒートシンクかを知るには?
A: 1つのテストを実行します。テープまたはフォームでフィン先端を一時的にシールし、再測定します。温度が急激に下がれば、問題はバイパスであり、ダクトが解決策です。温度がほとんど動かなければ、フィンスタック、ベース広がり、またはインターフェース材料が制限要因です。
関連リソース
- BQUQとDongguan工場について:/about/
- ヒートシンク製品範囲:/heat-sinks/
- アルミ押出ヒートシンクプロファイル:/extruded-heat-sinks/
- 熱管理の業界動向:/industry-dynamics/
- 技術記事と設計ガイド:/bquq-blog/
- ケーススタディ:/case/
- エンジニアリングチームへのお問い合わせ:/contact/
BQUQエンジニアリングチームによって執筆。BQUQ(Dongguan)は、CNC加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産を1つのISO9001工場で運営しています。中国Dongguanから直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


