
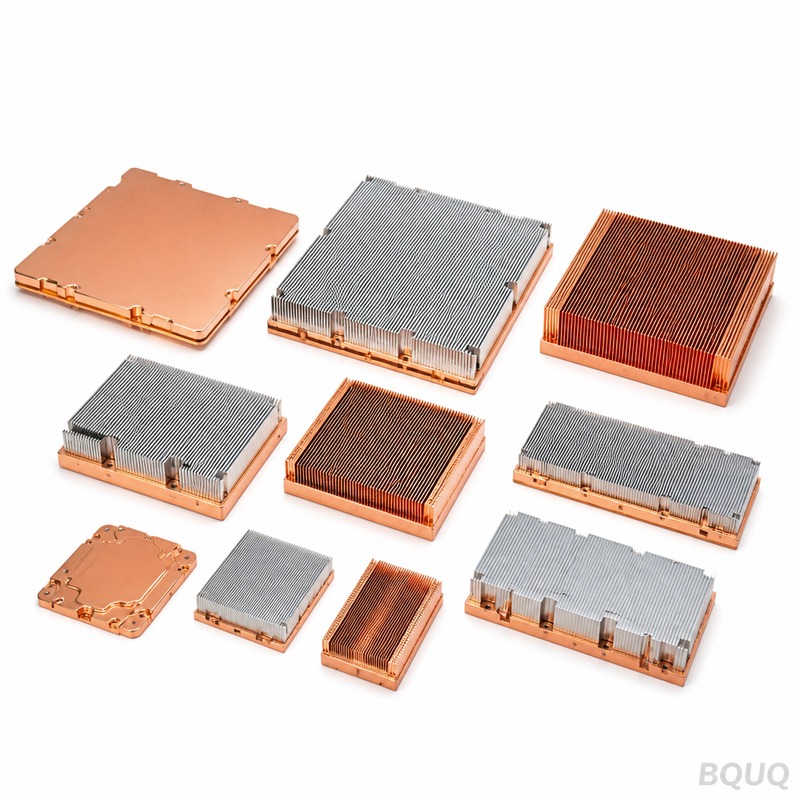
スカイビングヒートシンク:製法、フィン密度、コスト
要約:スカイビングとは、鋭利な刃物でアルミニウムまたは銅のソリッドブロックからフィンを削り起こす金属切削加工であり、フィンとベースは継ぎ目、充填材、界面抵抗のない一体の金属片です。一般的なスカイビングフィンは厚さ0.4~1.0 mm、ピッチ0.8~2.0 mmで、同等の押出し材の約2~4倍のフィン密度が得られます。100 × 100 mmのアルミニウムスカイビングヒートシンクの場合、通常金型費はゼロ、単価は押出し同等品の通常1.5~3倍、BQUQのようなDongguanのソースファクトリーからのリードタイムは図面承認後通常7~15日で、見積りは12営業時間以内に返却されます。
スカイビングヒートシンクは、押出しプロファイルと接着フィンアセンブリの間の狭い領域に位置します。これは単純な物理的限界から存在します。押出しダイスは、工具が破損したりプロファイルが裂けたりする前に、狭い隙間に金属を押し出せるだけです。スカイビングは、ダイスを通して金属を絞り出す代わりに、ソリッド素材からフィンを切削することで、この限界を完全に回避します。
本記事では、スカイビングプロセスの実際の仕組み、実現可能なフィン密度、押出し材を上回る点と上回らない点、そしてコストの内訳を解説し、情報に基づいた調達判断ができるようにします。
スカイビングヒートシンクとは?
スカイビングヒートシンクは、ソリッドブロックの表面から金属をせん断して持ち上げる刃物によってフィンが形成されるモノリシックヒートシンクです。溶接、はんだ付け、エポキシ接着、ろう付けは一切ありません。フィンとベースは同じ連続したアルミニウムまたは銅の結晶粒です。
この連続性は熱的に重要です。ヒートシンクの接合部はそれぞれ熱界面を追加します。接着フィンヒートシンクはフィンとベースの間にエポキシまたははんだを使用し、その層には独自の抵抗とボイドのリスクがあります。スカイビングフィンにはそのような層がないため、熱はベースからフィンへバルク伝導損失のみで移動します。
プロセスは柔軟でもあります。ダイスがないため、フィン数、フィン高さ、フィン厚さ、ベース厚さはすべて、新しい工具なしで生産ロット間で変更できます。低~中量生産プログラム、またはまだ熱検証中の設計では、その柔軟性は押出し材の低い単価よりも価値があることがよくあります。
スカイビングと他のフィン形成方法の比較
| 方法 | 一般的なフィン厚さ | 一般的なフィン密度 | 工具費 | 接合部抵抗 |
|---|---|---|---|---|
| スカイビング | 0.4~1.0 mm | 高 | なし~低 | なし(モノリシック) |
| アルミニウム押出し | 1.0~3.0 mm | 低~中 | 高(ダイス) | なし(モノリシック) |
| 接着/はんだ付けフィン | 0.3~1.0 mm | 高 | 低~中 | 各フィンにあり |
| 折り曲げフィン | 0.2~0.5 mm | 非常に高 | 中 | ベース接合部にあり |
| ダイカスト | 2.0~5.0 mm | 非常に低 | 高 | なし(モノリシック) |
上表は指標であり、固定限界ではなく一般的な商業範囲を反映しています。例えばダイカストは複雑な3D形状や取付ボスに優れますが、高密度フィンは苦手です。スカイビングは逆で、単純形状、高密度フィンに適します。
スカイビングプロセスの仕組み
スカイビングは制御された機械加工操作で、通常は専用スカイビング機または大幅に改造されたプレーナ型プラットフォームで実行されます。手順は単純ですが、セットアップミスを許しません。
ステップ1:素材準備
プロセスは、アルミニウム(通常6061または6063)または銅(通常C11000)のソリッドビレットまたはプレートから始まります。ブロックはフェーシングとスクエアリングを行い、上面が厳しい公差内で平坦になるようにします。素材の反りはフィン先端に再現されるため、このステップが最終平坦度の上限を決めます。
ステップ2:刃物のセットアップと角度
硬化したスカイビング刃物をワーク表面に対して浅い角度に設定します。刃物は従来のフライスのように切りくずを削り取るのではなく、金属層をせん断して上向きにカールさせます。刃物角度、すくい角、刃先の鋭さ、切込み深さが組み合わさって、フィンがきれいに立ち上がるか裂けるかを決定します。
ステップ3:連続パス
工具は1フィンピッチ分進み、次のフィンをせん断し、これを繰り返します。各パスでフィンを持ち上げ、ベースに浅い溝を残します。したがってベース厚さは徐々に消費されるため、ベース厚さはフィン高さを考慮して指定する必要があります。
ステップ4:フィン成形と矯正
スカイビング直後のフィンは完全に真っ直ぐではありません。通常、プレスまたはロールで一貫した高さと平行な整列に成形されます。ここでフィン高さ公差が実際に確立され、管理された生産では通常±0.05 mm~±0.10 mm以内です。
ステップ5:二次機械加工
ベースは最終厚さにフライス加工され、取付穴がドリルとタップで加工され、エッジは面取りされ、ヒートパイプや部品クリアランス用のポケットが切削されます。BQUQでは、CNC加工ヒートシンクに使用する同じCNCプラットフォームでこれを行い、取付穴位置やベース平坦度などの重要特徴で±0.005 mmを保持します。
ステップ6:表面仕上げ
裸のアルミニウムスカイビングヒートシンクは一般的です。黒色アルマイトは外観や放射率のために要求されることがよくありますが、典型的な自然対流条件では、伝導や対流と比較して放射の利点は控えめです。銅スカイビング部品は通常、裸または酸化防止のためのニッケルめっきのままです。
スカイビングで実際に達成できるフィン密度は?
フィン密度は通常、ピッチ(中心間距離)またはインチあたりフィン数(FPI)で表されます。スカイビングは日常的に0.8~2.0 mmピッチ、つまり約13~32 FPIに達します。生産では、フィン厚さ0.5 mm、ピッチ1.0 mmが非常に一般的で安定した組み合わせです。
ここにはエンジニアが指定前に理解すべきトレードオフの三角形があります:
- 薄いフィンは表面積を増やしますが、フィンに沿った伝導を減らすため、フィン先端はベースより低温になり、その面積が示唆するよりも寄与が少なくなります。
- 狭いピッチは面積を増やしますが、気流を制限します。約1 mmギャップ以下では、強制対流設計でほこりの詰まりと圧力損失が現実的な問題になります。
- 高いフィンは面積を増やしますが、先端温度降下を増幅します。約15:1(高さ対厚さ)を超えるアスペクト比は真っ直ぐに保つのが難しく、取り扱い中の損傷を受けやすくなります。
| パラメータ | 保守的 | 一般的な生産 | 積極的 |
|---|---|---|---|
| フィン厚さ | 0.8~1.0 mm | 0.4~0.6 mm | 0.3 mm |
| フィンピッチ | 1.5~2.0 mm | 0.8~1.2 mm | 0.6 mm |
| フィン高さ | 10~25 mm | 25~50 mm | 50~80 mm |
| フィン高さ公差 | ±0.10 mm | ±0.05 mm | ±0.03 mm |
| ベース厚さ | 5~10 mm | 3~6 mm | 2 mm |
「積極的」列の値は達成可能ですが、量産にコミットする前に熱プロトタイプで検証する必要があります。また、単価を上げ、歩留まりを下げます。
スカイビングと押出し:どちらを選ぶべきか?
これは最も一般的な調達上の質問であり、正直な答えは、それぞれが異なる問題を解決するということです。
押出しを選ぶ場合:フィンピッチが2 mm以上、年間量がダイスを償却できるほど高い、プロファイルが長く一定である必要がある、熱目標が中程度。押出しプロファイルは量産で安価で、膨大な標準ライブラリがあります。ヒートシンク設計チェックリストの比較をご覧ください。
スカイビングを選ぶ場合:フィンピッチが約1.5 mm未満、量が低~中、設計がまだ変更中、または銅ヒートシンクが必要。銅は高密度フィンプロファイルに経済的に押出しできず、まさに銅スカイビングフィンヒートシンクがハイエンド用途を支配する理由です。
接着フィンを選ぶ場合:約60 mmを超える高さのフィンが必要、または銅ベースとアルミニウムフィンのような材料の混合が必要。
実用的なルール:押出しが2 mmピッチ以上のフィンで熱目標を達成でき、年間量が約5,000個を超える場合、押出しは通常単価が安くなります。それ以下、または1.5 mmピッチ未満では、償却するダイスがないため、スカイビングが総所有コストで一般的に勝ります。
スカイビングヒートシンクのコスト要因
スカイビングヒートシンクの単価は5つの要素から構成されます。それらを理解することで、単に値引きを求めるのではなく、賢くコスト削減を目標にできます。
| コスト要因 | 単価に占める割合(指標) | 削減方法 |
|---|---|---|
| 原材料(AlまたはCu) | 30~55% | ベース厚さを減らす;銅が不要な場合はアルミニウムを使用 |
| 機械時間 | 25~40% | フィンピッチを広げる、フィンを短くする、パスを減らす |
| 二次CNC | 10~20% | 取付特徴を簡素化、タップ穴を減らす |
| 仕上げ | 5~15% | 許容される場合はアルマイトではなく裸アルミニウムを指定 |
| 歩留まり/スクラップ | 5~15% | 積極的なフィンアスペクト比を避ける |
銅が支配的な変数です。銅はアルミニウムよりキログラムあたり数倍高価で、密度は約3倍であるため、銅スカイビングヒートシンクは同一形状のアルミニウム品の3~5倍のコストになることが容易にあります。銅は、より高い熱伝導率が本当に必要な場合、通常はソースで約50 W/cm²を超える高熱流束用途、またはベースの拡散抵抗が支配的な場合にのみ指定してください。
機械時間はフィンパス数に比例します。フィン数を2倍にするとスカイビング時間はほぼ2倍になるため、積極的なフィン密度は無料の表面積ではなく、実際のコストペナルティを伴います。
ヒートシンクプログラムで一般的に無駄になるコストの詳細については、ヒートシンクコスト削減をご覧ください。
気づかないうちにコストを増やす設計選択
- 決して見えない部品にアルマイトを指定する。
- 別の治具セットアップが必要なタップ穴パターンを追加する。
- ±0.05 mmで熱検証に合格するのに±0.02 mmのフィン高さ公差を要求する。
- 1回ではなく2回のスカイビングパスを強制するフィン高さを設計する。
- 銅ベースとアルミニウムフィンを混合し、接合部を再導入してスカイビングの目的を損なう。
発注前にバイヤーが確認すべきこと
スカイビングヒートシンクは見積りは簡単ですが、一貫して生産するのは困難です。生産発注前に、サプライヤーと以下を確認してください。
1. スカイビング後のベース平坦度。スカイビングは応力を誘発し、ベースを反らせることがあります。平坦度値、通常100 mm部品で取付面全体に0.05~0.10 mmを求め、仕上げ後(前ではなく)に測定されていることを確認してください。
2. フィン先端の状態。バリ、裂け、または巻き込まれた先端がないか確認してください。これらは有効面積を減らし、隣接フィンを短絡させることがあります。
3. フィン高さの均一性。中心だけでなく、フィンアレイ全体にわたって測定してください。端のフィンは高すぎたり低すぎたりすることがよくあります。
4. 材料証明。アルミニウムの場合、合金と調質を確認してください。銅の場合、伝導率グレードを確認してください。
5. 表面仕上げ仕様。裸アルミニウムスカイビング部品は明確に定義する必要があります。仕上げ選択が熱性能と腐食にどのように影響するかは、ヒートシンクのアルマイトと裸仕上げをご覧ください。
6. サンプル優先ポリシー。工具を製作したり量産にコミットする前に、常にプロトタイプを熱試験してください。スカイビングは償却する工具がないため、サンプリングは安価で迅速です。
BQUQは、Dongguanの1つの工場で4つの生産ラインにわたり、CNC加工、金属プレス、カスタムばねとともにスカイビングヒートシンク生産を運営しています。つまり、スカイビングヒートシンクのベース加工、穴パターン、仕上げはスカイビング自体と同じ施設で処理され、初品と量産の間のループを短縮します。MOQは柔軟で、見積りは12営業時間以内に返却されます。
よくある質問
Q: スカイビングヒートシンクは銅で作れますか?
A: はい。銅のスカイビングは、銅の熱伝導率がアルミニウムの約2倍であるため、高熱流束用途で一般的です。トレードオフはコストです。銅はキログラムあたり大幅に高価で、密度は約3倍であるため、銅スカイビングヒートシンクは通常、同じ形状のアルミニウム品の数倍のコストになります。銅は、ベースの拡散抵抗または熱流束密度が本当に必要な場合にのみ指定してください。
Q: スカイビングの最小フィン厚さは?
A: 安定した生産では、アルミニウムで0.4 mmが現実的な最小値で、0.5 mmがより安全なデフォルトです。銅はより延性があるため、より薄くできることがありますが、薄い銅フィンは取り扱い中に変形しやすいです。0.4 mm未満のフィンは開発ベースでは可能ですが、通常は熱利得を相殺するほど歩留まりを下げます。
Q: スカイビングは押出しより高価ですか?
A: 高量での単価は通常はい、同等の押出しの通常1.5~3倍です。しかし押出しはダイスが必要で、数千ドルのコストと数週間の切削時間がかかります。低~中量、またはフィンピッチが約1.5 mm未満でなければならない場合、スカイビングは償却する工具がなくダイスのリードタイムもないため、総コストが低くなることがよくあります。
Q: スカイビングヒートシンクに熱界面材料は必要ですか?
A: はい。スカイビングフィンアレイはモノリシックですが、ヒートシンクは依然として機械的界面を介して部品に取り付けられ、その界面にはTIMが必要です。ギャップフィラー、相変化パッド、グリースの選択は、表面平坦度、取付圧力、ギャップによって異なります。スカイビングベースにTIMを適合させる方法は、熱界面選択ガイドをご覧ください。
Q: リードタイムはどのくらいですか?
A: BQUQのようなDongguanのソースファクトリーからは、図面または3Dモデルを受領してから通常12営業時間以内に見積りが返却されます。プロトタイプのスカイビングヒートシンクは通常、図面承認後7~15日で出荷され、量産は数量、仕上げ、材料の入手可能性によります。銅部品は材料リードタイムのため、一般的にアルミニウムより時間がかかります。
関連リソース
- BQUQとDongguanの4つの生産ラインについて:/about/
- スカイビング、押出し、CNC加工を含むヒートシンク製品範囲:/heat-sinks/
- ±0.005 mm公差のCNC加工ヒートシンク:/cnc-machined-heat-sinks/
- 熱管理と電子冷却の業界動向:/industry-dynamics/
- 技術記事とエンジニアリングガイド:/bquq-blog/
- 調達と製造に関するよくある質問:/faq/
- BQUQ生産プログラムのケーススタディ:/case/
- 12時間見積りのためにエンジニアリングチームに連絡:/contact/
BQUQエンジニアリングチーム執筆。BQUQ(Dongguan)は、CNC加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産を1つのISO9001工場で運営しています。Dongguan, Chinaから直接調達 — 12時間で見積り:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


