
SMD部品向けサーマルビアとPCB放熱
短い答え:実用的なSMDサーマルスタックは、サーマルパッド下に0.3 mmのメッキビアを2 x 2~4 x 4アレイで配置し、1.0~1.2 mmピッチで、少なくとも2~4層の銅層に1 oz(35 µm)または2 oz(70 µm)銅で接続します。これにより、静止空気中でビアペアあたり約20~40 K/Wが得られるため、20ビアで合計約1~3 K/Wになります。PCBは次に、0.1~0.3 mmの界面層で接着されたヒートシンクに熱を伝えます。BQUQはその熱を受け取るアルミニウムまたは銅のヒートシンクを機械加工およびプレス加工し、12営業時間で見積もります。
ほとんどのSMD熱問題は部品自体で解決されません。部品直下の3 mmの材料で解決されます。QFN、DFNパッケージのパワーMOSFET、または高輝度LEDはすべて、しばしば5 mm x 5 mmより小さいはんだパッドに熱を放出します。そのパッドは、PCBが配線基板としてよりも放熱板として設計されない限り、行き場がありません。
この記事では、ダイから周囲環境への熱経路を扱います:ビア形状、銅放熱、界面選択、および機械的ヒートシンクが電気的・熱的設計を実際に接続するように指定する方法です。
なぜ放熱はヒートシンクのサイズそのものより重要なのでしょうか?
ボトルネックはほとんどフィン面積ではないからです。小さなダイと大きなヒートシンク間の狭窄抵抗です。
5 mm x 5 mmのパワーパッケージが3 Wを放散するとします。その熱が25 mm²の接触パッチを通って100 mm x 100 mmのヒートシンクに入る場合、ベースプレート内の放熱抵抗が支配的になります。ヒートシンクは自由対流で1.5 °C/Wと定格されていても、実効システム抵抗は8~12 °C/Wになることがあります。熱がフィンに到達する前に横方向に広がらないためです。
解決策は層状アプローチです:
1. 部品からパッドへ — 面積で10%未満のはんだボイド、X線で検証。
2. パッドから内層銅へ — 単一接続ではなくサーマルビア。
3. 内層銅から基板表面へ — 利用可能なすべての層に銅ベタ、互いにステッチ。
4. 基板からヒートシンクへ — 制御された厚さの界面、サーマルパッド、接着剤、または機械加工ペデスタルのいずれか。
5. ヒートシンクから空気へ — 気流レジームに合わせたフィン形状。
ステップ2と3は、回路図では見えないため、エンジニアが最も過小に構築する部分です。
実際に必要なサーマルビアの数は?
普遍的な数はありませんが、防御可能な開始範囲があります。ビア熱抵抗はバレルメッキ厚、ドリル径、基板厚、およびビアが充填か開放かに依存します。
以下の表は、バレルに25 µm銅メッキを施した1.6 mm FR-4基板の指標値を示します。これらは設計ガイダンスとして扱い、データシートの数値ではありません。
| ビア構成 | ビアあたりの概算抵抗 | 16ビアアレイ(並列) | 備考 |
|---|---|---|---|
| 0.2 mmドリル、開放バレル | 55-75 K/W | 3.4-4.7 K/W | 最高抵抗、最安 |
| 0.3 mmドリル、開放バレル | 35-50 K/W | 2.2-3.1 K/W | 一般的なデフォルト |
| 0.3 mmドリル、充填+キャップ | 25-35 K/W | 1.6-2.2 K/W | ペースト印刷に優れる |
| 0.5 mmドリル、開放バレル | 20-30 K/W | 1.3-1.9 K/W | パッド面積を浪費 |
| 0.3 mm、2 ozメッキ | 18-26 K/W | 1.1-1.6 K/W | 最良の実用オプション |
ほとんどの設計で通用するいくつかの実用的なルール:
- 1.0-1.2 mmピッチの0.3 mmドリルが主力です。抵抗、ペーストステンシルの完全性、製造性のバランスを取ります。
- サーマルパッド内に留める。パッドフットプリント外に配置されたビアは、ダイでの狭窄抵抗を減らしません。
- 上面をテントまたは充填する。開放ビアはリフロー中にはんだペーストを吸い上げ、ボイドを生成します。充填+キャップビアが使えない場合は、上面をテントし、下面をガス抜きのために開放します。
- 5 mmパッド下で約25ビア以上は収穫逓減になります。その場合、ビア数ではなく銅放熱が制限要因になります。
スタッキング効果
ビアは反対側の銅に着地する場合にのみ役立ちます。2 mm²のアイランドで内層に終端するビアはほとんど無用です。各ビアは、少なくとも100 mm²の連続銅を持つプレーンまたはベタに接続する必要があり、理想的には2層以上で、ベタの周囲に追加ビアでステッチします。
銅の厚さはどのくらいにすべきか?
銅厚は横方向の放熱抵抗を設定します。1 oz層は0.5 ozより著しく熱を広げ、2 ozは高電力基板でさらに段階的な変化をもたらします。
| 銅重量 | 厚さ | 典型的な用途 | 放熱効果 |
|---|---|---|---|
| 0.5 oz | 17 µm | 信号主体の基板 | >1 Wには不十分 |
| 1 oz | 35 µm | 標準パワー基板 | デバイスあたり~2-3 Wまで十分 |
| 2 oz | 70 µm | LEDアレイ、モータドライバ | デバイスあたり~5 Wまで良好 |
| 3 oz+ | 105 µm+ | IGBT、高密度LED | より広いトレース/スペースルールが必要 |
典型的な1 W SMD部品の場合、デバイス下および周囲に400-600 mm²の銅ベタを持つ1 oz基板は、通常25 °C周囲でジャンクションを限界内に保つのに十分です。3 W以上の場合、2 ozに移行するか、金属コアまたはアルミニウムバッキング基板を追加します。
1つの注意点:厚い銅はエッチング能力を変えます。2 oz以上では、最小トレース幅とギャップが通常広がり、配線密度に影響します。レイアウト後にではなく、レイアウト前にスタックアップを計画してください。
PCBをヒートシンクにどのように接続しますか?
ここで熱設計が機械的問題になり、多くのプロジェクトが利益を失う場所です。不完全に接着されたヒートシンクに供給する完璧なビアアレイは無駄な努力です。
一般的な3つの取り付けルートがあります:
サーマルインターフェースパッドまたはギャップフィラー
通常0.5-2.0 mm厚のプレカットパッドで、シリコーンギャップフィラーでは1-6 W/m·K範囲の熱伝導率、特殊材料ではより高くなります。公差を吸収し、再加工可能で、硬化不要です。トレードオフは比較的高い界面抵抗で、25 mm x 25 mm面積で適度な圧力下でしばしば1-3 °C/Wです。
適切な材料の選択はそれ自体が課題です — トレードオフはサーマルインターフェース選択のガイドで扱っています。
サーマル接着剤
接着剤は1-3 W/m·Kに達し、より薄いボンドライン、しばしば0.1-0.2 mmを与えます。永久であるため、再加工に影響します。製品が現場修理を必要とする場合、計画してください — ヒートシンクの再加工と修理を参照。
機械加工ペデスタル接触
最も熱効率の良いオプションは、PCBに直接接触する機械加工ペデスタルを持つヒートシンクで、ペデスタル面にのみ薄い界面層があります。これにより平坦度と高さを正確に制御できます。BQUQはCNC機械加工ヒートシンクのこれらのペデスタルを重要寸法で±0.005 mmに機械加工し、パッド全体でボンドラインを均一に保ちます。
均一なボンドラインは、わずかに優れた界面材料よりも価値があります。25 mmパッド全体で0.05 mmから0.4 mmに変化する0.1 mmのボンドラインは、薄い端でホットスポットを、厚い端で抵抗領域を作ります。
ビア供給SMD基板に適したヒートシンク形状は?
熱がヒートシンクベースに到達すると、設計問題はフィン形状と気流に移ります。2つのパラメータが支配的です:
- フィンピッチ — 狭すぎると境界層が合体し、対流を殺します。広すぎると体積を浪費します。自然対流では6-10 mmギャップが典型的、強制空気では2-4 mm。計算の詳細は自然対流フィンピッチで扱っています。
- ベース厚 — フィンに到達する前に熱を横方向に広げるのに十分な厚さが必要です。100 mmヒートシンク上の25 mm x 25 mm熱源では、5-8 mmベースが合理的な開始点です。薄いベースは重量を節約しますが、狭窄抵抗を再導入します。
単一の支配的热源を持つSMD基板では、厚いベースと適度なフィン数を持つ押出プロファイルが、大きく薄いベースのヒートシンクを通常上回ります。分散熱源 — LEDアレイ、マルチレールパワーステージ — では、より平坦なベースと高密度フィンおよび強制空気がより効果的です。
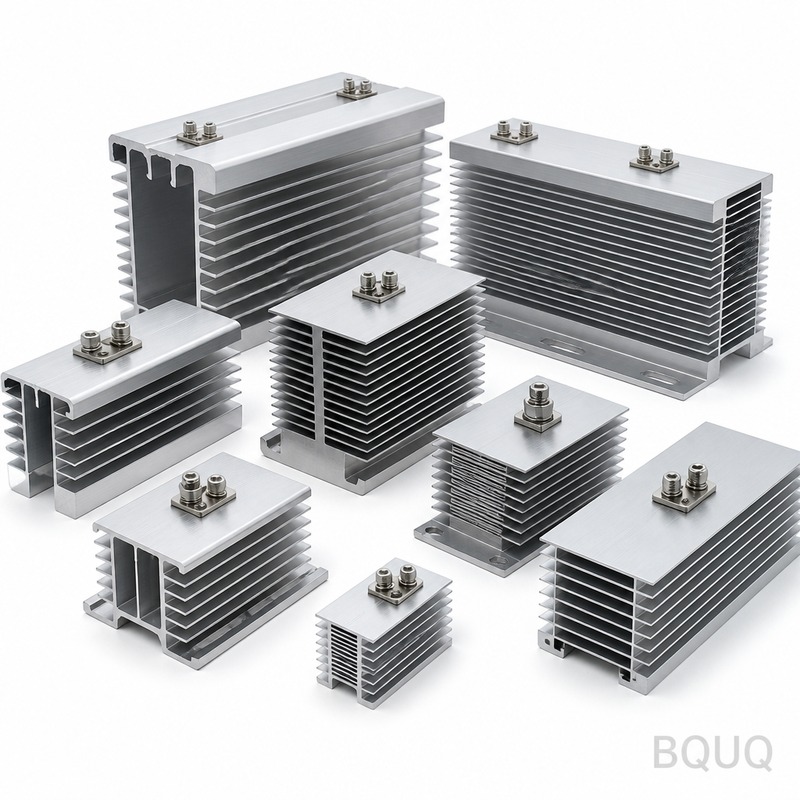
BQUQはこれらすべての形式のヒートシンクを生産しています:押出プロファイル、プレスおよびボンド組立品、スカイブフィン、ダイカスト、および機械加工ペデスタルと取り付け機能を備えたCNC機械加工バリアント。全範囲はヒートシンクにリストされ、ペデスタルが重要な部品はCNC機械加工ヒートシンクで扱っています。
ビア供給SMDサーマルスタックの設計チェックリスト
| ステップ | 目標 | 一般的な失敗 |
|---|---|---|
| パッド下のはんだボイド | <10%面積 | ペースト量が少なすぎる、開放ビアの吸い上げ |
| ビア数とピッチ | 16-25ビア、0.3 mm、1.0-1.2 mmピッチ | パッド外に配置されたビア |
| ビア終端 | 2層以上のプレーン | ビアが孤立アイランドに着地 |
| 銅重量 | 最低1 oz、>3 Wには2 oz | 2 W部品に0.5 oz |
| 銅ベタ面積 | ワットクラスあたり400-600 mm² | 配線でベタが切り取られる |
| 界面層 | 0.1-0.3 mm、均一 | 不均一なペデスタル、厚いパッド |
| ヒートシンクベース | 25 mm熱源に5-8 mm | 薄いベース、高い狭窄 |
| フィンピッチ | 気流モードに合わせる | ファンダクト内の自然対流ピッチ |
よくある質問
Q: QFN下でサーマルビアを充填せずに使用できますか?
A: はい、ただし上面をソルダーマスクでテントし、下面を開放します。開放ビアはリフロー中にペースト吸い上げ経路として機能し、サーマルパッドからはんだを引き離し、ボイドを生成します。ステンシル開口とペースト量が厳密に管理されている場合、開放ビアは少量生産で使用可能です。数千個以上の場合、充填+キャップビアがより再現性の高い結果と優れた熱性能を提供します。
Q: 銅ベタは単により多くのビアを使用するよりも実際にどれだけ役立ちますか?
A: 通常、より役立ちます。ビアは熱を垂直に移動させ、銅は横方向に移動させます。小さなアイランドで終端する高密度ビアアレイは依然として熱を集中させます。2層に500 mm²のベタを周囲ビアでステッチすると、基板全体に熱を広げ、パッド下のビア数を倍にするよりも実効ソース-シンク抵抗をはるかに低下させます。両方を構築しますが、ベタを怠らないでください。
Q: SMD基板の最小実用ヒートシンクベース厚は?
A: 25 mm x 25 mm熱源では、5 mmが合理的な下限で、3 W以上の熱源には6-8 mmが安全です。4 mm未満では、ベース内の狭窄抵抗が支配的になり始め、フィン面積の追加が役立たなくなります。重量が重要なら、アルミニウムヒートシンクベースに接着された銅スプレッダプレートが、単にアルミニウムを厚くするよりもグラムあたりの放熱が優れています。
Q: ビアメッキ厚はビア径と同じくらい重要ですか?
A: 小径では非常に重要です。25 µmバレルメッキの0.3 mmビアは約35-50 K/W、同じビアで50 µmメッキは約18-26 K/Wに低下します。バレルメッキ厚は基板ハウスのプロセスで設定されるため、製作図に明示的に指定してください。制御できない場合は、メッキ厚に頼るよりもビアを増やしてください。
Q: ハードウェアを構築する前にサーマルスタックが十分かどうかを知るには?
A: ビアアレイ、銅重量、ベタ面積を明示的にモデル化した熱シミュレーションを実行します — 集中モデルは狭窄抵抗を隠します。次に、実際のヒートシンクと界面材料を含む熱テスト基板で検証します。ケース温度とヒートシンクベース温度を別々に測定します。差は、界面かヒートシンクのどちらがボトルネックかを示します。安い方を先に調整します。
関連リソース
- BQUQと東莞の生産ラインについて:/about/
- ヒートシンク製品全範囲:/heat-sinks/
- 押出ヒートシンクプロファイル:/extruded-heat-sinks/
- 熱管理の業界動向:/industry-dynamics/
- 技術記事ライブラリ:/bquq-blog/
- よくある質問:/faq/
- ケーススタディ:/case/
- エンジニアリングチームへのお問い合わせ:/contact/
BQUQエンジニアリングチームによって執筆。BQUQ(東莞)は、CNC機械加工(±0.005 mm)、金属プレス加工、カスタムばね、ヒートシンク生産を1つのISO9001工場で運営しています。中国東莞から直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


