
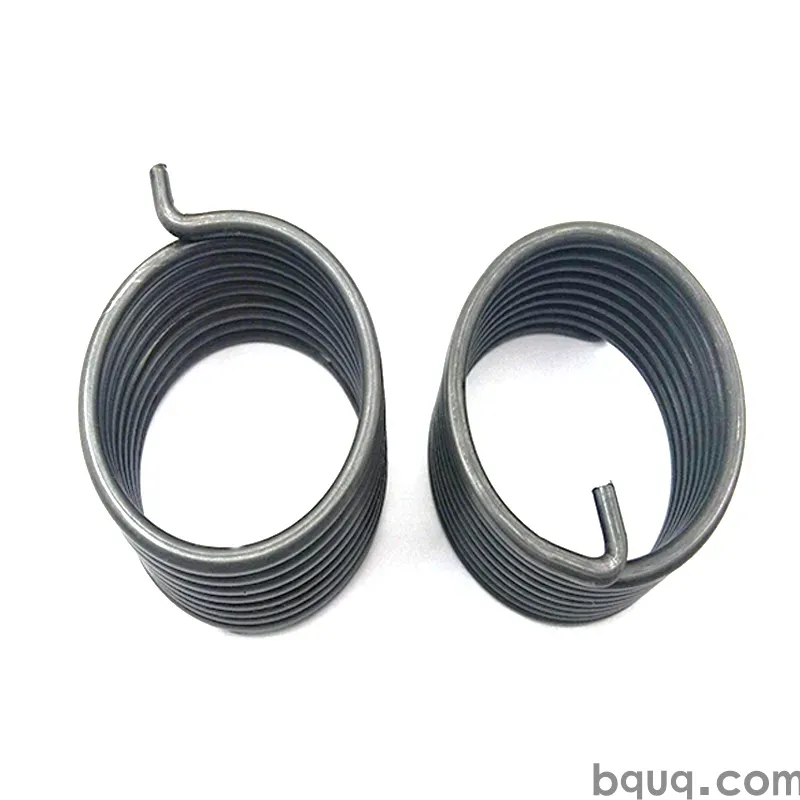
自動車用ばね:バルブスプリング、リターンスプリング、センサースプリング
要約:自動車用ばねは機能別に3つのファミリーに分かれます。何十億回もの高応力サイクルに耐えなければならないバルブスプリング、何百万回もの短いストロークで再現性のある力を発揮しなければならないリターンスプリング、そしてほとんど変位せずに正確で安定した荷重を保持しなければならないセンサースプリングです。一般的なバルブスプリングは、ショットピーニングと熱間プリセットを施した油焼入れまたはクロムシリコン線を使用します。リターンスプリングはステンレスやミュージックワイヤーを、センサースプリングは耐食性と低磁気干渉のためにステンレス鋼を使用することが多いです。BQUQは、中国・東莞のISO9001工場でこれら3つすべてを生産しており、CNC加工されたばね関連部品で±0.005 mmを保持し、カスタムばねプログラムを12営業時間以内に見積もります。
自動車用ばねは車内で実際に何をしているのか?
現代の自動車には何百ものばねが含まれています。ほとんどは購入者には見えませんが、その一つ一つが安全に関わる、または機能上重要な部品です。それらは大きく3つの役割に分かれます:
- エネルギーの蓄積と解放 — バルブスプリング、クラッチスプリング、ブレーキリターンスプリング。
- 位置または予圧の保持 — センサースプリング、コネクタスプリング、シートおよびトリムスプリング。
- 機構を既知の状態に戻す — スロットルリターンスプリング、ペダルリターンスプリング、アクチュエータリターンスプリング。
工学的な課題はそれぞれ異なります。バルブスプリングは高温で極端な繰り返し応力に耐えることが求められます。リターンスプリングは安価で一貫性があり、小さな変位の長寿命にわたって信頼性があることが求められます。センサースプリングは寸法的に安定で化学的に不活性であることが求められます。なぜなら、ドリフトするセンサースプリングはドリフトするセンサー読み取り値になるからです。
3つのファミリーが異なる仕様になる理由
| ファミリー | 一般的な線材 | 荷重特性 | 主な故障モード | 主要な仕様決定要因 |
|---|---|---|---|---|
| バルブスプリング | クロムシリコン、油焼入れ | 高応力、高周波 | 疲労、へたり、共振 | 疲労寿命、ばね定数公差 |
| リターンスプリング | ミュージックワイヤー、ステンレス | 低応力、多数の短いストローク | セット、腐食、摩耗 | 自由長、指定長での荷重 |
| センサースプリング | ステンレス(302/304/316) | 非常に低い変位、ほぼ静的 | 荷重ドリフト、腐食 | 荷重精度、材料安定性 |
この表はこの記事全体を縮小したものです。以下では各行を一つずつ詳しく説明します。
バルブスプリング:エンジン内で最も過酷に働くばね
バルブスプリングはシリンダーヘッドとリテーナーの間に位置し、カムプロファイルに対して毎分数千回バルブを閉じます。4ストロークエンジンで6,000 rpmの場合、各バルブスプリングは毎分約3,000回サイクルし、走行1時間あたり約180,000サイクルになります。
材料の選択
クロムシリコン合金鋼(しばしばクロムシリコンまたはCrSiと呼ばれる)は、高温での高い疲労強度と優れた耐へたり性を兼ね備えているため、ガソリンエンジンのバルブスプリングの標準です。油焼入れ炭素鋼は、より低応力で低コストの用途に使用されます。極限用途や高温ニッチ用途では特殊合金が登場します。そのファミリーについては、ハステロイおよびインコネルばねの記事で別途扱っています。
バルブスプリングを生き残らせる3つのプロセス
1. ショットピーニング — 制御されたメディアを表面に衝突させて圧縮残留応力を誘起し、疲労亀裂の発生を遅らせます。これはバルブスプリングにおいて最も効果の高いプロセスステップです。
2. 熱間プリセット(熱間セッティング/スクラッギング) — ばねを温度下で所定の高さまで圧縮し、最初の「セット」のサイクルがエンジン内ではなく工場で起こるようにします。メカニズムについては、熱間プリセットプロセスの記事で説明しています。
3. 研削と方向性 — 閉端および研削端は平らな支持面を与え、荷重下でばねを直角に保ちます。
バルブスプリング図面で指定すべき事項
| パラメータ | 重要な理由 | 一般的な公差範囲 |
|---|---|---|
| 線径 | ばね定数と応力を決定 | 通常±0.02 mm |
| 自由長 | 取付高さの基準 | 通常±0.5 mm |
| 取付高さでの荷重 | バルブシート圧力を直接制御 | 通常±5% |
| 開高さでの荷重 | ノーズ圧力とサージ抵抗を制御 | 通常±5% |
| ばね定数(N/mm) | 2つの荷重点間の傾き | 通常±5% |
| 直角度 | バルブの側方荷重を防止 | 通常1.5°~2.5° |
| 表面状態 | 疲労発生サイト | ショットピーニング、シームなし |
上記の公差は生産用自動車ばねの目安です。より厳しい範囲も可能ですが、コストがかかるため、習慣ではなくエンジンの感度によって正当化されるべきです。
リターンスプリング:安価な部品と高価な故障モード
リターンスプリングは至る所にあります — スロットルボディ、ブレーキおよびクラッチペダル、パーキングブレーキ機構、シートラッチ、ドアハンドル、アクチュエータアーム、EV充電ポートカバー。通常は低応力ですが、誰も再検証しない部品でもあり、それがまさに現場で故障する理由です。
3つの実際のリスク
- 永久セット。 組立中に密着またはほぼ密着まで圧縮されたリターンスプリングは自由長を失い、戻らなくなります。これは設計エラーであり製造エラーではなく、当社が目にする最も一般的なリターンスプリングの苦情です。
- 腐食。 車体下部、エンジンルーム、ドアキャビティのばねは塩水噴霧、結露、道路化学物質にさらされます。めっきのないミュージックワイヤーは錆びます。ステンレスまたはめっき炭素鋼が解決策です。
- 端部の摩耗。 研削されていない端部がプレスブラケットに擦れるリターンスプリングは、両方の部品を摩耗させます。
ミュージックワイヤー、ステンレス、めっき炭素鋼の選択
| オプション | 耐食性 | コスト | 最適な用途 |
|---|---|---|---|
| ミュージックワイヤー(ASTM A228) | めっきなしでは不良 | 最低 | 乾燥した内部機構 |
| 亜鉛またはニッケルめっきミュージックワイヤー | 中程度 | 低 | 一般的なエンジンルームとキャビン |
| 302/304ステンレス | 良好~優秀 | 中程度 | 外部、高湿度、洗浄エリア |
| 17-7PHステンレス | 優秀+高強度 | 高め | 高応力+腐食性の組み合わせ |
高強度ステンレスリターンスプリングには、析出硬化グレードが割増価値があります。17-7PHばね鋼のガイドで比較しています。
リターンスプリングの故障を防ぐ設計ルール
- 最大使用変位を密着高さでの変位のおよそ60~70%以下に抑えます。それ以上はセットを招きます。
- 閉端を使用し、硬い平らな面に当たる場合は研削端を使用します。
- 自由長だけでなく、定義された長さでの荷重を指定します。自由長だけでは機構が実際に感じる力を制御できません。
- 座屈しないようにガイドロッドまたはポケットボアを設けます。
センサースプリング:精密荷重、最小変位
センサースプリングは最も地味で最も公差に敏感なファミリーです。圧力センサー、位置センサー、ペダルトラベルセンサー、シート占有センサー、コネクタ接触システムに現れます。その役割は、温度と寿命を通じてできるだけ変動が少なく、感知素子または可動ターゲットに対して定義された力を保持することです。
ステンレスで指定される理由
3つの理由が支配的です:
1. 耐食性 — センサーはエンジンルーム、ホイールウェル、車体下部に存在します。
2. 低透磁率 — 302および304ステンレスは焼なまし状態で実質的に非磁性であるため、ホール効果または誘導センシングを妨害しません。
3. 安定した弾性率と低クリープ — 荷重は15年の車両寿命にわたってドリフトしてはなりません。
センサースプリングの精度を実際に左右するもの
- 線径公差。 ばね定数は線径の4乗に比例します。線径の1%誤差はおよそ4%のばね定数誤差になります。これがセンサースプリングが汎用ばねよりも厳しい入荷線材管理を要求する理由です。
- コイル径管理。 ばね定数は平均コイル径の3乗に反比例します。
- 有効巻数。 ばね定数は有効巻数に反比例します — 有効巻数の記事で数え方のルールを説明しています。これはRFQの不一致の頻繁な原因です。
- 端部条件。 閉端、研削、直角端は最も再現性のある取付高さを与えます。
- 応力指数。 高いばね指数(D/d)は、小さな寸法変化に敏感なばねにします。ばね指数と応力の記事で、指数、応力、製造性のトレードオフを説明しています。
荷重公差:現実的な値
| アプリケーション層 | 指定長での荷重公差 | コメント |
|---|---|---|
| 一般リターンスプリング | ±10% | 標準生産 |
| 自動車ボディ/トリム | ±7% | 選別された線材ロット |
| センサー/アクチュエータ予圧 | ±5% | 管理された線材+100%荷重試験 |
| 精密センサー基準 | ±3% | 選別または選択的組立 |
範囲は目安であり、形状、線径、100%試験の有無によって異なります。小さなセンサースプリングの±3%範囲は、純粋な製造能力の主張ではなく、ほぼ常に100%荷重選別を意味します。
BQUQが自動車用ばねを製造する方法
BQUQは中国・東莞にあるISO9001精密製造ソースファクトリーで、CNC加工、金属プレス、カスタムばね、ヒートシンク生産の4つの生産ラインを一つの屋根の下で運営しています。この組み合わせは自動車用途で重要です。なぜなら、ばねが単独で出荷されることはほとんどなく、ブラケット、リテーナー、ハウジング、またはプレスクリップに組み込まれて出荷されるからです。
自動車用ばねプログラムのプロセスフロー
1. RFQレビュー — 図面、荷重点、材料、表面仕上げ、年間数量。見積もりは12営業時間以内に発行。
2. DFMフィードバック — 工具製作前に指数、応力、密着高さマージン、端部条件の問題を指摘します。
3. 線材選定 — 認定ロット、センサーおよびバルブスプリングプログラムでは線径検証を実施。
4. コイリング — 圧縮、引張、ねじり形状用のCNCばね成形機。
5. 二次加工 — 応力除去、ショットピーニング、熱間プリセット、端部研削、めっきまたは粉体塗装。
6. 検査 — 寸法、指定長での荷重、自由長、直角度、および必要に応じて疲労または塩水噴霧サンプリング。
7. 梱包と文書化 — ロットトレーサビリティ、検査報告書、要求に応じたPPAP形式の文書パッケージ。
4つのラインが組み合わさる場所
| 組立ニーズ | BQUQライン | 例 |
|---|---|---|
| ばね本体 | カスタムばね | バルブ、リターン、センサーコイル |
| 取付ブラケット | 金属プレス | リターンスプリングアンカープレート |
| リテーナーまたはシート | CNC加工 | センサースプリングシート、±0.005 mm |
| 熱管理 | ヒートシンク | センサーハウジングの放熱 |
ばね、プレスブラケット、加工シートを一つの工場から調達することで、3つのサプライヤーが互いに責任を転嫁するときに生じる公差累積の議論を排除できます。
自動車用ばね用途の材料と仕上げ
| 材料 | 一般的な自動車用途 | 備考 |
|---|---|---|
| ミュージックワイヤー(A228) | リターンスプリング、クリップ | 最低コスト、屋外ではめっきが必要 |
| 油焼入れ(A229) | 汎用、大型コイル | 良好な疲労性、中程度のコスト |
| クロムシリコン(A401) | バルブスプリング、高サイクル | 疲労対コスト比が最良 |
| クロムバナジウム | 重負荷バルブ、サスペンション | より高い温度能力 |
| 302 / 304ステンレス | センサー、外部リターン | 耐食性、低磁性 |
| 17-7PH | 高応力+腐食性 | プレミアム、析出硬化 |
| リン青銅 | 電気接点ばね | 導電性+ばね特性 |
自動車用途の仕上げには、亜鉛めっき、亜鉛ニッケル、ニッケル、黒色酸化、粉体塗装が含まれます。コーティング厚さはコイル寸法に考慮する必要があります — 1 mmの線に15 µmのコーティングは3%の径変化と測定可能なばね定数シフトになります。ばねのめっきと粉体塗装の記事でトレードオフを説明しています。
試験と検証:サプライヤーに求めるべきこと
自動車プログラムでは、検査パッケージは通常部品と同じくらい重要です。合理的なベースライン要求:
- ヒート番号付き材料証明書
- 線径、コイル径、自由長、直角度の寸法報告書
- 指定長での荷重、サンプルサイズ明記
- 硬さ、および該当する場合は微細組織
- バルブスプリングのショットピーニングカバレッジ検証(アルメン強度)
- コーティング部品の塩水噴霧時間
- 安全関連ばねの疲労またはサイクル試験
RFQではサンプルサイズと合格基準を明確にしてください。サンプルサイズと公差範囲が明記されていない「荷重試験済み」は仕様ではありません。
よくある質問
Q: 自動車用バルブスプリングは通常どのような材料で作られますか?
A: クロムシリコン合金鋼が最も一般的なバルブスプリング材料です。高温のエンジン温度で疲労強度、耐へたり性、コストのバランスが優れているためです。油焼入れ炭素鋼は低応力エンジンをカバーし、クロムバナジウムや特殊合金は重負荷または高温用途に現れます。ほとんどすべての生産バルブスプリングは、使用前に荷重を安定させるためにショットピーニングと熱間プリセットが施されます。
Q: リターンスプリングを再設計せずにステンレス鋼版に置き換えることはできますか?
A: 直接はできません。ステンレスグレードは通常、ミュージックワイヤーよりも低い弾性率と異なる許容応力を持つため、そのままの置き換えは通常、ばね定数と指定長での荷重の両方を変えます。耐食性が目的なら、コイル形状を調整してばね定数を合わせるか、炭素鋼設計を維持して亜鉛ニッケルまたは粉体塗装を追加します。材料変更後は常に密着高さマージンを再確認してください。
Q: なぜセンサースプリングは他のばねよりも厳しい公差が必要なのですか?
A: センサーがばねの加える力を読み取るため、ばねの変動が測定誤差になるからです。ばね定数は線径の4乗とコイル径の3乗に依存するため、小さな寸法変化が大きな荷重変化を生みます。したがって、センサースプリングはより厳しい線材ロットから製造され、必要に応じて指定長での荷重を100%検査し、磁気センシング素子を妨害しないように低透磁率ステンレスで指定されます。
Q: カスタム自動車用ばねの見積もりを得るにはどのくらいかかりますか?
A: BQUQは、図面、荷重点、材料、仕上げ、年間数量を添えて提出された標準的なカスタムばねRFQに対して12営業時間以内に見積もりを発行します。試作およびサンプルのリードタイムは工具と材料の入手可能性に依存し、生産リードタイムは数量とショットピーニング、熱間プリセット、めっきなどの二次加工に依存します。早期のDFMフィードバックは、どの単一プロセスステップよりもサイクル全体を短縮します。
Q: 自動車用ばねの最小注文数量はいくらですか?
A: BQUQは柔軟なMOQで対応しており、実際の最小値は線径、工具、二次加工の要否によって異なります。小規模な試作および検証バッチも可能で、数量が増えると単価が改善します。自動車プログラムでは、試作、検証、生産数量をまとめて見積もることをお勧めします。そうすればプロセスルートが一度に固定され、フェーズ間で変更されません。
関連リソース
- BQUQと東莞の4つの生産ラインについて:/about/
- バルブ、リターン、予圧用途のカスタム圧縮ばね:/compression-springs/
- 戻り機構用の引張およびねじりばねオプション:/extension-custom-springs/ および /torsion-springs/
- 自動車部品調達の業界動向:/industry-dynamics/
- 技術記事ライブラリ全文:/bquq-blog/
- よくある調達の質問:/faq/
- 顧客プログラムとケーススタディ:/case/
- 12時間見積もりのために図面を送付:/contact/
BQUQエンジニアリングチーム執筆。BQUQ(東莞)は、CNC加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産を一つのISO9001工場で運営しています。中国・東莞から直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


